Sepetinizde ürün bulunmuyor.
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır?

İçindekiler
- Giriş ve Teknik Analizi Endüstriyel otomasyonun ve modern üretim süreçlerinin vazgeçilmez bir bileşeni olan Otomatik Takım Değiştirme (ATC) Sistemleri, özellikle Bilgisayarlı Sayısal Kontrol (CNC) makineleri, işleme merkezleri ve robotik üretim hücreleri için kritik bir öneme sahiptir. Bu sistemler, üretim hattında insan müdahalesini minimuma indirerek, takım değiştirme işlemlerini tamamen otomatikleştirir. Geleneksel manuel takım değiştirme yöntemleri, üretim süresinde önemli gecikmelere, operatör hatalarına ve iş güvenliği risklerine yol açarken, ATC sistemleri bu zorlukların üstesinden gelerek verimliliği, hassasiyeti ve üretim esnekliğini artırmaktadır. Endüstri 4.0 ve akıllı fabrika konseptleri kapsamında, ATC sistemleri, üretim süreçlerinin dijital entegrasyonu ve optimizasyonu için temel bir altyapı sunar. Bu detaylı saha rehberi ve teknik makale, ATC sistemlerinin çalışma prensiplerini, teknik detaylarını, sahada karşılaşılabilecek sorunları ve çözüm önerilerini endüstriyel otomasyon profesyonelleri için kapsamlı bir şekilde ele alacaktır. Çalışma Prensibi ve Teknik Veriler
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
- Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Giriş ve Teknik Analizi
- Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Çalışma Prensibi ve Teknik Veriler
- Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sahada Dikkat Edilmesi Gerekenler
- Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sık Karşılaşılan Sorunlar ve Çözümleri
- Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sonuç ve Uzman Tavsiyesi
Giriş ve Teknik Analizi
Endüstriyel otomasyonun ve modern üretim süreçlerinin vazgeçilmez bir bileşeni olan Otomatik Takım Değiştirme (ATC) Sistemleri, özellikle Bilgisayarlı Sayısal Kontrol (CNC) makineleri, işleme merkezleri ve robotik üretim hücreleri için kritik bir öneme sahiptir. Bu sistemler, üretim hattında insan müdahalesini minimuma indirerek, takım değiştirme işlemlerini tamamen otomatikleştirir. Geleneksel manuel takım değiştirme yöntemleri, üretim süresinde önemli gecikmelere, operatör hatalarına ve iş güvenliği risklerine yol açarken, ATC sistemleri bu zorlukların üstesinden gelerek verimliliği, hassasiyeti ve üretim esnekliğini artırmaktadır. Endüstri 4.0 ve akıllı fabrika konseptleri kapsamında, ATC sistemleri, üretim süreçlerinin dijital entegrasyonu ve optimizasyonu için temel bir altyapı sunar. Bu detaylı saha rehberi ve teknik makale, ATC sistemlerinin çalışma prensiplerini, teknik detaylarını, sahada karşılaşılabilecek sorunları ve çözüm önerilerini endüstriyel otomasyon profesyonelleri için kapsamlı bir şekilde ele alacaktır.
Çalışma Prensibi ve Teknik Veriler
Otomatik Takım Değiştirme (ATC) sistemlerinin temel amacı, bir işleme merkezinin veya CNC makinesinin farklı işleme adımları için ihtiyaç duyduğu kesici takımları hızlı, güvenilir ve hassas bir şekilde değiştirmektir. Bu sistemler, genellikle üç ana bileşenden oluşur: Takım Magazini (Tool Magazine), Takım Değiştirme Kolu (Tool Changer Arm) ve Takım Tutucu Mekanizma (Tool Clamping Mechanism) ile entegre İş Mili (Spindle). Tüm bu bileşenler, bir CNC kontrol ünitesi veya PLC tarafından senkronize bir şekilde yönetilir.
Takım Magazini: Bu, makinenin kullanabileceği tüm kesici takımları depolayan bir birimdir. Magazinler farklı tiplerde olabilir:
- Tambur Tipi (Drum Type): Genellikle daha az takım kapasitesine (örneğin 20-30 takım) sahip makinelerde kullanılır. Takımlar dairesel bir tamburun çevresine yerleştirilir ve tambur dönerek istenen takımı değiştirme pozisyonuna getirir.
- Zincir Tipi (Chain Type): Yüksek takım kapasitesi (örneğin 40-100+ takım) gerektiren makinelerde tercih edilir. Takımlar bir zincir boyunca sıralanır ve zincir hareket ederek istenen takımı pozisyona taşır. Daha uzun takımların depolanmasına olanak tanır.
- Disk Tipi (Disc Type): Genellikle daha küçük ve kompakt makinelerde kullanılır. Takımlar dairesel bir diskin üzerinde bulunur ve disk dönerek takımı değiştirme noktasına getirir.
Magazinin indeksleme hızı ve konumlandırma hassasiyeti, genel takım değiştirme süresini doğrudan etkiler. Takımlar, genellikle özel takım tutucularına (örneğin CAT, BT, HSK, SK koniklik standartları) monte edilerek magazin yuvalarına yerleştirilir. Takım tanımlaması için RFID etiketleri, barkodlar veya mekanik kodlama pimleri kullanılabilir, bu sayede kontrol sistemi hangi takımın hangi yuvada olduğunu ve ömrünü takip edebilir.
Takım Değiştirme Kolu (ATC Arm): Takım magazini ile iş mili arasında takımları taşıyan robotik koldur. İki ana tipi vardır:
- Çift Tutuculu Kol (Dual Gripper Arm): En yaygın ve en hızlı sistemdir. Bu kol, aynı anda hem iş milindeki eski takımı hem de magazindeki yeni takımı kavrayabilir. Kol döndüğünde, eski takım magazindeki yerine dönerken, yeni takım iş miline yerleştirilir. Bu “takımdan takıma” değiştirme süresi oldukça kısadır (genellikle 1-5 saniye).
- Tek Tutuculu Kol (Single Gripper Arm): Daha basit sistemlerde kullanılır. Önce iş milindeki takımı alıp magazindeki yerine koyar, sonra magazinden yeni takımı alıp iş miline yerleştirir. Bu işlem daha uzun sürer.
Takım değiştirme kolunun hareket eksenleri (genellikle X, Y, Z ve dönme ekseni), hızı, ivmesi ve tekrarlanabilirlik hassasiyeti, sistemin genel performansını belirleyen kritik faktörlerdir. Kolun takımları düşürmemesi veya yanlış konumlandırmaması için yüksek hassasiyetli sensörler ve güçlü kavrama mekanizmaları kullanılır.
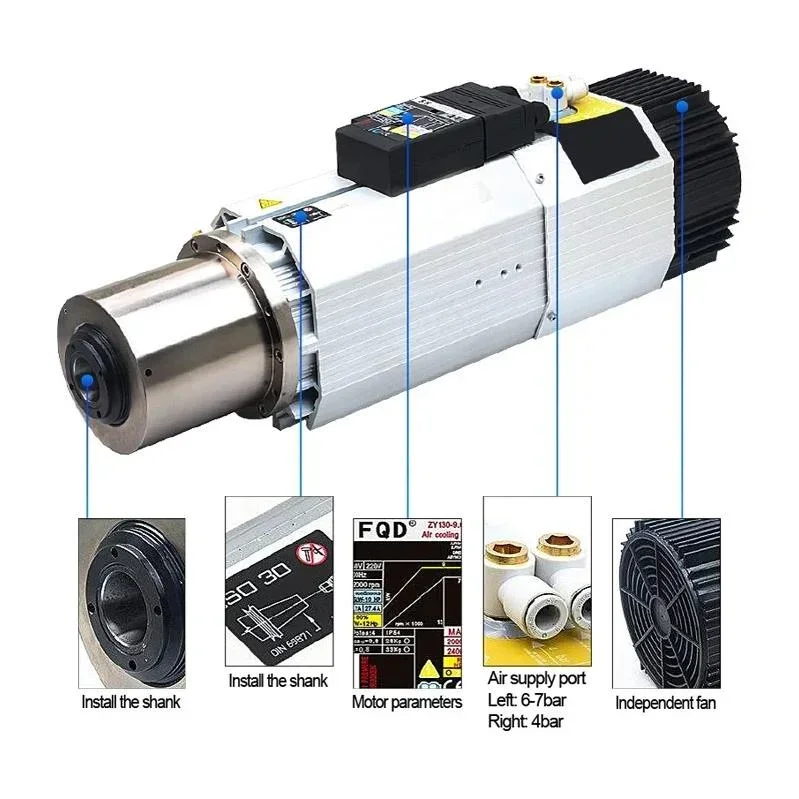
İş Mili ve Takım Tutucu Mekanizması: İş mili, kesici takımın bağlandığı ve işleme hareketini gerçekleştiren ana döner milidir. Takım tutucunun iş miline bağlanması ve serbest bırakılması bir çekme çubuğu (drawbar) mekanizması ile kontrol edilir. Çekme çubuğu, pnömatik veya hidrolik basınçla hareket ederek takım tutucuyu iş miline sıkıca kilitler veya serbest bırakır. Bu kilitleme kuvveti, işleme sırasında takımın kaymasını önlemek için hayati öneme sahiptir. Takım tutucuların koniklik standartları (taper standards) (örneğin CAT40, BT50, HSK63A) takımın iş miline doğru oturmasını ve yüksek rijitlik sağlamasını garanti eder.
Çalışma Sırası (Tipik Bir Takım Değiştirme Döngüsü):
- CNC programı yeni bir takım gerektirdiğinde, işleme durdurulur ve iş mili belirli bir oryantasyona getirilir (M19 komutu gibi).
- Takım magazini, istenen yeni takımı takım değiştirme pozisyonuna indeksler.
- Takım değiştirme kolu, iş milindeki mevcut takımı ve magazindeki yeni takımı aynı anda kavrar.
- Kol, genellikle 180 derece döner. Bu sırada eski takım ve yeni takım pozisyon değiştirir.
- Kol, yeni takımı iş miline yerleştirir ve eski takımı magazindeki boş yuvaya bırakır.
- İş milindeki çekme çubuğu yeni takımı kilitler.
- Takım değiştirme kolu güvenli bir şekilde geri çekilir.
- CNC kontrol ünitesi, yeni takımın ofset değerlerini uygular ve işleme devam eder.
Bu döngünün tamamlanma süresi, makinenin tipine, kolun hızına ve magazin tasarımına göre 1 saniyeden 10 saniyeye kadar değişebilir. En modern makinelerde bu süre genellikle 2-5 saniye aralığındadır.
| Parametre | Değer/Açıklama |
|---|---|
| Takım Değiştirme Süresi (Chip-to-Chip) | Ortalama 3-8 saniye (Makine tipine göre değişir) |
| Takım Magazini Kapasitesi | 10 ila 300+ takım (Tambur, zincir, disk tipleri) |
| Maksimum Takım Ağırlığı | Ortalama 8-30 kg (Kol ve magazin tasarımına bağlı) |
| Takım Taper Standardı | CAT, BT, HSK, SK (ISO standartlarına göre) |
| Tekrarlanabilirlik Hassasiyeti | ± 0.005 mm (Takım değiştirme kolu için) |
| Kontrol Arayüzü | CNC Kontrol Ünitesi (Fanuc, Siemens, Heidenhain vb.) |
| Güç Gereksinimleri | Pnömatik basınç: 5-7 bar; Elektrik: Makine beslemesi ile entegre |
Sahada Dikkat Edilmesi Gerekenler
- Takım Ön Ayarı ve Yönetimi: Her takımın uzunluk, çap ve ofset değerlerinin doğru bir şekilde ölçülmesi ve CNC kontrol ünitesine girilmesi kritik öneme sahiptir. Yanlış takım verileri, işleme hatalarına ve hurda üretime yol açabilir. Takım ön ayar cihazları (tool presetter) bu süreçte mutlak doğruluk sağlar.
- Düzenli Bakım ve Yağlama: Takım değiştirme kolunun hareketli parçaları, magazin indeksleme mekanizmaları ve iş mili çekme çubuğu sistemi düzenli olarak kontrol edilmeli ve üretici talimatlarına göre yağlanmalıdır. Aşınmış veya kirli bileşenler, takım düşmelerine veya arızalara neden olabilir. Özellikle takım tutucu griplerinin (parmaklarının) aşınma durumu periyodik olarak kontrol edilmelidir.
- Takım Yük Dengelemesi ve Ağırlık Limitleri: Magazindeki takımların ağırlık dağılımı önemlidir. Çok ağır takımların ardışık yuvalara yerleştirilmesi veya magazin kapasitesinin aşılması, mekanik stres yaratabilir ve magazin veya kolun ömrünü kısaltabilir. Her takımın ağırlık limitlerine uyulduğundan emin olunmalıdır.
- Çevre Koşulları ve Kirlilik Kontrolü: Talaş, soğutma sıvısı ve yağ buharı gibi kirleticiler, ATC sisteminin hassas mekanizmalarına zarar verebilir. Magazin ve kol çevresindeki koruyucu kapaklar ve hava üfleme sistemleri, kirliliğin içeri girmesini engellemek için düzenli olarak kontrol edilmeli ve temizlenmelidir.
- Güvenlik Protokolleri ve Operatör Eğitimi: ATC sistemleri yüksek hızlı hareketli parçalar içerir. Operatörlerin sistemin çalışma prensipleri, acil durdurma prosedürleri ve güvenli müdahale yöntemleri konusunda tam eğitimli olması şarttır. Makine kapılarının kilitlenmesi ve güvenlik interloklarının doğru çalışması sağlanmalıdır.
- Takım Ömrü İzleme ve Kırılma Algılama: Takım ömrünün izlenmesi, aşınmış takımların zamanında değiştirilmesini sağlayarak işleme kalitesini korur. Bazı sistemler, takım kırılmasını otomatik olarak algılayan sensörlerle donatılmıştır, bu da maliyetli hasarları önler.
Sık Karşılaşılan Sorunlar ve Çözümleri
ATC sistemlerinin karmaşıklığı nedeniyle çeşitli sorunlar ortaya çıkabilir. İşte en yaygın olanları ve çözüm yaklaşımları:
- Takım Düşmesi veya Yanlış Konumlandırma: Bu, en kritik sorunlardan biridir ve iş parçasına, takıma veya makineye ciddi zarar verebilir.
- Nedenleri: Takım tutucu griplerinde aşınma veya kirlilik, iş mili çekme çubuğunda arıza, takım taper yüzeyinde kirlilik veya hasar, sensör arızası (takımın doğru kavranıp kavranmadığını algılayan), hava basıncı yetersizliği.
- Çözümleri: Gripleri ve taper yüzeylerini düzenli olarak kontrol edin ve temizleyin; aşınmış gripleri değiştirin. Çekme çubuğu mekanizmasını kontrol edin ve basınç değerlerini doğrulayın. İlgili sensörlerin (takım algılama, kol pozisyonu) doğru çalıştığından emin olun.
- Magazin İndeksleme Hataları: Magazinin istenen takımı doğru pozisyona getirememesi veya sıkışması.
- Nedenleri: Magazin motorunda arıza, indeksleme mekanizmasında mekanik sıkışma, pozisyon sensörlerinde arıza, magazin yuvalarında kirlilik veya hasar, takımın yuvaya doğru oturmaması.
- Çözümleri: Magazin motorunun ve sürücüsünün durumunu kontrol edin. Mekanik sıkışıklık olup olmadığını gözle kontrol edin ve temizleyin. İndeksleme sensörlerinin (yaklaşım sensörleri) ayarını ve temizliğini kontrol edin. Takım tutucuların magazin yuvalarına tam oturduğundan emin olun.
- Yavaş Takım Değiştirme Süresi: Normalden daha uzun süren takım değiştirme döngüsü.
- Nedenleri: Aşınmış takım değiştirme kolu mekanizmaları, hidrolik/pnömatik sistemde basınç düşüşü, kontrol parametrelerinin yanlış ayarlanması, ağır takımların yavaşlatması.
- Çözümleri: Kolun hareketli parçalarını ve yataklarını kontrol edin ve yağlayın. Hidrolik/pnömatik basınç ve akış değerlerini kontrol edin. CNC kontrol ünitesindeki takım değiştirme hız parametrelerini gözden geçirin. Gerekirse daha hafif takımlar kullanmayı veya ağır takımların yerleşimini optimize etmeyi düşünün.
- Takım Sıkışması (Jamming): Takımın iş miline veya magazindeki yuvaya sıkışması.
- Nedenleri: Takım tutucunun veya iş mili taperının kirlenmesi/hasar görmesi, çekme çubuğunun doğru çalışmaması, takım değiştirme kolunun yanlış hizalanması, yanlış takım tutucu kullanımı.
- Çözümleri: Taper yüzeylerini temizleyin ve hasar olup olmadığını kontrol edin. Çekme çubuğu kuvvetini ve hareketini test edin. Takım değiştirme kolunun hizalamasını ve kalibrasyonunu yapın. Her zaman doğru takım tutucu tipinin kullanıldığından emin olun.
Uzman Tavsiyesi
Otomatik Takım Değiştirme (ATC) sistemleri, modern imalat sanayinin kalbinde yer alan, verimlilik, hassasiyet ve otomasyon hedeflerine ulaşmada kritik rol oynayan karmaşık mühendislik harikalarıdır. Bu sistemler sayesinde, CNC makineleri kesintisiz olarak farklı işleme operasyonlarını gerçekleştirebilir, manuel müdahale ihtiyacını ortadan kaldırarak üretim sürelerini kısaltır ve insan kaynaklı hataları minimuma indirir. Özellikle yüksek hacimli üretim, karmaşık parça işleme ve 24/7 operasyon gerektiren tesislerde, ATC sistemlerinin sağladığı katma değer tartışılmazdır. Bir uzman olarak tavsiyem, bu sistemlerin potansiyelini tam olarak kullanmak ve uzun ömürlü, sorunsuz çalışmalarını sağlamak için proaktif bir yaklaşım benimsemektir. Düzenli ve önleyici bakım programları, takım magazini ve kol mekanizmalarının periyodik kontrolü, hassas sensörlerin kalibrasyonu ve doğru takım yönetim stratejileri, sistemin güvenilirliğini ve performansını doğrudan etkiler. Operatörlerin ve bakım personelinin sistemin çalışma prensipleri, olası arıza modları ve acil durum prosedürleri konusunda sürekli eğitim alması, hem iş güvenliği hem de üretim sürekliliği açısından hayati öneme sahiptir. Ayrıca, Endüstri 4.0 dönüşümü kapsamında, ATC sistemlerinin IoT (Nesnelerin İnterneti) sensörleri ile entegre edilerek tahmine dayalı bakım (predictive maintenance) yeteneklerinin geliştirilmesi, beklenmedik duruş sürelerini minimize etmek ve operasyonel maliyetleri düşürmek için büyük fırsatlar sunmaktadır. Unutulmamalıdır ki, iyi yönetilen bir ATC sistemi sadece bir makine bileşeni değil, aynı zamanda rekabetçi bir üretim ortamında sürdürülebilir büyümenin temel taşıdır.
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Giriş ve Teknik Analizi
Endüstriyel otomasyonun ve modern imalat süreçlerinin ayrılmaz bir parçası haline gelen Otomatik Takım Değiştirme (ATC) Sistemleri, özellikle CNC (Bilgisayarlı Sayısal Kontrol) makinelerinde üretim verimliliğini, hassasiyeti ve esnekliği devrim niteliğinde artırmıştır. Manuel takım değişiminin getirdiği zaman kaybı, insan hatası riski ve iş gücü maliyetleri, ATC sistemlerinin geliştirilmesinde temel motivasyon olmuştur. Bu sistemler, bir işleme merkezi veya tornalama merkezinde farklı operasyonlar (frezeleme, delme, kılavuz çekme, tornalama vb.) için gerekli olan takımların insan müdahalesi olmadan, otomatik ve hızlı bir şekilde değiştirilmesini sağlar. Bu sayede, karmaşık parçaların tek bir kurulumda işlenmesi mümkün hale gelirken, üretim sürekliliği ve otomasyon seviyesi maksimuma ulaşır. ATC sistemlerinin temel teknik analizi, mekanik, pnömatik/hidrolik, elektrik ve kontrol sistemlerinin entegre bir biçimde çalışmasına dayanır. Bir takım magazini, takım değiştirme kolu ve iş mili arayüzünden oluşan bu kompleks yapı, milisaniyeler içinde takımları değiştirerek makinenin kesintisiz çalışmasını garanti eder. Bu rehber, endüstriyel otomasyon profesyonelleri için ATC sistemlerinin derinlemesine çalışma prensiplerini, teknik detaylarını, saha uygulamalarını ve karşılaşılabilecek sorunlara yönelik çözümleri kapsamlı bir şekilde sunmayı amaçlamaktadır.
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Çalışma Prensibi ve Teknik Veriler
Otomatik Takım Değiştirme (ATC) sistemleri, modern CNC işleme merkezlerinin kalbinde yer alan, yüksek otomasyon ve verimlilik sağlayan kritik bileşenlerdir. Bu sistemlerin çalışma prensibi, bir dizi entegre mekanik, elektronik ve yazılımsal adımı içerir. Temel olarak, bir takımın iş milinden çıkarılıp takım magazininin belirli bir yuvasına yerleştirilmesi ve yeni bir takımın magazinden alınıp iş miline takılması sürecini otomatik olarak yönetirler.
Temel Bileşenler:
- Takım Magazini (Tool Magazine): Takımların depolandığı ana ünitedir. Farklı takım kapasitelerine (genellikle 20 ila 100+ takım) ve konfigürasyonlara sahip olabilir. En yaygın tipleri arasında zincir tipi (chain type), tambur tipi (drum type) ve disk tipi (disc type) magaziner bulunur. Zincir tipi magazinerler yüksek kapasite sunarken, tambur tipi magazinerler daha hızlı erişim sağlayabilir. Her takım, kendine özgü bir kimlik numarasına (ID) veya konumuna sahiptir ve kontrol sistemi tarafından izlenir.
- Takım Değiştirme Kolu (Tool Changer Arm): Bu kol, eski takımın iş milinden alınıp magazindeki yuvasına yerleştirilmesinden ve yeni takımın magazinden alınıp iş miline takılmasından sorumlu olan hareketli mekanizmadır. Genellikle çift kollu (double gripper) bir yapıya sahiptir; bir kol eski takımı tutarken diğer kol yeni takımı tutar, bu da değişim süresini önemli ölçüde kısaltır. Bazı daha basit sistemlerde tek kollu veya doğrudan magazinden iş miline değişim yapan yapılar da bulunabilir. Kolun hareketi genellikle servo motorlar, pnömatik aktüatörler veya hidrolik silindirler tarafından kontrol edilir ve hassas pozisyonlama sensörleriyle desteklenir.
- İş Mili (Spindle): Takımın bağlandığı ve işleme sırasında dönme hareketini sağlayan ana ünitedir. İş milinin içinde, takımı sıkıca tutan ve gerektiğinde serbest bırakan hidrolik veya pnömatik bir takım tutucu mekanizması (genellikle bir çekme çubuğu – drawbar sistemi) bulunur. Bu mekanizma, takımı konik bir yuvaya (örneğin BT, CAT, HSK standartları) bağlar.
- Kontrol Sistemi (Control System): Tüm ATC operasyonlarını yöneten beyindir. Genellikle makinenin ana CNC kontrol ünitesi veya entegre bir PLC (Programlanabilir Mantık Denetleyicisi) tarafından gerçekleştirilir. Takım değişim komutunu alır, magazindeki doğru takımı seçer, takım değiştirme kolunun hareketlerini senkronize eder ve iş milindeki takım tutucunun açılıp kapanmasını kontrol eder. Sensörlerden gelen geri bildirimlerle tüm adımların doğru ve güvenli bir şekilde tamamlandığını doğrular.
Çalışma Prensibi (Adım Adım):
- Hazırlık: CNC programında bir takım değişim komutu (örneğin M06) algılandığında, kontrol sistemi değiştirilecek yeni takımın magazindeki konumunu belirler. Makine genellikle iş milini güvenli bir takım değişim pozisyonuna (Z ekseni yukarı, takım değiştirme pozisyonu) getirir.
- Takım Seçimi: Takım magazini, istenen yeni takımı takım değiştirme kolunun erişim noktasına getirir. Bu, magazinin dönmesi veya takım yuvasının hareket etmesiyle gerçekleşebilir.
- Eski Takımın Serbest Bırakılması: Takım değiştirme kolu, iş milinde bulunan eski takımı ve magazinden seçilen yeni takımı aynı anda kavramak için pozisyon alır. İş milindeki çekme çubuğu, pnömatik veya hidrolik olarak geri çekilerek eski takımın tutuşunu serbest bırakır.
- Takım Değişimi: Takım değiştirme kolu hızla 180 derece dönerek eski takımı magazindeki boş yuvaya yerleştirir ve yeni takımı iş milinin konik yuvasına takar. Bu aşama, ATC sisteminin en kritik ve zaman açısından optimize edilmiş kısmıdır.
- Yeni Takımın Kilitlenmesi: Yeni takım iş miline yerleştirildikten sonra, iş milindeki çekme çubuğu ileri doğru itilerek takımı güvenli bir şekilde kilitler. Bu kilitlenme genellikle bir sensör tarafından doğrulanır.
- Kolun Geri Çekilmesi: Takım değiştirme kolu, iş milinden ve magazinden güvenli bir şekilde geri çekilerek başlangıç pozisyonuna döner.
- Devam: Makine, yeni takımla işleme operasyonuna devam etmeye hazırdır. Bu süreç genellikle birkaç saniye içinde tamamlanır ve üretimdeki kesintiyi minimize eder.
Mühendislik Verileri ve Kullanım Alanları:
ATC sistemlerinin performansı, takım değişim süresi (chip-to-chip time), takım kapasitesi, maksimum takım ağırlığı ve tekrar konumlandırma hassasiyeti gibi parametrelerle ölçülür. Yüksek performanslı sistemler, 1-3 saniye gibi kısa değişim sürelerine ulaşabilir. Kullanım alanları son derece geniştir: CNC freze tezgahları, tornalama merkezleri, çok eksenli işleme merkezleri, delik delme makineleri ve hatta bazı kaynak veya montaj robotları gibi farklı endüstriyel uygulamalarda otomatik takım veya aparat değişimleri için kullanılırlar. Havacılık, otomotiv, kalıpçılık, medikal ve genel makine imalatı gibi sektörlerde, karmaşık parçaların yüksek hassasiyet ve verimlilikle üretilmesinde ATC sistemlerinin rolü vazgeçilmezdir. Özellikle Endüstri 4.0 ve akıllı üretim konseptleri kapsamında, takım yönetimi ve öngörücü bakım yetenekleriyle entegre ATC sistemleri, üretim süreçlerinin dijitalleşmesinde kilit bir bileşen olarak öne çıkmaktadır.
| Parametre | Değer/Açıklama |
|---|---|
| Takım Değişim Süresi (Çipten Çipe) | Ortalama 3 – 8 saniye (Yüksek hızlı sistemlerde 1 saniyenin altına inebilir) |
| Takım Kapasitesi | 20 – 120+ takım (Makine tipine ve magazin tasarımına göre değişir) |
| Maksimum Takım Ağırlığı | 3 kg – 30 kg (Takım değiştirme kolunun taşıma kapasitesine bağlı) |
| Maksimum Takım Çapı | 75 mm – 300 mm (Bitişik takımların boşaltılmasıyla artırılabilir) |
| Tekrarlanabilirlik Hassasiyeti | ±0.003 mm – ±0.005 mm (İş mili konikliği ve takım tutucu kalitesine bağlı) |
| Tahrik Sistemi | Servo Motor (Yüksek hız ve hassasiyet), Pnömatik/Hidrolik Silindirler (Daha basit sistemler) |
| Kontrol Arayüzü | CNC Kontrol Ünitesi (Fanuc, Siemens, Heidenhain vb.) veya Entegre PLC |
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sahada Dikkat Edilmesi Gerekenler
- Doğru Takım Yükleme ve Yönetimi: Takımların magazindeki doğru yuvalara, doğru oryantasyonla ve temiz bir şekilde yüklenmesi esastır. Takım tutucuların (BT, CAT, HSK koniklikleri) ve takım flanşlarının (pull stud) temiz olduğundan emin olunmalıdır. Kirli veya hasarlı takımlar, takım değişim sırasında sıkışmalara, hassasiyet kayıplarına veya hatta takımın düşmesine neden olabilir. Ayrıca, her takımın ağırlık ve uzunluk limitlerine uyulduğundan emin olunmalı, dengesiz veya aşırı uzun takımlar özel yuvalara atanmalıdır. Takım ömrü takibi ve aşınmış takımların zamanında değişimi, üretim kalitesi ve makine sağlığı için kritik öneme sahiptir.
- Periyodik Bakım ve Temizlik: ATC sistemleri, hareketli parçaların ve sensörlerin yoğun olduğu karmaşık yapılardır. Takım değiştirme kolunun mafsalları, magazinin dönme mekanizmaları ve iş milindeki çekme çubuğu sisteminin düzenli olarak yağlanması ve temizlenmesi gerekir. Özellikle talaş, soğutma sıvısı ve kir birikintileri, sensörlerin yanlış okumasına veya mekanik sıkışmalara yol açabilir. Periyodik olarak sensörlerin (yakınlık sensörleri, pozisyon sensörleri) temizliği ve kalibrasyonu yapılmalı, pnömatik veya hidrolik hortumların ve bağlantıların sızdırmazlığı kontrol edilmelidir.
- İş Güvenliği Prosedürleri: Takım değiştirme alanı, makine çalışırken tehlikeli bir bölgedir. Makinenin takım değiştirme döngüsündeyken kesinlikle bu alana müdahale edilmemelidir. Acil durdurma butonlarının erişilebilirliği ve işlevselliği düzenli olarak kontrol edilmelidir. Bakım veya arıza giderme işlemleri sırasında makinenin enerjisinin tamamen kesildiğinden ve beklenmedik hareketleri engelleyecek kilitleme/etiketleme (LOTO) prosedürlerinin uygulandığından emin olunmalıdır. Operatörler, ATC sistemlerinin güvenlik özelliklerini ve potansiyel risklerini iyi anlamalıdır.
- CNC Programlama ve Takım Ofsetleri: Takım değişim komutlarının (M06) doğru pozisyonlarda ve doğru takım numaralarıyla çağrılması hayati önem taşır. Takım ofsetlerinin (uzunluk ve çap dengeleme) doğru bir şekilde ayarlanması ve güncellenmesi, işleme hassasiyetini doğrudan etkiler. Yanlış ofsetler, işlenen parçada boyut hatalarına veya takım kırılmasına yol açabilir. Bazı ileri sistemler, takım uzunluğunu otomatik olarak ölçen sensörlere sahip olabilir; bu sensörlerin kalibrasyonu ve temizliği de düzenli olarak yapılmalıdır.
- Çevresel Faktörlerin Kontrolü: Talaş, toz, nem ve sıcaklık dalgalanmaları ATC sistemlerinin performansını olumsuz etkileyebilir. Özellikle açık tip magazinerlerde talaş birikimi sıkışmalara neden olabilir. Makine çevresinin temiz tutulması, soğutma sıvısının doğru şekilde yönlendirilmesi ve gerektiğinde magazin alanının koruyucu kapaklarla donatılması, sistemin ömrünü ve güvenilirliğini artırır.
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sık Karşılaşılan Sorunlar ve Çözümleri
ATC sistemleri, karmaşık yapıları nedeniyle zaman zaman çeşitli sorunlarla karşılaşabilir. Bu sorunların hızlı ve doğru bir şekilde teşhis edilmesi ve çözülmesi, üretim kesintilerini minimize etmek için kritik öneme sahiptir.
- Takım Düşmesi veya Yanlış Hizalama: Bu, en kritik ve potansiyel olarak en maliyetli sorunlardan biridir. Genellikle iş milindeki takım tutucunun (çekme çubuğu) yeterince sıkı tutmaması, takım değiştirme kolunun aşınması/ayarsızlığı, takımın magazinde veya iş milinde tam oturmaması, takım flanşının kirlenmesi veya hasar görmesi gibi nedenlerle ortaya çıkar.
Çözüm: Öncelikle iş milindeki takım tutucunun (drawbar) hidrolik veya pnömatik basıncını ve işlevselliğini kontrol edin. Gerekirse basınç değerlerini ayarlayın veya arızalı valfleri değiştirin. Takım değiştirme kolunun mekanik ayarlarını, özellikle dönüş açılarını ve kavrama kuvvetini kontrol edin ve fabrika ayarlarına göre kalibre edin. Takım tutucuların ve flanşların temizliğini ve hasarsız olduğunu doğrulayın. Aşınmış veya deforme olmuş takım tutucuları veya flanşları değiştirin. Sensörlerin doğru çalıştığından ve kirlenmediğinden emin olun.
- Takım Değişim Süresinde Artış veya Yavaşlama: Normalden daha uzun süren takım değişimleri, üretim verimliliğini düşürür. Bu durum, pnömatik veya hidrolik sistemlerdeki basınç düşüşleri, servo motor arızaları, mekanik sürtünme, yağlama eksikliği veya kontrol sistemi parametrelerindeki hatalardan kaynaklanabilir.
Çözüm: Pnömatik/hidrolik sistemlerin basınç ve debi değerlerini kontrol edin, filtreleri temizleyin veya değiştirin. Servo motorların ve sürücülerin durumunu teşhis edin, gerekirse bağlantılarını kontrol edin veya motoru değiştirin. Takım değiştirme kolunun ve magazin mekanizmasının tüm hareketli parçalarını yağlayın ve mekanik sürtünmeyi azaltın. CNC kontrol sistemindeki takım değişim hız parametrelerini kontrol edin ve optimize edin.
- Magazin Sıkışması veya Takım Seçim Hatası: Magazinin dönmemesi, doğru takımı bulamaması veya takım kolunun magazinden takımı alamaması gibi durumlar sık karşılaşılan sorunlardır. Talaş birikimi, hasarlı takım yuvaları, magazin motoru arızası veya pozisyon sensörü hataları ana nedenlerdir.
Çözüm: Magazin alanını ve takım yuvalarını talaş ve kirden arındırın. Hasarlı takım yuvalarını onarın veya değiştirin. Magazin motorunun (genellikle servo veya adım motoru) elektriksel bağlantılarını ve çalışmasını kontrol edin. Magazin pozisyon sensörlerinin (encoder veya yakınlık sensörleri) temizliğini, ayarını ve işlevselliğini kontrol edin, gerekirse kalibre edin veya değiştirin. CNC programındaki takım numaralarının magazindeki fiziksel konumlarla eşleştiğinden emin olun.
- Sensör Arızaları: Takım değiştirme kolunun pozisyonunu, iş milindeki takımın varlığını veya magazindeki takımın yerleşimini doğrulayan sensörler (yakınlık sensörleri, optik sensörler, limit switchler) arızalandığında veya kirlendiğinde ATC sistemi durur veya hatalı çalışır.
Çözüm: Arızalı olduğu düşünülen sensörün kablolamasını, bağlantılarını ve güç beslemesini kontrol edin. Sensörün çalışma yüzeyini temizleyin. Sensörün doğru mesafede ve açıda ayarlandığından emin olun. Gerekirse sensörü bir multimetre veya osiloskop ile test ederek çalışıp çalışmadığını doğrulayın ve arızalıysa değiştirin. CNC hata kodlarını inceleyerek hangi sensörün sorun çıkardığını belirleyin.
- Kontrol Sistemi İletişim Hataları: ATC ünitesi ile ana CNC kontrol ünitesi arasındaki iletişimde yaşanan aksaklıklar, sistemin donmasına veya beklenmedik davranışlar sergilemesine neden olabilir.
Çözüm: Bağlantı kablolarını (Ethernet, Profibus, CanOpen vb.) ve konnektörleri kontrol edin. CNC kontrol ünitesindeki hata mesajlarını analiz edin. PLC programını kontrol ederek ATC ile ilgili mantık adımlarının doğru çalıştığından emin olun. Gerekirse kontrol ünitesi ve ATC arasındaki iletişim protokolü ayarlarını doğrulayın.
Otomatik Takım Değiştirme (ATC) Sistemleri Nasıl Çalışır? Sonuç ve Uzman Tavsiyesi
Otomatik Takım Değiştirme (ATC) sistemleri, modern endüstriyel otomasyonun ve yüksek verimli imalatın temel taşlarından biridir. Bu sistemler, üretim süreçlerinin hızını, esnekliğini ve hassasiyetini artırarak işletmelere önemli rekabet avantajları sunar. Manuel takım değişiminin getirdiği zaman kayıplarını ve insan kaynaklı hataları ortadan kaldırarak, özellikle karmaşık ve çok aşamalı işleme operasyonlarında kesintisiz bir iş akışı sağlarlar. Saha tecrübemiz göstermektedir ki, bir ATC sisteminin potansiyelinden tam olarak faydalanmak ve arızaları minimize etmek için yalnızca başlangıçtaki doğru kurulum değil, aynı zamanda sürekli ve bilinçli bir bakım stratejisi de hayati öneme sahiptir. Düzenli temizlik, periyodik yağlama, sensör kalibrasyonları ve mekanik ayarların kontrolü, sistemin ömrünü uzatır ve beklenmedik duruş sürelerini önler. Ayrıca, operatörlerin ve bakım personelinin ATC sistemlerinin çalışma prensiplerini, güvenlik prosedürlerini ve temel arıza giderme yöntemlerini iyi anlamaları için sürekli eğitim almaları şarttır. Endüstri 4.0 ve dijitalleşme çağında, ATC sistemleri artık sadece birer mekanik işlevden öteye geçerek, akıllı sensörler, veri analizi ve hatta yapay zeka destekli öngörücü bakım algoritmalarıyla entegre edilebilir hale gelmiştir. Bu sayede, takım aşınması veya olası bir arıza, gerçekleşmeden çok önce tespit edilerek proaktif müdahalelerle giderilebilir. Gelecekte, ATC sistemlerinin daha da hızlı, daha esnek ve daha akıllı hale gelerek üretim süreçlerinin otonomlaşmasına ve verimliliğin yeni zirvelere ulaşmasına katkıda bulunmaya devam edeceği açıktır. Bu nedenle, endüstriyel otomasyon sektöründeki her profesyonelin, bu kritik teknolojinin inceliklerini kavraması ve en iyi uygulamaları benimsemesi, sürdürülebilir başarı için vazgeçilmezdir. Uzman tavsiyesi olarak, ATC sistemlerinin performansını en üst düzeyde tutmak için daima üreticinin bakım kılavuzlarına sadık kalınmasını, orijinal yedek parçaların kullanılmasını ve teknolojiyi yakından takip ederek sistemlerinizi güncel tutmanızı önemle tavsiye ederiz.