
Sepetinizde ürün bulunmuyor.
Lineer Rulman Neden Sıkışır?
İçindekiler
- Lineer Rulman Neden Sıkışır? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Mekanik Hizalama Hataları
- Yetersiz veya Yanlış Yağlama
- Kirlilik ve Yabancı Maddeler
- Aşırı Yükleme
- Aşınma ve Yıpranma
- Montaj Hataları
- Titreşim ve Darbe
- Termal Genleşme
- Malzeme Yorgunluğu ve Yapısal Hasar
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Lineer rulmanlar genellikle yanlış hizalama, yetersiz veya yanlış yağlama, kirlilik, aşırı yükleme, aşınma ve hatalı montaj gibi temel nedenlerle sıkışır. Bu durum, otomasyon sistemlerinde hassasiyet kaybına, artan sürtünmeye ve nihayetinde üretim duruşlarına yol açar, sistemin verimliliğini ve ömrünü olumsuz etkiler.
Lineer Rulman Neden Sıkışır? Nedir?
Endüstriyel otomasyon sistemlerinin vazgeçilmez bileşenlerinden olan lineer rulmanlar, makinelerin doğrusal hareketini yüksek hassasiyet ve düşük sürtünmeyle gerçekleştirmesini sağlar. Ancak zaman zaman bu kritik parçalar beklenmedik bir şekilde sıkışarak sistemin durmasına veya performans kaybına neden olabilir. Bir lineer rulmanın sıkışması, hareket elemanlarının (bilye, makara veya kayar elemanlar) ray üzerinde serbestçe ilerleyememesi, yüksek sürtünme oluşturması ve hatta tamamen kilitlenmesi durumudur. Bu durum, genellikle sistemdeki temel bir sorunun belirtisidir ve ihmal edildiğinde daha büyük arızalara ve maliyetli duruşlara yol açabilir. Sıkışmanın nedenleri mekanik, çevresel veya operasyonel faktörlere dayanabilir ve her biri sistemin genel sağlığı üzerinde farklı etkiler yaratır. Bu rehber, endüstriyel otomasyon profesyonellerine, lineer rulman sıkışması sorununu anlamaları, teşhis etmeleri ve etkili çözümler uygulamaları için kapsamlı bir kaynak sunmaktadır.
Endüstriyel otomasyon sistemlerinin temel yapı taşlarından biri olan lineer rulmanlar (doğrusal hareket yatakları), hassas ve tekrarlanabilir doğrusal hareketin sağlanmasında kritik bir rol oynar. Bu mekanizmalar, genellikle bir mil veya ray üzerinde düşük sürtünmeyle ileri-geri hareket etmeyi mümkün kılar. Ancak zaman zaman, bu hayati bileşenlerde “sıkışma” olarak tabir edilen bir durum meydana gelebilir. Lineer rulmanın sıkışması, hareketin beklenenden daha yüksek bir kuvvetle veya hiç gerçekleşememesi anlamına gelir ki bu da üretim hatlarında duruşlara, makine arızalarına ve ciddi maliyet kayıplarına yol açabilir. Sıkışmanın temelinde yatan nedenler genellikle mekanik uyumsuzluklar, çevresel faktörler ve operasyonel hataların birleşimidir. Bu durum, sadece anlık bir problem olmanın ötesinde, sistemin genel verimliliğini, hassasiyetini ve ömrünü doğrudan etkileyen ciddi bir mühendislik sorunudur. Özellikle yüksek hızlı ve yüksek hassasiyetli otomasyon uygulamalarında, rulman sıkışması kabul edilemez bir durumdur ve kök nedenlerinin hızla tespit edilip giderilmesi gerekir. Bu rehber, endüstriyel otomasyon profesyonelleri için lineer rulman sıkışmasının nedenlerini, belirtilerini ve önleyici çözümlerini derinlemesine inceleyecektir.
Çalışma Prensibi ve Teknik Veriler
Lineer rulmanlar, endüstriyel otomasyon, CNC makineleri, robotik sistemler ve hassas konumlandırma uygulamalarında kritik rol oynayan, yüksek hassasiyetli doğrusal hareket sağlayan mekanik bileşenlerdir. Temel çalışma prensipleri, hareketli bir şaft veya ray üzerinde düşük sürtünmeyle kaymayı veya yuvarlanmayı sağlamaktır. Bu, genellikle rulman içinde bulunan bilyeler, makaralar veya özel kayar elemanlar vasıtasıyla gerçekleşir. Rulmanlar, statik ve dinamik yükleri taşıyarak, hareketli parçaların sabit bir eksen boyunca düzgün ve tekrarlanabilir hareketini garanti eder.
Peki, bu kadar hassas tasarlanmış bileşenler neden sıkışır? Lineer rulman sıkışmasının altında yatan nedenler genellikle karmaşık olabilir ve birden fazla faktörün birleşimiyle ortaya çıkabilir. İşte başlıca teknik nedenler ve detayları:

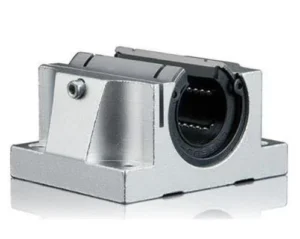
Lineer rulmanlar, adından da anlaşılacağı gibi, doğrusal bir eksen boyunca hareket sağlamak üzere tasarlanmış mekanik bileşenlerdir. Temel olarak iki ana kategoriye ayrılırlar: profil raylı lineer kızaklar (LM Guide) ve lineer bilyalı burçlar (Linear Bushing). Profil raylı kızaklar, genellikle bir taşıyıcı blok (araba) ve bu bloğun üzerinde hareket ettiği hassas işlenmiş bir raydan oluşur. Blok içinde yer alan bilyalar veya makaralar, rayın kanalları boyunca yuvarlanarak minimum sürtünmeyle hareketi sağlar. Lineer bilyalı burçlar ise, bir mil üzerinde hareket eden, iç kısmında bilyaların yer aldığı silindirik bir yapıya sahiptir. Her iki tip de, yükü taşırken doğrusal hareketi kolaylaştırmak için yuvarlanma elemanlarının (bilyalar, makaralar) düşük sürtünme özelliklerinden faydalanır. Bu elemanlar, yük altında bile pürüzsüz bir hareket sağlamak üzere tasarlanmış özel kanallar (raceway) içinde sürekli olarak devridaim eder.
Sıkışmanın kök nedenlerini anlamak için, bu çalışma prensibinin aksamadan işlemesi gereken koşulları bilmek önemlidir. Yuvarlanma elemanlarının (bilyalar veya makaralar) raceway’ler içinde serbestçe hareket etmesi ve yükün tüm temas noktalarına eşit şekilde dağılması gerekir. Bu denge bozulduğunda, sürtünme artar ve sıkışma meydana gelir. Teknik veriler açısından, lineer rulmanların seçimi ve performansı birçok parametreye bağlıdır. Bunlar arasında en önemlileri dinamik yük kapasitesi (C) ve statik yük kapasitesi (C₀) değerleridir. Dinamik yük kapasitesi, belirli bir ömür beklentisi altında rulmanın taşıyabileceği maksimum sürekli yükü ifade ederken, statik yük kapasitesi, rulmanın kalıcı deformasyona uğramadan dayanabileceği maksimum yüktür. Ayrıca, rulmanın hassasiyet sınıfı (örneğin, P5, P4, P3), malzeme kalitesi (paslanmaz çelik, karbon çelik), çalışma sıcaklığı aralığı, maksimum hız ve yağlama tipi gibi faktörler de performansı doğrudan etkiler. Yanlış seçilmiş bir rulman, çalışma koşullarına uygun olmayan bir yağlama stratejisi veya montaj toleranslarının dışına çıkılması, sıkışmaya zemin hazırlayan başlıca teknik yetersizliklerdir. Örneğin, nominal yük kapasitesinin sürekli olarak aşılması, yuvarlanma elemanlarında ve raceway’lerde erken yorulmaya ve yüzey hasarına yol açarak sıkışmayı tetikleyebilir. Aynı şekilde, yüksek hassasiyet gerektiren bir uygulamada düşük hassasiyet sınıfına sahip bir rulman kullanılması, mil veya ray ile rulman arasındaki boşlukların artmasına ve zamanla düzensiz aşınmaya neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Dinamik Yük Kapasitesi (C) | Belirli bir ömürde (örneğin 50 km) sürekli taşıyabileceği yük (kN) |
| Statik Yük Kapasitesi (C₀) | Kalıcı deformasyon olmadan dayanabileceği maksimum yük (kN) |
| Hassasiyet Sınıfı | P0, P1, P2, P3, P4, P5 (P5 en yüksek hassasiyet) |
| Çalışma Sıcaklığı Aralığı | -20°C ila +80°C (Standart), özel uygulamalar için farklı aralıklar |
| Yağlama Tipi | Gres, Yağ (Merkezi sistem veya manuel), Katı Yağlayıcılar |
| Maksimum Hız | 1 m/s ila 10 m/s (Bilya çapı ve yüklemeye bağlı olarak değişir) |
| Malzeme | Rulman Çeliği (100Cr6), Paslanmaz Çelik, Seramik (özel uygulamalar) |
Mekanik Hizalama Hataları
Lineer rulman sistemlerinin en kritik gereksinimlerinden biri mükemmel mekanik hizalamadır. Rayların veya şaftların birbirine veya montaj yüzeyine göre paralellik, düzlemsellik ve koaksiyellik hataları, rulman elemanları üzerinde dengesiz yük dağılımına neden olur. Özellikle uzun stroklu sistemlerde veya çift ray kullanılan uygulamalarda, raylar arasındaki paralellik sapmaları rulmanların bükülmesine ve kenar yüklenmesine yol açar. Bu durum, rulman içinde sürtünmeyi artırır, aşırı ısınmaya ve nihayetinde sıkışmaya neden olabilir. Montaj yüzeyindeki düzlemsizlikler de benzer şekilde rulman yataklarının gerilmesine ve hareketin engellenmesine yol açar.

Yetersiz veya Yanlış Yağlama
Yağlama, lineer rulmanların ömrü ve performansı için hayati öneme sahiptir. Yetersiz yağlama, rulman elemanları ile ray yüzeyi arasındaki doğrudan metal-metal temasını artırarak sürtünmeyi ve ısıyı yükseltir. Bu durum, hızlı aşınmaya ve sıkışmaya yol açar. Aynı şekilde, yanlış tipte yağlayıcı kullanmak da sorunlara neden olabilir. Örneğin, yüksek sıcaklıkta çalışan bir sistemde düşük viskoziteli gres kullanmak veya kimyasal olarak uyumsuz bir yağlayıcı seçmek, yağlama filminin bozulmasına ve koruyucu özelliğini kaybetmesine neden olabilir. Yağlama sıklığı ve miktarı da doğru ayarlanmalıdır; aşırı yağlama kirliliği çekebilirken, yetersiz yağlama koruma sağlayamaz.

Kirlilik ve Yabancı Maddeler
Endüstriyel ortamlar genellikle toz, talaş, metal parçacıkları, nem ve kimyasallarla doludur. Bu yabancı maddeler, rulman yataklarına veya ray yüzeylerine sızdığında, rulman elemanlarının hareketini engelleyebilir. Özellikle mikro partiküller bile rulman bilyeleri ile ray arasında sıkışarak yüzeyde çukurlaşmalara ve pürüzlere neden olabilir. Bu, sürtünmeyi dramatik şekilde artırır ve rulmanın sıkışmasına yol açar. Agresif kimyasallar veya nem, rulman malzemelerinde korozyona neden olarak yüzey pürüzlülüğünü artırabilir ve hareket kabiliyetini kısıtlayabilir.

Aşırı Yükleme
Her lineer rulmanın belirli bir dinamik yük kapasitesi ve statik yük kapasitesi vardır. Bu kapasitelerin aşılması, rulman elemanları ve ray yüzeylerinde kalıcı deformasyonlara neden olabilir. Dinamik yük kapasitesi, belirli bir ömür boyunca taşıyabileceği maksimum tekrarlayan yükü ifade ederken, statik yük kapasitesi, rulmanın hareketsiz durumdayken deforme olmadan taşıyabileceği maksimum yükü belirtir. Aşırı yükleme durumunda, bilye veya makara yollarında çukurlaşmalar (brinelling) meydana gelir, bu da pürüzsüz hareketi engeller ve sıkışmaya yol açar. Darbe yükleri de benzer şekilde ani deformasyonlara neden olabilir.

Aşınma ve Yıpranma
Zamanla ve sürekli kullanım sonucu, lineer rulman elemanları ve ray yüzeylerinde doğal bir aşınma meydana gelir. Bu aşınma, rulman boşluğunun artmasına, hareket hassasiyetinin kaybolmasına ve nihayetinde düzensiz hareket veya sıkışmaya neden olabilir. Özellikle yetersiz yağlama veya kirlilik gibi faktörler, aşınma sürecini hızlandırabilir. Korozyon da yüzeylerde pürüzlülük oluşturarak aşınmayı artırır ve rulmanın sıkışmasına zemin hazırlar.
Montaj Hataları
Lineer rulmanların montajı sırasında yapılan hatalar, sıkışmanın önemli bir nedenidir. Rulmanların montaj yüzeyine doğru torkla sabitlenmemesi, sıkı toleransların yanlış uygulanması veya rulman bloklarının raylara tam oturmaması gibi durumlar, sistemde iç gerilimlere yol açar. Örneğin, yatak bloklarının aşırı sıkılması, rulman elemanlarının sıkışmasına ve hareketin engellenmesine neden olabilir. Yanlış hizalanmış montaj delikleri veya yüzey kusurları da rulmanların düzgün çalışmasını engeller.
Titreşim ve Darbe
Yüksek seviyede titreşim veya tekrarlayan darbe yükleri, rulman elemanları ve ray yüzeylerinde mikro hasarlara yol açabilir. Bu durum, özellikle makine durduğunda veya hareket yönü değiştiğinde rulmanların sıkışmasına neden olan “brinelling” olarak bilinen olayı hızlandırabilir. Titreşim, yağlama filminin bozulmasına ve aşınmanın artmasına da katkıda bulunabilir.
Termal Genleşme
Sıcaklık değişimleri, farklı malzemelerden yapılmış rulman ve ray sistemlerinde termal genleşme farklılıklarına neden olabilir. Özellikle yüksek sıcaklık farklarının olduğu ortamlarda, rulman bileşenleri arasındaki boşluklar azalabilir veya artabilir, bu da iç gerilimlere ve sıkışmaya yol açabilir. Malzeme seçimi ve tasarım aşamasında bu durum göz önünde bulundurulmalıdır.
Malzeme Yorgunluğu ve Yapısal Hasar
Uzun süreli kullanım ve tekrarlayan yükler, rulman malzemesinde yorgunluğa neden olabilir. Bu, yüzeyde çatlakların oluşmasına ve zamanla rulman elemanlarının veya rayın yapısal bütünlüğünün bozulmasına yol açar. Bu tür hasarlar, rulmanın ani ve beklenmedik bir şekilde sıkışmasına neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Dinamik Yük Kapasitesi (C) | Rulman ömrü boyunca belirli bir mesafe için taşıyabileceği maksimum tekrarlayan yük. (kN) |
| Statik Yük Kapasitesi (C0) | Rulman hareket etmezken kalıcı deformasyon olmadan taşıyabileceği maksimum yük. (kN) |
| Sürtünme Katsayısı | Genellikle 0.001 – 0.005 (yuvarlanmalı) veya 0.05 – 0.15 (kaymalı) aralığında. Yağlama durumuna göre değişir. |
| Çalışma Sıcaklığı Aralığı | -20°C ile +80°C (Standart), özel uygulamalarda -40°C ile +150°C’ye kadar çıkabilir. |
| Montaj Toleransı (Paralellik) | Genellikle 1000 mm’de 0.02 – 0.05 mm (yüksek hassasiyetli sistemlerde daha sıkı). |
| Yağlama Sıklığı | Uygulama, yük, hız ve ortam koşullarına bağlı olarak günlük, haftalık veya aylık periyotlarda. |
| Kirlilik Direnci | Contalı (sealed) rulmanlar daha yüksek direnç gösterir. Partikül boyutu hassasiyeti kritik. |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Montaj ve Hizalama: Lineer rulman sistemlerinin kurulumu sırasında üreticinin talimatlarına titizlikle uyulmalıdır. Rayların ve rulman bloklarının mükemmel paralelliği, düzlemselliği ve eş merkezliliği sağlanmalıdır. Lazer hizalama araçları ve hassas ölçüm cihazları kullanılarak montaj sonrası kontroller yapılmalı, herhangi bir gerilim veya bükülme olmadığından emin olunmalıdır. Yanlış torklama veya montaj yüzeyindeki kusurlar giderilmelidir.
- Düzenli ve Doğru Yağlama: Rulman üreticisinin önerdiği tipte ve miktarda yağlayıcı kullanılmalıdır. Yağlama programı, çalışma koşulları (yük, hız, sıcaklık, ortam) dikkate alınarak belirlenmeli ve düzenli olarak uygulanmalıdır. Yağlama noktalarının tıkalı olmadığından ve yağlayıcının rulman içine yeterince nüfuz ettiğinden emin olunmalıdır. Otomatik yağlama sistemleri, insan hatasını minimize ederek sürekli ve optimum yağlama sağlayabilir.
- Kirlilik Kontrolü ve Çevre Koruma: Çalışma ortamındaki toz, talaş, nem ve diğer partiküllerin rulman sistemine girmesini engellemek için etkili koruma önlemleri alınmalıdır. Körükler, silecekler ve koruyucu kapaklar kullanılmalı, ortamın temizliği sağlanmalıdır. Düzenli temizlik ve bakım sırasında rulman çevresi özel olarak temizlenmeli, kimyasal temastan kaçınılmalıdır.
- Yük Kapasitesi ve Aşırı Yükleme: Sistem tasarımında ve işletmesinde, lineer rulmanların statik ve dinamik yük kapasiteleri asla aşılmamalıdır. Beklenmeyen darbe yükleri veya aşırı hızlanma/yavaşlama gibi durumlar, rulmanlar üzerinde aşırı gerilime neden olabilir. Operatörler, makinenin belirtilen yük limitleri dahilinde çalıştırıldığından emin olmalı, gerekirse yük dağılımı optimize edilmelidir.
- Periyodik Denetim ve Erken Teşhis: Rulman sistemleri, aşınma, korozyon, ses seviyesi veya titreşim gibi anormal belirtiler için düzenli olarak görsel ve işitsel denetimlerden geçirilmelidir. Erken aşınma belirtileri, yüzeydeki pürüzler veya yağlama filminin bozulması gibi durumlar, büyük arızalara dönüşmeden önce tespit edilmeli ve giderilmelidir. Termal kameralar, titreşim analizörleri gibi ileri teşhis araçları, gizli sorunları ortaya çıkarmada yardımcı olabilir.
- Yedek Parça Yönetimi: Kritik uygulamalarda, orijinal ekipman üreticisi (OEM) tarafından onaylanmış kaliteli yedek rulman ve rayların stokta bulundurulması önemlidir. Kalitesiz veya standart dışı parçaların kullanılması, kısa sürede tekrar sıkışma sorunlarına yol açabilir.
- Montaj Hassasiyeti ve Hizalama: Lineer rulmanların sıkışmasının en yaygın nedenlerinden biri, yanlış montajdır. Kılavuz rayların veya millerin birbirine paralel olmaması, montaj yüzeylerinin düzgün olmaması veya yatak bloklarının sıkma torklarının eşit uygulanmaması gibi faktörler, sistemde iç gerilmelere yol açar. Bu gerilmeler, yuvarlanma elemanları üzerindeki yük dağılımını bozar ve aşırı sürtünmeye neden olur. Özellikle uzun stroklu uygulamalarda, rayların paralelliği ve montaj yüzeylerinin düzlemselliği kritik öneme sahiptir. Montaj sırasında hassas ölçüm aletleri (komparatör, lazer hizalama cihazları) kullanılarak rayların ve millerin sıfır toleransa yakın bir şekilde hizalanması, sıkışma riskini büyük ölçüde azaltır. Ayrıca, montaj vidalarının belirtilen tork değerlerine göre ve çaprazlama deseninde sıkılması da önemlidir.
- Yağlama Yönetimi ve Doğru Yağlayıcı Seçimi: Yetersiz veya yanlış yağlama, lineer rulmanlarda sürtünmeyi artıran ve sıkışmaya yol açan bir diğer temel faktördür. Yağlayıcı, yuvarlanma elemanları ile raceway’ler arasında koruyucu bir film tabakası oluşturarak metal-metal temasını engeller ve sürtünmeyi minimize eder. Uygulamanın hızına, yüküne, sıcaklığına ve çevresel koşullarına uygun olmayan bir gres veya yağ kullanılması, yağlama filminin yetersiz kalmasına veya bozulmasına neden olabilir. Örneğin, yüksek sıcaklıkta düşük viskoziteli bir yağ kullanmak, yağ filminin kopmasına yol açar. Periyodik yağlama programlarına uyulmaması veya yağlama noktalarının ihmal edilmesi de sıkça karşılaşılan bir sorundur. Otomatik yağlama sistemleri, özellikle erişimi zor veya sürekli çalışan sistemlerde, doğru miktarda ve zamanda yağlayıcı sağlayarak bu riski minimize edebilir. Yağlayıcının temiz ve yabancı maddelerden arındırılmış olması da hayati öneme sahiptir.
- Çevresel Faktörler ve Kirlilik Kontrolü: Endüstriyel ortamlar genellikle toz, talaş, nem, kimyasal buhar ve aşındırıcı partiküllerle doludur. Bu yabancı maddeler, rulmanların içine sızarak yuvarlanma elemanlarının hareketini engelleyebilir, raceway yüzeylerinde çiziklere veya çukurlaşmalara neden olabilir. Özellikle metal talaşları veya kaynak cürufları, rulman içinde sıkışarak ani arızalara yol açabilir. Bu nedenle, rulmanları çevresel kirlilikten korumak için uygun sızdırmazlık elemanları (keçeler, körükler) kullanmak, koruyucu kapaklar veya kalkanlar monte etmek ve çalışma ortamının temizliğini sağlamak esastır. Agresif kimyasalların bulunduğu ortamlarda paslanmaz çelik veya özel kaplamalı rulmanların tercih edilmesi, korozyon nedeniyle sıkışmayı önler.
- Yükleme Koşulları ve Aşırı Yükleme: Lineer rulmanlar, belirli bir yük kapasitesi dahilinde sorunsuz çalışacak şekilde tasarlanmıştır. Ancak, tasarım aşamasında yanlış yük hesaplamaları yapılması, beklenenden daha ağır yüklerin taşınması veya ani şok yüklemelere maruz kalınması, rulmanların aşırı yüklenmesine neden olabilir. Aşırı yükleme, yuvarlanma elemanlarında ve raceway’lerde erken yorulmaya, yüzey sertleşmesine ve mikro çatlakların oluşmasına yol açar. Bu durum, zamanla rulman içinde pürüzlü yüzeyler oluşturarak sürtünmeyi artırır ve sıkışmaya neden olur. Yükün rulmanlar arasında dengesiz dağılması da benzer sorunlara yol açabilir. Uygulamanın dinamik ve statik yük ihtiyaçlarının doğru analiz edilmesi ve buna uygun kapasitede rulman seçimi, bu tür sıkışmaların önüne geçer.
- Periyodik Bakım, Kontrol ve Aşınma Tespiti: Düzenli bakım ve görsel kontroller, potansiyel sıkışma nedenlerinin erken aşamada tespit edilmesini sağlar. Rulmanların ve rayların yüzeylerinde aşınma izleri, çukurlar, paslanma veya renk değişiklikleri gibi belirtiler, bir sorunun habercisidir. Gevşek bağlantı elemanları, titreşim, anormal sesler (gıcırtı, sürtünme sesi) veya artan hareket direnci gibi operasyonel belirtiler de göz ardı edilmemelidir. Erken tespit edilen küçük bir aşınma veya hizalama bozukluğu, basit bir ayarlama veya parça değişimi ile giderilebilirken, ihmal edilen sorunlar rulmanın tamamen sıkışmasına ve daha büyük sistem arızalarına yol açabilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Lineer rulman sıkışması, otomasyon sistemlerinde çeşitli belirtilerle kendini gösterebilir. Bu belirtileri doğru yorumlamak ve hızlıca müdahale etmek, hem üretim kayıplarını önler hem de daha büyük hasarların önüne geçer:
- Sorun: Artan Sürtünme ve Zor Hareket: Rulman sisteminde hareketin beklenenden daha fazla güç gerektirmesi veya pürüzlü bir şekilde ilerlemesi.
Çözüm: İlk olarak yağlama kontrol edilmelidir; yetersiz veya yanlış yağlayıcı olabilir. Ardından, ray ve rulman yüzeylerinde kirlilik veya metal talaşı olup olmadığına bakılmalıdır. Hizalama kontrolü yapılmalı, rayların paralelliği ve düzlemselliği ölçülmelidir. Gerekirse rulman sökülerek temizlenmeli ve yeniden yağlanmalıdır. Aşırı aşınma varsa parça değişimi düşünülmelidir. - Sorun: Anormal Sesler ve Titreşim: Çalışma sırasında gıcırdama, sürtünme veya vurma sesleri ile birlikte artan titreşim.
Çözüm: Bu durum genellikle yetersiz yağlama, kirlilik veya aşınmış rulman elemanlarından kaynaklanır. Yağlama seviyeleri kontrol edilmeli ve gerekirse taze yağlayıcı uygulanmalıdır. Rulman ve ray yüzeyleri kirlilik açısından incelenmeli, temizlenmelidir. Eğer sesler devam ediyorsa, rulman içindeki bilye veya makaraların hasar görmüş olabileceği düşünülmeli ve rulman değişimi gerekebilir. Hizalama sapmaları da titreşime neden olabilir, bu da kontrol edilmelidir. - Sorun: Aşırı Isınma: Rulman bloğunun veya rayın normalden daha sıcak çalışması.
Çözüm: Aşırı ısınma, yüksek sürtünmenin doğrudan bir göstergesidir. Yetersiz yağlama, aşırı yükleme veya yanlış hizalama en yaygın nedenlerdir. Yağlama durumu kontrol edilmeli, gerekirse uygun yağlayıcı ile takviye edilmelidir. Sistemdeki yükler gözden geçirilmeli, rulmanların kapasitesinin aşılmadığından emin olunmalıdır. Hizalama kontrolü yapılarak iç gerilimler giderilmelidir. Termal genleşme faktörleri de değerlendirilmelidir. - Sorun: Tamamen Kilitlenme (Ani Sıkışma): Rulman sisteminin aniden hareket edemez hale gelmesi.
Çözüm: Bu genellikle ciddi bir arızanın işaretidir. Aşırı yükleme sonucu kalıcı deformasyon (brinelling), büyük bir yabancı maddenin sıkışması veya rulman elemanlarının tamamen dağılması gibi durumlar söz konusu olabilir. Sistemi hemen durdurun ve görsel inceleme yapın. Rulman ve ray üzerinde gözle görülür hasar, deformasyon veya yabancı madde olup olmadığını kontrol edin. Çoğu durumda, bu tür bir sıkışma, rulman ve/veya rayın tamamen değiştirilmesini gerektirir. Temel nedeni tespit etmek için detaylı bir arıza analizi yapılmalıdır. - Sorun: Hareket Hassasiyetinin Kaybı ve Tekrarlanabilirlik Sorunları: İşlem hassasiyetinin düşmesi, konumlandırma hataları.
Çözüm: Bu durum genellikle rulman boşluğunun artması veya aşınma nedeniyle ortaya çıkar. Rulman sisteminin boşlukları kontrol edilmeli, gerekirse ön yükleme ayarları gözden geçirilmelidir. Rulman elemanları ve ray yüzeyindeki aşınma miktarı değerlendirilmelidir. Yüksek hassasiyet gerektiren uygulamalarda, küçük aşınmalar bile performansı etkileyebilir ve bu durumda rulman değişimi kaçınılmaz olabilir.
Endüstriyel otomasyon sistemlerinde lineer rulmanların sıkışması, birçok farklı nedenden kaynaklanabilir ve her bir senaryo kendine özgü belirtiler ve çözüm yolları gerektirir. Uzman bir yaklaşımla, sık karşılaşılan sorunları ve etkili çözüm stratejilerini inceleyelim:
1. Sorun: Kılavuz Raylarda veya Millerde Hizalama Bozukluğu
Belirtiler: Rulman hareketinde artan direnç, düzensiz hareket, titreşim, anormal sesler (gıcırtı veya sürtünme), rulman bloğunun veya arabanın belirli noktalarda takılması. Görsel olarak, raylarda veya miller üzerinde düzensiz aşınma izleri görülebilir.
Nedenleri: Yanlış montaj (paralellik, düzlemsellik hataları), makine gövdesinde zamanla oluşan deformasyonlar, gevşek montaj vidaları, darbe veya aşırı yük nedeniyle oluşan yapısal bozulmalar.
Çözüm: Sistemin hassas bir şekilde yeniden hizalanması gerekir. Lazer hizalama cihazları veya yüksek hassasiyetli komparatörler kullanılarak rayların veya millerin paralelliği ve düzlemselliği kontrol edilmelidir. Gerekirse, montaj yüzeylerine şimler eklenerek veya taban plakaları işlenerek düzeltme yapılabilir. Tüm montaj vidalarının üretici tarafından belirtilen tork değerlerinde ve uygun bir sıkma deseniyle (genellikle çaprazlama) sıkıldığından emin olunmalıdır. Ciddi yapısal deformasyonlar varsa, makine gövdesinin güçlendirilmesi veya değiştirilmesi gerekebilir.
2. Sorun: Yetersiz veya Yanlış Yağlama
Belirtiler: Rulman hareketinde zorlanma, sıcaklık artışı, metalik sürtünme sesleri, rulman yüzeylerinde kararma veya renk değişimi, paslanma emareleri.
Nedenleri: Yağlama programına uyulmaması, yanlış tipte yağlayıcı kullanımı (uygulamanın yük, hız, sıcaklık veya çevresel koşullarına uygun olmayan), yağlama noktalarının tıkalı olması, yağlayıcının kirlenmesi.
Çözüm: İlk olarak, rulman tipi ve çalışma koşullarına uygun doğru yağlayıcının (gres veya yağ) seçildiğinden emin olunmalıdır. Üretici tavsiyeleri bu konuda kritik öneme sahiptir. Yağlama programı gözden geçirilmeli ve düzenli periyotlarda yeterli miktarda yağlayıcı uygulandığından emin olunmalıdır. Tıkalı yağlama noktaları temizlenmeli veya değiştirilmelidir. Gerekirse, merkezi veya otomatik yağlama sistemleri kurularak yağlama verimliliği artırılabilir. Eğer rulman hasar görmüşse, yağlama ile birlikte rulmanın değiştirilmesi de gerekebilir.
3. Sorun: Kirlilik ve Yabancı Madde Girişi
Belirtiler: Rulman hareketinde pürüzlülük, takılma hissi, artan ses seviyesi (çıtırtı veya taşlama sesi), rulman yüzeylerinde çizikler veya ezikler.
Nedenleri: Toz, talaş, metal parçacıkları, kaynak cürufları, nem veya aşındırıcı kimyasalların rulman içine sızması, sızdırmazlık elemanlarının (keçeler, körükler) hasar görmesi veya yetersiz kalması.
Çözüm: Rulmanların ve çalışma ortamının düzenli olarak temizlenmesi esastır. Sızdırmazlık elemanlarının durumu kontrol edilmeli ve hasarlı olanlar derhal değiştirilmelidir. Ortamdaki kirlilik seviyesine göre daha dayanıklı sızdırmazlık çözümleri (çift dudaklı keçeler, teleskopik körükler) veya koruyucu kapaklar kullanılmalıdır. Aşırı kirli ortamlarda, rulmanın tasarımını gözden geçirmek ve kapalı tip veya kendinden yağlamalı sistemleri tercih etmek faydalı olabilir. Rulman içine girmiş yabancı maddeler temizlenmeli, ciddi hasar görmüş rulmanlar ise değiştirilmelidir.
4. Sorun: Aşırı Yükleme ve Yorulma
Belirtiler: Rulman hareketinde genel bir yavaşlama, artan çalışma sıcaklığı, rulman yüzeylerinde pullanma (spalling) veya ezilme, titreşimde artış.
Nedenleri: Uygulama için yanlış seçilmiş rulman (yük kapasitesi yetersiz), beklenenden daha ağır yüklerin taşınması, ani şok yüklemeler, yükün rulmanlara dengesiz dağılması, rulman ömrünün sonuna yaklaşması.
Çözüm: İlk adım, uygulamanın dinamik ve statik yük gereksinimlerinin detaylı bir şekilde yeniden hesaplanmasıdır. Mevcut rulmanların yük kapasitesi, gerçek yüklerle karşılaştırılmalıdır. Eğer kapasite yetersizse, daha yüksek yük kapasitesine sahip rulmanlarla değiştirilmelidir. Yükün rulmanlar arasında eşit dağıldığından emin olmak için sistemin tasarımı gözden geçirilmeli, gerekirse ilave rulmanlar veya destek noktaları eklenmelidir. Ani şok yüklemeleri azaltmak için sönümleme elemanları kullanılabilir. Rulmanlarda yorulma belirtileri varsa, ömrünün sonuna yaklaşıldığı anlamına gelir ve planlı bir değişim yapılmalıdır.
5. Sorun: Aşınma ve Hasar (Korozyon, Çukurlaşma)
Belirtiler: Rulman hareketinde sürtünme ve takılma, yüksek ses seviyesi, rulman yüzeylerinde paslanma, kararma, çukurlaşma (pitting) veya çizikler.
Nedenleri: Yetersiz yağlama, kirlilik, kimyasal etkilere maruz kalma, uygun olmayan malzeme seçimi, uzun süreli çalışma sonucu doğal aşınma.
Çözüm: Korozyonun ana nedeni tespit edilmelidir (nem, kimyasal maruziyet). Eğer çevresel faktörler ise, paslanmaz çelik rulmanlara geçiş veya koruyucu kaplamalar düşünülmelidir. Yağlama programı ve yağlayıcı tipi korozyon önleyici özelliklere sahip olacak şekilde güncellenmelidir. Rulman yüzeylerinde ciddi çukurlaşma veya aşınma varsa, rulman elemanlarının veya tüm rulman bloğunun değiştirilmesi kaçınılmazdır. Hasarlı yüzeyler, yuvarlanma elemanlarının düzgün hareket etmesini engelleyecek ve sıkışmaya yol açacaktır.
Uzman Tavsiyesi
Endüstriyel otomasyonun kalbinde yer alan lineer rulmanlar, modern üretim süreçlerinin hassasiyet, hız ve verimlilik hedeflerine ulaşmasında kilit rol oynar. Ancak, “Lineer Rulman Neden Sıkışır?” sorusunun cevapları da gösterdiği gibi, bu kritik bileşenlerin performansı birçok faktöre bağlıdır. Mekanik hizalama hatalarından yetersiz yağlamaya, çevresel kirlilikten aşırı yüklemeye kadar geniş bir yelpazede yer alan bu nedenler, sistemin genel sağlığını ve operasyonel verimliliğini doğrudan etkiler. Bir rulmanın sıkışması, sadece bir arıza değil, aynı zamanda sistemdeki bir zayıflığın veya ihmalin habercisidir.
Uzman bir saha mühendisi olarak tavsiyem şudur: Lineer rulmanların sorunsuz çalışmasını sağlamak, reaktif bir yaklaşım yerine proaktif bir bakım stratejisi benimsemekle mümkündür. Önleyici bakım programları, düzenli denetimler, doğru yağlama ve temizlik protokolleri, olası sorunları büyük arızalara dönüşmeden tespit etme ve giderme imkanı sunar. Kaliteli rulman ve ray seçimi, sistemin tasarım aşamasından itibaren doğru yük kapasitelerinin belirlenmesi ve montajın titizlikle yapılması, uzun ömürlü ve güvenilir bir çalışma için temel şartlardır. Personelin lineer rulman sistemlerinin montajı, bakımı ve arıza tespiti konusunda iyi eğitimli olması da kritik öneme sahiptir. Unutmayın, otomasyon sistemlerinde bir dakikalık duruşun maliyeti, doğru bakım ve kaliteli ekipman yatırımının çok ötesine geçebilir. Rulmanlarınızı korumak, üretim hattınızın kesintisiz ve verimli çalışmasını sağlamak demektir. Sürekli izleme, erken teşhis ve hızlı müdahale, lineer rulman sıkışması gibi sorunları minimize ederek endüstriyel otomasyon sistemlerinizin maksimum performansla çalışmasına olanak tanıyacaktır. Geleceğin akıllı fabrikalarında, bu tür bileşenlerin sağlığı, genel sistemin zekası ve dayanıklılığı ile doğrudan ilişkili olacaktır.
Lineer rulmanların sıkışması, endüstriyel otomasyon sistemlerinde verimliliği düşüren, üretim kayıplarına yol açan ve bakım maliyetlerini artıran ciddi bir problem teşkil eder. Bu detaylı saha rehberinde de görüldüğü üzere, sıkışmanın tek bir nedeni olmayıp, genellikle yanlış montajdan yetersiz yağlamaya, çevresel kirlilikten aşırı yüklemeye kadar uzanan karmaşık bir faktörler zincirinin sonucudur. Bir otomasyon uzmanı olarak sahadaki tecrübelerim, bu tür sorunların büyük bir kısmının doğru planlama, dikkatli uygulama ve proaktif bakım stratejileriyle önlenebileceğini göstermektedir.
Öncelikle, doğru rulman seçimi her şeyin başlangıcıdır. Uygulamanın gerektirdiği yük, hız, hassasiyet, çalışma sıcaklığı ve çevresel koşullar titizlikle analiz edilmeli ve buna uygun kapasite ve özelliklere sahip rulmanlar tercih edilmelidir. Aşırı kapasiteli bir rulman gereksiz maliyet yaratırken, yetersiz kapasiteli bir rulman erken arızaya davetiye çıkarır. İkinci olarak, montaj kalitesi asla göz ardı edilmemelidir. Mil veya rayların paralelliği ve düzlemselliği, montaj yüzeylerinin temizliği ve vidaların doğru torkla sıkılması, sistemin uzun ömürlü ve sorunsuz çalışması için temel şartlardır. Gerekirse, montaj ekibine özel eğitimler verilmeli ve hassas montaj teknikleri kullanılmalıdır. Üçüncü olarak, etkin yağlama yönetimi kritik öneme sahiptir. Üreticinin belirlediği yağlama periyotlarına ve yağlayıcı tiplerine kesinlikle uyulmalı, mümkünse merkezi veya otomatik yağlama sistemleri kullanılarak insan hatası minimize edilmelidir. Yağlayıcının kalitesi ve temizliği düzenli olarak kontrol edilmelidir. Son olarak, periyodik bakım ve izleme, olası sorunların erken aşamada tespit edilmesini sağlar. Anormal sesler, titreşimler, sıcaklık artışları veya hareket direncindeki değişiklikler gibi belirtiler ciddiye alınmalı ve kök neden analizi yapılarak hızla giderilmelidir. Koruyucu bakım programları, rulmanların ömrünü uzatır ve plansız duruşları en aza indirir.
Unutulmamalıdır ki, lineer rulmanlar bir otomasyon sisteminin “damarları” gibidir; onların sorunsuz çalışması, tüm sistemin sağlığı için hayati öneme sahiptir. Bu nedenle, lineer rulman sıkışması gibi bir sorunla karşılaşıldığında, hızlı ve doğru teşhis koymak, sadece anlık bir sorunu çözmekle kalmaz, aynı zamanda gelecekteki arızaların da önüne geçerek işletmenin genel verimliliğine ve sürdürülebilirliğine katkıda bulunur. Endüstriyel otomasyon profesyonelleri olarak, bu bileşenlerin önemini anlamak ve onlara hak ettikleri özeni göstermek, başarılı ve kesintisiz üretim süreçlerinin anahtarıdır.



