CNC kramayer dişli boşluğu (Backlash) mekanik olarak nasıl alınır?
İçindekiler
- CNC Kramayer Dişli Sistemlerinde Mekanik Boşluğun (Backlash) Giderilmesi: Kapsamlı Saha Rehberi
- Giriş ve Teknik Analizi
- Kramayer Dişli Sistemlerinde Boşluğun (Backlash) Tanımı ve Etkileri
- Mekanik Boşluk Giderme Yöntemleri ve Çalışma Prensibi
- 1. Çift Pinyonlu (Split Pinion) Sistemler
- 2. Ayarlanabilir Eksantrik Burçlar veya Pinyon Yuvaları
- 3. Ön Yüklemeli Kramayer ve Pinyon Sistemleri (Genel Yaklaşım)
- Sistem Seçimi ve Mühendislik Yaklaşımı
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
CNC Kramayer Dişli Sistemlerinde Mekanik Boşluğun (Backlash) Giderilmesi: Kapsamlı Saha Rehberi
Giriş ve Teknik Analizi
Endüstriyel otomasyonun vazgeçilmez bir parçası olan CNC (Bilgisayar Sayısal Kontrol) makineleri, üretim süreçlerinde hassasiyet, hız ve tekrarlanabilirlik sunar. Bu makinelerin temel hareket iletim sistemlerinden biri olan kramayer ve pinyon dişli sistemleri, özellikle uzun eksen hareketlerinde yüksek rijitlik ve dinamik performans sağlamasıyla öne çıkar. Ancak, bu sistemlerde zamanla veya tasarım gereği ortaya çıkabilen mekanik boşluk (backlash), makine performansını olumsuz etkileyen kritik bir faktördür. Bu boşluk, pinyon dişlisinin kramayer dişleri arasında serbestçe hareket edebildiği, ancak herhangi bir tork aktarımı yapmadığı ölü bölgeyi ifade eder. CNC uygulamalarında milimetrenin binde biri (mikron) düzeyinde hassasiyet beklendiği düşünülürse, en küçük bir boşluğun bile nihai ürün kalitesi, takım ömrü, makine dinamikleri ve hatta güvenlik üzerinde yıkıcı etkileri olabilir. Bu makale, endüstriyel otomasyon sektöründeki uzmanlar ve saha teknisyenleri için, CNC kramayer dişli sistemlerinde mekanik boşluğun nasıl algılanacağı, nedenleri ve en önemlisi, çeşitli mühendislik yöntemleriyle nasıl etkin bir şekilde giderileceği konusunda derinlemesine bir rehber sunmaktadır. Amacımız, makine hassasiyetini en üst düzeyde tutarak üretim verimliliğini ve kalitesini artırmak için pratik ve teknik bilgiler sağlamaktır.
Kramayer Dişli Sistemlerinde Boşluğun (Backlash) Tanımı ve Etkileri
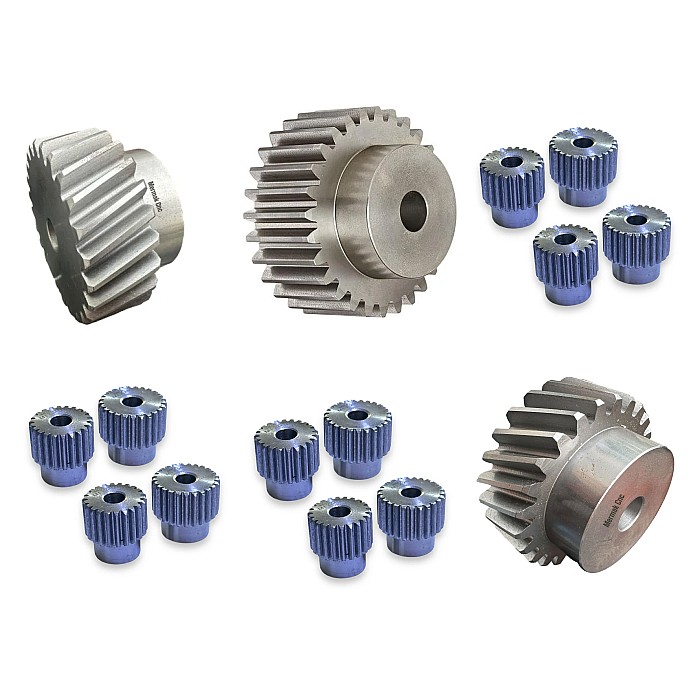
Mekanik boşluk (backlash), bir dişli çiftindeki iki dişli eleman arasında, tahrik eden dişlinin yön değiştirmesi anında, tahrik edilen dişlinin hareket etmeye başlamadan önce katettiği açısal veya doğrusal mesafedir. Kramayer ve pinyon sistemlerinde bu, pinyon dişlisinin kramayer üzerindeki dişler arasında ileri-geri hareket edebildiği, ancak hiçbir kuvvetin iletilmediği bir “ölü bölge” olarak kendini gösterir. Bu boşluk, çeşitli nedenlerle ortaya çıkabilir: dişlilerin üretim toleransları, montaj hataları, sistemin genel rijitlik eksikliği, zamanla oluşan aşınma ve ısıl genleşmeler gibi faktörler. CNC makinelerinde bu boşluğun etkileri oldukça ciddidir. Öncelikle, konumlandırma hassasiyetini doğrudan düşürür. Özellikle eksen yön değiştirdiğinde, boşluk kadar bir hata payı oluşur ve bu durum, işlenen parçanın boyut toleranslarının dışına çıkmasına neden olabilir. İkincil olarak, boşluk, sistemde titreşim ve rezonansa yol açabilir. Bu durum, özellikle yüksek hızlı kesme veya işleme operasyonlarında takım ömrünü kısaltır, yüzey kalitesini düşürür ve makine bileşenlerinde erken aşınmaya sebep olur. Ayrıca, boşluk nedeniyle ortaya çıkan şok yükler, servo motor ve sürücü sistemleri üzerinde ek stres yaratarak, kontrol sisteminin performansını düşürebilir ve enerji tüketimini artırabilir. Kramayer ve pinyon sistemleri genellikle düz (spur) veya helisel (helical) dişli tiplerinde üretilir. Helisel dişliler, düz dişlilere göre daha fazla diş teması yüzeyi sundukları için daha pürüzsüz çalışma ve daha yüksek tork kapasitesi sağlarlar, ancak eksenel itme kuvvetleri oluştururlar ve genellikle boşluk giderme mekanizmaları ile birlikte kullanılırlar. Düz dişliler ise daha basit ve ekonomik olmakla birlikte, boşluk konusunda daha hassas olabilirler.
Mekanik Boşluk Giderme Yöntemleri ve Çalışma Prensibi
CNC kramayer dişli sistemlerinde mekanik boşluğu gidermenin temel amacı, dişli çiftleri arasında sürekli bir temas ve ön yükleme (preload) sağlamaktır. Bu, pinyonun dişlerinin her zaman kramayer dişleriyle sıkıca temas etmesini garantileyerek, boşluğun neden olduğu tüm olumsuz etkileri ortadan kaldırır. Endüstriyel otomasyon uygulamalarında en yaygın ve etkili mekanik boşluk giderme yöntemleri şunlardır:
1. Çift Pinyonlu (Split Pinion) Sistemler
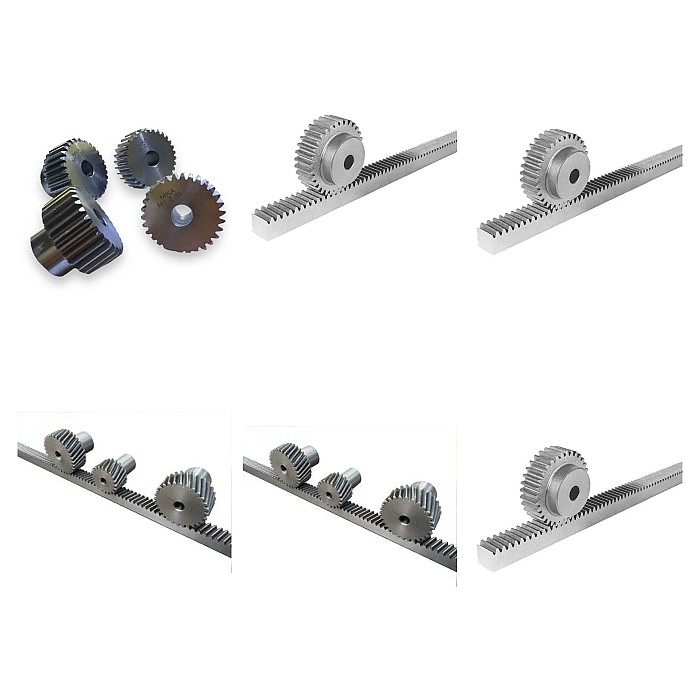
Çift pinyonlu sistemler, yüksek hassasiyet gerektiren CNC uygulamalarında en sık kullanılan ve en etkili boşluk giderme yöntemlerinden biridir. Bu sistemde, tahrik miline iki adet pinyon dişlisi monte edilir. Bu pinyonlar birbirlerine göre hafifçe açılı olarak yerleştirilir ve aralarına bir yay mekanizması (genellikle helezon veya disk yaylar) ile ön yükleme uygulanır. Bu yaylar, iki pinyonu zıt yönlerde döndürerek, bir pinyonun dişlerinin kramayerin bir tarafına, diğer pinyonun dişlerinin ise kramayerin diğer tarafına sürekli olarak basmasını sağlar. Böylece, pinyon ile kramayer dişleri arasındaki tüm boşluk ortadan kaldırılır ve sürekli bir diş teması sağlanır. Bu yöntemin temel avantajları, çok yüksek hassasiyet, yüksek rijitlik ve dinamik performans sunmasıdır. Dezavantajları ise sistemin daha karmaşık, maliyetli ve potansiyel olarak daha fazla aşınmaya maruz kalabilmesidir, zira sürekli ön yükleme ek sürtünme yaratır. Ancak, doğru malzeme seçimi, yağlama ve periyodik bakım ile bu dezavantajlar minimize edilebilir. Montaj esnasında pinyonlar arasındaki ön yükleme kuvvetinin doğru ayarlanması kritik öneme sahiptir; aşırı ön yükleme sürtünmeyi ve aşınmayı artırırken, yetersiz ön yükleme boşluğun tam olarak giderilememesine yol açar.

2. Ayarlanabilir Eksantrik Burçlar veya Pinyon Yuvaları
Bu yöntem, daha basit ve maliyet etkin bir boşluk giderme çözümü sunar. Pinyon dişlisi, eksantrik bir burç veya yuvaya monte edilir. Bu eksantrik burç döndürüldüğünde, pinyonun dönme merkezi kayar ve pinyon ile kramayer arasındaki merkez mesafesi ayarlanabilir. Bu sayede, pinyon kramayere doğru itilerek dişler arasındaki boşluk giderilir. Ayar yapıldıktan sonra, eksantrik burç sabitleme cıvataları ile yerine kilitlenir. Bu yöntemin avantajları, montajının ve ayarlanmasının nispeten kolay olması, daha az parça içermesi ve dolayısıyla daha düşük maliyetli olmasıdır. Ancak, çift pinyonlu sistemlere göre genellikle daha düşük rijitlik sunabilir ve aşınma durumunda yeniden ayar gerektirebilir. Ayrıca, eksantrik ayar, tüm dişler üzerinde eşit yük dağılımını sağlamada çift pinyonlu sistemler kadar başarılı olmayabilir. Genellikle orta hassasiyet ve daha düşük yük uygulamalarında tercih edilir.

3. Ön Yüklemeli Kramayer ve Pinyon Sistemleri (Genel Yaklaşım)
Bazı sistemlerde, özel tasarlanmış kramayer veya pinyon profilleri kullanılarak veya harici bir mekanik kuvvetle pinyonun kramayere doğru sürekli basması sağlanır. Örneğin, kramayerin arkasına yerleştirilen yaylar veya pnömatik silindirler aracılığıyla pinyonun kramayere doğru itilmesi sağlanabilir. Bu genel yaklaşım, belirli uygulamalara göre farklılık gösterir ve genellikle özel tasarım gerektirir. Temel prensip, her zaman dişler arasında pozitif bir temas kuvveti sürdürmektir. Bu sistemler, esneklik sunmakla birlikte, kuvvetin doğru ve tutarlı bir şekilde uygulanması kritik öneme sahiptir.

Sistem Seçimi ve Mühendislik Yaklaşımı
Mekanik boşluk giderme yönteminin seçimi, uygulamanın gereksinimlerine göre dikkatle yapılmalıdır. Hassasiyet en önemli faktördür; mikron altı hassasiyet gerektiren uygulamalar için çift pinyonlu sistemler vazgeçilmezdir. Yük kapasitesi ve rijitlik de göz önünde bulundurulmalıdır; ağır işleme veya yüksek dinamik yükler altında çalışan makineler, daha sağlam ve rijit boşluk giderme çözümlerine ihtiyaç duyar. Hız, sistemin dinamik davranışını etkiler; yüksek hızlı sistemlerde titreşim ve rezonans riskini azaltmak için daha gelişmiş boşluk giderme mekanizmaları tercih edilmelidir. Maliyet ve bakım kolaylığı da pratik kararlar üzerinde etkilidir. Lazer kesim, plazma kesim, 3D baskı gibi uygulamalar genellikle eksantrik burçlu sistemlerle yeterli hassasiyeti sağlarken, kalıpçılık, hassas frezeleme ve taşlama gibi uygulamalar çift pinyonlu sistemleri gerektirir. Mühendislik yaklaşımında, sistemin tüm bileşenleri (servo motor, redüktör, kaplin, lineer kızaklar) bir bütün olarak değerlendirilmeli ve boşluk giderme mekanizmasının bu bütünle uyumu sağlanmalıdır. Hesaplamalar, beklenen maksimum yükler, hızlar ve ivmeler dikkate alınarak yapılmalı, ön yükleme kuvvetleri optimum seviyede belirlenmelidir. Aşırı ön yükleme, sürtünmeyi ve enerji tüketimini artırırken, yetersiz ön yükleme boşluğun tamamen giderilememesine yol açar.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk Giderme Yöntemi | Çift Pinyonlu Sistem (En Yüksek Hassasiyet) / Ayarlanabilir Eksantrik Burç (Orta Hassasiyet) |
| Hedeflenen Boşluk Değeri | 0 – 5 mikrometre (μm) (Uygulamaya ve sisteme göre değişir, idealde sıfır) |
| Ön Yükleme Kuvveti | Pinyon çapı ve modülüne göre hesaplanır, genellikle üretici datasheet değerine göre kontrol edilmelidir. |
| Diş Modülü (Modül) | 0.5 – 10 mm (Uygulama yüküne ve hassasiyetine göre seçilir) |
| Diş Tipi | Helisel (Daha pürüzsüz çalışma, eksenel yük) / Düz (Daha basit, eksenel yük yok) |
| Hassasiyet Sınıfı (DIN/ISO) | Q5 – Q10 (Q5 en yüksek hassasiyet, üretici datasheet değerine göre kontrol edilmelidir.) |
| Yağlama Tipi | Özel dişli gresi veya yağlayıcı (Üretici tavsiyesine göre seçilmelidir.) |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Montaj ve Hizalama: Kramayerin monte edildiği yüzeyin mutlak düzgünlüğü ve pinyon ile kramayerin birbirine paralel ve dik konumda olması kritik öneme sahiptir. En küçük bir yanlış hizalama bile gerilmelere, erken aşınmaya ve boşluğun tam olarak giderilememesine yol açar. Kramayer segmentleri arasında geçişlerin kusursuz olması için özel hizalama mastarları kullanılmalıdır.
- Ön Yükleme Ayarı ve Doğrulaması: Özellikle çift pinyonlu sistemlerde veya eksantrik burçlu sistemlerde ön yükleme kuvvetinin doğru ayarlanması hayati öneme sahiptir. Üretici tarafından belirtilen tork veya kuvvet değerlerine titizlikle uyulmalıdır. Aşırı ön yükleme, sürtünmeyi artırarak enerji kaybına, ısınmaya ve hızlandırılmış aşınmaya neden olurken, yetersiz ön yükleme boşluğun tamamen giderilememesine yol açar. Ayar sonrası bir dinamometre veya özel bir tork anahtarı ile doğrulama yapılması tavsiye edilir.
- Etkin Yağlama: Dişli sistemlerinin ömrü ve performansı için uygun ve düzenli yağlama vazgeçilmezdir. Üreticinin önerdiği tipte (gres veya yağ) ve miktarda yağlayıcı kullanılmalıdır. Yağlama, dişli yüzeyleri arasındaki sürtünmeyi azaltır, aşınmayı önler ve ısınmayı kontrol altında tutar. Otomatik yağlama sistemleri, özellikle sürekli çalışan makinelerde tutarlı yağlama sağlayarak bakım yükünü azaltır.
- Periyodik Kontroller ve Aşınma Takibi: Düzenli aralıklarla sistemdeki dişlilerde ve boşluk giderme mekanizmalarında aşınma belirtileri kontrol edilmelidir. Diş yüzeylerinde oyuklar, çatlaklar veya metalik parlaklık gibi anormallikler, aşınmanın başladığını gösterebilir. Boşluk değeri, bir kadranlı gösterge (komparatör) veya lazer interferometre gibi hassas ölçüm aletleriyle periyodik olarak kontrol edilmelidir. Gerekirse ön yükleme yeniden ayarlanmalı veya aşınmış parçalar değiştirilmelidir.
- Çevresel Faktörlerin Yönetimi: Çalışma ortamındaki toz, kir, nem ve sıcaklık değişimleri dişli sistemlerinin performansını doğrudan etkiler. Agresif ortamlar için koruyucu körükler, sızdırmazlık elemanları ve özel kaplamalı dişliler kullanılmalıdır. Yüksek sıcaklık dalgalanmaları, malzemelerin genleşip büzülmesine neden olarak boşluk değerini etkileyebilir; bu tür durumlarda termal dengeleyici sistemler veya daha geniş çalışma sıcaklığı aralığına sahip malzemeler tercih edilmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC kramayer dişli sistemlerinde boşluk giderme ile ilgili sahada karşılaşılan bazı yaygın sorunlar ve çözüm önerileri:
- Ani Boşluk Artışı veya Geri Dönüş Boşluğu: Bu durum genellikle aşırı aşınmış dişlilerden, gevşemiş montaj cıvatalarından veya çift pinyonlu sistemlerde yayların zayıflamasından kaynaklanır. Çözüm, öncelikle tüm montaj cıvatalarının tork değerine göre sıkılığını kontrol etmektir. Dişlilerde gözle görülür aşınma varsa, ilgili kramayer veya pinyonun değiştirilmesi gerekebilir. Yay mekanizmalı sistemlerde yayların gerilimi kontrol edilmeli ve gerekirse değiştirilmelidir.
- Yüksek Sürtünme ve Aşırı Isınma: Aşırı ön yükleme, yetersiz veya yanlış yağlama veya yanlış hizalama bu sorunun başlıca nedenleridir. Çözüm olarak, ön yükleme ayarı üreticinin tavsiye ettiği değerlere düşürülmelidir. Yağlama sistemi kontrol edilmeli, doğru tipte ve yeterli miktarda yağlayıcı kullanıldığından emin olunmalıdır. Eğer sorun devam ederse, sistemin hizalaması tekrar kontrol edilmeli ve gerekirse düzeltilmelidir.
- Gürültülü Çalışma veya Titreşim: Yanlış hizalama, dişlilerde aşınma, yetersiz ön yükleme veya sistemin rezonans frekanslarına yakın çalışması bu duruma yol açabilir. Öncelikle hizalama ve ön yükleme ayarları kontrol edilmelidir. Dişlilerde aşınma varsa değiştirilmelidir. Eğer mekanik sorunlar giderildikten sonra dahi gürültü devam ediyorsa, servo sürücü parametreleri (gain ayarları) kontrol edilmeli ve sistemin dinamik yanıtı incelenerek rezonans noktaları belirlenmeli ve bu frekanslardan kaçınılacak şekilde çalışma stratejisi belirlenmelidir.
- Pozisyonlama Hataları Devam Ediyor (Mekanik Boşluk Giderilmesine Rağmen): Eğer mekanik boşluk etkin bir şekilde giderilmiş olmasına rağmen pozisyonlama hataları devam ediyorsa, sorun genellikle başka bir yerde demektir. Encoder veya resolver gibi geri besleme elemanlarının arızalı veya kirlenmiş olması, servo motorun kendisinde sorunlar, redüktördeki boşluk, lineer kızaklarda sürtünme veya sıkışma, hatta CNC kontrol ünitesinin parametre ayarlarında hatalar olabilir. Bu durumda, sistemin tüm hareket eksenleri ayrı ayrı kontrol edilmeli, geri besleme sistemleri test edilmeli ve servo sürücülerin tuning ayarları gözden geçirilmelidir.
Uzman Tavsiyesi
CNC kramayer dişli sistemlerinde mekanik boşluğun etkin bir şekilde giderilmesi, modern endüstriyel otomasyonun temel taşlarından biridir. Hassasiyet, hız ve tekrarlanabilirlik gerektiren üretim ortamlarında, boşluksuz bir hareket iletim sistemi, ürün kalitesini, takım ömrünü ve makine verimliliğini doğrudan etkiler. Bu detaylı saha rehberinde ele aldığımız çift pinyonlu sistemler ve eksantrik burçlu ayar mekanizmaları gibi mekanik çözümler, mühendislik prensipleri ve dikkatli uygulama ile boşluk sorununu kökünden çözebilir. Ancak unutulmamalıdır ki, en iyi tasarım bile yanlış montaj, yetersiz bakım veya uygunsuz çalışma koşulları altında beklenen performansı sunamaz. Saha tecrübemiz göstermektedir ki, boşluk giderme sadece bir defalık bir ayar işlemi değil, sürekli bir izleme ve bakım sürecidir. Makine operatörleri ve bakım ekipleri, dişli sistemlerinin çalışma prensiplerini, boşluğun potansiyel etkilerini ve önleyici bakım adımlarını iyi anlamalıdır. Düzenli denetimler, doğru yağlama rejimleri, periyodik ön yükleme kontrolleri ve aşınma takibi, sistemin uzun ömürlü ve hassas çalışmasını garantileyecektir. Ayrıca, sorun giderme aşamasında, mekanik bileşenlerin yanı sıra elektrik ve kontrol sistemlerinin de bütüncül bir yaklaşımla değerlendirilmesi kritik öneme sahiptir. CNC makinelerinden maksimum verim almak ve rekabetçi üretim hedeflerine ulaşmak için, boşluksuz hareketin sağladığı avantajları kucaklamak ve bu konuda sürekli bilgi birikimini artırmak, endüstriyel otomasyon sektöründeki her uzmanın öncelikli görevi olmalıdır. Yüksek kaliteli parçaların üretimi ve üretim süreçlerinin optimizasyonu, ancak bu tür detaylara gösterilen özenle mümkündür. Unutmayın, hassasiyet, bir tercih değil, bir zorunluluktur.