Как устранить механический люфт (backlash) в системах зубчатых реек ЧПУ
Содержание
- Введение и технический анализ
- Определение люфта (Backlash) в системах зубчатой рейки и шестерни и его последствия
- Методы устранения механического люфта и принцип работы
- 1. Системы с двойной шестерней (Split Pinion)
- 2. Регулируемые эксцентриковые втулки или гнезда шестерни
- 3. Системы зубчатой рейки и шестерни с предварительной нагрузкой (Общий подход)
- Выбор системы и инженерный подход
- Что следует учитывать на практике
- Часто встречающиеся проблемы и их решения
- Заключение
Введение и технический анализ
Станки с ЧПУ (Числовым Программным Управлением), являющиеся неотъемлемой частью промышленной автоматизации, обеспечивают точность, скорость и повторяемость в производственных процессах. Одной из ключевых систем передачи движения в этих станках являются системы зубчатой рейки и шестерни, которые выделяются высокой жесткостью и динамическими характеристиками, особенно при обеспечении длинных осевых перемещений. Однако, механический люфт (backlash), который может возникнуть со временем или вследствие конструктивных особенностей, является критическим фактором, негативно влияющим на производительность станка. Этот люфт представляет собой свободное пространство, в котором ведущая шестерня может перемещаться между зубьями рейки, не передавая при этом крутящий момент. Учитывая, что в приложениях ЧПУ требуется точность до тысячных долей миллиметра (микрон), даже малейший люфт может иметь разрушительные последствия для качества конечного продукта, срока службы инструмента, динамики станка и даже безопасности. Данная статья представляет собой подробное руководство для специалистов в области промышленной автоматизации и полевых техников, охватывающее способы обнаружения механического люфта в системах зубчатой рейки и шестерни ЧПУ, его причины и, самое главное, эффективные методы его устранения с помощью различных инженерных решений. Наша цель — предоставить практическую и техническую информацию для поддержания максимальной точности станка, повышения эффективности производства и качества.
Определение люфта (Backlash) в системах зубчатой рейки и шестерни и его последствия
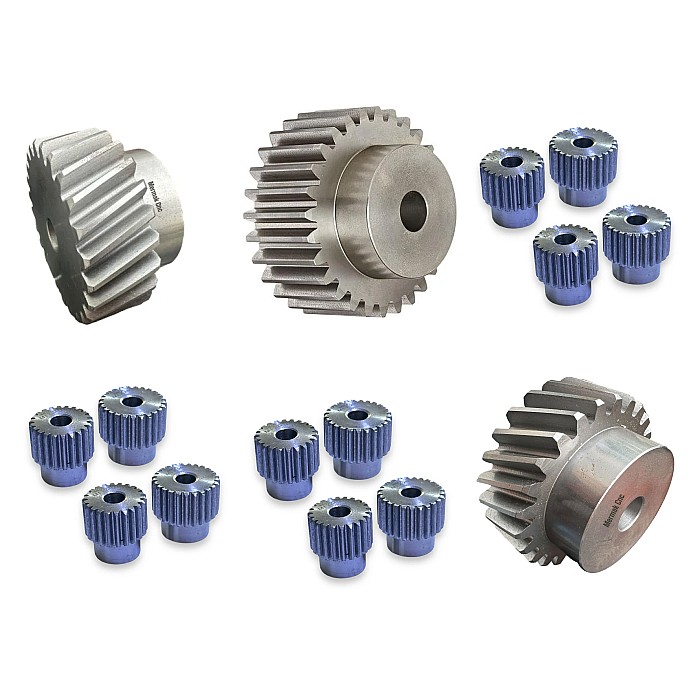
Механический люфт (backlash) — это угловое или линейное расстояние, которое проходит один из элементов зубчатой пары, прежде чем начнет двигаться другой элемент, когда направление вращения ведущего элемента изменяется. В системах зубчатой рейки и шестерни это проявляется как «мертвая зона», в которой шестерня может двигаться вперед-назад между зубьями рейки, не передавая никакой силы. Этот люфт может возникать по ряду причин: производственные допуски зубчатых колес, ошибки монтажа, общий недостаток жесткости системы, а также износ и тепловое расширение со временем. Последствия этого люфта в станках ЧПУ весьма серьезны. Во-первых, он напрямую снижает точность позиционирования. Особенно при изменении направления движения оси возникает погрешность, равная величине люфта, что может привести к выходу размеров обрабатываемой детали за предельные допуски. Во-вторых, люфт может вызывать вибрации и резонанс в системе. Это сокращает срок службы инструмента, ухудшает качество поверхности и приводит к преждевременному износу компонентов станка, особенно при высокоскоростной резке или обработке. Кроме того, ударные нагрузки, возникающие из-за люфта, создают дополнительную нагрузку на серводвигатели и системы привода, снижая производительность системы управления и увеличивая энергопотребление. Системы зубчатой рейки и шестерни обычно изготавливаются с прямыми (spur) или косозубыми (helical) зубьями. Косозубые шестерни, благодаря большей площади контакта зубьев, обеспечивают более плавную работу и более высокую передаваемую мощность, но создают осевые силы и обычно используются в сочетании с механизмами устранения люфта. Прямые зубчатые колеса проще и экономичнее, но могут быть более чувствительны к люфту.
Методы устранения механического люфта и принцип работы
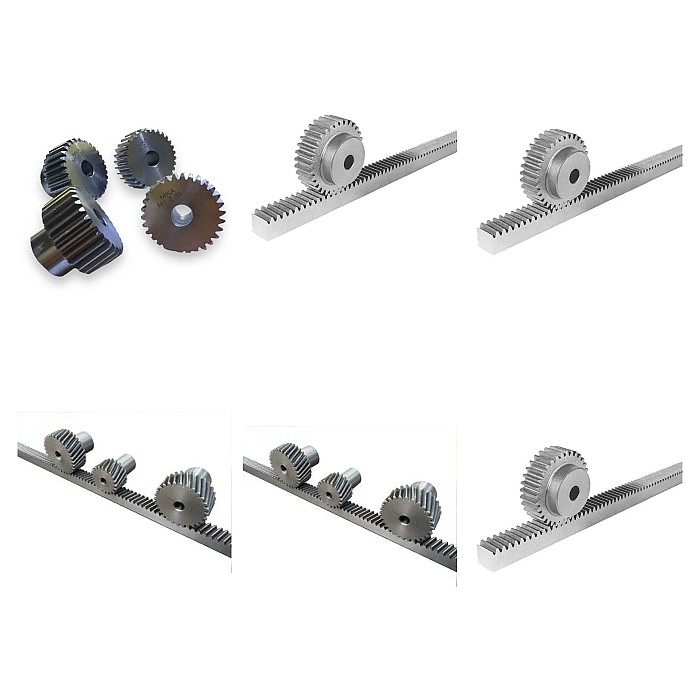
Основная цель устранения механического люфта в системах зубчатой рейки и шестерни — обеспечить постоянный контакт и предварительную нагрузку (preload) между парами зубчатых колес. Это гарантирует, что зубья шестерни всегда плотно контактируют с зубьями рейки, устраняя все негативные эффекты, вызванные люфтом. Наиболее распространенные и эффективные методы устранения люфта в системах промышленной автоматизации:
1. Системы с двойной шестерней (Split Pinion)
Системы с двойной шестерней являются одним из наиболее эффективных и часто используемых методов устранения люфта в приложениях ЧПУ, требующих высокой точности. В этой системе на приводной вал устанавливаются две шестерни. Эти шестерни располагаются под небольшим углом друг к другу и предварительно нагружаются с помощью пружинного механизма (обычно спиральные или дисковые пружины). Эти пружины вращают две шестерни в противоположных направлениях, заставляя зубья одной шестерни постоянно давить на одну сторону зубьев рейки, а зубья другой шестерни — на противоположную. Таким образом, устраняется весь люфт между шестерней и рейкой, обеспечивая постоянный контакт зубьев. Основные преимущества этого метода — очень высокая точность, жесткость и динамические характеристики. Недостатки включают более сложную конструкцию, более высокую стоимость и потенциально больший износ из-за постоянной предварительной нагрузки, создающей дополнительное трение. Однако эти недостатки можно минимизировать при правильном выборе материалов, смазке и периодическом обслуживании. Критически важно правильно отрегулировать силу предварительной нагрузки между шестернями при монтаже; чрезмерная нагрузка увеличивает трение и износ, а недостаточная — не позволяет полностью устранить люфт.

2. Регулируемые эксцентриковые втулки или гнезда шестерни
Этот метод предлагает более простое и экономичное решение для устранения люфта. Шестерня монтируется в эксцентриковую втулку или гнездо. При вращении этой эксцентриковой втулки центр вращения шестерни смещается, позволяя регулировать расстояние между центрами шестерни и рейки. Таким образом, шестерня прижимается к рейке, устраняя люфт между зубьями. После регулировки эксцентриковая втулка фиксируется стопорными винтами. Преимущества этого метода — относительная простота монтажа и регулировки, меньшее количество деталей и, следовательно, более низкая стоимость. Однако он обычно обеспечивает меньшую жесткость по сравнению с системами с двойной шестерней и может потребовать повторной регулировки при износе. Кроме того, эксцентриковая регулировка может быть не столь эффективной в обеспечении равномерного распределения нагрузки по всем зубьям, как в системах с двойной шестерней. Обычно предпочтителен для приложений со средней точностью и невысокими нагрузками.

3. Системы зубчатой рейки и шестерни с предварительной нагрузкой (Общий подход)
В некоторых системах используются специально разработанные профили рейки или шестерни, либо внешняя механическая сила для обеспечения постоянного прижатия шестерни к рейке. Например, пружины или пневматические цилиндры, расположенные за рейкой, могут прижимать шестерню к ней. Этот общий подход может варьироваться в зависимости от конкретного применения и обычно требует индивидуального проектирования. Основной принцип — поддержание постоянной силы контакта между зубьями. Эти системы обеспечивают гибкость, но критически важно обеспечить точное и стабильное приложение силы.

Выбор системы и инженерный подход
Выбор метода устранения люфта должен основываться на требованиях конкретного применения. Точность является наиболее важным фактором; для приложений, требующих субмикронной точности, системы с двойной шестерней незаменимы. Также следует учитывать грузоподъемность и жесткость; станки, работающие под высокими нагрузками или в условиях высоких динамических нагрузок, требуют более надежных и жестких решений для устранения люфта. Скорость влияет на динамическое поведение системы; для высокоскоростных систем следует выбирать более совершенные механизмы устранения люфта для снижения риска вибраций и резонанса. Стоимость и простота обслуживания также являются практическими факторами. Приложения, такие как лазерная резка, плазменная резка и 3D-печать, часто достигают достаточной точности с системами с эксцентриковыми втулками, в то время как производство пресс-форм, точная фрезеровка и шлифовка требуют систем с двойной шестерней. Инженерный подход должен рассматривать все компоненты системы (серводвигатель, редуктор, муфта, линейные направляющие) как единое целое и обеспечивать совместимость механизма устранения люфта с этой системой. Расчеты должны учитывать ожидаемые максимальные нагрузки, скорости и ускорения, а силы предварительной нагрузки должны быть оптимизированы. Чрезмерная предварительная нагрузка увеличивает трение и энергопотребление, в то время как недостаточная предварительная нагрузка не позволяет полностью устранить люфт.
| Параметр | Значение/Описание |
|---|---|
| Метод устранения люфта | Система с двойной шестерней (максимальная точность) / Регулируемая эксцентриковая втулка (средняя точность) |
| Целевое значение люфта | 0 — 5 микрометров (μm) (зависит от приложения и системы, в идеале — ноль) |
| Сила предварительной нагрузки | Рассчитывается на основе диаметра и модуля шестерни, обычно проверяется по значению в документации производителя. |
| Модуль зуба (Модуль) | 0.5 — 10 мм (выбирается в зависимости от нагрузки и требуемой точности) |
| Тип зуба | Косозубый (более плавная работа, осевая нагрузка) / Прямой (проще, без осевой нагрузки) |
| Класс точности (DIN/ISO) | Q5 — Q10 (Q5 — наивысшая точность, проверяется по документации производителя) |
| Тип смазки | Специальная смазка для зубчатых передач или масло (выбирается по рекомендации производителя) |
Что следует учитывать на практике
- Правильный монтаж и выравнивание: Критически важно обеспечить абсолютную плоскостность поверхности, на которой монтируется рейка, а также параллельность и перпендикулярность рейки и шестерни. Малейшее смещение приведет к напряжениям, преждевременному износу и невозможности полного устранения люфта. Для обеспечения плавных переходов между сегментами рейки следует использовать специальные калибры для выравнивания.
- Регулировка и проверка предварительной нагрузки: Правильная регулировка силы предварительной нагрузки имеет жизненно важное значение, особенно в системах с двойной шестерней или эксцентриковыми втулками. Необходимо строго соблюдать значения крутящего момента или силы, указанные производителем. Чрезмерная предварительная нагрузка увеличивает трение, потери энергии, нагрев и ускоренный износ, в то время как недостаточная предварительная нагрузка не позволяет полностью устранить люфт. После регулировки рекомендуется провести проверку с помощью динамометра или специального динамометрического ключа.
- Эффективная смазка: Правильная и регулярная смазка необходима для обеспечения срока службы и производительности зубчатых передач. Следует использовать смазочный материал (смазка или масло) и количество, рекомендованные производителем. Смазка снижает трение между поверхностями зубьев, предотвращает износ и контролирует нагрев. Автоматические системы смазки обеспечивают стабильную смазку, особенно в станках, работающих непрерывно, снижая трудоемкость обслуживания.
- Периодические проверки и мониторинг износа: Необходимо регулярно проверять зубья и механизмы устранения люфта на наличие признаков износа. Аномалии на поверхностях зубьев, такие как раковины, трещины или металлический блеск, могут указывать на начало износа. Величину люфта следует периодически контролировать с помощью точных измерительных приборов, таких как индикатор часового типа (компаратор) или лазерный интерферометр. При необходимости следует повторно отрегулировать предварительную нагрузку или заменить изношенные детали.
- Управление факторами окружающей среды: Пыль, грязь, влажность и колебания температуры в рабочей среде напрямую влияют на производительность зубчатых передач. Для агрессивных сред следует использовать защитные кожухи, уплотнения и шестерни со специальными покрытиями. Значительные колебания температуры могут вызвать тепловое расширение и сжатие материалов, влияя на величину люфта; в таких случаях следует использовать системы термостабилизации или материалы с более широким диапазоном рабочих температур.
Часто встречающиеся проблемы и их решения
Вот некоторые распространенные проблемы, связанные с устранением люфта в системах зубчатой рейки и шестерни ЧПУ, и предлагаемые решения:
- Резкое увеличение люфта или люфт при обратном ходе: Эта проблема обычно вызвана чрезмерным износом зубьев, ослаблением крепежных болтов или ослаблением пружин в системах с двойной шестерней. Решение: прежде всего, проверьте затяжку всех крепежных болтов в соответствии с рекомендованным крутящим моментом. При наличии видимого износа зубьев может потребоваться замена соответствующей рейки или шестерни. В системах с пружинным механизмом проверьте натяжение пружин и при необходимости замените их.
- Высокое трение и чрезмерный нагрев: Основными причинами являются чрезмерная предварительная нагрузка, недостаточная или неправильная смазка, а также неправильное выравнивание. Решение: отрегулируйте предварительную нагрузку в соответствии с рекомендациями производителя. Убедитесь, что используется правильный тип и количество смазки. Проверьте выравнивание системы и при необходимости скорректируйте его.
- Шум и вибрация: Это может быть вызвано износом зубьев, недостаточной смазкой, неправильным выравниванием или слишком высокой скоростью для данной системы. Решение: проверьте состояние зубьев и смазку. Убедитесь в правильности выравнивания. Если шум и вибрация сохраняются, рассмотрите возможность использования системы с более высокой точностью или снижения рабочей скорости.
- Нестабильная точность позиционирования: Может быть следствием комбинации вышеупомянутых проблем, а также проблем с сервосистемой или энкодером. Решение: проведите комплексную диагностику всей системы привода, включая серводвигатель, энкодер, систему устранения люфта и механику рейки/шестерни. Убедитесь, что параметры управления сервоприводом оптимизированы.
Заключение
Устранение механического люфта в системах зубчатой рейки и шестерни ЧПУ является ключевым фактором для достижения высокой точности, производительности и долговечности станков. Выбор правильного метода устранения люфта, его точная установка и регулярное техническое обслуживание обеспечивают надежную работу оборудования и высокое качество производимой продукции. Понимание причин возникновения люфта и знание методов его устранения позволяет инженерам и техникам эффективно решать проблемы и оптимизировать работу станков с ЧПУ.
Mermak Field Note: При работе с высокоточными станками ЧПУ, особенно в аэрокосмической и медицинской промышленности, где допустимые погрешности минимальны, выбор системы устранения люфта становится критически важным. Системы с двойной шестерней, несмотря на более высокую стоимость, часто являются единственным решением, обеспечивающим необходимую жесткость и точность. Важно также учитывать динамические характеристики системы: при высоких ускорениях и скоростях даже минимальный люфт может привести к значительным ошибкам позиционирования и вибрациям. Поэтому, при проектировании или модернизации таких систем, рекомендуется консультация с производителями компонентов для выбора оптимального решения, учитывающего все аспекты применения, включая нагрузки, скорости, требуемую точность и условия эксплуатации. Правильное обслуживание, включая регулярную смазку и проверку предварительной нагрузки, гарантирует долгий срок службы и стабильную работу системы.