Sepetinizde ürün bulunmuyor.
CNC operatörlüğü eğitimi: G-kodları ve M-kodları anlamları
İçindekiler
- G-Kodları ve M-Kodları: CNC Operatörlüğü İçin Saha Rehberi ve Teknik Makale Endüstriyel otomasyonun kalbinde yer alan Bilgisayar Destekli Sayısal Kontrol (CNC) tezgahları, modern imalat süreçlerinin vazgeçilmezidir. Bu tezgahların hassas ve tekrarlanabilir işleme yetenekleri, karmaşık parçaların üretimine olanak tanırken, bu yeteneklerin temelinde G-kodları ve M-kodları gibi programlama dilleri yatar. Bir CNC operatörünün veya otomasyon mühendisinin bu kodları derinlemesine anlaması, sadece makineyi çalıştırmakla kalmayıp, işleme süreçlerini optimize etmesi, olası sorunları teşhis etmesi ve üretim verimliliğini artırması açısından kritik öneme sahiptir. Bu detaylı saha rehberi ve teknik makale, G-kodları ve M-kodlarının anlamlarını, çalışma prensiplerini ve endüstriyel otomasyon sektöründeki uygulamalarını uzman bir bakış açısıyla ele almaktadır. Giriş ve Teknik Analizi
- Çalışma Prensibi ve Teknik Veriler
- G-Kodları (Geometrik Kodlar)
- M-Kodları (Makine Fonksiyon Kodları)
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
G-Kodları ve M-Kodları: CNC Operatörlüğü İçin Saha Rehberi ve Teknik Makale
Endüstriyel otomasyonun kalbinde yer alan Bilgisayar Destekli Sayısal Kontrol (CNC) tezgahları, modern imalat süreçlerinin vazgeçilmezidir. Bu tezgahların hassas ve tekrarlanabilir işleme yetenekleri, karmaşık parçaların üretimine olanak tanırken, bu yeteneklerin temelinde G-kodları ve M-kodları gibi programlama dilleri yatar. Bir CNC operatörünün veya otomasyon mühendisinin bu kodları derinlemesine anlaması, sadece makineyi çalıştırmakla kalmayıp, işleme süreçlerini optimize etmesi, olası sorunları teşhis etmesi ve üretim verimliliğini artırması açısından kritik öneme sahiptir. Bu detaylı saha rehberi ve teknik makale, G-kodları ve M-kodlarının anlamlarını, çalışma prensiplerini ve endüstriyel otomasyon sektöründeki uygulamalarını uzman bir bakış açısıyla ele almaktadır.
Giriş ve Teknik Analizi
CNC tezgahları, bilgisayar kontrollü sistemler aracılığıyla takım tezgahlarının hareketini ve işlevlerini otomatize eden makinelerdir. Geleneksel manuel işleme yöntemlerine kıyasla çok daha yüksek hassasiyet, hız ve tekrarlanabilirlik sunarlar. Bu otomasyonun temel yapı taşları, takımın hareket yollarını, hızlarını ve diğer geometrik parametrelerini tanımlayan G-kodları (Geometrik kodlar) ile tezgahın yardımcı fonksiyonlarını, yani işleme sürecini destekleyen eylemleri kontrol eden M-kodları (Makine fonksiyon kodları)‘dır. Bu kodlar, genellikle NC (Numerical Control) programı olarak adlandırılan bir dizi talimat olarak tezgahın kontrol ünitesine girilir. Kontrol ünitesi, bu talimatları alarak servo motorları, spindle motorunu, soğutma sıvısı pompasını ve diğer bileşenleri yönlendirerek istenen işleme operasyonunu gerçekleştirir. G-kodları ve M-kodları, CNC programlamanın evrensel dili olarak kabul edilse de, farklı kontrol üniteleri (örneğin, Fanuc, Siemens Sinumerik, Heidenhain, Mazak Mazatrol) arasında küçük farklılıklar veya ek özellikler bulunabilir. Bu nedenle, bir operatörün çalıştığı spesifik kontrol ünitesinin dokümantasyonuna hakim olması büyük önem taşır. Bu kodların doğru ve etkin bir şekilde kullanılması, takımın iş parçası üzerindeki hareketini milimetrenin binde biri hassasiyetinde kontrol etmeyi mümkün kılarak, karmaşık geometrilerin ve yüzey kalitelerinin elde edilmesini sağlar. Endüstriyel otomasyon bağlamında, bu hassasiyet ve kontrol, özellikle havacılık, otomotiv, medikal ve kalıpçılık gibi sektörlerdeki yüksek standartlı üretim gereksinimlerini karşılamak için vazgeçilmezdir. Bu kodlar aynı zamanda, üretim süreçlerinin dijitalleşmesi ve Endüstri 4.0 prensipleriyle entegrasyonu için de temel bir zemin oluşturur.
Çalışma Prensibi ve Teknik Veriler
CNC programları, genellikle ardışık satırlardan (bloklardan) oluşur ve her satır bir veya daha fazla komut içerir. Bu komutlar, G-kodları, M-kodları, koordinat değerleri (X, Y, Z), ilerleme hızı (F), takım devri (S) ve takım numarası (T) gibi parametreleri barındırır. Tezgahın kontrol ünitesi, bu blokları sırasıyla okur ve yorumlar, ardından ilgili eksen motorlarına ve yardımcı sistemlere sinyaller göndererek istenen eylemi gerçekleştirir.
G-Kodları (Geometrik Kodlar)
G-kodları, takımın hareketini ve konumunu belirleyen komutlardır. Bunlar modal ve non-modal olarak ikiye ayrılır. Modal kodlar, yeni bir aynı grup kodu girilene kadar aktif kalırken, non-modal kodlar sadece girildiği blokta geçerlidir.
- G00 (Hızlı Pozisyonlama): Takımı, iş parçasına veya bir sonraki kesme konumuna en hızlı şekilde taşımak için kullanılır. Bu hareket sırasında takım iş parçasına temas etmez.
- G01 (Doğrusal Enterpolasyon): Takımı, başlangıç noktasından bitiş noktasına düz bir çizgide, belirlenen ilerleme hızı (F) ile hareket ettirir. Kesme işlemleri için en sık kullanılan koddur.
- G02 (Saat Yönünde Dairesel Enterpolasyon): Takımı, belirlenen yarıçap (R) veya merkez koordinatları (I, J, K) ile saat yönünde dairesel bir yörüngede hareket ettirir.
- G03 (Saat Yönünün Tersine Dairesel Enterpolasyon): G02 ile aynı prensiple çalışır, ancak takım saat yönünün tersine hareket eder.
- G17, G18, G19 (Çalışma Düzlemi Seçimi): Sırasıyla XY, XZ ve YZ düzlemlerini dairesel enterpolasyon veya takım telafisi gibi işlemler için aktif hale getirir.
- G20, G21 (Birim Sistemi Seçimi): G20 inç, G21 milimetre birim sistemini seçer.
- G40, G41, G42 (Takım Yarıçap Telafisi): G40 telafiyi iptal eder, G41 takımın sol tarafında, G42 ise sağ tarafında telafi yapar. Bu, takımın gerçek çapı ile programlanan çap arasındaki farkı telafi ederek hassas ölçülerin elde edilmesini sağlar.
- G81 – G89 (Sabit Çevrimler – Canned Cycles): Delik delme, kılavuz çekme, raybalama gibi tekrarlayan işlemleri tek bir komutla gerçekleştirmeyi sağlayan döngülerdir. Bu, programlama süresini kısaltır ve hata olasılığını azaltır. Örneğin, G81 basit delik delme çevrimi.
- G90 (Mutlak Koordinat Sistemi): Tüm hareketlerin iş parçasının sıfır noktasından (origin) itibaren tanımlandığı sistemdir.
- G91 (Artımsal Koordinat Sistemi): Tüm hareketlerin takımın mevcut konumundan itibaren tanımlandığı sistemdir.
M-Kodları (Makine Fonksiyon Kodları)
M-kodları, tezgahın yardımcı fonksiyonlarını kontrol eder ve genellikle işleme sürecinin başında veya sonunda ya da belirli aşamalarında kullanılır.
- M03 (Spindle Saat Yönünde Çalıştır): İş mili motorunu saat yönünde, belirlenen devirde (S) döndürür.
- M04 (Spindle Saat Yönünün Tersine Çalıştır): İş mili motorunu saat yönünün tersine döndürür.
- M05 (Spindle Durdur): İş mili motorunu durdurur.
- M06 (Takım Değişimi): Otomatik takım değiştiriciyi (ATC) kullanarak programda belirtilen takımı (T) iş miline takar.
- M08 (Soğutma Sıvısını Aç): Kesme bölgesine soğutma sıvısı akışını başlatır.
- M09 (Soğutma Sıvısını Kapat): Soğutma sıvısı akışını durdurur.
- M30 (Program Sonu ve Geri Dönüş): NC programının sonunu belirtir ve programı başa döndürerek bir sonraki çevrim için hazır hale getirir.
- M00 (Program Durdurma): Programı tamamen durdurur ve operatörden manuel müdahale bekler.
- M01 (İsteğe Bağlı Program Durdurma): Operatör panelindeki “Optional Stop” düğmesi aktifse programı durdurur.
| Parametre | Değer/Açıklama |
|---|---|
| G00 | Hızlı Pozisyonlama (Rapid Traverse) – Kesme yapmadan takım hareketini en yüksek hızda gerçekleştirir. |
| G01 | Doğrusal Enterpolasyon (Linear Interpolation) – Belirlenen ilerleme hızı (F) ile düz çizgi kesme işlemi. |
| G02 / G03 | Dairesel Enterpolasyon (Circular Interpolation) – Saat yönü (G02) veya tersi (G03) dairesel kesme. Parametreler: I, J, K (merkez) veya R (yarıçap). |
| G40 / G41 / G42 | Takım Yarıçap Telafisi (Cutter Radius Compensation) – İptal (G40), Sola (G41), Sağa (G42) telafi. Takım çapını hesaba katarak hassas profil işleme sağlar. |
| G90 / G91 | Koordinat Sistemi Seçimi – Mutlak (G90) veya Artımsal (G91) pozisyonlama. Çoğu program G90 ile başlar. |
| M03 / M04 / M05 | İş Mili Kontrolü – Saat yönü (M03), saat yönü tersi (M04) çalıştırma veya durdurma (M05). Genellikle S parametresi ile devir belirtilir. |
| M06 | Otomatik Takım Değişimi (Automatic Tool Change – ATC) – T parametresi ile belirtilen takımın iş miline takılması. |
| M08 / M09 | Soğutma Sıvısı Kontrolü – Aç (M08) veya Kapat (M09). Kesme sırasında takım ömrünü uzatır ve yüzey kalitesini artırır. |
| M30 | Program Sonu ve Geri Dönüş (Program End and Rewind) – NC programını bitirir ve sonraki çevrim için başlangıca döner. |
Sahada Dikkat Edilmesi Gerekenler
- Program Doğrulama ve Simülasyon: Her yeni programı veya önemli ölçüde değiştirilmiş programı sahada çalıştırmadan önce mutlaka simülasyon yazılımları veya tezgahın kendi dry-run (boşta çalıştırma) modu ile doğrulamak kritik öneme sahiptir. Bu, olası çarpışmaları, takım yörünge hatalarını ve diğer mantıksal hataları önler. Özellikle karmaşık 3D işleme programlarında simülasyon, operatörün zihinsel olarak programı takip etmesinden çok daha güvenilirdir.
- Takım ve İş Parçası Sıfırlama (Offset Ayarları): Takım boyu ve yarıçap telafileri (H ve D offsetleri) ile iş parçası sıfır noktası (Work Offset – G54-G59) ayarlarının mutlak doğruluğu, işlenen parçanın boyutsal hassasiyeti için temeldir. Her takım değişiminde veya iş parçası bağlama pozisyonu değiştiğinde bu değerlerin kontrol edilmesi ve gerekirse güncellenmesi gerekir. Yanlış offset değerleri, parça hurdaya çıkmasına veya makine çarpışmasına neden olabilir.
- Kesme Parametreleri (İlerleme Hızı ve Devir): Malzeme türü, takım malzemesi, takım geometrisi ve tezgahın rijitliğine uygun ilerleme hızı (F) ve iş mili devri (S) seçimi, takım ömrü, yüzey kalitesi ve işleme süresi üzerinde doğrudan etkilidir. Yanlış parametreler, takım kırılmasına, yüzey bozukluklarına veya aşırı takım aşınmasına yol açabilir. Üretici katalogları ve kesme veri tabanları bu konuda önemli referanslardır.
- Soğutma Sıvısı ve Talaş Yönetimi: Soğutma sıvısının doğru basınç ve debi ile kesme bölgesine ulaşması, takım ömrünü uzatır, talaş tahliyesini kolaylaştırır ve yüzey kalitesini iyileştirir. Talaşların düzenli olarak tahliye edilmesi ve birikmesinin önlenmesi, takımın sıkışmasını ve işleme hatalarını engeller. Otomatik talaş konveyörlerinin düzgün çalıştığından emin olunmalıdır.
- Makine Bakımı ve Kalibrasyon: CNC tezgahlarının periyodik bakımı (yağlama, filtre değişimi, temizlik) ve eksen kalibrasyonları, uzun vadeli hassasiyet ve güvenilirlik için elzemdir. Özellikle hassas işleme yapan tezgahların düzenli aralıklarla lazer interferometre gibi cihazlarla kalibre edilmesi, boyutsal sapmaların önüne geçer.
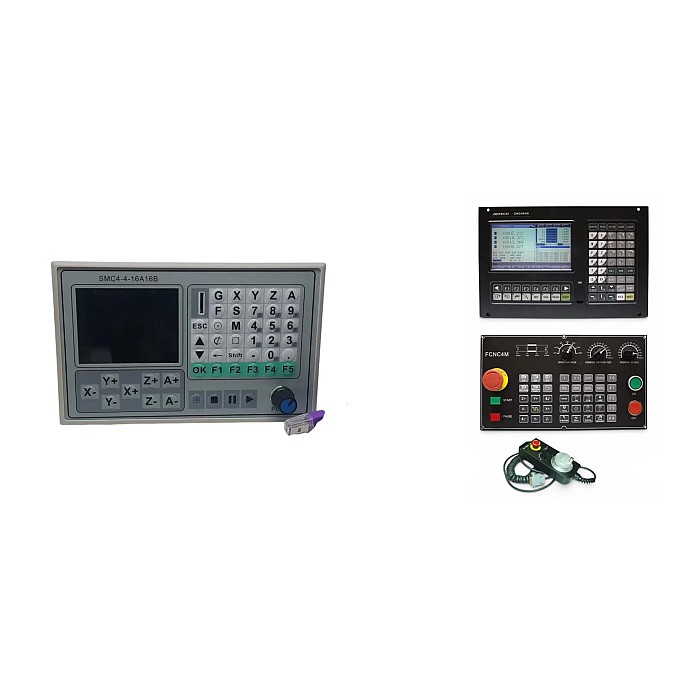
- Acil Durum Prosedürleri ve Güvenlik: Operatörlerin acil stop düğmesinin yerini ve işlevini bilmesi, program durdurma (feed hold) ve tek blok (single block) modlarını etkin kullanabilmesi, olası tehlikeli durumları önlemede hayati rol oynar. Güvenlik kapılarının kapalı olduğundan ve emniyet kilitlerinin çalıştığından emin olunmalıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC operasyonlarında karşılaşılan sorunlar genellikle programlama, takım, iş parçası veya makine ile ilgili olabilir. İşte bazı yaygın sorunlar ve çözüm yaklaşımları:
- Sorun: Takım Çarpışması (Collision): Genellikle yanlış takım boyu/çapı offsetleri, yanlış iş parçası sıfır noktası veya programlama hatası (örneğin, G00 ile iş parçasına dalma) nedeniyle meydana gelir.
Çözüm: Programı her zaman simülasyonda veya dry-run modunda test edin. Takım offsetlerini ve iş parçası sıfır noktasını dikkatlice ölçün ve kontrol edin. Programın kritik noktalarında G00 yerine G01 ile güvenli yaklaşım mesafeleri kullanın. - Sorun: Boyutsal Hatalar (Dimensional Inaccuracies): İşlenen parçanın ölçüleri tolerans dışı çıkıyor. Sebepleri arasında yanlış takım telafisi, makine kalibrasyon sapmaları, termal genleşme veya iş parçası bağlama rijitliği eksikliği olabilir.
Çözüm: Takım telafilerini (G41/G42) ve offset değerlerini yeniden kontrol edin. Makinenin kalibrasyon raporlarını inceleyin ve gerekirse kalibrasyon yaptırın. İş parçası bağlama aparatının sağlamlığını ve rijitliğini teyit edin. Uzun süreli çalışmalarda termal genleşme telafisi (varsa) kullanın. - Sorun: Kötü Yüzey Kalitesi (Poor Surface Finish): İşlenen yüzeyde pürüzlülük, izler veya çapaklar oluşması. Nedeni genellikle yanlış kesme parametreleri, kör veya aşınmış takım, yetersiz soğutma veya makine titreşimleri olabilir.
Çözüm: Kesme hızını (S) ve ilerleme hızını (F) optimize edin. Yeni ve keskin takımlar kullanın, takım aşınmasını düzenli kontrol edin. Soğutma sıvısı akışını ve konsantrasyonunu kontrol edin. Makine rijitliğini ve titreşimleri azaltmak için bağlama yöntemlerini gözden geçirin. - Sorun: Takım Kırılması (Tool Breakage): Takımın beklenmedik şekilde kırılması, hem üretim kaybına hem de iş parçası hasarına neden olabilir. Aşırı ilerleme hızı, yetersiz devir, yanlış takım seçimi, talaş sıkışması veya malzeme sertliğindeki düzensizlikler yaygın nedenlerdir.
Çözüm: Kesme parametrelerini malzeme ve takım üreticisinin tavsiyelerine göre ayarlayın. Talaş tahliyesini iyileştirin (örneğin, daha kısa talaş oluşturan takımlar veya daha iyi soğutma). Takım ömrünü izleyin ve aşınmış takımları zamanında değiştirin. Gerekirse işleme yükünü azaltın. - Sorun: Programın Beklenmedik Şekilde Durması veya Hata Mesajları: Kontrol ünitesinde hata kodları veya programın durması, genellikle M-kodları ile ilgili interlock’lar, yanlış sözdizimi veya makine sınırlarının aşılması gibi nedenlerle olur.
Çözüm: Kontrol ünitesinin hata mesajını dikkatlice okuyun ve ilgili kılavuzdan anlamını bulun. Programdaki M-kodlarının doğru sırada ve uygun parametrelerle kullanıldığından emin olun. Makinenin limit anahtarlarının veya sensörlerinin düzgün çalışıp çalışmadığını kontrol edin.
Uzman Tavsiyesi
G-kodları ve M-kodları, CNC işleme dünyasının temelini oluşturur ve endüstriyel otomasyonun vazgeçilmez bir parçasıdır. Bu kodların derinlemesine anlaşılması ve etkin bir şekilde kullanılması, sadece bir CNC operatörünün değil, aynı zamanda üretim mühendislerinin ve otomasyon uzmanlarının da temel yetkinlikleri arasında yer alır. Saha tecrübesi, bu teorik bilginin pratiğe dökülmesi ve gerçek dünya problemlerine çözüm üretilmesi açısından paha biçilmezdir. Bir operatörün veya mühendisin, programlama dillerine hakim olmasının yanı sıra, çalıştığı tezgahın mekanik ve elektronik yapısını, takım teknolojilerini, malzeme bilimini ve işleme dinamiklerini de anlaması gerekir. Unutulmamalıdır ki, her CNC tezgahı ve kontrol ünitesi kendine özgü nüanslara sahip olabilir; bu nedenle, sürekli öğrenme, üretici dokümantasyonunu takip etme ve meslektaşlarla bilgi alışverişinde bulunma, bu alandaki uzmanlığın sürdürülebilirliği için esastır. Gelecekte, yapay zeka ve makine öğrenimi tabanlı sistemler, G-kodları ve M-kodlarının otomatik olarak optimize edilmesinde ve hata tespiti konusunda daha fazla rol oynayacak olsa da, insan operatörün bu temel dili anlama ve yorumlama yeteneği, her zaman kritik bir beceri olarak kalacaktır. Bu nedenle, bu kodlara hakimiyet, sadece bugünün değil, yarının akıllı üretim tesislerinde de başarılı bir kariyerin anahtarıdır. Operatörlerin, programlama yetkinliklerini sürekli geliştirerek, üretim süreçlerine değer katmaları ve endüstriyel otomasyonun gelişimine katkıda bulunmaları beklenmektedir. Bu rehber, bu karmaşık ancak ödüllendirici yolculukta sağlam bir başlangıç noktası sunmayı amaçlamaktadır.