
Sepetinizde ürün bulunmuyor.
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları
İçindekiler
- Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Giriş ve Teknik Analizi Endüstriyel otomasyon ve modern üretim süreçlerinin kalbinde yer alan torna tezgahları, hassas işleme yetenekleri sayesinde imalat sektörünün vazgeçilmez unsurlarıdır. Bu tezgahların en kritik bileşenlerinden biri de iş parçasını güvenli ve merkezlenmiş bir şekilde tutarak işleme operasyonlarının doğru bir şekilde gerçekleştirilmesini sağlayan torna aynalarıdır. Torna aynaları, iş parçasının dönme eksenine göre konumlandırılmasında ve işleme sırasında sabit tutulmasında hayati bir rol oynar. Doğru ayna seçimi, sadece iş parçasının kalitesini ve hassasiyetini değil, aynı zamanda üretim verimliliğini, iş güvenliğini ve genel operasyonel maliyetleri de doğrudan etkiler. Bu teknik makale, endüstriyel otomasyon sektöründeki uzmanlar, mühendisler ve operatörler için, piyasada en yaygın olarak kullanılan iki ana torna aynası tipi olan 3 ayaklı (üç çeneli) ve 4 ayaklı (dört çeneli) aynaların temel farklarını, çalışma prensiplerini, avantajlarını, dezavantajlarını ve uygulama alanlarını derinlemesine incelemektedir. Bu rehber, doğru ayna seçimini yapabilmek için gerekli teknik bilgiyi sunarak, üretim süreçlerinde karşılaşılabilecek zorluklara pratik çözümler sunmayı hedeflemektedir. Modern CNC torna tezgahlarından konvansiyonel makinelere kadar geniş bir yelpazede kullanılan bu aynaların doğru anlaşılması, otomasyon sistemlerinin entegrasyonu ve optimizasyonu açısından büyük önem taşımaktadır. Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Çalışma Prensibi ve Teknik Veriler
- 3 Ayaklı Kendinden Merkezlemeli Torna Aynaları (Üç Çeneli Otomatik Ayna)
- 4 Ayaklı Bağımsız Torna Aynaları (Dört Çeneli Bağımsız Ayna)
- Ayak Tipleri (Sert ve Yumuşak Ayaklar)
- Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sahada Dikkat Edilmesi Gerekenler
- Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sık Karşılaşılan Sorunlar ve Çözümleri
- Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sonuç ve Uzman Tavsiyesi
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Giriş ve Teknik Analizi
Endüstriyel otomasyon ve modern üretim süreçlerinin kalbinde yer alan torna tezgahları, hassas işleme yetenekleri sayesinde imalat sektörünün vazgeçilmez unsurlarıdır. Bu tezgahların en kritik bileşenlerinden biri de iş parçasını güvenli ve merkezlenmiş bir şekilde tutarak işleme operasyonlarının doğru bir şekilde gerçekleştirilmesini sağlayan torna aynalarıdır. Torna aynaları, iş parçasının dönme eksenine göre konumlandırılmasında ve işleme sırasında sabit tutulmasında hayati bir rol oynar. Doğru ayna seçimi, sadece iş parçasının kalitesini ve hassasiyetini değil, aynı zamanda üretim verimliliğini, iş güvenliğini ve genel operasyonel maliyetleri de doğrudan etkiler. Bu teknik makale, endüstriyel otomasyon sektöründeki uzmanlar, mühendisler ve operatörler için, piyasada en yaygın olarak kullanılan iki ana torna aynası tipi olan 3 ayaklı (üç çeneli) ve 4 ayaklı (dört çeneli) aynaların temel farklarını, çalışma prensiplerini, avantajlarını, dezavantajlarını ve uygulama alanlarını derinlemesine incelemektedir. Bu rehber, doğru ayna seçimini yapabilmek için gerekli teknik bilgiyi sunarak, üretim süreçlerinde karşılaşılabilecek zorluklara pratik çözümler sunmayı hedeflemektedir. Modern CNC torna tezgahlarından konvansiyonel makinelere kadar geniş bir yelpazede kullanılan bu aynaların doğru anlaşılması, otomasyon sistemlerinin entegrasyonu ve optimizasyonu açısından büyük önem taşımaktadır.
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Çalışma Prensibi ve Teknik Veriler
Torna aynaları, iş parçasının işlenirken dönme ekseninde sabitlenmesini sağlayan mekanik cihazlardır. Temel olarak, bir gövde, hareketli çeneler (ayaklar) ve bu çeneleri hareket ettiren bir mekanizmadan oluşurlar. Bu mekanizma, iş parçasını sıkıca kavrayarak işleme kuvvetlerine karşı direncini garantiler. Aynaların tasarımı ve çalışma prensibi, tutulacak iş parçasının geometrisi, gereken hassasiyet ve üretim hızı gibi faktörlere göre farklılık gösterir. Şimdi, 3 ayaklı ve 4 ayaklı aynaların detaylı teknik analizine geçelim.

3 Ayaklı Kendinden Merkezlemeli Torna Aynaları (Üç Çeneli Otomatik Ayna)
Çalışma Prensibi: 3 ayaklı aynalar, adından da anlaşılacağı gibi üç adet çeneye sahiptir. Bu çeneler, genellikle bir helezon dişli veya kam mekanizması aracılığıyla birbirine bağlıdır. Bu bağlantı sayesinde, ayna anahtarı ile yapılan tek bir ayarlama hareketiyle üç çene de eş zamanlı olarak içe veya dışa doğru hareket eder. Bu eş zamanlı hareket, iş parçasını otomatik olarak merkeze getirir. Bu özelliğinden dolayı “kendinden merkezlemeli” veya “otomatik merkezlemeli” olarak adlandırılırlar. İş parçası eksantrik olarak bağlansa bile, ayna onu geometrik merkezine hizalamaya çalışır.
Teknik Avantajlar:
- Hızlı Bağlama: Tek bir ayar noktası sayesinde iş parçasını bağlama ve çözme süresi oldukça kısadır. Bu, özellikle seri üretim ortamlarında verimliliği önemli ölçüde artırır.
- Yüksek Tekrarlanabilirlik: Aynı çapta birden fazla iş parçası işlenirken, her bir parçanın yaklaşık olarak aynı merkezleme hassasiyetiyle bağlanması kolaydır. Bu, otomasyon sistemlerinde ve CNC tezgahlarında büyük bir avantajdır.
- Basit Kullanım: Operatörün özel bir merkezleme becerisine sahip olmasını gerektirmez, bu da eğitim maliyetlerini azaltır ve hata oranını düşürür.
- İdeal Geometriler: Özellikle yuvarlak, altıgen veya onikigen gibi simetrik ve standart geometrilere sahip iş parçaları için mükemmel bir çözümdür.
Teknik Dezavantajlar:
- Merkezleme Hassasiyetinde Sınırlama: Kendinden merkezleme mekanizması, ayna ve çenelerin aşınmasına bağlı olarak zamanla küçük salgı (run-out) hataları gösterebilir. Bu salgı, özellikle yüksek hassasiyet gerektiren uygulamalarda kabul edilemez olabilir.
- Düzensiz Parçalara Uygun Değil: Kare, dikdörtgen, asimetrik veya döküm gibi düzensiz şekilli iş parçalarını doğru ve güvenli bir şekilde tutmakta zorlanır, hatta çoğu zaman imkansızdır.
- Bağlama Kuvveti Dağılımı: Üç noktadan bağlama, özellikle ince cidarlı veya hassas malzemelerde iş parçasında deformasyona neden olabilir. Bağlama kuvveti üç noktaya eşit dağıldığı için, dört ayaklı aynalara göre potansiyel olarak daha düşük bir toplam bağlama kuvveti sunar.
Kullanım Alanları: Seri üretim yapan atölyeler, standart yuvarlak çubukların, boruların veya önceden işlenmiş parçaların bağlandığı CNC torna tezgahları, hidrolik ve pnömatik kontrollü otomatik aynalar, genel amaçlı torna tezgahları.

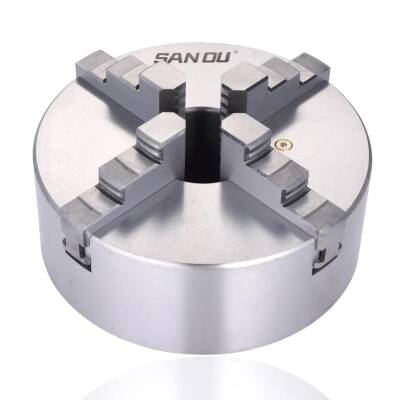
4 Ayaklı Bağımsız Torna Aynaları (Dört Çeneli Bağımsız Ayna)
Çalışma Prensibi: 4 ayaklı aynalar, dört adet çeneye sahiptir ve bu çenelerin her biri bağımsız bir vida mekanizması ile hareket ettirilir. Bu, her bir çenenin diğerlerinden bağımsız olarak ayarlanabileceği anlamına gelir. Bu bağımsız hareket yeteneği, operatöre iş parçasını ayna eksenine göre manuel olarak çok hassas bir şekilde merkezleme veya hatta kasıtlı olarak eksantrik bağlama imkanı sunar.
Teknik Avantajlar:
- Yüksek Hassasiyetli Merkezleme: Operatör, kadranlı bir saat (komparatör) kullanarak iş parçasının salgısını minimuma indirebilir. Bu, milimetrenin binde birleri seviyesinde hassasiyet gerektiren uygulamalar için vazgeçilmezdir.
- Düzensiz Şekilli Parçaları Bağlama: Kare, dikdörtgen, oval, asimetrik döküm parçalar veya diğer düzensiz geometrilere sahip iş parçalarını güvenli ve doğru bir şekilde bağlayabilir.
- Eksantrik İşleme İmkanı: İş parçasını kasıtlı olarak merkez dışı bağlayarak eksantrik tornalama işlemleri gerçekleştirmeye olanak tanır. Krank milleri, kamlar veya özel bağlantı elemanları gibi parçaların üretiminde kritik bir özelliktir.
- Daha Yüksek Bağlama Kuvveti ve Stabilite: Dört noktadan bağlama, iş parçası üzerinde daha dengeli bir bağlama kuvveti dağılımı sağlar ve özellikle ağır kesme işlemleri veya titreşime yatkın parçalar için daha yüksek stabilite sunar.
- İnce Cidarlı Parçalarda Deformasyon Azaltma: Bağlama kuvveti dört noktaya yayıldığı için, ince cidarlı veya deformasyona eğilimli parçaların daha nazik ve güvenli bir şekilde tutulmasına olanak tanır.
Teknik Dezavantajlar:
- Uzun Bağlama Süresi: Her çenenin ayrı ayrı ayarlanması gerektiği için iş parçasını bağlama ve merkezleme süresi 3 ayaklı aynalara göre önemli ölçüde uzundur. Bu, seri üretim için uygun değildir.
- Operatör Becerisi Gereksinimi: Doğru merkezleme ve güvenli bağlama için deneyimli ve yetenekli bir operatör gerektirir. Hata yapma potansiyeli daha yüksektir.
- Tekrarlanabilirlik Operatöre Bağlı: Farklı operatörler veya aynı operatörün farklı zamanlardaki bağlamaları arasında merkezleme hassasiyetinde farklılıklar oluşabilir.
Kullanım Alanları: Tek parça üretim, prototipleme, kalıpçılık, hassas takım tezgahları, döküm parçaların işlenmesi, kare veya dikdörtgen malzemelerin tornalanması, eksantrik işleme gerektiren uygulamalar, üniversal torna tezgahları.
Ayak Tipleri (Sert ve Yumuşak Ayaklar)
Her iki ayna tipi için de kullanılan çeneler (ayaklar) genellikle iki ana kategoriye ayrılır: sert ayaklar ve yumuşak ayaklar.
- Sert Ayaklar: Genellikle ısıl işlem görmüş çelikten yapılır ve yüksek aşınma direncine sahiptir. Uzun ömürlüdürler ve genel işleme uygulamaları için idealdir. Ancak, iş parçasında iz bırakma eğilimindedirler.
- Yumuşak Ayaklar: Genellikle daha yumuşak çelik veya alüminyum gibi malzemelerden yapılır. Bunlar, işlenecek parçanın hassas bir şekilde oturması için özel olarak işlenerek (tornalanarak) şekillendirilebilir. Bu işlem, iş parçasının deformasyonunu önler ve çok yüksek merkezleme hassasiyeti sağlar. Yumuşak ayaklar, özellikle ikincil işlemler, hassas bitirme işlemleri veya ince cidarlı parçaların işlenmesi için kullanılır. Ancak, her farklı iş parçası çapı veya şekli için yeniden işlenmeleri gerekebilir, bu da ek zaman ve maliyet anlamına gelir.
| Parametre | 3 Ayaklı Kendinden Merkezlemeli Ayna | 4 Ayaklı Bağımsız Ayna |
|---|---|---|
| Merkezleme Prensibi | Otomatik (kendinden merkezlemeli) | Manuel (bağımsız ayarlanabilir) |
| Bağlama Süresi | Çok Hızlı | Daha Uzun (operatör becerisi gerektirir) |
| Merkezleme Hassasiyeti | İyi, ancak aşınmaya bağlı salgı olabilir | Çok Yüksek (mikron seviyesinde ayarlanabilir) |
| Uygun Parça Geometrileri | Yuvarlak, altıgen, simetrik parçalar | Yuvarlak, kare, dikdörtgen, asimetrik, düzensiz şekilli parçalar |
| Uygulama Alanları | Seri üretim, genel tornalama, CNC tezgahları | Tek parça, prototipleme, hassas işleme, eksantrik işleme, döküm parçalar |
| Operatör Becerisi | Daha Az Gereksinim | Yüksek Derecede Gereksinim |
| Deformasyon Riski | İnce cidarlı parçalarda daha yüksek olabilir | Daha az (kuvvet dört noktaya yayıldığı için) |
| Maliyet (Genel) | Genellikle daha ekonomiktir | Genellikle daha pahalıdır |
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sahada Dikkat Edilmesi Gerekenler
- İş Parçasının Geometrisi ve Malzemesi: İşlenecek parçanın şekli (yuvarlak, kare, asimetrik) ve malzemesi (sert çelik, alüminyum, ince cidarlı boru) ayna seçiminde temel belirleyicidir. Simetrik ve standart formlar için 3 ayaklı ayna verimlilik sağlarken, düzensiz ve hassas parçalar için 4 ayaklı ayna kaçınılmazdır. İnce cidarlı parçalar için yumuşak ayakların kullanımı, deformasyonu önlemek açısından kritik öneme sahiptir.
- İşleme Hassasiyeti ve Salgı Toleransı: Uygulamanın gerektirdiği toleranslar, ayna seçimini doğrudan etkiler. Mikron seviyesinde hassasiyet gerektiren durumlarda, 4 ayaklı aynanın manuel ayar yeteneği veya özel olarak işlenmiş yumuşak ayaklara sahip 3 ayaklı aynalar tercih edilmelidir. Otomasyon sistemlerinde, ayna salgısının sürekli izlenmesi ve belirli limitler içinde tutulması, üretim kalitesi için elzemdir.
- Üretim Hacmi ve Hız Gereksinimi: Seri üretim ve yüksek hacimli işler için hızlı bağlama ve çözme imkanı sunan 3 ayaklı kendinden merkezlemeli aynalar idealdir. 4 ayaklı aynaların bağlama süresi uzun olduğundan, tek parça üretim, prototipleme veya çok özel işlemler için daha uygundur. Otomatik yükleme/boşaltma sistemleri entegre edildiğinde, 3 ayaklı aynaların hızı otomasyonun verimliliğini artırır.
- Bağlama Kuvveti ve Güvenlik: İşleme sırasında oluşacak kesme kuvvetlerine dayanacak yeterli bağlama kuvvetinin sağlanması hem iş parçası kalitesi hem de operatör güvenliği için hayati öneme sahiptir. Aşırı devirlerde veya ağır kesmelerde iş parçasının aynadan fırlama riskine karşı doğru ayna seçimi ve bağlama tekniği uygulanmalıdır. Hidrolik veya pnömatik kontrollü aynalar, bağlama kuvvetinin hassas bir şekilde ayarlanmasına olanak tanır ve otomasyon sistemlerinde sıkça kullanılır.
- Ayna ve Ayak Bakımı ve Temizliği: Aynaların ve çenelerin düzenli olarak temizlenmesi, yağlanması ve aşınma kontrollerinin yapılması, performanslarını ve ömürlerini uzatır. Talaş, toz ve kir birikintileri, çenelerin düzgün hareket etmesini engelleyerek merkezleme hassasiyetini düşürebilir ve ayna mekanizmasına zarar verebilir. Özellikle otomatik aynalarda, helezon dişlinin temizliği ve yağlanması kritik öneme sahiptir.
- Operatör Eğitimi ve Deneyimi: Özellikle 4 ayaklı bağımsız aynaların doğru ve verimli kullanımı, operatörün deneyimine ve teknik bilgisine bağlıdır. İş parçasını doğru bir şekilde merkezleyebilmek ve güvenli bir şekilde bağlayabilmek için yeterli eğitim ve pratik tecrübe gereklidir. Otomasyon sistemlerinde, bu tür beceriler yazılımlara ve robotik sistemlere entegre edilerek operatör bağımlılığı azaltılmaya çalışılır.
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sık Karşılaşılan Sorunlar ve Çözümleri
Torna aynaları, yoğun kullanıma bağlı olarak veya yanlış uygulamalar sonucunda çeşitli sorunlar yaratabilir. Bu sorunların teşhisi ve çözümü, üretim sürekliliği ve kalitesi için elzemdir.
-
Salgı (Run-out) Problemleri:
Sorun: İş parçası bağlandığında dönme ekseninden sapma gösterir, bu da işlenen yüzeyde eş merkezlilik hatalarına yol açar.
Nedenler:
- 3 ayaklı aynalarda: Ayakların veya helezon dişlinin aşınması, talaş birikintisi, ayna montajında hata.
- 4 ayaklı aynalarda: Yanlış veya yetersiz merkezleme, operatör hatası.
- Her iki ayna tipinde: İş parçasının bağlama yüzeyinin kirli veya hasarlı olması, ayna montajının gevşemesi, ayakların hasar görmesi.
Çözümler:
- Aynayı ve ayakları detaylıca temizleyin, talaş ve kir birikintilerini giderin.
- Ayaklarda veya ayna mekanizmasında aşınma olup olmadığını kontrol edin; aşınmış parçaları değiştirin.
- 4 ayaklı ayna kullanıyorsanız, kadranlı saat (komparatör) ile iş parçasını hassas bir şekilde merkezleyin.
- Aynanın tezgah miline doğru ve sıkıca monte edildiğinden emin olun.
- Yumuşak ayaklar kullanıyorsanız, iş parçasının çapına uygun olarak yeniden işleyerek hassas bir oturma yüzeyi oluşturun.
-
Bağlama Kuvveti Yetersizliği ve İş Parçasının Kayması:
Sorun: İşleme sırasında iş parçası aynadan kayar veya fırlar, bu da tehlikeli durumlar yaratır ve iş parçasına zarar verir.
Nedenler:
- Yetersiz bağlama kuvveti (manuel aynalarda yeterince sıkılmamış, hidrolik/pnömatik aynalarda basınç ayarı düşük).
- Ayakların iş parçasına uygun olmaması (örn: pürüzsüz yüzeyler için düz ayaklar yerine dişli ayaklar gerekebilir).
- İş parçasının çok ağır veya devir hızının çok yüksek olması.
- Aşınmış ayaklar veya ayna mekanizması.
- Yağlı veya kaygan iş parçası yüzeyi.
Çözümler:
- Bağlama kuvvetini artırın (manuel aynalarda daha sıkı, hidrolik/pnömatik aynalarda basıncı yükseltin).
- İş parçasına uygun, dişli veya özel formlu ayaklar kullanın.
- İş parçasının yüzeyini temizleyin, yağdan arındırın.
- Gerektiğinde devir hızını düşürün veya daha büyük çaplı/daha güçlü bir ayna kullanın.
- Aşınmış ayakları veya ayna mekanizması parçalarını değiştirin.
-
Ayakların Sıkışması veya Hareket Etmemesi:
Sorun: Ayna çeneleri düzgün bir şekilde açılıp kapanmaz, sıkışır veya hareket edemez.
Nedenler:
- Talaş, kir veya pas birikintisi.
- Yetersiz veya yanlış yağlama.
- Ayakların veya ayna gövdesinin deformasyonu/hasarı.
- Helezon dişlinin veya diğer mekanik parçaların aşınması.
Çözümler:
- Aynayı sökün, tüm parçaları (özellikle ayak yuvalarını ve helezon dişliyi) temizleyin.
- Üreticinin tavsiye ettiği tipte ve miktarda yağlama yapın.
- Deforme olmuş veya hasar görmüş ayakları veya ayna parçalarını değiştirin.
- Ayakların doğru yuvalara takıldığından ve numaralandırmasına uyulduğundan emin olun.
-
İş Parçası Deformasyonu:
Sorun: Özellikle ince cidarlı veya yumuşak malzemelerden yapılmış iş parçaları, bağlama sırasında ezilir veya şekil değiştirir.
Nedenler:
- Aşırı bağlama kuvveti.
- Sert ayakların keskin köşeleri.
- Yetersiz destek (iş parçasının uzunluğu veya şekli nedeniyle).
Çözümler:
- Bağlama kuvvetini azaltın, özellikle hidrolik/pnömatik aynalarda basıncı dikkatlice ayarlayın.
- İş parçasına uygun, yumuşak ayaklar kullanın ve gerektiğinde iş parçası formuna göre işleyin.
- İş parçasının iç kısmına destekleyici bir mandrel veya dış kısmına özel bir bağlama aparatı kullanın.
- Dört ayaklı aynalarda bağlama kuvvetini daha dengeli dağıtarak deformasyonu azaltın.
Torna Aynası Çeşitleri: 3 Ayaklı ve 4 Ayaklı Ayna Farkları Sonuç ve Uzman Tavsiyesi
Torna aynaları, endüstriyel otomasyonun ve hassas imalatın temel taşlarından biridir ve doğru ayna seçimi, operasyonel başarı için kritik bir faktördür. Bu detaylı teknik analizde de görüldüğü üzere, 3 ayaklı kendinden merkezlemeli aynalar ve 4 ayaklı bağımsız aynalar, farklı üretim ihtiyaçlarına ve iş parçası geometrilerine yönelik optimize edilmiş çözümler sunmaktadır. 3 ayaklı aynalar, hızı, kullanım kolaylığını ve seri üretimdeki yüksek verimliliği ile öne çıkarken; 4 ayaklı aynalar, eşsiz merkezleme hassasiyeti, düzensiz parçaları bağlama yeteneği ve eksantrik işleme imkanı ile tek parça üretim, prototipleme ve özel uygulamalarda vazgeçilmezdir. Endüstriyel otomasyon perspektifinden bakıldığında, 3 ayaklı aynalar genellikle robotik yükleme/boşaltma sistemleri ve otomatik üretim hatları ile daha kolay entegre edilebilirken, 4 ayaklı aynaların manuel ayar gereksinimi otomasyon süreçlerinde ek zorluklar yaratabilir, ancak yüksek hassasiyetli robotik görüş sistemleri ve adaptif kontrol algoritmaları ile bu durumun üstesinden gelinebilir.
Bir uzman olarak tavsiyem, ayna seçiminde asla tek bir kritere bağlı kalınmamasıdır. İş parçasının geometrisinin karmaşıklığı, malzeme özellikleri, istenen işleme hassasiyeti, üretim hacmi, mevcut tezgah altyapısı ve operatörün deneyim seviyesi gibi tüm faktörler bir arada değerlendirilmelidir. Ayrıca, aynaların düzenli bakımı, temizliği ve aşınmış parçaların zamanında değiştirilmesi, hem işleme kalitesini sürdürmek hem de olası arızaları ve güvenlik risklerini minimize etmek açısından hayati öneme sahiptir. Yumuşak ayakların kullanımı ve iş parçasına özel formların işlenmesi gibi pratik yaklaşımlar, zorlu bağlama problemlerine etkili çözümler sunabilir. Gelişen otomasyon teknolojileri ile birlikte, akıllı aynalar ve hızlı değişim sistemleri gibi yenilikler, her iki ayna tipinin de kullanım alanlarını genişletmekte ve üretim süreçlerini daha esnek ve verimli hale getirmektedir. Sonuç olarak, doğru torna aynası seçimi, yalnızca bir donanım kararı değil, aynı zamanda üretim stratejisi ve mühendislik yaklaşımının bir yansımasıdır. Bu rehberin, sektördeki uzmanlara ve uygulayıcılara bilinçli kararlar almalarında yol gösterici olmasını umuyoruz.



