Sepetinizde ürün bulunmuyor.
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır?
İçindekiler
- Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Giriş ve Teknik Analizi
- Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Çalışma Prensibi ve Teknik Veriler
- Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sahada Dikkat Edilmesi Gerekenler
- Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sık Karşılaşılan Sorunlar ve Çözümleri
- Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sonuç ve Uzman Tavsiyesi
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Giriş ve Teknik Analizi
Endüstriyel otomasyonun ve özellikle CNC (Bilgisayarlı Sayısal Kontrol) sistemlerinin temel yapı taşlarından biri olan lineer kızak ve araba sistemleri, modern üretim teknolojilerinin vazgeçilmez bileşenleridir. Bu sistemler, makinelerin belirli bir eksen boyunca yüksek hassasiyetle, düşük sürtünmeyle ve tekrarlanabilir hareketler yapmasını sağlar. Talaşlı imalattan montaj hatlarına, robotik uygulamalardan özel makine tasarımlarına kadar geniş bir kullanım yelpazesine sahip olan lineer kızaklar, günümüz üretim süreçlerinin verimliliğini, kalitesini ve hızını doğrudan etkiler. Bu teknik makale ve saha rehberi, lineer kızak ve araba sistemlerinin derinlemesine bir analizini sunarak, çalışma prensiplerini, CNC sistemlerindeki kritik rollerini, teknik parametrelerini, sahada dikkat edilmesi gerekenleri ve sık karşılaşılan sorunlara yönelik çözümleri detaylandıracaktır. Amacımız, endüstriyel otomasyon profesyonellerine, mühendislere ve teknisyenlere bu hayati bileşenler hakkında kapsamlı bir rehber sunmaktır. Doğru seçilen, doğru monte edilen ve düzenli bakımı yapılan bir lineer hareket sistemi, makinenin ömrünü uzatırken, üretim hassasiyetini ve genel operasyonel güvenilirliği maksimize eder. Bu sistemler, hareketin doğrusallığını sağlamanın yanı sıra, ağır yükleri taşıma, yüksek hızlarda çalışma ve zorlu çevresel koşullara dayanma kabiliyetleri ile de öne çıkarak, modern imalatın temelini oluştururlar.
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Çalışma Prensibi ve Teknik Veriler
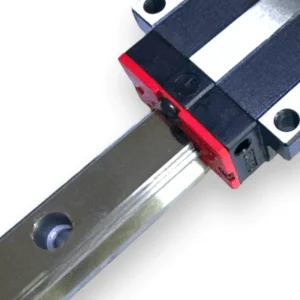
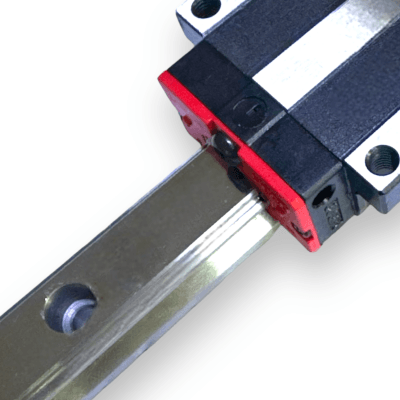
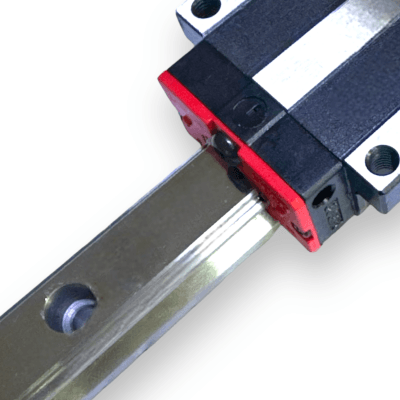
Lineer kızak ve araba sistemleri, temelde iki ana bileşenden oluşur: üzerinde hareket eden bir veya daha fazla araba (taşıyıcı blok) ve bu arabaların üzerinde kaydığı bir kızak (ray). Bu sistemlerin temel çalışma prensibi, sürtünmeyi en aza indirerek ve yükü eşit şekilde dağıtarak yüksek hassasiyetli doğrusal hareket sağlamaktır. Geleneksel kayar yatak sistemlerinin aksine, lineer kızaklar genellikle yuvarlanma elemanları (bilyalar veya makaralar) kullanarak sürtünmeyi önemli ölçüde azaltır. Bu yuvarlanma elemanları, arabanın içindeki özel kanallar boyunca sürekli olarak devridaim yaparak, kızak üzerinde pürüzsüz ve kararlı bir hareket sağlar. Bu yapı, düşük sürtünme katsayısı, yüksek rijitlik ve hassas konumlandırma yeteneği sunar.
Çalışma Prensibi Detayları: Arabanın içinde yer alan bilyalar veya makaralar, kızak üzerindeki hassas işlenmiş oluklarla temas eder. Bu temas noktaları, sistemin yük taşıma kapasitesini ve rijitliğini belirler. Yuvarlanma elemanları, arabanın bir ucundan girip diğer ucundan çıkarak sürekli bir döngü içinde hareket ederler. Bu devridaim mekanizması, hareketin sınırsız olmasını sağlar. Arabanın içinde ayrıca, yuvarlanma elemanlarının düzgün bir şekilde yönlendirilmesini sağlayan kılavuzlar ve sistemi dış etkenlerden koruyan sızdırmazlık elemanları (keçeler) bulunur. Keçeler, toz, talaş, sıvı gibi kirleticilerin arabanın içine girmesini engelleyerek sistemin ömrünü uzatır ve performansını korur.
Teknik Veriler ve Mühendislik Parametreleri: Lineer kızak ve araba sistemlerinin seçimi ve uygulaması, bir dizi kritik teknik parametreye bağlıdır:
- Dinamik Yük Kapasitesi (C): Hareket halindeki bir sistemin belirli bir ömür (genellikle 50 km veya 100 km) boyunca taşıyabileceği maksimum eşdeğer yüktür. Bu değer, sistemin beklenen ömrünü hesaplamak için kullanılır.
- Statik Yük Kapasitesi (C₀): Sistem hareket etmezken, yuvarlanma elemanlarında ve temas yüzeylerinde kalıcı deformasyona yol açmadan taşıyabileceği maksimum yüktür. Bu, özellikle şok yükler veya uzun süreli sabit yükler için önemlidir.
- Hassasiyet Sınıfı: Kızak ve araba sistemlerinin üretim toleranslarını ve dolayısıyla hareket doğruluğunu belirleyen bir parametredir (örn. Normal, Yüksek, Hassas, Süper Hassas). CNC tezgahlarında genellikle yüksek hassasiyet sınıfları tercih edilir.
- Ön Yükleme (Preload): Sistemdeki boşluğu (boşluk) ortadan kaldırmak ve rijitliği artırmak için uygulanan dahili yüktür. Ön yükleme, hassasiyet ve titreşim sönümleme için kritik öneme sahiptir. Genellikle Hafif, Orta veya Ağır ön yükleme seviyeleri bulunur. Ağır ön yükleme, daha yüksek rijitlik ve daha iyi titreşim sönümleme sağlarken, sürtünmeyi ve aşınmayı artırabilir.
- Maksimum Hız: Sistemlerin güvenli ve verimli bir şekilde çalışabileceği en yüksek doğrusal hızdır. Bu, yuvarlanma elemanlarının devridaim hızı ve yağlama koşulları ile sınırlıdır.
- Rijitlik (Stiffness): Bir yüke maruz kaldığında sistemin ne kadar deforme olduğunu gösteren bir ölçüdür. Yüksek rijitlik, işleme sırasında titreşimleri azaltır ve daha iyi yüzey kalitesi ile hassasiyet sağlar.
- Sürtünme Katsayısı: Hareket sırasında oluşan direnci gösterir. Yuvarlanma elemanlı sistemlerde sürtünme katsayısı çok düşüktür (genellikle 0.002-0.005), bu da enerji verimliliği ve daha az ısı üretimi anlamına gelir.
- Malzeme: Kızaklar ve arabalar genellikle sertleştirilmiş alaşımlı çelikten imal edilir. Korozyona dayanıklılık için paslanmaz çelik veya özel kaplamalar da kullanılabilir.
- Çalışma Sıcaklığı Aralığı: Sistemlerin güvenli ve performanslı bir şekilde çalışabileceği ortam sıcaklığı aralığıdır.
CNC Sistemlerinde Kullanımı: Lineer kızak ve araba sistemleri, CNC makinelerinin tüm hareketli eksenlerinde (X, Y, Z, A, B, C) temel hareket bileşenleri olarak görev yapar. Özellikle yüksek hızlı işleme merkezlerinde, takım tezgahlarında, lazer kesim makinelerinde, su jeti kesim makinelerinde, ölçüm cihazlarında ve robotik uygulamalarda kritik rol oynarlar. Bu sistemler sayesinde CNC makineleri:
- Yüksek Hassasiyet ve Tekrarlanabilirlik: Mikro düzeyde konumlandırma doğruluğu ve aynı noktaya defalarca geri dönme yeteneği kazanır.
- Yüksek Rijitlik: İşleme sırasında oluşan kesme kuvvetlerine karşı dayanıklılık gösterir, takım titreşimlerini minimize eder ve böylece daha iyi yüzey kalitesi ve daha uzun takım ömrü sağlar.
- Yüksek Hız ve İvmelenme: Düşük sürtünme sayesinde eksenler hızlı bir şekilde hareket edebilir ve ivmelenebilir, bu da çevrim sürelerini kısaltır.
- Uzun Ömür ve Güvenilirlik: Doğru seçilen ve bakımı yapılan sistemler, uzun yıllar boyunca sorunsuz çalışır.
- Modüler Yapı: Farklı boyut ve kapasitelerde kolayca entegre edilebilir, bu da makine tasarımında esneklik sağlar.
Özetle, lineer kızak ve araba sistemleri, CNC teknolojilerinin kalbinde yer alır ve modern imalatın gerektirdiği yüksek hassasiyet, hız ve verimlilik standartlarını karşılamak için vazgeçilmezdir. Mühendislik prensiplerine uygun seçim ve uygulama, bu bileşenlerin potansiyelini tam olarak ortaya çıkararak, üretim süreçlerinde devrim niteliğinde iyileşmeler sağlar.
| Parametre | Değer/Açıklama |
|---|---|
| Dinamik Yük Kapasitesi (C) | 50,000 N (Örnek: 35 mm ray için) – Belirli bir ömürdeki hareketli yük kapasitesi. |
| Statik Yük Kapasitesi (C₀) | 100,000 N (Örnek: 35 mm ray için) – Kalıcı deformasyon olmadan dayanabileceği maksimum yük. |
| Hassasiyet Sınıfı | H (Yüksek) – ±0.02 mm/300mm konumlandırma doğruluğu. |
| Ön Yükleme Seviyesi | P1 (Orta Ön Yükleme) – Rijitlik artışı ve boşluksuz çalışma için. |
| Maksimum Hız | 5 m/s – Uygulama ve yağlama koşullarına bağlı olarak. |
| Çalışma Sıcaklığı Aralığı | -20°C ila +80°C – Geniş endüstriyel kullanım aralığı. |
| Malzeme | Sertleştirilmiş Alaşımlı Çelik – Yüksek aşınma direnci ve dayanıklılık. |
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sahada Dikkat Edilmesi Gerekenler
- Doğru Seçim ve Boyutlandırma: Uygulamanın gerektirdiği yük, hız, hassasiyet ve çalışma ortamı koşullarına (sıcaklık, nem, kirlilik) göre doğru tip ve boyuttaki lineer kızak ve araba sistemi seçilmelidir. Aşırı boyutlandırma gereksiz maliyet, eksik boyutlandırma ise erken arıza ve performans kaybına yol açar. Yük yönleri (radyal, ters radyal, yanal) ve moment yükleri dikkatlice hesaplanmalı ve üreticinin katalog değerleri ile karşılaştırılmalıdır. Yanlış seçim, makinenin ömrünü kısaltır ve istenen hassasiyetin elde edilememesine neden olur.
- Montaj ve Hizalama Hassasiyeti: Lineer kızakların montajı, sistemin performansı ve ömrü üzerinde kritik bir etkiye sahiptir. Montaj yüzeyi son derece düzgün ve temiz olmalı, kızaklar doğru tork değerleriyle sıkılmalı ve eksenler arası paralellik ve eşdüzlemlilik milimetrenin binde biri hassasiyetinde sağlanmalıdır. Yanlış hizalama, aşırı sürtünmeye, gürültüye, titreşime, erken aşınmaya ve hatta arızaya neden olabilir. Özellikle uzun kızaklarda, termal genleşme faktörleri de göz önünde bulundurulmalıdır. Montaj sırasında özel hizalama araçları ve teknikleri kullanılmalı, cıvata deliklerinin temizliği ve doğru sıkma sırası takip edilmelidir.
- Etkili Yağlama: Lineer kızak ve araba sistemlerinin uzun ömürlü ve verimli çalışması için düzenli ve doğru yağlama hayati öneme sahiptir. Yuvarlanma elemanları ve temas yüzeyleri arasında yeterli bir yağ filmi oluşturulmalıdır. Kullanılacak yağ veya gres tipi, üreticinin tavsiyelerine ve çalışma koşullarına (sıcaklık, hız, yük) uygun olmalıdır. Yağlama aralıkları ve miktarları, çalışma döngüsü, yük ve çevresel faktörlere göre ayarlanmalıdır. Otomatik yağlama sistemleri, insan hatasını minimize ederek sürekli ve optimum yağlama sağlar. Yetersiz veya yanlış yağlama, sürtünmeyi artırır, aşınmayı hızlandırır ve sistem ömrünü dramatik şekilde kısaltır.
- Kirlilikten Koruma: CNC ortamlarında talaş, toz, soğutma sıvıları ve diğer kirleticiler kaçınılmazdır. Bu kirleticilerin araba içine girmesi, yuvarlanma elemanlarına ve ray yüzeylerine zarar vererek erken aşınmaya ve arızaya yol açar. Kızakları korumak için uygun körükler, metal veya plastik kapaklar, silecekler ve özel contalar kullanılmalıdır. Ayrıca, montaj ve bakım sırasında temizliğe azami özen gösterilmelidir. Kirli bir ortamda çalışılıyorsa, daha yüksek koruma sınıfına sahip veya özel kaplamalı sistemler tercih edilmelidir.
- Düzenli Bakım ve Denetim: Lineer kızak ve araba sistemleri, periyodik olarak görsel olarak denetlenmeli ve işitsel olarak kontrol edilmelidir. Anormal sesler (gıcırtı, tıkırtı), aşırı ısınma, yağ kaçağı veya hareket direncinde artış gibi belirtiler, potansiyel bir sorunun habercisidir. Kızak yüzeylerinde pas, çizik veya deformasyon olup olmadığı kontrol edilmelidir. Keçelerin sağlamlığı ve işlevselliği denetlenmeli, hasarlı keçeler derhal değiştirilmelidir. Cıvata bağlantılarının gevşek olup olmadığı kontrol edilmeli ve gerekirse tork anahtarı ile tekrar sıkılmalıdır. Erken müdahale, daha büyük arızaların ve üretim kayıplarının önüne geçer.
- Depolama ve Taşıma: Kullanılmayan lineer kızak ve arabalar, orijinal ambalajlarında, kuru, temiz ve titreşimsiz bir ortamda saklanmalıdır. Korozyonu önlemek için koruyucu yağlama yapılmalıdır. Taşıma sırasında düşürme, çarpma veya bükülme gibi hasarlardan kaçınılmalıdır, çünkü bu tür mekanik darbeler iç yapıya zarar verebilir ve hassasiyeti bozabilir.
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sık Karşılaşılan Sorunlar ve Çözümleri
Lineer kızak ve araba sistemleri, yüksek mühendislik ürünü bileşenler olmasına rağmen, çeşitli nedenlerle sorunlar yaşayabilir. Bu sorunların erken teşhisi ve doğru çözümü, makine arıza sürelerini minimize etmek ve üretim verimliliğini sürdürmek için kritik öneme sahiptir.
- Artan Sürtünme, Gürültü veya Titreşim:
- Sorun: Hareket sırasında anormal sesler (gıcırtı, tıkırtı), zorlu hareket veya makine ekseninde titreşimler.
- Olası Nedenler: Yetersiz veya yanlış yağlama, kirlilik (toz, talaş, soğutma sıvısı), yanlış hizalama, aşınmış yuvarlanma elemanları veya ray yüzeyleri, gevşek montaj cıvataları.
- Çözüm: Öncelikle yağlama kontrol edilmeli ve gerekirse üreticinin tavsiye ettiği tipte ve miktarda yağlama yapılmalıdır. Kızaklar ve arabalar temizlenmeli, sızdırmazlık elemanları kontrol edilmelidir. Hizalama kontrolü yapılmalı ve eğer bir sapma varsa, hassas bir şekilde yeniden hizalanmalıdır. Gevşek cıvatalar tork anahtarı ile sıkılmalı. Eğer aşınma ileri düzeydeyse, kızak ve araba setinin değiştirilmesi gerekebilir.
- Konumlandırma Hassasiyetinde Kayıp veya Boşluk (Backlash):
- Sorun: Makinenin istenen konuma tam olarak gidememesi, eksenlerde boşluk hissi veya işleme sırasında boyut hataları.
- Olası Nedenler: Yuvarlanma elemanlarının veya ray yüzeylerinin aşınması, ön yüklemenin azalması, montaj cıvatalarının gevşemesi, şok yükler nedeniyle iç deformasyon.
- Çözüm: Montaj cıvatalarının sıkılığı kontrol edilmeli. Aşınma durumunda, sistemin değiştirilmesi en kalıcı çözümdür. Bazı durumlarda, üretici tarafından ön yükleme ayarı yapılabilen sistemlerde ayarlama denenebilir, ancak bu genellikle uzmanlık gerektirir. Eğer sorun montajdan kaynaklanıyorsa, hassas bir yeniden montaj ve hizalama yapılmalıdır.
- Erken Aşınma veya Korozyon:
- Sorun: Kızak yüzeylerinde veya araba içinde gözle görülür aşınma izleri, paslanma veya kararma.
- Olası Nedenler: Yetersiz yağlama, agresif kimyasallara maruz kalma (soğutma sıvıları), nemli veya korozif çalışma ortamı, koruyucu kaplamanın hasar görmesi, aşırı yüklenme.
- Çözüm: Düzenli ve uygun yağlama sağlanmalı. Soğutma sıvılarının kızaklara temasını engelleyecek koruyucu önlemler alınmalı (körükler, kapaklar). Korozyon riski yüksek ortamlarda paslanmaz çelik veya özel kaplamalı lineer kızaklar tercih edilmelidir. Aşınmış veya paslanmış bileşenler değiştirilmelidir. Yük kapasitesinin doğru hesaplandığından emin olunmalı.
- Arabaların Sıkışması veya Düzgün Hareket Etmemesi:
- Sorun: Arabanın belirli noktalarda takılması, hareketin kesintili olması veya tamamen kilitlenmesi.
- Olası Nedenler: Ciddi yanlış hizalama, kızak üzerinde fiziksel hasar (çentik, bükülme), araba içinde sıkışan büyük kirleticiler, aşırı ön yükleme veya termal genleşme.
- Çözüm: Kızak ve arabanın fiziksel durumu kontrol edilmeli, herhangi bir hasar varsa parça değişimi düşünülmelidir. Hizalama tekrar kontrol edilmeli ve düzeltilmelidir. Kirlilik kontrolü yapılmalı, araba temizlenmeli. Eğer termal genleşme bir sorunsa, makine tasarımında genleşme boşlukları bırakılması veya uygun malzeme seçimi yapılmalıdır.
- Yağ Kaçağı veya Sızdırmazlık Sorunları:
- Sorun: Arabalardan yağ veya gres sızıntısı, yağlama maddesinin hızla tükenmesi.
- Olası Nedenler: Hasarlı veya yıpranmış sızdırmazlık elemanları (keçeler), aşırı yağlama basıncı, arızalı yağlama sistemi bileşenleri.
- Çözüm: Hasarlı keçeler derhal değiştirilmelidir. Otomatik yağlama sistemlerinin basınç ayarları kontrol edilmeli ve aşırıya kaçan yağlama miktarı ayarlanmalıdır. Sızdırmazlık elemanlarının doğru takıldığından emin olunmalıdır.
Bu sorunların çoğu, doğru montaj, düzenli bakım programları ve üreticinin tavsiyelerine uyarak önlenebilir. Erken teşhis ve hızlı müdahale, maliyetli arızaların ve uzun süreli üretim duruşlarının önüne geçer.
Lineer Kızak ve Araba Nedir? CNC Sistemlerinde Nasıl Kullanılır? Sonuç ve Uzman Tavsiyesi
Lineer kızak ve araba sistemleri, modern endüstriyel otomasyonun ve özellikle CNC sistemlerinin omurgasını oluşturan, karmaşık ve yüksek performanslı bileşenlerdir. Bu sistemler olmadan, günümüzün talepkar üretim süreçlerinin gerektirdiği hassasiyet, hız ve tekrarlanabilirlik seviyelerine ulaşmak mümkün değildir. Bir CNC tezgahının veya otomasyon sisteminin genel performansı, doğrudan kullanılan lineer hareket sistemlerinin kalitesine, doğru boyutlandırılmasına, titizlikle monte edilmesine ve düzenli olarak bakımının yapılmasına bağlıdır. Saha tecrübemiz göstermektedir ki, lineer kızaklara yapılan yatırım, sadece bir maliyet kalemi olarak değil, uzun vadede üretim verimliliğini, ürün kalitesini ve makine ömrünü artıran stratejik bir karar olarak görülmelidir. Ucuz, kalitesiz veya yanlış seçilmiş bir lineer hareket sistemi, başlangıçta maliyet avantajı gibi görünse de, kısa sürede artan bakım masrafları, sık arızalar, üretim duruşları ve kalitesiz ürünler nedeniyle çok daha büyük maliyetlere yol açabilir.
Uzman tavsiyesi olarak, lineer kızak ve araba sistemlerinin seçiminde her zaman uygulamanın tüm gereksinimleri (yük, hız, hassasiyet, çevresel koşullar, beklenen ömür) dikkatlice analiz edilmeli ve önde gelen, güvenilir markaların ürünleri tercih edilmelidir. Montaj aşamasında, üreticinin talimatlarına harfiyen uyulmalı, hassas hizalama teknikleri kullanılmalı ve montaj yüzeylerinin kalitesinden ödün verilmemelidir. En önemli unsurlardan biri olan yağlama, asla ihmal edilmemeli; doğru yağlayıcı tipi, miktarı ve yağlama periyotları titizlikle takip edilmelidir. Gelişmiş otomatik yağlama sistemleri, bu konuda büyük kolaylık ve güvenilirlik sunar. Ayrıca, kızakların dış etkenlerden korunması için uygun körükler ve sızdırmazlık elemanları kullanılmalı, çalışma ortamının temizliğine özen gösterilmelidir. Periyodik denetimler ve önleyici bakım faaliyetleri, olası sorunları erken aşamada tespit ederek, büyük arızaların ve beklenmedik duruşların önüne geçmenin anahtarıdır. Unutmayın ki, iyi tasarlanmış, doğru kurulmuş ve düzenli bakımı yapılan bir lineer hareket sistemi, makinenizin kalbidir ve üretim süreçlerinizin kesintisiz, verimli ve yüksek kaliteli bir şekilde devam etmesini sağlar. Bu bileşenlere gösterilen özen, endüstriyel otomasyon yatırımlarınızın geri dönüşünü maksimize edecektir.