
Корзина пуста.
Важность балансировки высокочастотных шпиндельных двигателей свыше 24 000 об/мин
Содержание
- Важность балансировки высокочастотных шпиндельных двигателей свыше 24 000 об/мин: Введение и технический анализ
- Принцип работы и технические данные высокочастотных шпиндельных двигателей свыше 24 000 об/мин
- Что следует учитывать на производстве при балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
- Часто встречающиеся проблемы и их решения при балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
- Заключение и экспертные рекомендации по балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
Важность балансировки высокочастотных шпиндельных двигателей свыше 24 000 об/мин: Введение и технический анализ
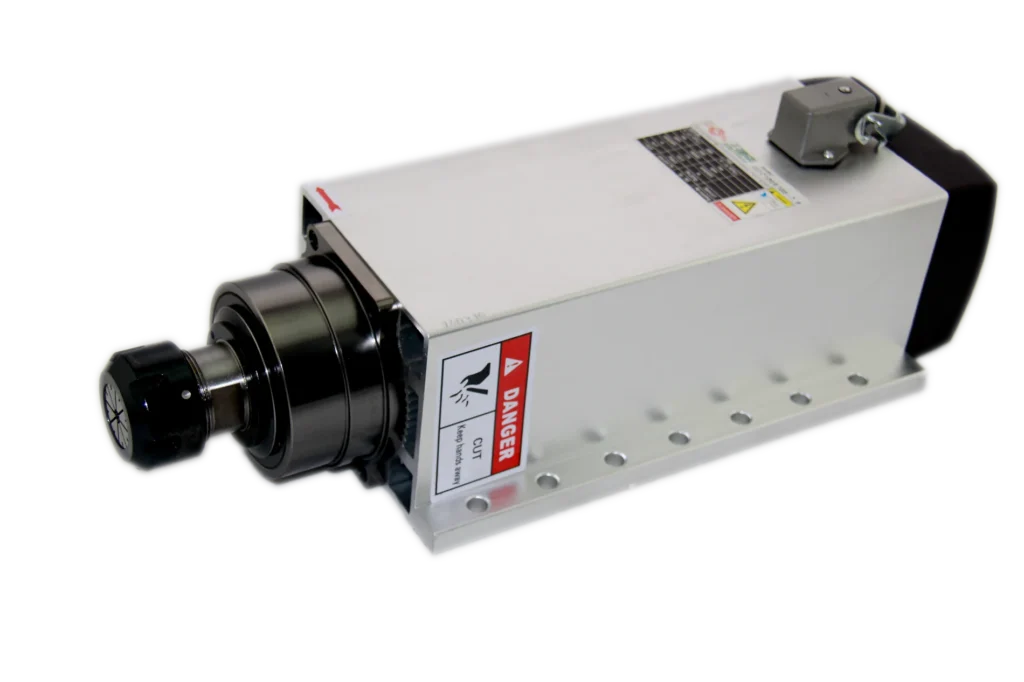
В основе промышленной автоматизации, особенно в высокоскоростных процессах обработки, шпиндельные двигатели, работающие со скоростью 24 000 об/мин и выше, являются незаменимой частью современных производственных технологий. Эти двигатели играют критическую роль в таких отраслях, как аэрокосмическая промышленность, медицина, производство пресс-форм, стоматология и производство прецизионных электронных компонентов, где требуются точность на микронном уровне и превосходное качество поверхности. Однако одной из наиболее значительных проблем, связанных с работой на таких высоких скоростях, является баланс вращающихся систем. Дисбаланс, определяемый как ситуация, когда центр массы вращающегося объекта не находится на оси вращения, может привести к разрушительным последствиям на высоких оборотах. Эта техническая статья и практическое руководство экспертным взглядом рассматривают, почему балансировка высокочастотных шпиндельных двигателей настолько жизненно важна, ее технические детали, проблемы, возникающие на производстве, и предлагаемые решения.
Принцип работы и технические данные высокочастотных шпиндельных двигателей свыше 24 000 об/мин
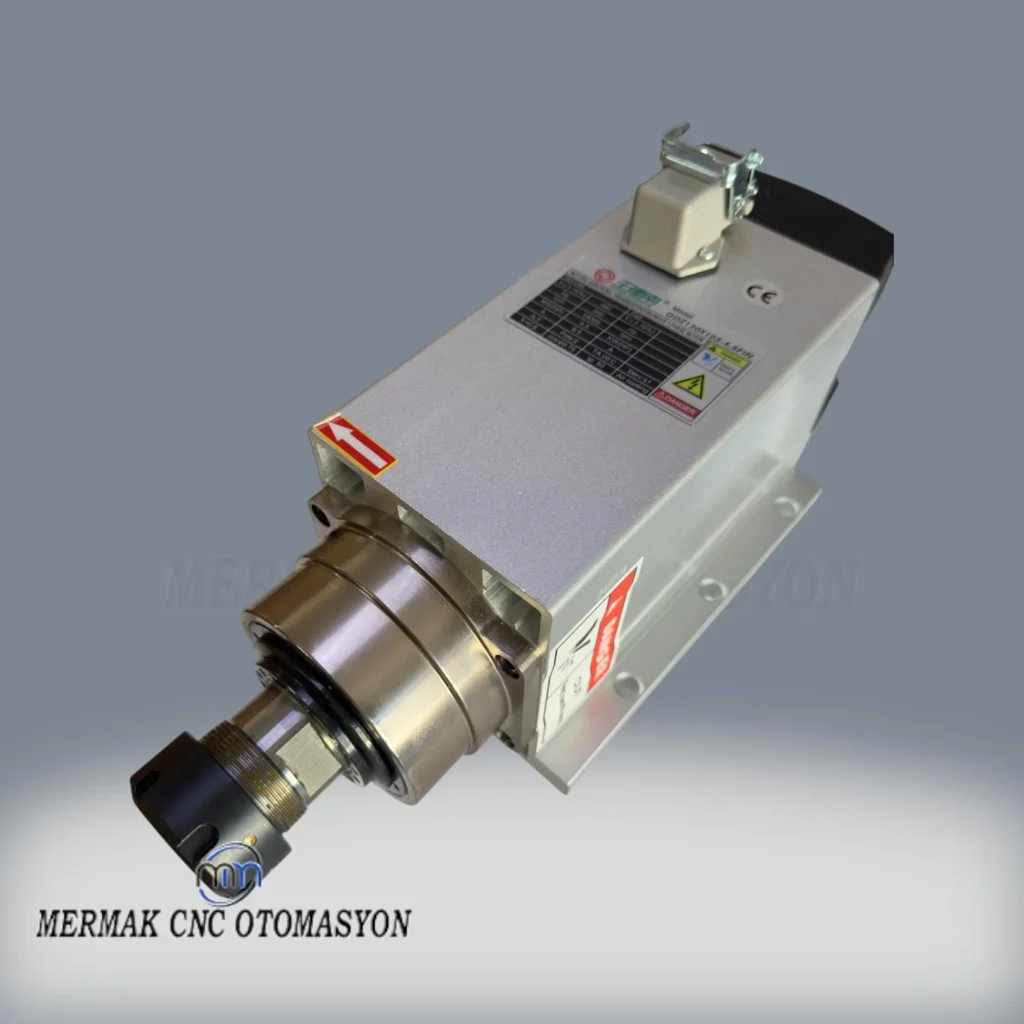
Высокоскоростные шпиндельные двигатели обычно работают по принципу трехфазного асинхронного двигателя и управляются специально разработанными высокочастотными приводами (VFD). Роторы этих двигателей изготавливаются с очень жесткими допусками и обычно поддерживаются гибридными подшипниками из специальных сплавов или керамических материалов. При высоких оборотах, таких как 24 000 об/мин, даже тысячная доля миллиметра (микрон) дисбаланса создает огромные центробежные силы, оказывая значительную нагрузку на систему. Например, дисбаланс в 1 грамм в массе 1 килограмма, вращающейся со скоростью 24 000 об/мин, может создать вибрацию, эквивалентную сотням килограммов силы. Эти силы оказывают чрезмерное напряжение на подшипники шпинделя, вал, держатель инструмента и даже станину станка, значительно сокращая срок службы системы, снижая качество обработки и приводя к поломкам.
Балансировка — это процесс оптимизации распределения массы вращающейся системы для обеспечения равномерного распределения вокруг оси вращения. Этот процесс обычно рассматривается в двух основных типах: статическая балансировка и динамическая балансировка. Статическая балансировка обеспечивает совпадение центра тяжести вращающегося элемента с осью вращения. Динамическая балансировка оптимизирует распределение массы вращающегося элемента в нескольких плоскостях, минимизируя вибрации, вызванные как статическими, так и динамическими силами. Для высокоскоростных шпиндельных двигателей динамическая балансировка незаменима, поскольку только статическая балансировка не устраняет пары сил (моменты), возникающие на высоких оборотах. Промышленные стандарты определяют качество балансировки такими нормами, как ISO 1940-1. Эти стандарты устанавливают различные классы качества балансировки (например, G2.5, G1.0, G0.4) в зависимости от скорости вращающихся частей и области применения. Для высокоскоростных шпинделей обычно требуются очень низкие допуски балансировки, такие как G2.5 или лучше G1.0, а для наиболее точных применений даже G0.4. Эти значения ограничивают максимальное допустимое количество остаточного дисбаланса и амплитуду вибрации, вызванную им, в микронах (мкм). Балансировка выполняется на этапе производства шпиндельного двигателя с использованием специальных балансировочных машин и может потребоваться периодическая проверка в течение всего срока службы. Поскольку держатели инструмента и режущие инструменты сами по себе могут быть источниками дисбаланса, крайне важно рассматривать всю вращающуюся систему как единое целое и обеспечивать ее балансировку.
| Параметр | Значение/Описание |
|---|---|
| Диапазон об/мин | 24 000 об/мин — 80 000+ об/мин (высокочастотные шпиндельные двигатели) |
| Целевой класс балансировки (ISO 1940-1) | G2.5, G1.0, G0.4 (зависит от точности применения, G0.4 — самый точный) |
| Допустимый остаточный дисбаланс | 0.1 гмм/кг (для G1.0), 0.04 гмм/кг (для G0.4) |
| Ожидаемый средний срок службы подшипников (при правильной балансировке) | 20 000 — 40 000 часов (при надлежащем обслуживании и условиях балансировки) |
| Влияние на качество поверхности | Субмикронная точность, поверхности без вибраций (Ra < 0.2 мкм) |
| Влияние на срок службы инструмента | Увеличение до 30-50% (за счет уменьшения износа, вызванного вибрацией) |
| Тип подшипников | Гибридные подшипники с керамическими шариками (высокая скорость, низкое трение, долгий срок службы) |
| Контроль теплового расширения | Встроенные системы охлаждения (вода или воздух), компенсация теплового расширения |
Что следует учитывать на производстве при балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
- Периодические проверки балансировки и техническое обслуживание: Высокочастотные шпиндельные двигатели могут со временем терять баланс из-за условий эксплуатации. Это может ускоряться такими факторами, как износ вала или подшипников, деформация держателя инструмента или накопление грязи. Поэтому крайне важно периодически проверять и повторно регулировать баланс шпинделя на профессиональных балансировочных машинах или при появлении признаков аномальной вибрации. Это продлевает срок службы двигателя и обеспечивает стабильное качество производства.
- Балансировка держателя инструмента и режущего инструмента: Независимо от того, насколько хорошо сбалансирован шпиндельный двигатель, если используемый держатель инструмента и режущий инструмент несбалансированы, вся система становится несбалансированной. В частности, термоусадочные или гидравлические держатели инструмента обеспечивают высокую точность и лучшие характеристики балансировки. Проверка динамической балансировки комбинации инструмента и держателя после каждой смены инструмента или перед началом важной обработки является незаменимым шагом, особенно в приложениях свыше 24 000 об/мин. На рынке доступны специальные балансировочные машины для держателей инструмента и инструментов.
- Состояние и замена подшипников: Подшипники шпиндельного двигателя являются наиболее нагруженными компонентами на высоких скоростях. Дисбаланс увеличивает радиальные и осевые нагрузки на подшипники, что приводит к преждевременному износу и поломкам. Изменения в шуме подшипников, нагрев или повышенные уровни вибрации могут указывать на окончание срока службы подшипников или проблему с дисбалансом. Замена подшипников должна выполняться только авторизованными сервисными центрами или квалифицированными специалистами в условиях чистых помещений и с использованием правильных методов монтажа.
- Условия окружающей среды и точность монтажа: Жесткость станины станка, на которой установлен шпиндельный двигатель, и вибрации окружающей среды влияют на общую производительность системы. Необходимо минимизировать связь станины станка с полом, использовать виброизоляционные прокладки и уменьшать вибрации, вызванные другими машинами в окружающей среде. Кроме того, даже отклонения на тысячные доли миллиметра при монтаже шпинделя на станок могут вызвать эффекты дисбаланса на высоких оборотах. Правильное выравнивание и использование правильных моментов затяжки имеют жизненно важное значение.
- Обучение операторов и осведомленность: Операторы станков должны быть обучены чувствительности высокоскоростных шпиндельных двигателей и важности балансировки. Распознавание таких признаков, как аномальные шумы, вибрации или снижение качества обработки, и своевременное вмешательство могут предотвратить возможные крупные поломки и потери производства. Правильный выбор инструмента, его монтаж и настройка параметров резания также косвенно влияют на поддержание баланса.
Часто встречающиеся проблемы и их решения при балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
В промышленных условиях, где используются высокочастотные шпиндельные двигатели, часто встречаются различные проблемы, вызванные дисбалансом. Одной из основных таких проблем является чрезмерная вибрация и шум. Это состояние обычно возникает из-за дисбаланса самого шпинделя или комбинации инструмента и держателя. В качестве решения, прежде всего, необходимо проверить баланс инструмента и держателя инструмента как по отдельности, так и в сборе. Если проблема сохраняется, следует проверить шпиндель на профессиональной балансировочной машине и, при необходимости, изучить состояние подшипников. Еще одна распространенная проблема — дефекты качества поверхности заготовки или следы вибрации, известные как «chatter marks». Эти следы неприемлемы, особенно при точной обработке поверхности, и возникают по таким причинам, как дисбаланс инструмента-держателя, дисбаланс шпинделя или неправильные параметры резания. В этом случае необходимо оптимизировать баланс инструмента и держателя, перенастроить такие параметры, как глубина резания, скорость подачи и скорость шпинделя, а также пересмотреть общие уровни вибрации шпинделя. Сокращение срока службы инструмента также является прямым следствием дисбаланса. Чрезмерная вибрация приводит к быстрому износу режущих кромок и преждевременному поломке инструмента. Это требует частой смены инструмента, что увеличивает производственные затраты и снижает производительность. Для решения этой проблемы необходимо обеспечить правильную балансировку инструмента и держателя, выбрать подходящий материал и покрытие инструмента для конкретного применения, а также проверить системы охлаждения/смазки. Одной из наиболее серьезных проблем являются поломки подшипников и повреждение шпинделя. Постоянные высокие нагрузки и вибрация, вызванные дисбалансом, могут привести к усталости подшипников шпинделя, их чрезмерному нагреву и, в конечном итоге, к полному заклиниванию. Это означает полную замену шпиндельного двигателя или дорогостоящий ремонт. Для предотвращения таких поломок крайне важны периодические проверки балансировки, регулярная смазка подшипников (если они смазываемого типа) и использование систем мониторинга вибрации с механизмами раннего предупреждения. Наконец, длительный и сильный дисбаланс может привести к структурным повреждениям, трещинам или ослаблению станины станка или точек крепления шпинделя. Эти ситуации снижают общую жесткость станка и могут привести к поломкам других компонентов. В таких случаях, помимо балансировки, необходимо проверить целостность конструкции станка и выполнить необходимые работы по усилению или ремонту. В основе всех этих проблем лежит недооценка динамических сил на высоких оборотах; поэтому балансировка — это не просто операция по техническому обслуживанию, но и инструмент оптимизации производительности и затрат.
Заключение и экспертные рекомендации по балансировке высокочастотных шпиндельных двигателей свыше 24 000 об/мин
Высокочастотные шпиндельные двигатели со скоростью 24 000 об/мин и выше играют ключевую роль в стремлении современной обрабатывающей промышленности к точности и эффективности. Одним из наиболее критических факторов, напрямую влияющих на производительность, срок службы этих двигателей и, в конечном итоге, на качество производимой детали, является балансировка. С экспертной точки зрения, в высокоскоростных обрабатывающих приложениях дисбаланс — это не просто «выход за пределы допуска», но и потенциальный «сценарий катастрофы». Игнорируемый дисбаланс в краткосрочной перспективе проявляется в увеличении затрат на инструмент и снижении качества поверхности, а в долгосрочной перспективе может привести к гораздо более серьезным и дорогостоящим последствиям, таким как преждевременный выход из строя подшипников шпинделя, необратимое повреждение двигателя и даже нарушение структурной целостности всей системы станка. Поэтому важность балансировки следует рассматривать не просто как операцию по техническому обслуживанию, а как стратегическую инвестицию. Для промышленных предприятий жизненно важно инвестировать в высокоточные балансировочные машины, обучать квалифицированный персонал, который сможет использовать это оборудование, и создавать программы периодической проверки и регулировки баланса для всей вращающейся системы (шпиндель, держатель инструмента, режущий инструмент). Следует помнить, что даже самый высокотехнологичный шпиндельный двигатель будет работать значительно ниже своего потенциала при недостаточной балансировке и принесет предприятию гораздо более высокие затраты, чем ожидалось. Проактивный подход в этой области не только обеспечивает профилактическое обслуживание, но и повышает производительность, улучшает качество деталей и значительно укрепляет конкурентоспособность предприятий. Таким образом, для каждого предприятия, использующего высокочастотные шпиндельные двигатели, балансировка является не просто необходимостью, но и краеугольным камнем устойчивого успеха и совершенства. Если у вас есть вопросы или вы хотите получить коммерческое предложение на шпиндельные двигатели, свяжитесь с нами через WhatsApp.