
Sepetinizde ürün bulunmuyor.
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi

İçindekiler
- 24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Giriş ve Teknik Analizi Endüstriyel otomasyonun kalbi olan yüksek hızlı işleme süreçlerinde, özellikle 24.000 RPM ve üzeri devirlerde çalışan spindle motorlar, modern üretim teknolojilerinin vazgeçilmez bir parçasıdır. Bu motorlar, havacılık, medikal, kalıpçılık, dişçilik ve hassas elektronik bileşen üretimi gibi sektörlerde, mikron düzeyinde hassasiyet ve üstün yüzey kalitesi gerektiren uygulamalarda kritik rol oynamaktadır. Ancak bu yüksek hızlarda çalışmanın getirdiği en önemli zorluklardan biri, dönen sistemlerin **balans** dengesidir. Dönmekte olan bir cismin kütle merkezinin dönüş ekseni üzerinde olmaması durumu olarak tanımlanan **balanssızlık**, yüksek devirlerde yıkıcı etkilere yol açabilir. Bu teknik makale ve saha rehberi, yüksek frekanslı spindle motorlarda balans ayarının neden bu kadar hayati olduğunu, teknik detaylarını, sahada karşılaşılan sorunları ve çözüm önerilerini uzman bir bakış açısıyla ele almaktadır. 24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Çalışma Prensibi ve Teknik Veriler
- 24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sahada Dikkat Edilmesi Gerekenler
- 24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sık Karşılaşılan Sorunlar ve Çözümleri
- 24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sonuç ve Uzman Tavsiyesi
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Giriş ve Teknik Analizi
Endüstriyel otomasyonun kalbi olan yüksek hızlı işleme süreçlerinde, özellikle 24.000 RPM ve üzeri devirlerde çalışan spindle motorlar, modern üretim teknolojilerinin vazgeçilmez bir parçasıdır. Bu motorlar, havacılık, medikal, kalıpçılık, dişçilik ve hassas elektronik bileşen üretimi gibi sektörlerde, mikron düzeyinde hassasiyet ve üstün yüzey kalitesi gerektiren uygulamalarda kritik rol oynamaktadır. Ancak bu yüksek hızlarda çalışmanın getirdiği en önemli zorluklardan biri, dönen sistemlerin **balans** dengesidir. Dönmekte olan bir cismin kütle merkezinin dönüş ekseni üzerinde olmaması durumu olarak tanımlanan **balanssızlık**, yüksek devirlerde yıkıcı etkilere yol açabilir. Bu teknik makale ve saha rehberi, yüksek frekanslı spindle motorlarda balans ayarının neden bu kadar hayati olduğunu, teknik detaylarını, sahada karşılaşılan sorunları ve çözüm önerilerini uzman bir bakış açısıyla ele almaktadır.
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Çalışma Prensibi ve Teknik Veriler
Yüksek hızlı spindle motorlar, genellikle üç fazlı **asenkron motor** prensibiyle çalışır ve özel olarak tasarlanmış **yüksek frekanslı sürücüler (VFD)** tarafından kontrol edilir. Bu motorların rotorları, çok sıkı toleranslarla üretilir ve genellikle özel alaşımlı çelik veya seramik malzemelerden yapılmış **hibrit rulmanlar** ile desteklenir. 24.000 RPM gibi yüksek devirlerde, milimetrenin binde biri kadar (mikron) bir balanssızlık bile, muazzam **merkezkaç kuvvetleri** oluşturarak sisteme büyük bir yük bindirir. Örneğin, 24.000 RPM’de dönen 1 kilogramlık bir kütlede oluşan 1 gramlık bir balanssızlık, yüzlerce kilogramlık bir kuvvete eşdeğer bir titreşim yaratabilir. Bu kuvvetler, spindle’ın rulmanlarına, miline, takım tutucuya ve hatta makine yatağına aşırı gerilimler uygulayarak sistemin ömrünü önemli ölçüde kısaltır, işleme kalitesini düşürür ve arızalara yol açar.
Balans ayarı, dönen bir sistemin kütle dağılımını optimize ederek, dönüş ekseni etrafında eşit bir dağılım sağlamak işlemidir. Bu işlem, genellikle iki ana türde incelenir: **statik balans** ve **dinamik balans**. Statik balans, dönen elemanın ağırlık merkezinin dönüş ekseniyle çakışmasını sağlar. Dinamik balans ise, dönen elemanın birden fazla düzlemde kütle dağılımını optimize ederek, hem statik hem de dinamik kuvvetlerin neden olduğu titreşimleri minimize eder. Yüksek hızlı spindle motorlar için, **dinamik balans** vazgeçilmezdir, çünkü sadece statik balans, yüksek devirlerde ortaya çıkan çift kuvvetleri (momentleri) ortadan kaldırmaz. Endüstriyel standartlar, balans kalitesini **ISO 1940-1** gibi normlarla tanımlar. Bu standartlar, dönen parçaların hızına ve uygulama alanına göre farklı balans kalitesi sınıfları (örneğin, G2.5, G1.0, G0.4) belirler. Yüksek hızlı spindle’lar için genellikle **G2.5** veya daha iyisi olan **G1.0**, hatta en hassas uygulamalarda **G0.4** gibi çok düşük balans toleransları hedeflenir. Bu değerler, izin verilen maksimum kalıntı balanssızlık miktarını ve bunun neden olduğu titreşim genliğini mikron (µm) cinsinden sınırlar. Balans ayarı, spindle motorun üretim aşamasında özel balans makineleri kullanılarak yapılır ve operasyonel ömrü boyunca belirli aralıklarla kontrol edilmesi gerekebilir. Takım tutucular ve kesici takımlar da kendi başlarına balanssızlık kaynakları olabileceğinden, tüm dönen sistemin bir bütün olarak ele alınması ve balansının sağlanması kritik öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| RPM Aralığı | 24.000 RPM – 80.000+ RPM (Yüksek Frekanslı Spindle Motorlar) |
| Hedef Balans Sınıfı (ISO 1940-1) | G2.5, G1.0, G0.4 (Uygulama hassasiyetine göre değişir, G0.4 en hassastır) |
| İzin Verilen Kalıntı Balanssızlık | 0.1 gmm/kg (G1.0 için), 0.04 gmm/kg (G0.4 için) |
| Ortalama Rulman Ömrü Beklentisi (Uygun Balans ile) | 20.000 – 40.000 saat (Uygun bakım ve balans koşullarında) |
| Yüzey Kalitesi Etkisi | Mikron altı hassasiyet, titreşimsiz yüzeyler (Ra |
| Takım Ömrü Etkisi | %30-%50’ye varan artış (Titreşim kaynaklı aşınmanın azalmasıyla) |
| Rulman Tipi | Seramik Bilyalı Hibrit Rulmanlar (Yüksek hız, düşük sürtünme, uzun ömür) |
| Termal Genleşme Kontrolü | Entegre soğutma sistemleri (su veya hava), termal genleşme telafisi |
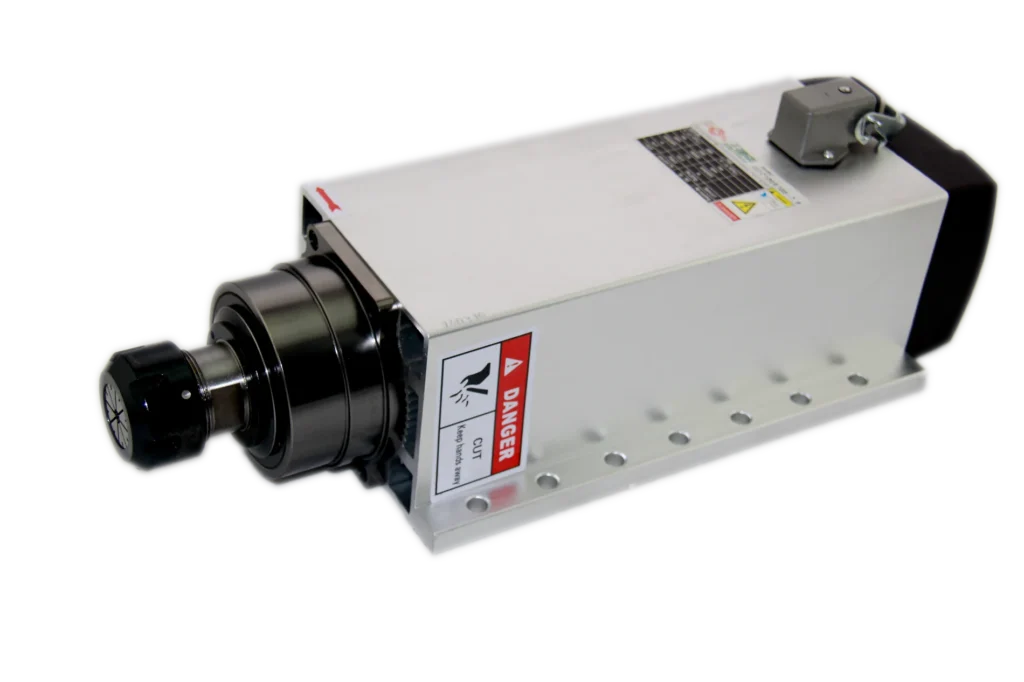
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sahada Dikkat Edilmesi Gerekenler
- Periyodik Balans Kontrolleri ve Bakım: Yüksek frekanslı spindle motorlar, zamanla ve kullanım koşullarına bağlı olarak balanslarını kaybedebilir. Bu durum, özellikle milin veya rulmanların aşınması, takım tutucunun deformasyonu veya kir birikimi gibi faktörlerle hızlanabilir. Bu nedenle, spindle’ın belirli aralıklarla veya anormal titreşim belirtileri görüldüğünde profesyonel balans makinelerinde kontrol edilmesi ve yeniden ayarlanması kritik öneme sahiptir. Bu, motorun ömrünü uzatır ve üretim kalitesini sürekli kılar.
- Takım Tutucu ve Kesici Takım Balansı: Spindle motorun kendi balansı ne kadar iyi olursa olsun, eğer kullanılan takım tutucu ve kesici takım balanssız ise, tüm sistem balanssız hale gelir. Özellikle **shrink-fit** (ısıtma ile sıkma) veya **hidrolik takım tutucular**, yüksek hassasiyet ve daha iyi balans özellikleri sunar. Her takım değişimi sonrası veya önemli bir işleme başlamadan önce takım-tutucu kombinasyonunun dinamik balansının kontrol edilmesi, özellikle 24.000 RPM üzerindeki uygulamalarda vazgeçilmez bir adımdır. Piyasada takım tutucu ve takım için özel balans makineleri bulunmaktadır.
- Rulman Durumu ve Değişimi: Spindle motorun rulmanları, yüksek hızlarda en çok zorlanan bileşenlerdir. Balanssızlık, rulmanlar üzerindeki radyal ve eksenel yükleri artırarak erken yorulmaya ve arızalara yol açar. Rulman sesindeki değişiklikler, ısınma veya artan titreşim seviyeleri, rulmanların ömrünün sonuna geldiğinin veya balanssızlık problemi olduğunun göstergesi olabilir. Rulman değişimi, mutlaka yetkili servisler veya uzman teknisyenler tarafından, temiz oda koşullarında ve doğru montaj teknikleri kullanılarak yapılmalıdır.
- Çevre Koşulları ve Montaj Hassasiyeti: Spindle motorun monte edildiği makine yatağının rijitliği ve çevresel titreşimler, genel sistem performansını etkiler. Makine yatağının zeminle bağlantısı, titreşim izolasyon pedleri ve çevredeki diğer makinelerin neden olduğu titreşimlerin minimize edilmesi gereklidir. Ayrıca, spindle’ın makineye montajında milimetrenin binde biri düzeyinde dahi sapmalar, yüksek devirlerde balanssızlık etkilerini tetikleyebilir. Doğru hizalama ve sıkma torklarının kullanılması hayati önem taşır.
- Operatör Eğitimi ve Farkındalık: Makine operatörlerinin, yüksek hızlı spindle motorların hassasiyeti ve balans ayarının önemi konusunda eğitilmesi gereklidir. Anormal sesler, titreşimler veya işleme kalitesindeki düşüşler gibi belirtileri tanımak ve zamanında müdahale etmek, olası büyük arızaları ve üretim kayıplarını önleyebilir. Doğru takım seçimi, takım montajı ve kesme parametrelerinin ayarlanması da balansın korunmasında dolaylı olarak etkilidir.
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sık Karşılaşılan Sorunlar ve Çözümleri
Yüksek frekanslı spindle motorların kullanıldığı endüstriyel ortamlarda, balanssızlık kaynaklı çeşitli sorunlar sıkça karşılaşılan durumlar arasındadır. Bu sorunların başında **aşırı titreşim ve gürültü** gelir. Bu durum, genellikle spindle’ın kendisinin veya takım-tutucu kombinasyonunun balanssızlığından kaynaklanır. Çözüm olarak, öncelikle takım ve takım tutucunun ayrı ayrı ve birleşik olarak balansı kontrol edilmelidir. Eğer sorun devam ederse, spindle’ın profesyonel bir balans makinesinde kontrol edilmesi ve gerekiyorsa rulmanların durumu incelenmelidir. Bir diğer yaygın sorun ise **iş parçasında yüzey kalitesi bozuklukları** veya **”chatter marks”** olarak bilinen titreşim izleridir. Bu izler, özellikle hassas yüzey işlemede kabul edilemez olup, takım-tutucu balanssızlığı, spindle balansı veya yanlış kesme parametreleri gibi nedenlerle ortaya çıkar. Bu durumda, takım ve tutucunun balansı optimize edilmeli, kesme derinliği, ilerleme hızı ve spindle hızı gibi parametreler yeniden ayarlanmalı ve spindle’ın genel titreşim seviyeleri gözden geçirilmelidir. **Takım ömrünün kısalması** da balanssızlığın doğrudan bir sonucudur. Aşırı titreşim, kesici kenarların hızla aşınmasına ve takımın erken kırılmasına neden olur. Bu durum, sık takım değişimi gerektirerek üretim maliyetlerini artırır ve verimliliği düşürür. Bu sorunun çözümü için takım ve tutucunun doğru balansı sağlanmalı, takım malzemesi ve kaplaması uygulama için uygun seçilmeli ve soğutma/yağlama sistemleri kontrol edilmelidir. En ciddi sorunlardan biri ise **rulman arızaları ve spindle hasarıdır**. Balanssızlığın neden olduğu sürekli yüksek yükler ve titreşim, spindle rulmanlarının yorulmasına, aşırı ısınmasına ve sonunda tamamen kilitlenmesine yol açabilir. Bu durum, spindle motorun tamamen değiştirilmesi veya pahalı bir onarım sürecine girmesi anlamına gelir. Bu tür arızaları önlemek için periyodik balans kontrolleri, rulmanların düzenli yağlanması (eğer yağlanabilir tip ise) ve titreşim izleme sistemleri ile erken uyarı mekanizmalarının kullanılması büyük önem taşır. Son olarak, uzun süreli ve şiddetli balanssızlık, makine yatağında veya spindle montaj noktalarında **yapısal hasarlara, çatlaklara veya gevşemelere** neden olabilir. Bu durumlar, makinenin genel rijitliğini azaltır ve diğer bileşenlerde de arızalara yol açabilir. Bu tür durumlarda, balans ayarının yanı sıra makine yapısının bütünlüğü de kontrol edilmeli ve gerekli güçlendirme veya onarım çalışmaları yapılmalıdır. Tüm bu sorunların temelinde, yüksek devirlerdeki dinamik kuvvetlerin hafife alınması yatar; bu nedenle, balans ayarı sadece bir bakım işlemi değil, aynı zamanda bir performans ve maliyet optimizasyon aracıdır.
24.000 RPM Üzeri Yüksek Frekanslı Spindle Motorlarda Balans Ayarının Önemi Sonuç ve Uzman Tavsiyesi
24.000 RPM ve üzeri yüksek frekanslı spindle motorlar, modern imalat sanayisinin hassasiyet ve verimlilik arayışında kilit bir rol oynamaktadır. Bu motorların performansını, ömrünü ve nihayetinde üretilen parçanın kalitesini doğrudan etkileyen en kritik faktörlerden biri de **balans ayarıdır**. Uzman bir bakış açısıyla ifade etmek gerekirse, yüksek hızlı işleme uygulamalarında balanssızlık, sadece bir “tolerans dışı durum” değil, aynı zamanda potansiyel bir “felaket senaryosu”dur. Göz ardı edilen bir balanssızlık, kısa vadede artan takım maliyetleri ve düşen yüzey kalitesiyle kendini gösterirken, uzun vadede spindle rulmanlarının erken arızalanması, motorun kalıcı hasar görmesi ve hatta tüm makine sisteminin yapısal bütünlüğünün bozulması gibi çok daha ciddi ve maliyetli sonuçlara yol açabilir. Bu nedenle, balans ayarına verilen önem, sadece bir bakım faaliyeti olmaktan öte, stratejik bir yatırım olarak görülmelidir. Endüstriyel işletmelerin, yüksek hassasiyetli balans makinelerine yatırım yapması, bu ekipmanları kullanabilecek yetkin personel yetiştirmesi ve tüm dönen sistem (spindle, takım tutucu, kesici takım) için periyodik balans kontrol ve ayarlama programları oluşturması hayati önem taşımaktadır. Unutulmamalıdır ki, en yüksek teknolojiye sahip bir spindle motor bile, yeterli balans ayarı yapılmadığında potansiyelinin çok altında performans gösterecek ve işletmeye beklenenden çok daha yüksek maliyetler getirecektir. Bu alandaki proaktif yaklaşım, sadece arıza önleyici bakım sağlamakla kalmaz, aynı zamanda üretim verimliliğini artırır, parça kalitesini yükseltir ve işletmelerin rekabet gücünü önemli ölçüde pekiştirir. Dolayısıyla, yüksek frekanslı spindle motor kullanan her işletme için balans ayarı, sadece bir gereklilik değil, aynı zamanda sürdürülebilir başarı ve mükemmeliyetin temel taşıdır.


