
Корзина пуста.
Параметры резки плексигласа на станке ЧПУ: Обороты шпинделя и скорость подачи
Содержание
- Введение и технический анализ В секторах промышленной автоматизации и производства станки с ЧПУ (числовым программным управлением) стали незаменимой частью точных и повторяемых производственных процессов. В частности, резка термопластичных материалов, таких как плексиглас (ПММА — полиметилметакрилат), имеет широкую область применения благодаря своему эстетичному внешнему виду, легкости и долговечности. Качество поверхности, гладкость кромок и точность размеров, достигаемые при резке плексигласа на станке ЧПУ, используемого во многих областях, таких как реклама, освещение, архитектурные приложения, защитные кожухи машин и производство вывесок, напрямую зависят от выбранных параметров резки. Главными из этих параметров являются обороты шпинделя (RPM — Revolutions Per Minute) и скорость подачи (Feed Rate — мм/минута). Определение правильной комбинации оборотов и скорости подачи является критически важной инженерной задачей, которая напрямую влияет не только на качество продукции, но также на срок службы инструмента, эффективность станка и количество отходов материала. Неправильные параметры могут привести к нежелательным результатам, таким как плавление, прилипание, растрескивание материала, побеление по краям или преждевременный износ инструмента. Это полевое руководство и техническая статья призваны помочь специалистам по промышленной автоматизации и операторам, подробно рассматривая основные принципы, технические данные и практические применения выбора оборотов и скорости подачи при резке плексигласа на станке ЧПУ. Принцип работы и технические данные
- Что следует учитывать на производстве
- Распространенные проблемы и их решения
- Совет эксперта
- Вопросы и ответы
Введение и технический анализ
В секторах промышленной автоматизации и производства станки с ЧПУ (числовым программным управлением) стали незаменимой частью точных и повторяемых производственных процессов. В частности, резка термопластичных материалов, таких как плексиглас (ПММА — полиметилметакрилат), имеет широкую область применения благодаря своему эстетичному внешнему виду, легкости и долговечности. Качество поверхности, гладкость кромок и точность размеров, достигаемые при резке плексигласа на станке ЧПУ, используемого во многих областях, таких как реклама, освещение, архитектурные приложения, защитные кожухи машин и производство вывесок, напрямую зависят от выбранных параметров резки. Главными из этих параметров являются обороты шпинделя (RPM — Revolutions Per Minute) и скорость подачи (Feed Rate — мм/минута). Определение правильной комбинации оборотов и скорости подачи является критически важной инженерной задачей, которая напрямую влияет не только на качество продукции, но также на срок службы инструмента, эффективность станка и количество отходов материала. Неправильные параметры могут привести к нежелательным результатам, таким как плавление, прилипание, растрескивание материала, побеление по краям или преждевременный износ инструмента. Это полевое руководство и техническая статья призваны помочь специалистам по промышленной автоматизации и операторам, подробно рассматривая основные принципы, технические данные и практические применения выбора оборотов и скорости подачи при резке плексигласа на станке ЧПУ.
Принцип работы и технические данные
Основной принцип работы при резке плексигласа на станке ЧПУ основан на удалении материала вращающимся режущим инструментом (фрезой) с неподвижной или движущейся заготовки. Поскольку плексиглас является термопластичным материалом, управление теплом, выделяющимся во время резки, имеет жизненно важное значение. Достижение температур, близких к точке плавления материала, может привести к прилипанию материала к режущему инструменту, следам плавления по краям или побелению. Поэтому параметры оборотов шпинделя и скорости подачи регулируются для оптимизации выработки тепла путем прямого контроля времени контакта между инструментом и материалом, а также количества удаляемого материала в единицу времени (стружечная нагрузка).
Обороты шпинделя (RPM): Обороты шпинделя показывают, сколько оборотов совершает режущий инструмент в минуту. Высокие обороты обычно обеспечивают более гладкое качество поверхности, поскольку каждый зуб инструмента чаще контактирует с материалом. Однако при работе с термопластичными материалами, такими как плексиглас, слишком высокие обороты могут привести к чрезмерному накоплению тепла из-за трения и плавлению материала. Это приводит к прилипанию расплавленного плексигласа к поверхности инструмента, препятствуя удалению стружки и снижая качество резки. Оптимальные обороты зависят от диаметра инструмента, количества зубьев и толщины материала. Обычно инструменты меньшего диаметра работают на более высоких оборотах, тогда как инструменты большего диаметра предпочтительны на более низких оборотах.
Скорость подачи (Feed Rate): Скорость подачи выражает расстояние (мм/минута), которое режущий инструмент проходит по заготовке за одну минуту. Скорость подачи напрямую связана с стружечной нагрузкой (Chip Load — fz). Стружечная нагрузка показывает, сколько стружки удаляет каждый зуб инструмента из материала за один оборот, и выражается в миллиметрах на зуб (мм/зуб). Формула стружечной нагрузки следующая: fz = Скорость подачи / (Обороты шпинделя x Количество зубьев). Стружечная нагрузка является критическим параметром при резке плексигласа. Слишком низкая стружечная нагрузка (т.е. низкая скорость подачи или слишком высокие обороты) приводит к «трению» инструмента о материал, вызывая чрезмерное выделение тепла и плавление. С другой стороны, слишком высокая стружечная нагрузка (т.е. высокая скорость подачи или слишком низкие обороты) чрезмерно нагружает инструмент, что может привести к поломке инструмента, растрескиванию материала или шероховатой поверхности по краям. Для резки плексигласа обычно предпочтительны однозубые (O-flute) или двухзубые (up-cut/down-cut) твердосплавные фрезы. В частности, однозубые фрезы облегчают удаление стружки и уменьшают накопление тепла.
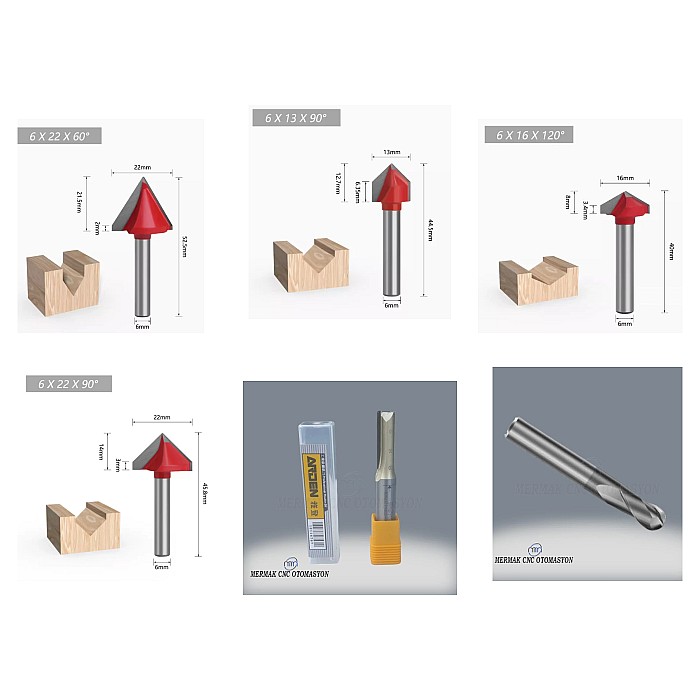
Выбор инструмента: Фрезы, используемые для резки плексигласа, обычно называются однозаходными (O-flute) или двухзаходными (two-flute). Однозаходные фрезы оптимизируют удаление стружки и уменьшают нагрев, особенно при высоких скоростях и глубоких резах. Фрезы с восходящей спиралью (up-cut) выбрасывают стружку вверх, тогда как фрезы с нисходящей спиралью (down-cut) толкают стружку вниз и обеспечивают более чистый рез на верхней поверхности. Однако удаление стружки на нижней поверхности может быть затруднено. Компрессионные фрезы предназначены для обеспечения чистого реза как на верхней, так и на нижней поверхности, но они дороже и требуют более точной настройки параметров.
Охлаждение: Охлаждение при резке плексигласа важно для предотвращения накопления тепла. Обычно достаточно воздушного обдува. Воздух одновременно охлаждает зону резки и помогает удалять стружку. В некоторых случаях, особенно при работе с толстыми материалами или агрессивной резке, может использоваться туманное охлаждение (распыление жидкости), но следует убедиться, что оно не оставляет следов на плексигласе.
Толщина материала и стратегия резки: Толщина материала напрямую влияет на параметры резки. Для более толстого плексигласа следует предпочитать многопроходную резку вместо одного прохода. Удаление меньшего количества материала за каждый проход позволяет контролировать накопление тепла и снижает нагрузку на инструмент. Глубина каждого прохода не должна быть меньше половины диаметра инструмента, но не должна превышать диаметр инструмента. Обычно проходы глубиной 50-70% от диаметра инструмента дают хорошие результаты.
| Параметр | Значение/Описание |
|---|---|
| Тип материала | Акрил (ПММА) — литой или экструдированный |
| Тип инструмента | Однозаходная (O-Flute) твердосплавная фреза, восходящая спираль (Up-Cut) |
| Диаметр инструмента (D) | 3 мм |
| Толщина материала | 3 мм — 10 мм |
| Обороты шпинделя (RPM) | 18.000 — 24.000 об/мин (для меньших диаметров 24.000-30.000 об/мин) |
| Скорость подачи (мм/минута) | 500 — 1500 мм/минута (регулируется в зависимости от диаметра инструмента и RPM) |
| Стружечная нагрузка (Chip Load — fz) | 0.05 — 0.15 мм/зуб (для оптимальных значений требуется тестирование) |
| Глубина прохода (Ap) | 50% — 70% от диаметра инструмента (Например: для инструмента 3 мм 1.5 — 2.1 мм) |
| Метод охлаждения | Воздушный обдув (Air Blast) или туманное охлаждение |
| Боковая глубина резания (Ae) | Полный диаметр инструмента (D) (при контурной резке) |
Что следует учитывать на производстве
- Биение инструмента и вибрации: Малейшее биение (runout) в шпинделе или держателе инструмента негативно сказывается на качестве резки и сокращает срок службы инструмента. Биение может привести к поломке, особенно тонких фрез. Необходимо периодически проверять точность шпинделя и держателя инструмента, а также правильно устанавливать и затягивать инструменты. Вибрации могут вызывать шероховатость по краям реза и растрескивание материала. Необходимо проверять жесткость станка и методы крепления заготовки.
- Крепление заготовки (Fixturing): Лист плексигласа ни в коем случае не должен двигаться во время резки. Можно использовать вакуумные столы, механические зажимы или комбинации двухстороннего скотча. Недостаточное крепление приводит к вибрациям, поломке инструмента и ошибкам размеров. Особенно при резке мелких деталей необходимо убедиться в достаточности вакуумной силы.
- Качество и тип материала: Плексиглас бывает двух основных типов: литой (cast) и экструдированный (extruded). Литой плексиглас более жесткий и обычно имеет лучшее оптическое качество, но более хрупкий. Экструдированный плексиглас более гибкий и доступный по цене, но может иметь больше внутренних напряжений. Эти различия могут влиять на параметры резки; экструдированный плексиглас обычно требует более низких стружечных нагрузок и более тщательного управления теплом. Внутренние напряжения материала могут привести к растрескиванию после резки.
- Удаление стружки: Эффективное удаление стружки из зоны резки является ключом к предотвращению накопления тепла и засорения инструмента. Однозаходные фрезы и воздушный обдув имеют решающее значение, учитывая липкий характер стружки плексигласа. Недостаточное удаление стружки приводит к перегреву инструмента и плавлению материала.
- Тестовые резы и оптимизация: Выполнение небольшого тестового реза для каждой новой партии материала, инструмента или проекта является наиболее надежным методом для нахождения оптимальных параметров. Указанные начальные значения являются отправной точкой. Обороты и скорость подачи следует точно настраивать, наблюдая за гладкостью кромки реза, отсутствием следов плавления, звуком инструмента и состоянием стружки. Стружка должна быть прозрачной и мелкой, не должна превращаться в пыль или плавиться и прилипать.
- Состояние и острота инструмента: Затупившийся или поврежденный инструмент вместо резки плексигласа будет тереться, выделяя чрезмерное тепло, что приведет к плавлению и плохому качеству поверхности. Инструменты следует регулярно проверять и при необходимости заменять. Острый инструмент создает меньшие силы резания и выделяет меньше тепла.
Распространенные проблемы и их решения
1. Проблема: Плавление, прилипание или побеление по краям плексигласа
Причины: Одна из самых распространенных проблем. Обычно вызвана чрезмерным накоплением тепла из-за слишком высоких оборотов шпинделя, слишком низкой скорости подачи (низкая стружечная нагрузка), недостаточного удаления стружки или затупившегося инструмента.
Решения: Постепенно уменьшите обороты шпинделя или увеличьте скорость подачи, чтобы увеличить стружечную нагрузку. Убедитесь, что вы используете однозаходную (O-flute) твердосплавную фрезу. Усильте удаление стружки с помощью воздушного обдува. Проверьте остроту инструмента, при необходимости замените.
2. Проблема: Растрескивание, поломка или шероховатость по краям плексигласа (Chipping)
Причины: Слишком высокая скорость подачи (высокая стружечная нагрузка), слишком низкие обороты шпинделя, недостаточное крепление заготовки, биение инструмента или внутренние напряжения материала.
Решения: Постепенно уменьшите скорость подачи или увеличьте обороты шпинделя. Убедитесь, что заготовка надежно закреплена. Проверьте и устраните биение инструмента. Пересмотрите качество материала (особенно для экструдированного плексигласа), при необходимости рассмотрите возможность использования литого плексигласа. Попробуйте менее агрессивные параметры резки (меньшая глубина прохода).
3. Проблема: Поломка инструмента
Причины: Слишком высокая скорость подачи, слишком глубокий проход, неправильный выбор инструмента (например, слишком тонкий инструмент), биение инструмента, недостаточное удаление стружки (засорение инструмента) или столкновение.
Решения: Уменьшите скорость подачи и глубину прохода. Выберите диаметр и тип инструмента, подходящие для применения. Проверьте биение инструмента. Оптимизируйте удаление стружки. Выполните проверки в программе, чтобы исключить риск столкновения.
4. Проблема: Ошибки размеров или скругление углов
Причины: Проблемы с калибровкой станка, биение инструмента, смещение заготовки, чрезмерный прогиб инструмента (особенно для длинных и тонких инструментов) или неправильная компенсация инструмента.
Решения: Проверьте калибровку осей станка. Устраните биение инструмента и убедитесь, что заготовка надежно закреплена. При необходимости используйте более короткий или более жесткий инструмент. Проверьте настройки компенсации инструмента в программе ЧПУ.
5. Проблема: Волнистость или линии на поверхности реза
Причины: Вибрации инструмента, биение в шпинделе или держателе инструмента, затупившийся инструмент, недостаточная жесткость станка или неправильная стратегия траектории инструмента (например, слишком быстрые повороты).
Решения: Проверьте и устраните биение инструмента. Проверьте остроту инструмента. Оцените общее состояние и жесткость станка. Попробуйте немного уменьшить скорости траектории инструмента, особенно на крутых поворотах.
Совет эксперта
Достижение наилучших результатов при резке плексигласа на станке ЧПУ — это динамичный процесс, требующий умелого балансирования параметров оборотов шпинделя и скорости подачи. Этот баланс основан не только на теоретических знаниях, но и на практическом понимании, развиваемом благодаря полевому опыту, постоянному наблюдению и методу проб и ошибок. Следует помнить, что каждый станок ЧПУ, каждый инструмент и даже каждая партия плексигласа могут реагировать по-разному. Поэтому указанные выше значения и методологии следует рассматривать как отправную точку, но окончательная оптимизация всегда должна выполняться в соответствии с конкретными условиями применения. Как специалисты по промышленной автоматизации, вы должны стремиться к постоянному совершенствованию своих производственных процессов, тщательно анализировать результаты каждого реза и корректировать свои параметры на основе этой обратной связи. Выбор качественной фрезы, правильное крепление заготовки, эффективное удаление стружки и регулярный контроль инструмента являются такими же критическими факторами успеха, как и сами параметры. Хотя на начальном этапе это может потребовать некоторого времени и усилий, определение оптимальных параметров в долгосрочной перспективе продлит срок службы инструмента, минимизирует отходы материала и позволит вам производить продукцию высшего качества, что выделит вас на конкурентном рынке. Это руководство предоставляет прочную основу для преодоления трудностей, возникающих при резке плексигласа на станке ЧПУ, и совершенствования ваших производственных процессов. Путь к успеху лежит через внимание к деталям и стремление к постоянному обучению.
Вопросы и ответы
Какие обороты шпинделя оптимальны для резки плексигласа на станке ЧПУ?
Оптимальные обороты шпинделя для резки плексигласа обычно находятся в диапазоне 18 000 — 24 000 об/мин. Для инструментов меньшего диаметра могут использоваться более высокие обороты, до 30 000 об/мин. Важно избегать слишком высоких оборотов, которые могут привести к перегреву и плавлению материала.
Какая скорость подачи должна быть при резке плексигласа?
Рекомендуемая скорость подачи для резки плексигласа составляет 500 — 1500 мм/минуту. Эта скорость должна быть скорректирована в зависимости от диаметра инструмента и оборотов шпинделя, чтобы обеспечить правильную стружечную нагрузку и предотвратить плавление или сколы.
Какой тип фрезы лучше всего подходит для резки плексигласа?
Для резки плексигласа предпочтительны однозаходные (O-flute) или двухзаходные твердосплавные фрезы. Однозаходные фрезы особенно эффективны для отвода стружки и снижения нагрева. Фрезы с восходящей спиралью (up-cut) хорошо удаляют стружку, а фрезы с нисходящей спиралью (down-cut) обеспечивают более чистый верхний край.
Какие распространенные проблемы возникают при резке плексигласа и как их решить?
Основными проблемами являются плавление или побеление краев (из-за перегрева), растрескивание или сколы (из-за слишком высокой скорости подачи или недостаточного крепления), а также поломка инструмента. Эти проблемы можно решить, оптимизируя обороты шпинделя, скорость подачи, выбирая правильный инструмент и обеспечивая надежное крепление заготовки.
Нужно ли охлаждение при резке плексигласа на станке ЧПУ?
Для предотвращения перегрева и плавления плексигласа рекомендуется использовать воздушный обдув (air blast) для охлаждения зоны резки и удаления стружки. В некоторых случаях, для толстых материалов, может применяться туманное охлаждение, но с осторожностью, чтобы избежать остатков на материале.



