
Sepetinizde ürün bulunmuyor.
Vakum Tabla MDF Altlık Neden Hava Kaçırır?
İçindekiler
- Vakum Tabla MDF Altlık Neden Hava Kaçırır? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- MDF’in Doğal Gözenekliliği ve Yapısı
- Aşınma ve Deformasyon
- Sızdırmazlık Elemanları ve Contalar
- Vakum Pompasının Kapasitesi ve Bakımı
- İş Parçası Uygunsuzluğu ve Yerleşimi
- Toz ve Talaş Birikimi
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Vakum tabla MDF altlıklar; doğal gözenekli yapıları, zamanla oluşan aşınma ve deformasyonlar, kenar sızdırmazlık elemanlarının bozulması, iş parçası uyumsuzlukları ve sistemdeki toz/talaş birikintileri nedeniyle hava kaçırır. Bu kaçaklar, vakum pompasının yetersiz kalmasıyla da birleşerek iş parçasının sabitlenmesini zayıflatır ve üretim hassasiyetini düşürür.
Vakum Tabla MDF Altlık Neden Hava Kaçırır? Nedir?
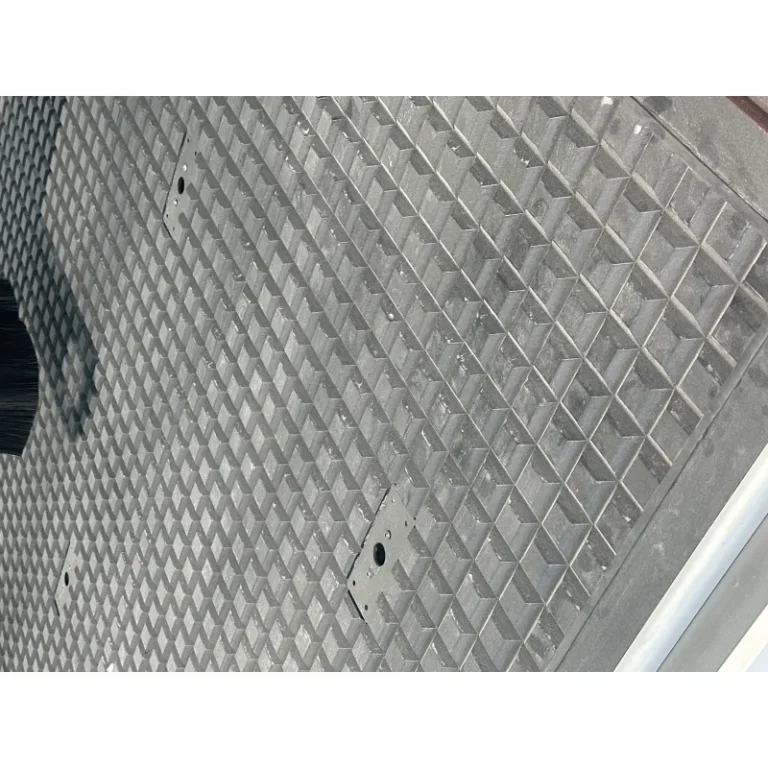
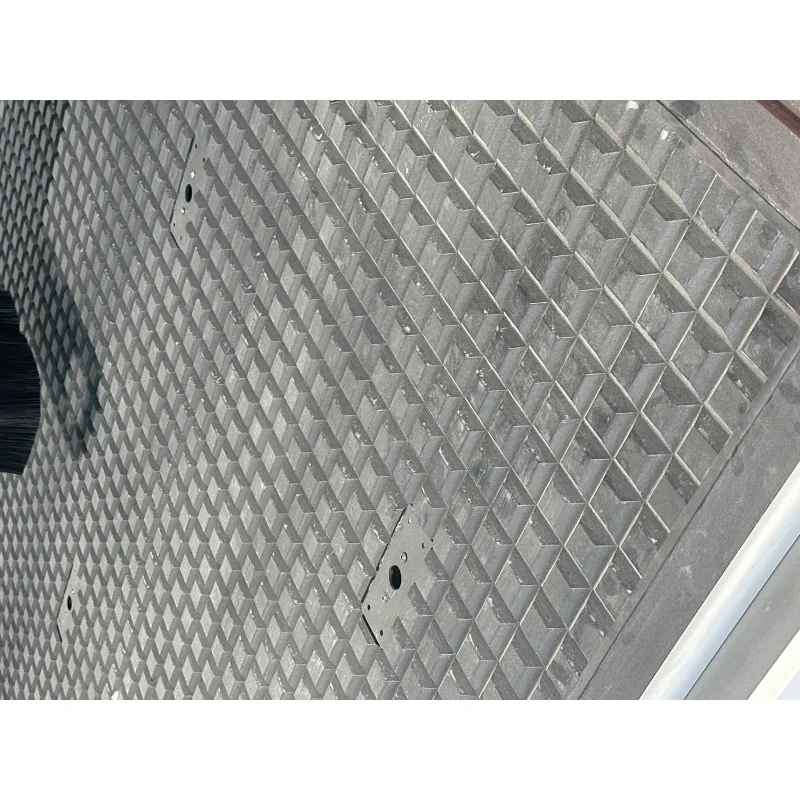
Endüstriyel üretim süreçlerinde, özellikle CNC işleme merkezlerinde, iş parçalarını hassas ve güvenli bir şekilde sabitlemek kritik öneme sahiptir. Bu sabitleme genellikle vakum tablaları aracılığıyla gerçekleştirilir. Vakum tablaları, bir iş parçasını yüzeyine çekerek ve atmosfer basıncının gücünü kullanarak hareketsiz kılan sistemlerdir. Bu sistemlerin temel bileşenlerinden biri de genellikle MDF (Orta Yoğunluklu Lif Levha) altlık olarak adlandırılan kurbanlık veya ara katman malzemedir. MDF altlık, vakum tablasının ana yüzeyini korurken, vakumun iş parçasına eşit şekilde dağılmasını sağlayan bir arayüz görevi görür. Ancak zamanla ve kullanım koşullarına bağlı olarak bu MDF altlıklar hava kaçırmaya başlar. Bu durum, vakum gücünün azalmasına, iş parçasının kaymasına ve dolayısıyla üretimde kalite düşüşlerine ve verimsizliğe yol açar. Hava kaçaklarının temel nedenlerini anlamak, bu sorunları önlemek ve çözmek için hayati önem taşır.
Çalışma Prensibi ve Teknik Veriler
Vakum tablasının çalışma prensibi oldukça basittir: Tabla yüzeyinde oluşturulan bir negatif basınç (vakum), iş parçasını yüzeye doğru bastırır. Bu vakum, genellikle bir vakum pompası tarafından sağlanır ve tabla içindeki özel kanallar aracılığıyla MDF altlığın yüzeyine ulaşır. MDF altlık, yüzeyindeki mikro gözenekler ve/veya özel olarak işlenmiş kanallar sayesinde vakumu iş parçasının tüm temas yüzeyine yayar. İş parçası altlığın üzerine yerleştirildiğinde, iş parçası ile altlık arasında kalan hava emilir ve dış atmosfer basıncı, iş parçasını tabla yüzeyine sıkıca bastırır. Ancak bu ideal durum, çeşitli faktörler nedeniyle bozulabilir ve hava kaçakları meydana gelebilir. İşte bu kaçakların başlıca teknik nedenleri ve detaylı açıklamaları:
MDF’in Doğal Gözenekliliği ve Yapısı
MDF (Medium Density Fiberboard), odun liflerinin yüksek basınç ve sıcaklık altında sentetik reçinelerle birleştirilmesiyle üretilen bir malzemedir. Bu üretim süreci, MDF’e belirli bir yoğunluk ve homojen bir yapı kazandırsa da, malzeme mikroskobik düzeyde doğal bir gözenekliliğe sahiptir. Bu gözenekler, vakumun iş parçasına ulaşmasını sağlayan bir avantaj gibi görünse de, aynı zamanda hava kaçaklarının da ana kaynağıdır. Özellikle yüksek vakum uygulamalarında, bu gözeneklerden sızan hava miktarı, vakum pompasının kapasitesini zorlayabilir. Malzemenin yoğunluğu, gözenekliliği üzerinde doğrudan etkilidir; daha düşük yoğunluklu MDF’ler daha fazla gözenekliliğe sahip olup daha fazla hava kaçırabilirken, yüksek yoğunluklu MDF’ler daha dayanıklı ancak başlangıçta daha az geçirgen olabilir. Ancak her iki durumda da, uzun süreli kullanımla gözeneklilik artar.

Aşınma ve Deformasyon
Vakum tabla MDF altlıkları, CNC işleme sırasında kurbanlık katman olarak kullanılır. Bu, kesici takımların iş parçası üzerinde çalışırken altlığa da hafifçe girmesine izin verildiği anlamına gelir. Bu durum, altlık üzerinde zamanla kesik izleri, çizikler ve oyuklar oluşmasına neden olur. Her bir kesik, vakum kanalları ile dış atmosfer arasında yeni bir bağlantı noktası oluşturarak hava kaçaklarını artırır. Ayrıca, iş parçalarının sık sık yerleştirilmesi ve çıkarılması, ağır iş parçalarının baskısı veya yanlış kullanım da MDF yüzeyinde deformasyonlara, ezilmelere ve çatlaklara yol açabilir. Bu fiziksel hasarlar, altlığın bütünlüğünü bozarak hava sızdırmazlığını ciddi şekilde tehlikeye atar.

Sızdırmazlık Elemanları ve Contalar
Vakum tablası sistemlerinde sadece MDF altlığın kendisi değil, aynı zamanda tabla ile altlık arasındaki ve altlık ile iş parçası arasındaki sızdırmazlık elemanları (contalar) da büyük önem taşır. Vakum tablasının çevresinde veya belirli bölgelerinde kullanılan kauçuk veya silikon contalar, vakumun tabla içinde hapsolmasını sağlar. Bu contaların zamanla yıpranması, sertleşmesi, çatlaması veya doğru yerleştirilmemesi, dışarıdan hava emilmesine neden olur. Özellikle büyük iş parçaları yerine küçük iş parçaları işlenirken, işlenmeyen alanların maskelenmesi için kullanılan sızdırmazlık şeritlerinin veya contaların durumu kritik rol oynar. Bu contalardaki en küçük bir boşluk bile tüm sistemin vakum performansını olumsuz etkileyebilir.

Vakum Pompasının Kapasitesi ve Bakımı
Hava kaçağı sorunları bazen doğrudan MDF altlıktan kaynaklanmasa da, vakum tablasının genel performansını etkileyen bir faktör olarak karşımıza çıkabilir. Vakum pompasının yetersiz kapasitesi veya düzensiz bakımı (filtre tıkanıklığı, yağ seviyesi düşüklüğü, aşınmış paletler vb.) durumunda, sistem yeterli vakum basıncını oluşturamayabilir veya koruyamayabilir. Bu durum, sanki MDF altlık hava kaçırıyormuş gibi algılanabilir. Gerçekte ise, pompa kaçakları telafi edemeyecek kadar zayıftır. Düzenli pompa bakımı ve doğru kapasitede pompa seçimi, bu tür yanılsamaları ve gerçek sorunları önlemek için esastır.

İş Parçası Uygunsuzluğu ve Yerleşimi
İş parçasının şekli, boyutu ve yüzey kalitesi de vakum kaçaklarına neden olabilir. Eğer iş parçası MDF altlığı tamamen kapatmıyorsa veya iş parçasının yüzeyinde eğrilikler, boşluklar veya pürüzler varsa, bu alanlardan hava sızabilir. Özellikle küçük iş parçaları işlenirken, altlığın açıkta kalan bölgeleri kapatılmazsa, bu bölgelerden sürekli hava emilir ve vakum basıncı düşer. İş parçasının altlığa tam olarak oturmaması veya kenarlarından hava sızdırması, vakum gücünün zayıflamasına yol açar. Bu durumda, iş parçasının etrafına özel maskeleme şeritleri veya contalar yerleştirmek gerekebilir.
Toz ve Talaş Birikimi
CNC işleme süreçlerinde ortaya çıkan toz, talaş ve diğer partiküller, zamanla MDF altlığın yüzeyindeki mikro gözenekleri ve vakum kanallarını tıkayabilir. Bu durum, vakumun iş parçasına eşit şekilde dağılmasını engeller ve bazı bölgelerde yeterli tutma gücünün oluşmamasına neden olur. Daha da önemlisi, bu partiküller, tabla kenarlarındaki sızdırmazlık contalarının altına sıkışarak contaların işlevini bozabilir ve hava kaçaklarına zemin hazırlayabilir. Düzenli temizlik ve etkili bir toz emme sistemi, bu tür sorunları minimize etmek için kritik öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| MDF Yoğunluk Aralığı | 600-800 kg/m³ (Vakum tabla için genellikle yüksek yoğunluk tercih edilir) |
| Ortalama Gözeneklilik (Başlangıç) | %5-15 hacimsel boşluk (malzeme ve üretim yöntemine göre değişir) |
| Vakum Basıncı (Çalışma) | -0.6 ila -0.9 bar (mutlak basınç 0.1 – 0.4 bar) |
| Hava Akışı (Ortalama Kaçak) | 0.5 – 5 m³/saat (MDF’in durumuna ve yüzey alanına bağlı olarak) |
| MDF Altlık Kalınlığı | 12mm – 25mm (CNC uygulamasının derinliğine ve sıklığına göre) |
| Sızdırmazlık Conta Malzemesi | EPDM, Silikon, Nitril Kauçuk (aşınma ve kimyasal dirence göre seçilir) |
| MDF Değişim Sıklığı | Kullanım yoğunluğuna ve aşınma durumuna göre 1 hafta – 3 ay |
Sahada Dikkat Edilmesi Gerekenler
- Doğru MDF Malzemesi Seçimi ve Kalınlığı: Vakum tablası için kullanılacak MDF altlığın yoğunluğu ve kalınlığı, uygulamanın gereksinimlerine uygun olmalıdır. Daha yüksek yoğunluklu MDF’ler genellikle daha az gözenekli olup daha iyi vakum tutma kapasitesi sunar, ancak işleme sırasında daha fazla aşınma direnci gösterirler. Altlık kalınlığı ise kesim derinlikleri ve altlığın değiştirilme sıklığına göre belirlenmelidir. İnce altlıklar daha hızlı deforme olurken, çok kalın altlıklar vakum transferini yavaşlatabilir.
- Periyodik Yüzey Kontrolü ve Bakım: MDF altlık yüzeyi düzenli olarak kontrol edilmeli ve aşırı aşınma, derin kesikler veya deformasyonlar tespit edildiğinde yüzeyin yenilenmesi (örneğin, yüzeyin bir miktar traşlanması) veya altlığın tamamen değiştirilmesi düşünülmelidir. Yüzeyin düzgün ve hasarsız olması, vakum sızdırmazlığı için hayati öneme sahiptir. Ayrıca, vakum kanallarının tıkanıklık açısından kontrol edilmesi ve temizlenmesi gereklidir.
- Sızdırmazlık Elemanlarının Durumu ve Kontrolü: Vakum tablasının çevresindeki ve bölgelendirme için kullanılan tüm sızdırmazlık contaları ve şeritleri düzenli olarak kontrol edilmelidir. Yıpranmış, sertleşmiş, çatlamış veya deforme olmuş contalar derhal yenilenmelidir. Contaların tabla yüzeyine ve altlığa tam olarak oturduğundan emin olunmalı, herhangi bir boşluk veya açıklık olmamalıdır. Bu contaların doğru malzemeden seçilmesi de önemlidir.
- Vakum Pompasının Performansı ve Bakımı: Vakum pompasının düzenli bakımı (filtre temizliği/değişimi, yağ seviyesi kontrolü, paletlerin kontrolü) aksatılmamalıdır. Pompa performansının düzenli olarak ölçülmesi ve yeterli vakum basıncını sağlayıp sağlamadığı test edilmelidir. Zayıf bir pompa, altlıkta kaçak olmasa bile yetersiz vakum gücüne neden olabilir.
- İş Parçası Yerleşimi ve Alan Yönetimi: İşlenecek parçaların MDF altlığı mümkün olduğunca tamamen kapatacak şekilde yerleştirildiğinden emin olunmalıdır. Eğer iş parçası altlığın tamamını kaplamıyorsa, açıkta kalan bölgelerin vakum kaçaklarını önlemek için özel maskeleme şeritleri, kauçuk levhalar veya vakum bölgesini küçültme teknikleri kullanılmalıdır. İş parçasının yüzeyinin düzgün olması ve altlığa tam temas etmesi sağlanmalıdır.
- Etkin Talaş ve Toz Yönetimi: CNC işleme sırasında oluşan toz ve talaşın etkili bir şekilde emilmesi, hem makine ömrü hem de vakum tablası performansı için kritiktir. Biriken talaşlar, vakum kanallarını tıkayarak ve sızdırmazlık contalarının altına girerek hava kaçaklarına yol açabilir. Güçlü bir toz emme sistemi ve düzenli tabla temizliği, bu sorunu minimize eder.
Sık Karşılaşılan Sorunlar ve Çözümleri
Vakum tabla sistemlerinde karşılaşılan hava kaçağı sorunları genellikle benzer belirtilerle ortaya çıkar ve doğru teşhisle kolayca çözülebilir:
Sorun 1: İş Parçasının Yetersiz Tutulması veya Kayması. Bu, en yaygın belirtidir ve genellikle vakum gücünün yetersiz olduğunu gösterir. İş parçası işleme sırasında hareket eder, hassasiyet kaybolur veya tamamen yerinden oynar.
- Çözüm:
- MDF altlık yüzeyini kontrol edin. Derin kesikler veya aşınmalar varsa yüzeyi traşlayın veya altlığı değiştirin.
- Vakum pompasının filtrelerini ve yağ seviyesini kontrol edin, gerekirse bakım yapın.
- Sızdırmazlık contalarını (hem tabla çevresi hem de bölge contaları) kontrol edin ve hasarlı olanları değiştirin.
- İş parçasının altlığı tamamen kapladığından emin olun. Açıkta kalan alanları maskeleyin.
- Vakum basınç ölçer ile sistemin oluşturduğu vakum seviyesini kontrol edin.
Sorun 2: Sistemden Gelen Sürekli Bir Hışırtı Sesi. Bu ses, genellikle bir hava kaçağının varlığını açıkça gösterir. Sesin şiddeti, kaçağın büyüklüğü hakkında ipucu verebilir.
- Çözüm:
- Kaçağın yerini tespit etmek için sabunlu su testi uygulayın. Şüpheli bölgelere (MDF yüzeyi, contalar, bağlantı noktaları) sabunlu su püskürtün; kabarcıklar kaçağın yerini gösterecektir.
- MDF altlığın kenarlarını ve yüzeyini dikkatlice inceleyin.
- Tüm hortum ve bağlantı elemanlarının sıkı olduğundan emin olun.
- Contaların doğru yerleşip yerleşmediğini kontrol edin.
Sorun 3: Vakum Pompasının Sürekli Olarak Yüksek Devirde Çalışması. Normalde belirli bir vakum seviyesine ulaşıldığında pompa devri stabilize olmalı veya durmalıdır (eğer sensörlü bir sistemse). Sürekli yüksek devirde çalışma, pompanın kaçakları telafi etmek için aşırı çaba harcadığını gösterir.
- Çözüm:
- Yukarıdaki tüm kaçak tespit ve giderme adımlarını uygulayın. Kaçağın kaynağını bulup ortadan kaldırın.
- Pompanın genel durumunu ve kapasitesini değerlendirin. Belki de pompa, sistemin ihtiyacını karşılayamayacak kadar eskimiş veya küçük kalmıştır.
- Sistemdeki toplam kaçak oranını düşürmek için daha iyi sızdırmazlık çözümleri veya daha yoğun MDF altlıklar düşünün.
Sorun 4: İş Parçasında İşleme Sonrası Yüzey İzleri veya Kusurlar. İş parçasının yeterince sabitlenememesi nedeniyle oluşan hafif titreşimler veya hareketler, işleme kalitesini düşürerek yüzeyde istenmeyen izlere yol açabilir.
- Çözüm:
- Vakum tutma gücünü artırmak için yukarıdaki tüm önlemleri alın.
- Gerekirse iş parçasına ek mekanik sabitleme (kıskaçlar, durdurucular) uygulayın.
- İşleme parametrelerini (kesme hızı, ilerleme) gözden geçirin, belki de iş parçası için çok agresiftir.
Uzman Tavsiyesi
Vakum tabla MDF altlıklarındaki hava kaçakları, endüstriyel otomasyon ve CNC işleme dünyasında karşılaşılan kaçınılmaz ancak yönetilebilir bir sorundur. Bu kaçakların temelinde MDF’in doğal gözenekli yapısı, zamanla oluşan aşınma ve deformasyon, sızdırmazlık elemanlarının yıpranması, iş parçası yerleşim hataları ve sistemdeki toz birikimi gibi faktörler yatmaktadır. Bu sorunların göz ardı edilmesi, sadece üretim kalitesini düşürmekle kalmaz, aynı zamanda makine verimliliğini azaltır, hurda oranını artırır ve nihayetinde işletme maliyetlerini yükseltir.
Uzman bir bakış açısıyla, bu tür sorunların önlenmesi ve giderilmesi için proaktif bakım ve doğru malzeme seçimi temel prensiplerdir. Yüksek yoğunluklu, kaliteli MDF altlıkların tercih edilmesi, aşınma ömrünü uzatır ve başlangıçtaki gözenekliliği minimize eder. Altlık yüzeyinin düzenli olarak kontrol edilmesi, gerektiğinde traşlanması veya değiştirilmesi, vakum tablasının performansını sürekli yüksek tutmanın anahtarıdır. Sızdırmazlık contalarının ve diğer bağlantı elemanlarının periyodik kontrolü ve yıprananların zamanında değişimi, küçük kaçakların büyük sorunlara dönüşmesini engeller. Ayrıca, vakum pompasının düzenli bakımı ve kapasitesinin sisteme uygun olduğundan emin olunması, vakum gücünün korunmasında kritik rol oynar.
İş parçası yerleşimine gösterilen özen ve etkin bir talaş/toz emme sistemi de vakum tablasının verimliliğini doğrudan etkileyen unsurlardır. Operatörlerin bu konuda eğitilmesi ve standart prosedürlerin belirlenmesi, insan kaynaklı hataları azaltacaktır. Unutulmamalıdır ki, iyi tasarlanmış ve düzenli bakımı yapılan bir vakum tablası sistemi, üretim süreçlerinde yüksek hassasiyet, tekrarlanabilirlik ve verimlilik sağlayarak işletmelere önemli rekabet avantajları sunar. Hava kaçaklarını minimize etmek, sadece bir arıza giderme faaliyeti değil, aynı zamanda üretim kalitesini ve operasyonel mükemmelliği sürekli iyileştirme çabasının bir parçasıdır.



