Sepetinizde ürün bulunmuyor.
Triger Kayış Gevşek Olursa Ölçü Kaçırır mı?
İçindekiler
Evet, kesinlikle. Triger kayışının gevşek olması, endüstriyel otomasyon sistemlerinde ölçü kaçırma, konumlandırma hatası, geri boşluk (backlash) ve senkronizasyon sorunlarına yol açar. Bu durum, hassas hareket kontrolü gerektiren uygulamalarda doğruluk ve tekrarlanabilirliği ciddi şekilde düşürür, üretim kalitesini ve verimliliği doğrudan etkiler.
Triger Kayış Gevşek Olursa Ölçü Kaçırır mı? Nedir?
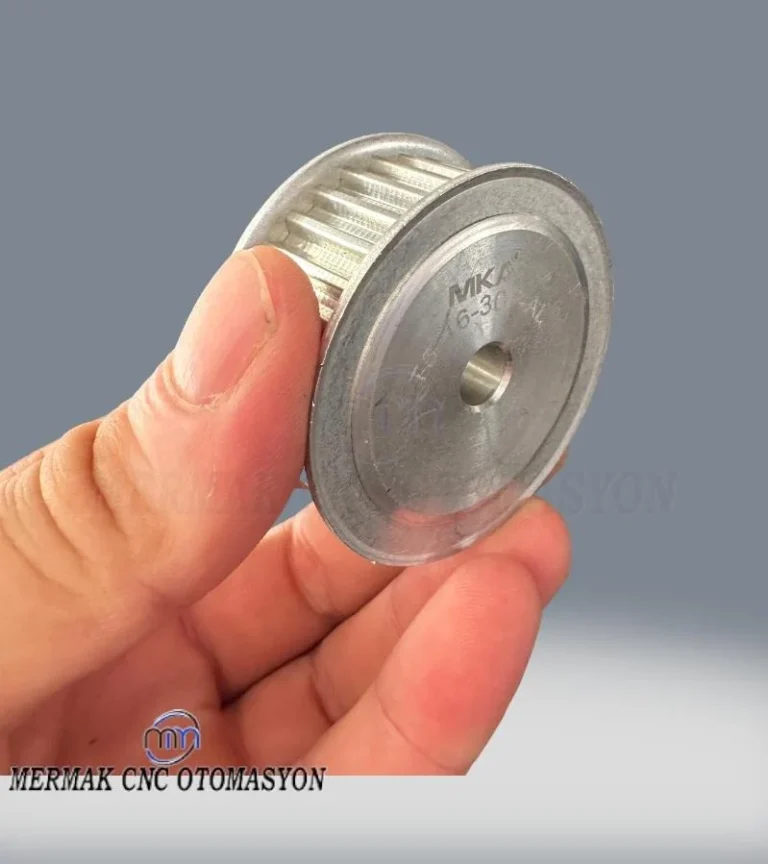
Endüstriyel otomasyon sistemlerinde, triger kayışları (zamanlama kayışları), motorlardan aktüatörlere veya hareketli parçalara güç ve senkronize hareket iletmek için kritik öneme sahip mekanik bileşenlerdir. Özellikle servo motorlar, step motorlar, CNC makineleri, robotik sistemler ve hassas konumlandırma gerektiren konveyör hatlarında kullanılırlar. Bu kayışlar, üzerlerindeki dişler sayesinde kasnaklarla (dişli çarklarla) tam bir kilitleme sağlayarak kaymasız güç iletimi gerçekleştirirler. Ancak, bir triger kayışının gevşek olması, bu ideal çalışma prensibini bozar ve sistemin beklenen hassasiyetinden ödün vermesine neden olur. Gevşek bir kayış, dişlerin kasnak dişleri arasına tam oturmasını engelleyerek boşluk yaratır, bu da motor milinin dönmesi ile yükün hareketi arasında gecikme veya tutarsızlık anlamına gelir. Sonuç olarak, hedef pozisyona ulaşmada sapmalar, tekrarlanabilirlik kayıpları ve genel sistem performansında düşüş kaçınılmaz hale gelir. Bu durum, özellikle milimetrenin altında hassasiyet gerektiren uygulamalarda kabul edilemez hatalara yol açabilir.
Endüstriyel otomasyon sistemlerinde, özellikle hassas hareket kontrolü gerektiren uygulamalarda, triger kayışları (zamanlama kayışları) kritik bir rol oynar. Bu kayışlar, motorun dönme hareketini, genellikle dişli kasnaklar (pulleys) aracılığıyla, mekanik bir yüke veya başka bir eksene senkronize ve pozitif bir şekilde iletmek için tasarlanmıştır. Robotik kollar, CNC makineleri, paketleme ekipmanları, yazıcılar ve konveyör sistemleri gibi birçok alanda konumlandırma, hız kontrolü ve hareketin doğru bir şekilde aktarılması triger kayışlarının sağladığı bu hassas senkronizasyona bağlıdır.
Bir triger kayışının gevşek olması, kayışın dişleri ile kasnak dişleri arasındaki ideal temasın bozulması anlamına gelir. Bu durum, kayışın kasnak üzerinde kaymasına (slippage) veya diş atlamasına (tooth jumping/skipping) yol açabilir. Her iki senaryo da, motorun gönderdiği komut ile mekanik hareketin gerçekte katedilen mesafesi arasında bir fark yaratır. İşte bu fark, sistemin beklenen konumundan sapması, yani “ölçü kaçırması” olarak tanımlanır. Örneğin, bir robot kolunun belirli bir noktaya gitmesi emredildiğinde, gevşek bir kayış nedeniyle hedef noktanın biraz ötesine veya gerisine gitmesi, ölçü kaçırma hatasının somut bir örneğidir. Bu tür hatalar, ürün kalitesinde düşüşe, malzeme israfına ve üretim hattında duruşlara neden olabilir.
Çalışma Prensibi ve Teknik Veriler
Triger kayışları, genellikle kauçuk veya poliüretan bazlı malzemelerden üretilir ve içlerinde yüksek mukavemetli çelik, kevlar veya cam elyafı gibi gerilme elemanları barındırır. Bu yapı, kayışın yüksek torkları iletirken uzamasını veya deforme olmasını minimize eder. Çalışma prensibi, motorun tahrik ettiği dişli kasnağın (pinyon) kayışın dişlerine tam olarak oturması ve bu sayede hareketi, diğer taraftaki tahrik edilen kasnağa (dişli kasnak) senkronize bir şekilde iletmesidir. Bu dişli yapı, sürtünme bazlı kayışların aksine pozitif bir bağlantı kurarak kaymayı önler ve hassas açısal konumlandırma sağlar.
Ancak, kayışın gerginliği bu prensibin temelini oluşturur. Yeterli gerginlik olmadığında, kayışın dişleri ile kasnağın dişleri arasında bir miktar boşluk oluşur. Bu boşluk, yük yönü değiştiğinde (örneğin bir robot kolunun yön değiştirmesi) kayışın önce gerilmesi, sonra kasnak dişlerine tam oturması için gereken mesafeyi kat etmesi anlamına gelir. Bu duruma geri boşluk (backlash) denir ve sistemin istenen pozisyona ulaşmadan önce bu boşluğu alması gerekir. Geri boşluk, özellikle hızlı yön değişikliklerinde veya hassas konumlandırma gerektiren durumlarda ölçü kaçırma olarak kendini gösterir. Örneğin, bir CNC tezgahında 0.01 mm hassasiyetle işleme yapılması gereken bir parçada, 0.05 mm’lik bir geri boşluk, işleme toleranslarının dışına çıkılmasına neden olabilir.
Gevşek bir triger kayışı aynı zamanda diş atlaması (tooth jumping) riskini artırır. Özellikle yüksek tork yükleri altında veya ani hızlanma/yavaşlama durumlarında, kayışın dişleri kasnak dişlerinden atlayabilir. Bu durum, tahrik edilen tarafın motor ile senkronizasyonunu tamamen bozarak büyük konum hatalarına yol açar ve sistemin durmasına veya arızalanmasına neden olabilir. Diş atlaması, özellikle açık çevrim (open-loop) step motor sistemlerinde daha sık görülürken, kapalı çevrim (closed-loop) servo sistemlerde dahi encoder geri beslemesi olmasına rağmen kontrol sisteminin hatayı telafi etmekte zorlanmasına ve titreşimli bir harekete veya aşırı ısınmaya yol açabilir.
Teknik olarak, kayış gerginliği genellikle Newton cinsinden veya kayışın serbest açıklığının belirli bir frekansta titreşmesiyle ölçülen Hertz cinsinden ifade edilir. Üreticiler, her kayış tipi ve uygulama için ideal bir gerginlik aralığı belirler. Bu aralığın dışına çıkılması, kayışın ömrünü kısaltmanın yanı sıra, yukarıda bahsedilen performans sorunlarına yol açar. Örneğin, çok gevşek bir kayışta elastik deformasyon ve uzama daha belirgin hale gelirken, bu durum dinamik koşullar altında hassasiyet kayıplarına neden olur. Kayışın malzemesi, profili (HTD, GT2, MXL, XL, L, T gibi), genişliği ve diş aralığı da bu hassasiyet üzerinde doğrudan etkilidir. Örneğin, GT2 ve HTD profilleri daha yüksek hassasiyet ve tork aktarımı için tasarlanmıştır.
| Parametre | Değer/Açıklama |
|---|---|
| Geri Boşluk (Backlash) | Gevşek kayışta 0.05 mm – 0.5 mm arası artış görülebilir. Hassas sistemlerde kabul edilemez. |
| Konumlandırma Doğruluğu | ±0.01 mm hedeflenirken, gevşeklik ile ±0.1 mm veya daha fazla sapma yaşanabilir. |
| Tekrarlanabilirlik | Gevşek kayış, aynı pozisyona tekrar tekrar dönmede tutarsızlıklar yaratır. |
| Kayış Gerginliği | Üreticiye ve kayış tipine göre değişmekle birlikte, genellikle 4-10 N/mm (genişlik başına) veya frekans ölçümü ile belirlenir. |
| Diş Atlama Torku | Gevşek kayışta %50’ye varan düşüş yaşanabilir, ani yüklerde atlama riski artar. |
| Sistem Gürültüsü ve Titreşim | Gevşeklik, rezonans ve titreşimlere neden olarak gürültüyü ve mekanik stresi artırır. |
| Kayış Ömrü | Yanlış gerginlik (hem gevşek hem aşırı gergin) kayış ömrünü %30-50 oranında kısaltabilir. |

Triger kayışları, genellikle kauçuk veya poliüretan gibi yüksek mukavemetli sentetik malzemelerden üretilir ve içlerinde çekme mukavemetini artıran çelik, cam elyafı veya aramid elyaf gibi güçlendirici kordlar bulunur. Kasnaklar üzerindeki karşılıklı diş profilleri sayesinde, kayış ve kasnak arasında pozitif bir kilitlenme sağlanır. Bu kilitlenme, sürtünmeye dayalı V-kayışlarının aksine, yüksek tork iletiminde ve senkronizasyon gerektiren uygulamalarda kaymayı önler. Ancak, bu pozitif kilitlenmenin sağlıklı bir şekilde devam edebilmesi için kayışın belirli bir gerginlik (tension) seviyesinde olması şarttır.
Yetersiz gerginlik durumunda, kayış dişleri kasnak dişleri arasına tam olarak yerleşemez veya yük altında kolayca atlayabilir. Bu, her atlamada birkaç dişlik bir konum hatasına neden olabilir ve bu hatalar zamanla birikerek sistemin referans noktasından önemli ölçüde sapmasına yol açar. Ayrıca, gevşek bir kayış, ani hızlanma veya yavaşlama anlarında boşluk (backlash) miktarını artırır. Boşluk, hareket yönü değiştiğinde mekanik sistemdeki atalet ve esneklikten kaynaklanan gecikmedir. Gevşek kayışlar, bu boşluğu artırarak konumlandırma hassasiyetini ve tekrarlanabilirliği ciddi şekilde düşürür. Sistemdeki enkoderler veya diğer pozisyon sensörleri, motorun dönme hareketini algılasa da, kayışın kasnak üzerindeki kayması veya atlaması nedeniyle mekanik yükün gerçek konumunu doğru bir şekilde yansıtamaz. Bu da kontrol sisteminin yanlış bilgiyle çalışmasına ve hatalı düzeltmeler yapmaya çalışmasına neden olur.
| Parametre | Değer/Açıklama |
|---|---|
| Kayış Gerginliği (Tension) | Kritik bir faktördür. Üretici tarafından belirtilen gerginlik değerinden sapma, diş atlaması veya aşırı yüklenmeye yol açar. Genellikle frekans ölçer veya gerginlik ölçer ile kontrol edilir. |
| Diş Atlaması (Tooth Skipping) | Gevşek kayışlarda, özellikle yüksek tork veya ani yük değişimlerinde meydana gelen, konumlandırma hatasına neden olan en temel sorun. |
| Boşluk Oranı (Backlash) | Hareket yönü değişiminde mekanik sistemdeki atalet ve boşluktan kaynaklanan gecikme. Gevşek kayış bu oranı artırarak hassasiyeti düşürür. |
| Konum Tekrarlanabilirliği (Positional Repeatability) | Sistemin aynı noktaya her seferinde ne kadar hassas dönebildiğini gösterir. Gevşek kayışlar bu değeri önemli ölçüde bozar. |
| Hız Dalgalanması (Velocity Ripple) | Sabit bir hızda hareket etmesi beklenen sistemde, kayış gevşekliği nedeniyle meydana gelen anlık hız değişimleri. Hassas uygulamalarda kritik. |
| Kayış Uzaması (Elongation) | Kayış malzemesinin zamanla veya aşırı yük altında uzaması. Bu da efektif diş aralığını değiştirir ve senkronizasyonu bozar. |
| Çevresel Faktörler | Sıcaklık, nem, kimyasallar ve kirleticiler kayış malzemesini etkileyerek esnekliğini ve gerginlik tutma kapasitesini değiştirebilir. |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Gerginlik Ayarı ve Kontrolü: Triger kayışlarının doğru gerginlikte olması, performansın temelidir. Kayış üreticilerinin belirttiği gerginlik değerlerine kesinlikle uyulmalıdır. Gerginlik, özel kayış gerginlik ölçer cihazlar (tension meter) kullanılarak veya kayışın serbest açıklığının belirli bir frekansta titreşmesi prensibine dayanan akustik ölçüm cihazlarıyla (frekans ölçer) kontrol edilmelidir. Aşırı gerginlik rulmanlara ve motor şaftına ekstra yük bindirerek erken aşınmaya yol açarken, yetersiz gerginlik yukarıda bahsedilen ölçü kaçırma sorunlarına neden olur. Kurulum sonrası ve belirli periyotlarda gerginlik mutlaka kontrol edilmelidir.
- Periyodik Görsel ve Mekanik Kontroller: Kayışların düzenli olarak görsel muayeneden geçirilmesi şarttır. Dişlerde aşınma, çatlaklar, kopmalar veya yan yüzeylerde sürtünme izleri olup olmadığı kontrol edilmelidir. Kayışın yüzeyinde parlama veya cilalanmış görünüm, kaymanın bir işareti olabilir. Ayrıca, kasnakların hizalaması, rulmanlarda boşluk olup olmadığı ve tahrik sistemi genelindeki diğer mekanik bileşenlerin durumu da periyodik olarak incelenmelidir. Kayışın kasnaklardan kolayca çıkıyor olması veya elle hissedilebilir bir boşluk olması gevşeklik belirtisidir.
- Çevresel Faktörlerin Etkisi: Çalışma ortamındaki sıcaklık, nem, kimyasal buharlar veya yağ/gres gibi kirleticiler triger kayışlarının malzemesini bozabilir ve özelliklerini değiştirebilir. Yüksek sıcaklıklar kayışın uzamasına, düşük sıcaklıklar ise sertleşmesine ve çatlamasına neden olabilir. Kimyasallar ve yağlar ise kayışın mukavemetini ve esnekliğini azaltır. Bu nedenle, uygulama ortamına uygun malzeme özelliklerine sahip kayış seçimi ve çevresel koşulların kontrol altında tutulması, kayışın ömrünü ve performansını doğrudan etkiler. Kirli ortamlarda koruyucu kapaklar veya kılıflar kullanmak önemlidir.
- Doğru Kayış ve Kasnak Seçimi: Her uygulama için doğru triger kayışı profili (örn. HTD, GT2, T5, AT10), genişliği, diş aralığı ve malzeme (neopren, poliüretan) seçimi kritik öneme sahiptir. Yüksek tork, hız veya hassasiyet gerektiren uygulamalar için özel olarak tasarlanmış kayışlar (örneğin, çelik takviyeli poliüretan kayışlar) tercih edilmelidir. Kasnakların da kayış profiliyle tam uyumlu olması, yüzey kalitesi ve diş derinliği gibi faktörler, kayışın ömrünü ve sistemin hassasiyetini etkiler. Yanlış seçilmiş bir kayış veya kasnak, doğru gerginlikte bile performans sorunlarına yol açabilir.
- Montaj Prosedürlerine Uyum: Triger kayışlarının montajı, üreticinin talimatlarına uygun olarak yapılmalıdır. Kayışın kasnaklara zorla takılması veya bükülmesi, iç yapısına zarar vererek erken arızalara yol açabilir. Kayışın kasnaklara doğru hizalama ile takılması, gerginlik ayarının kademeli ve dengeli yapılması önemlidir. Gerekirse özel montaj araçları kullanılmalıdır.

- Doğru Gerginlik Ayarı ve Kontrolü: Triger kayışının gerginliği, sistem performansının temel taşıdır. Üreticinin belirlediği gerginlik değerleri, hem kayışın ömrü hem de sistemin hassasiyeti için kritik öneme sahiptir. Gerginlik çok az olursa diş atlaması ve kayma riski artar; çok fazla olursa kayışın ve yatakların ömrü kısalır, sürtünme artar ve motor aşırı yüklenir. Gerginlik kontrolü için özel gerginlik ölçer cihazlar (tension meters) veya frekans ölçer uygulamaları kullanılmalıdır. Bu kontroller, periyodik bakım rutinlerinin ayrılmaz bir parçası olmalıdır.
- Kasnak Hizalaması ve Aşınma Kontrolü: Kayışın sadece gerginliği değil, aynı zamanda kasnaklar arasındaki hizalaması da büyük önem taşır. Yanlış hizalanmış kasnaklar, kayışın kenarlarında aşırı aşınmaya, kayışın yıpranmasına ve hatta yerinden çıkmasına neden olabilir. Ayrıca, kasnak dişlerinin aşınmış veya hasarlı olması, kayış dişleriyle tam temas sağlayamayarak diş atlaması riskini artırır. Kasnakların düzenli olarak görsel muayenesi ve gerekirse değiştirilmesi, sistemin uzun ömürlü ve hassas çalışmasını sağlar.
- Çevresel Faktörlerin Yönetimi: Triger kayışları, üretimde kullanılan malzemeye bağlı olarak belirli çevresel koşullara karşı hassasiyet gösterebilir. Yüksek sıcaklıklar kayışın uzamasına neden olabilirken, düşük sıcaklıklar esnekliğini azaltabilir ve kırılganlığını artırabilir. Yağ, kimyasallar, toz ve kir gibi maddeler kayışın yüzeyine yapışarak sürtünmeyi değiştirebilir veya malzemenin bozulmasına yol açabilir. Bu nedenle, kayışın çalıştığı ortamın koşulları göz önünde bulundurularak uygun malzeme seçilmeli ve çevresel koruma önlemleri alınmalıdır.
- Yük Kapasitesi ve Dinamik Performans: Bir triger kayışının tasarlandığı maksimum yük ve hızlanma/yavaşlama oranları iyi anlaşılmalıdır. Sistem, kayışın tasarım limitlerinin üzerinde çalıştırıldığında, doğru gerginlikte olsa bile kayma veya diş atlaması riski artar. Özellikle ani yük değişimleri veya yüksek dinamik hareketler gerektiren uygulamalarda, kayışın esnekliği ve tepki süresi kritik hale gelir. Bu tür durumlarda, daha rijit (sert) ve yüksek performanslı kayış tipleri tercih edilmelidir.
- Periyodik Değişim ve Kayıt Tutma: Triger kayışları, belirli bir ömre sahip sarf malzemeleridir. Malzeme yorgunluğu, aşınma ve uzama gibi doğal süreçlerle zamanla performansı düşer. Üreticinin önerdiği değişim aralıklarına uyulması, beklenmedik arızaların önüne geçmek için hayati öneme sahiptir. Her kayış değişiminde, takılma tarihi, gerginlik ayarı ve gözlemlenen durum gibi bilgilerin kaydedilmesi, gelecekteki bakım planlaması ve sorun giderme için değerli veriler sağlar.
Sık Karşılaşılan Sorunlar ve Çözümleri
Gevşek bir triger kayışı, endüstriyel otomasyonda bir dizi yaygın soruna neden olabilir:
- Ölçü Kaçırma / Pozisyon Hatası: Bu, en sık karşılaşılan sorundur. Gevşek kayış, motorun hareketini yüke tam olarak iletemez, bu da hedef pozisyonda sapmalara yol açar. Özellikle yön değişimlerinde veya ani yüklerde geri boşluk nedeniyle konumlandırma hatası belirginleşir.
- Çözüm: İlk adım, kayış gerginliğini bir gerginlik ölçer ile kontrol etmek ve üreticinin tavsiye ettiği aralığa getirmektir. Kayışın yaşına veya aşınma durumuna bağlı olarak, esnekliğini kaybetmiş veya uzamış olabileceği için kayışın tamamen değiştirilmesi gerekebilir. Kasnaklarda aşınma veya hasar olup olmadığı da kontrol edilmelidir. Encoder geri beslemesi olan sistemlerde, kontrol parametrelerinin (PID kazançları) yeniden ayarlanması gerekebilir, ancak bu, mekanik sorunu temelden çözmez.
- Titreşim ve Aşırı Gürültü: Gevşek kayış, çalışma sırasında titreşimlere neden olabilir. Bu titreşimler, sistemin kararlılığını bozmanın yanı sıra, rulmanlarda ve diğer mekanik bileşenlerde erken aşınmaya yol açar. Artan gürültü seviyesi de gevşekliğin bir göstergesidir.
- Çözüm: Kayış gerginliğini doğru seviyeye getirmek genellikle titreşim ve gürültüyü azaltır. Kayışın ve kasnakların hizalamasını kontrol etmek de önemlidir; yanlış hizalama kayışın kenarlarında sürtünmeye ve anormal titreşimlere neden olabilir. Eğer sorun devam ederse, kayışın veya kasnakların değiştirilmesi gerekebilir. Rezonans frekanslarını değiştirmek için farklı bir kayış profili veya malzemesi denenebilir.
- Hız Dalgalanmaları ve Tork Kaybı: Gevşek bir kayış, özellikle değişken yükler altında veya yüksek hızlarda çalışırken motorun torkunu yüke verimli bir şekilde aktaramaz. Bu durum, hızda dalgalanmalara ve sistemin istenen performansa ulaşamamasına neden olabilir.
- Çözüm: Gerginlik ayarı birinci önceliktir. Ayrıca, mevcut kayışın uygulama için yeterince güçlü veya rijit olup olmadığı değerlendirilmelidir. Daha yüksek mukavemetli (örneğin, çelik takviyeli) veya daha geniş bir kayış kullanmak tork aktarım kapasitesini artırabilir. Kapalı çevrim kontrol sistemlerinde, kontrol döngüsünün daha agresif ayarlanması geçici bir çözüm olabilir ancak temel mekanik sorunu çözmez.
- Erken Aşınma ve Kayış Ömrünün Kısalması: Gevşek kayışlar, kasnak dişleri üzerinde daha fazla sürtünmeye ve gerilime maruz kalır. Bu durum, dişlerde aşınmayı hızlandırır, kayışın esnekliğini kaybetmesine ve çatlamasına neden olur, dolayısıyla ömrünü kısaltır.
- Çözüm: Doğru gerginlik, uygun kayış seçimi ve düzenli bakım, kayış ömrünü uzatmanın anahtarıdır. Kayışın periyodik olarak değiştirilmesi, aşınma belirtileri göstermeden önce bile, kritik uygulamalarda planlı bakımın bir parçası olmalıdır. Çevresel kirleticilerden koruma da önemlidir.
Gevşek bir triger kayışı, endüstriyel otomasyon sistemlerinde bir dizi yaygın soruna yol açar. Bu sorunların erken tespiti ve doğru çözümü, üretim verimliliğini korumak için hayati öneme sahiptir:
-
Konumlandırma Hassasiyeti Kaybı ve Tekrarlanabilirlik Sorunları:
Sorun: Sistem, belirli bir noktaya her seferinde aynı hassasiyetle ulaşamaz; hedef konumdan sürekli olarak sapmalar gözlemlenir. Bu, ürün kalitesinde düşüşe, montaj hatalarına veya hassas işlemlerin başarısız olmasına neden olur.
Çözüm: İlk olarak kayış gerginliğini kontrol edin ve üretici spesifikasyonlarına göre ayarlayın. Gerginlik ölçer veya frekans analizörü kullanarak doğru değeri sağlayın. Kayışın dişlerinde aşınma veya hasar olup olmadığını kontrol edin; gerekirse kayışı yenisiyle değiştirin. Kasnakların hizalamasını kontrol edin ve eğer varsa boşluk (backlash) oranını azaltmak için uygun mekanik ayarlamalar yapın.
-
Anormal Sesler ve Titreşim:
Sorun: Sistem çalışırken alışılmadık sürtünme, gıcırtı veya vurma sesleri duyulur. Bu seslere genellikle artan titreşim seviyeleri eşlik eder, bu da diğer mekanik bileşenlerin (yataklar, motor) ömrünü kısaltabilir.
Çözüm: Ses ve titreşimin kaynağı genellikle yanlış gerginlik veya yanlış hizalamadır. Kayış gerginliğini ayarlayın ve kasnakların mükemmel şekilde hizalandığından emin olun (lazer hizalama araçları kullanılabilir). Kayışın kasnaklara sürtünmediğinden veya kenarlarının aşınmadığından emin olun. Gevşek veya aşınmış bir kayış, kasnakta düzgün oturmadığı için titreşim yaratabilir; bu durumda kayışı değiştirmek gerekebilir.
-
Motor Aşırı Yüklenmesi ve Enerji Tüketimi Artışı:
Sorun: Gevşek bir kayış, kayma veya diş atlaması nedeniyle motorun istenen hareketi sağlamak için daha fazla çaba sarf etmesine neden olabilir. Bu durum motorun normalden daha fazla akım çekmesine, ısınmasına ve enerji tüketiminin artmasına yol açar.
Çözüm: Kayış gerginliğini optimum seviyeye getirin. Kayışın ve kasnakların temiz olduğundan, herhangi bir kir veya yağın sürtünmeyi artırmadığından emin olun. Motorun anlık akım çekişini izleyerek gerginlik ayarlamasının etkisini gözlemleyin. Eğer sorun devam ederse, kayışın aşınma seviyesini ve doğru kayış profilinin kullanılıp kullanılmadığını kontrol edin.
-
Kayış Ömrünün Kısalması ve Erken Arızalar:
Sorun: Kayış, beklenenden çok daha kısa sürede aşınır, çatlaklar oluşur, dişleri yıpranır veya kopar. Bu durum, plansız duruşlara ve üretim kaybına neden olur.
Çözüm: Aşırı gevşeklik veya aşırı gerginlik, kayış ömrünü kısaltır. Optimum gerginlikte çalıştığından emin olun. Ayrıca, kayışın çalıştığı ortamın sıcaklık, nem ve kimyasal maruziyet gibi koşullarının kayış malzemesine uygun olup olmadığını değerlendirin. Yanlış malzeme seçimi veya çevresel stres, erken arızaların yaygın nedenleridir. Doğru kayış tipini (malzeme, profil, genişlik) seçtiğinizden emin olun.
-
Sistem Senkronizasyonunun Bozulması:
Sorun: Çok eksenli sistemlerde veya senkronize hareket gerektiren uygulamalarda (örneğin baskı makineleri), farklı eksenler arasında zamanlama veya konum senkronizasyonu bozulur. Bu, ürünlerde deformasyon, yanlış baskı hizalaması veya montaj hataları olarak kendini gösterir.
Çözüm: Tüm ilgili triger kayışlarının gerginliklerini ve durumlarını kontrol edin. Çok eksenli sistemlerde, her bir eksenin kayış gerginliğinin tutarlı olması önemlidir. Kontrol sisteminin senkronizasyon algoritmalarını ve parametrelerini gözden geçirin, ancak önce mekanik bütünlüğün sağlandığından emin olun. Gerekirse, tüm kayışları aynı anda veya belirli bir bakım programına göre değiştirerek senkronizasyon tutarlılığını artırın.
Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde triger kayışlarının doğru gerginlikte olması, sistemin genel performansı, hassasiyeti ve ömrü açısından hayati bir öneme sahiptir. “Triger kayış gevşek olursa ölçü kaçırır mı?” sorusunun cevabı kesinlikle evettir; gevşek bir kayış, geri boşluk, diş atlaması, konumlandırma hataları ve senkronizasyon sorunları gibi bir dizi kritik probleme yol açarak üretim kalitesini, verimliliği ve güvenilirliği doğrudan olumsuz etkiler. Saha tecrübelerimiz, birçok otomasyon arızasının veya performans düşüklüğünün temelinde göz ardı edilen basit bir kayış gerginliği sorununun yattığını göstermektedir. Bu nedenle, otomasyon mühendisleri ve teknisyenleri için triger kayışlarının doğru gerginlikte olduğundan emin olmak, rutin bakım kontrollerinin en önemli adımlarından biri olmalıdır.
Uzman tavsiyesi olarak, her otomasyon sisteminde triger kayışları için belirlenmiş bir bakım takvimi oluşturulmalı ve bu takvimde gerginlik kontrolü, görsel muayene ve kayış değişimi periyotları net bir şekilde tanımlanmalıdır. Kayış gerginliğini ölçmek için özel cihazlar kullanmak, “el yordamıyla” yapılan tahminlerden çok daha doğru ve güvenilir sonuçlar verecektir. Ayrıca, uygulama gereksinimlerine uygun kaliteli kayış ve kasnak seçimine büyük özen gösterilmelidir. Yüksek hassasiyet gerektiren sistemlerde, kayış malzemesi, diş profili ve gerilme elemanları gibi teknik özellikler titizlikle incelenmeli, hatta mümkünse daha rijit ve düşük uzamalı kayışlar tercih edilmelidir. Gevşek bir triger kayışının neden olduğu ölçü kaçırma, sadece bir performans sorunu değil, aynı zamanda üretimde hurda artışı, enerji kaybı ve potansiyel güvenlik riskleri anlamına da gelebilir. Bu nedenle, triger kayışlarının sağlığına yatırım yapmak, otomasyon sistemlerinin kesintisiz ve hatasız çalışmasını sağlamanın en ekonomik ve etkili yollarından biridir.
Endüstriyel otomasyonun kalbinde yatan hassasiyet ve güvenilirlik, en temel mekanik bileşenlerin dahi kusursuz çalışmasına bağlıdır. Triger kayışları, bu mekanik zincirin kritik halkalarından biridir ve gevşek olmaları, sistemin “ölçü kaçırmasına” neden olarak üretim kalitesini, verimliliği ve genel sistem sağlığını doğrudan tehdit eder. Bu durum, sadece anlık üretim hatalarıyla sınırlı kalmayıp, uzun vadede ekipman ömrünü kısaltan, plansız duruşlara yol açan ve bakım maliyetlerini artıran bir domino etkisi yaratabilir. Bir otomasyon uzmanı olarak, triger kayışlarının sadece birer güç aktarım elemanı olmadığını, aynı zamanda sistemin “sinir sistemi”nin bir uzantısı olarak konumlandırma ve senkronizasyonun vazgeçilmez bir parçası olduğunu vurgulamak isterim.
Bu nedenle, triger kayışlarının bakımı ve yönetimi, herhangi bir endüstriyel tesisin öncelikli konularından biri olmalıdır. Periyodik görsel incelemelerin yanı sıra, doğru gerginlik ölçüm cihazları kullanılarak yapılan düzenli gerginlik kontrolleri, potansiyel sorunları henüz kritik seviyeye gelmeden tespit etmenin en etkili yoludur. Üretici spesifikasyonlarına tam uyum, kaliteli yedek parça kullanımı ve doğru montaj teknikleri, sistemin öngörülen performansını sürdürmek için vazgeçilmezdir. Unutulmamalıdır ki, otomasyon sistemlerinde küçük bir mekanik sapma, karmaşık bir kontrol sisteminin dahi telafi edemeyeceği büyük üretim kayıplarına yol açabilir. Proaktif bakım stratejileri benimseyerek ve triger kayışlarının sağlık durumunu sürekli izleyerek, beklenmedik arızaların önüne geçebilir, üretim süreçlerinizin kesintisiz ve yüksek hassasiyetle devam etmesini sağlayabilirsiniz. Bu, sadece bugünün verimliliğini değil, yarının rekabetçiliğini de güvence altına almanın anahtarıdır.