Sepetinizde ürün bulunmuyor.
Lineer Kızak Yağsız Kalırsa Ne Olur?

İçindekiler
Lineer kızak yağsız kalırsa, sürtünme kat sayısı dramatik bir şekilde artar, bu da hızla aşırı ısınmaya, metal yüzeylerde ciddi aşınmaya ve deformasyona yol açar. Bu durum, kızak ömrünü önemli ölçüde kısaltır, hareket hassasiyetini düşürür, anormal ses ve titreşimlere neden olur ve nihayetinde sistemin tamamen kilitlenerek pahalı arızalara ve üretim duruşlarına yol açar.
Lineer Kızak Yağsız Kalırsa Ne Olur? Nedir?
Endüstriyel otomasyon sistemlerinin temel bileşenlerinden biri olan lineer kızaklar (veya lineer raylar, lineer yataklar), makinelerde hassas ve tekrarlanabilir doğrusal hareket sağlamak üzere tasarlanmıştır. Bu sistemler, bir hareketli blok (araba) ile sabit bir raydan oluşur ve genellikle içinde bilye veya makaralar barındırarak sürtünmeyi minimize eder. Lineer kızakların sorunsuz ve verimli çalışabilmesi için yağlama kritik bir öneme sahiptir. Yağlama, hareketli yüzeyler arasında bir film tabakası oluşturarak metal-metale teması engeller, sürtünmeyi azaltır, oluşan ısıyı dağıtır, korozyonu önler ve yabancı partiküllerin sisteme girmesini engellemeye yardımcı olur. Eğer bir lineer kızak yağsız kalırsa, bu koruyucu film ortadan kalkar ve metal yüzeyler doğrudan birbirine temas etmeye başlar. Bu durum, bir dizi yıkıcı etkiyi tetikleyerek sistemin performansını ve ömrünü ciddi şekilde tehlikeye atar.
Endüstriyel otomasyon sistemlerinin kritik bileşenlerinden biri olan lineer kızaklar, hassas ve tekrarlanabilir hareket sağlamakla görevlidir. Bu kızakların temel çalışma prensibi, hareketli bir bloğun sabit bir ray üzerinde, genellikle bilye veya makara gibi yuvarlanma elemanları vasıtasıyla sürtünmeyi en aza indirerek kaymasını içerir. Ancak, bu sistemlerin sorunsuz ve verimli çalışabilmesi için düzenli ve doğru yağlama hayati önem taşır. Lineer kızakların yağsız kalması durumu, basit bir bakım ihmali gibi görünse de, sistem üzerinde domino etkisi yaratan ciddi ve geri dönüşü olmayan sonuçlara yol açar.
Yağlama, kızak elemanları arasında bir film tabakası oluşturarak metalin metale doğrudan temasını engeller. Bu film, sürtünmeyi azaltır, oluşan ısıyı dağıtır, aşınmayı minimize eder ve aynı zamanda korozyona karşı bir bariyer görevi görür. Yağlama olmadığında, bu koruyucu tabaka ortadan kalkar. İlk olarak, sürtünme katsayısı dramatik bir şekilde artar. Bu artan sürtünme, kinetik enerjinin büyük bir kısmının ısıya dönüşmesine neden olur. Ortaya çıkan yüksek sıcaklıklar, kızak malzemelerinin (özellikle yuvarlanma elemanları ve ray yüzeyi) termal deformasyonuna ve metalurjik yapısının bozulmasına yol açar. Bu durum, kızak yüzeylerinde mikro-kaynaklanma ve ardından kopmalar şeklinde kendini gösteren yapışkan aşınma (adheziv aşınma) ve yorulma aşınması süreçlerini hızlandırır.
Aşınma arttıkça, kızakların iç boşlukları genişler, bu da hareket hassasiyetini ve tekrarlanabilirliğini doğrudan etkiler. Otomasyon sistemlerinde milimetrenin altında hassasiyet gerektiren uygulamalar için bu durum kabul edilemez bir performans düşüşüne işaret eder. Ayrıca, aşınan parçalardan kopan metal partikülleri, yağlama filmi tarafından sistemden uzaklaştırılamadığı için, bir aşındırıcı pasta görevi görerek hasarı daha da artırır. Bu süreç, zamanla kızakların daha fazla ses çıkarmasına, titreşim seviyelerinin yükselmesine ve en nihayetinde kilitlenerek tamamen çalışmaz hale gelmesine (seizure) neden olur. Bu durum, üretim hattının durmasına, yüksek maliyetli onarımlara ve planlanmamış duruş sürelerine yol açarak işletmeler için ciddi ekonomik kayıplar anlamına gelir.
Çalışma Prensibi ve Teknik Veriler
Lineer kızakların çalışma prensibi, minimum sürtünme ile yük taşıma kapasitesini birleştirmeye dayanır. Normal şartlarda, doğru seçilmiş bir yağlayıcı (gres veya yağ), kızak bloğu içindeki bilyeler veya makaralar ile ray yüzeyi arasında ince bir film tabakası oluşturur. Bu film, hidrodinamik veya elastohidrodinamik yağlama rejimi altında çalışarak, yükü taşıyan yüzeylerin birbirine temasını fiziksel olarak engeller. Bu sayede, sürtünme katsayısı oldukça düşük seviyelerde (genellikle 0.001 – 0.01 aralığında) tutulur, enerji kaybı minimize edilir ve yüzey aşınması ihmal edilebilir düzeyde kalır. Yağlayıcı aynı zamanda, hareket sırasında oluşan küçük miktardaki ısıyı emerek dağıtır ve metallerin oksidasyonunu önleyerek korozyona karşı koruma sağlar.
Ancak, bir lineer kızak yağsız kaldığında, bu kritik film tabakası yok olur. Sonuç olarak:
- Sürtünme Katsayısı Artışı: Yağlayıcının olmaması, sürtünme katsayısının 10 ila 100 kat artmasına neden olabilir (örneğin, 0.005’ten 0.5’e veya daha yükseğe). Bu durum, hareket için çok daha fazla güç gerektirdiği anlamına gelir.
- Aşırı Isı Oluşumu: Artan sürtünme, kinetik enerjinin büyük bir kısmının ısıya dönüşmesine yol açar. Bu ısı, kızak bileşenlerinin sıcaklığını hızla yükseltir. Yüksek sıcaklıklar (genellikle 80°C üzeri), malzemenin sertliğini ve mukavemetini azaltır, termal genleşmeye neden olarak toleransları bozar ve hatta metal yorgunluğuna yol açabilir.
- Hızlı Aşınma ve Deformasyon: Metal-metale temas, adezif aşınma (yüzeylerin birbirine yapışıp kopması), abrazyon aşınması (sert partiküllerin yüzeyi çizmesi) ve yüzey yorulması (mikro çatlaklar ve oyuklar) gibi ciddi aşınma mekanizmalarını tetikler. Bu durum, ray ve bilye/makara yüzeylerinde mikron düzeyinde malzeme kaybına, pürüzlenmeye ve hatta kalıcı deformasyonlara yol açar. Aşınma, kızakta boşluk oluşumuna ve dolayısıyla hareket hassasiyetinin kaybına neden olur.
- Hassasiyet Kaybı ve Konumlandırma Hataları: Aşınma nedeniyle artan boşluklar, makinenin istenen konuma tam olarak ulaşmasını engeller. Bu durum, özellikle CNC makineleri, robotik kollar ve ölçüm sistemleri gibi yüksek hassasiyet gerektiren uygulamalarda kritik üretim hatalarına yol açar.
- Gürültü ve Titreşim Artışı: Düzensiz yüzeyler ve artan sürtünme, çalışma sırasında anormal sesler (gıcırtı, sürtme) ve titreşimler oluşturur. Bu durum, makine operatörleri için rahatsız edici olmasının yanı sıra, diğer hassas bileşenlere de zarar verebilir.
- Korozyon Riski: Yağlayıcı, aynı zamanda metal yüzeyleri nem ve korozif maddelerden koruyan bir bariyer görevi görür. Yağsız kalan bir kızak, özellikle nemli veya kimyasal buharların olduğu ortamlarda korozyona karşı savunmasız hale gelir.
- Katalitik Arıza ve Sistem Durması: Yukarıdaki etkiler birbiriyle etkileşime girerek bir zincirleme reaksiyon başlatır. Aşınma daha fazla ısıya, ısı daha fazla aşınmaya yol açar. Sonunda, kızak o kadar hasar görür ki, hareket tamamen durur veya “kilitlenir”. Bu durum, üretim hattının durmasına, pahalı onarım maliyetlerine ve uzun süreli üretim kayıplarına neden olur.
| Parametre | Değer/Açıklama |
|---|---|
| Sürtünme Katsayısı (Yağlı) | 0.001 – 0.01 (Hidrodinamik / Elastohidrodinamik) |
| Sürtünme Katsayısı (Yağsız) | 0.1 – 0.5+ (Kuru sürtünme, metal-metal teması) |
| Çalışma Sıcaklığı Artışı | Normalde +5°C ila +20°C / Yağsızda +50°C ila +150°C ve üzeri |
| Beklenen Ömür (L10) Azalması | %90’ın üzerinde azalma (teorik ömrün %10’undan azına düşebilir) |
| Aşınma Oranı | Mikron/saat cinsinden katlanarak artar, yüzey deformasyonu başlar |
| Konumlandırma Hassasiyeti | Normalde ± birkaç mikron / Yağsızda milimetre seviyesinde sapmalar |
| Gürültü Seviyesi | Normalde düşük / Yağsızda 20 dB – 40 dB ve üzeri artış |
| Güç Tüketimi Artışı | %50’den %300’e kadar artış (sürtünme kuvvetiyle orantılı) |
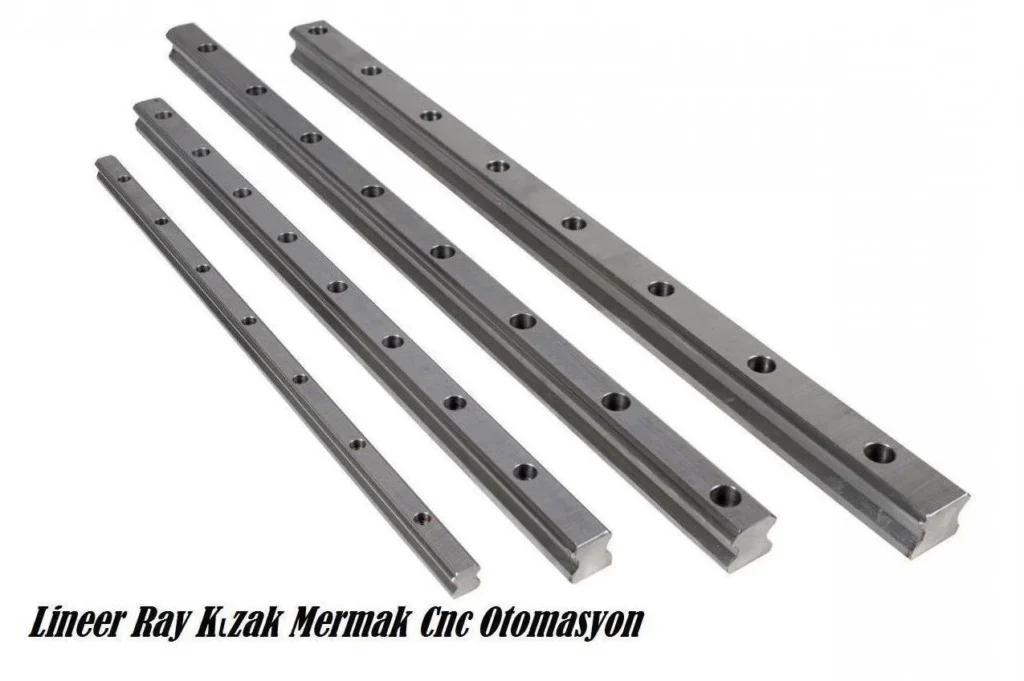
Lineer kızaklar, genellikle bilyalı kızaklar (ball guides) veya makaralı kızaklar (roller guides) olmak üzere iki ana kategoriye ayrılır. Her iki tip de, hareketli bir taşıyıcı bloğun (carriage) sabit bir ray üzerinde, içindeki yuvarlanma elemanları (bilyeler veya makaralar) aracılığıyla lineer hareket etmesini sağlar. Bu yuvarlanma elemanları, yükü taşırken aynı zamanda sürtünmeyi minimuma indirme görevini üstlenir. Yağlama, bu hassas etkileşimde kritik bir rol oynar.
- Sürtünme Azaltma: Yağlayıcı, metal yüzeyler arasında bir film oluşturarak doğrudan teması engeller ve sürtünme katsayısını düşürür. Bu, daha az enerji tüketimi ve daha düşük ısı üretimi anlamına gelir.
- Isı Dağıtımı: Çalışma sırasında oluşan az miktardaki ısıyı emerek ve dağıtarak sistemin aşırı ısınmasını önler.
- Aşınma Önleme: Yuvarlanma elemanları ile ray yüzeyi arasındaki doğrudan teması keserek, aşınmayı (adheziv, abraziv, yorulma) büyük ölçüde azaltır.
- Korozyon Koruması: Yağlayıcı, kızak yüzeylerini nem ve diğer korozif maddelerden izole ederek paslanmayı ve korozyonu engeller.
- Kirlilik Temizleme: Yağlayıcı akışı, aşınma partikülleri ve dış kirleticileri sistemden uzaklaştırmaya yardımcı olur.
Yağsız kalan bir lineer kızakta, bu fonksiyonların tamamı ortadan kalkar. Sürtünme katsayısı, yağlı duruma göre 10 ila 100 kat artabilir. Bu durum, kızakların ömrünü, tasarım ömrünün çok altına çekerek, beklenmedik arızalara yol açar. Aşağıdaki teknik veri tablosu, yağlamanın kritik etkilerini daha net göstermektedir:
| Parametre | Değer/Açıklama |
|---|---|
| Yağlama Durumu | Yeterli Yağlama / Yağsız Çalışma |
| Sürtünme Katsayısı (μ) | 0.001 – 0.005 (Yağlı) / 0.1 – 0.5 (Yağsız) |
| Çalışma Sıcaklığı Artışı | Normal (5-15°C) / Aşırı (50°C üzeri, kritik deformasyon riski) |
| Beklenen Ömür (L10) | 10.000 – 100.000+ km (Yağlı) / 100 km altı (Yağsız, saatler içinde arıza) |
| Hassasiyet Kaybı | Minimal (μm seviyesi) / Yüksek (mm seviyesi, konumlandırma hatası) |
| Gürültü Seviyesi | Düşük (40-60 dB) / Yüksek (80-100+ dB, anormal sesler) |
| Yüzey Hasarı Türü | Yorulma / Yapışkan Aşınma, Çizilme, Korozyon |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Yağlayıcı Seçimi ve Uygulaması: Her lineer kızak tipi ve uygulama için üretici tarafından önerilen spesifik yağlayıcılar (gres veya yağ) bulunur. Bu yağlayıcıların viskozitesi, baz yağı tipi ve katkı maddeleri, kızak malzemesi, çalışma sıcaklığı, yük ve hız gibi faktörlere göre optimize edilmiştir. Yanlış yağlayıcı seçimi, yetersiz yağlama kadar zararlı olabilir. Yağlama noktalarının ve yöntemlerinin (manuel, otomatik yağlama sistemleri) doğru bir şekilde belirlenmesi ve uygulanması esastır.
- Periyodik Bakım ve Yağlama Programı: Lineer kızakların uzun ömürlü ve sorunsuz çalışması için düzenli ve planlı bakım hayati önem taşır. Üretici tarafından belirtilen yağlama aralıklarına (çalışma saati, kat edilen mesafe veya zaman bazında) titizlikle uyulmalıdır. Kestirimci bakım teknikleri (örneğin, titreşim analizi, termal görüntüleme, yağ analizi) kullanılarak kızakların durumu izlenmeli ve potansiyel sorunlar ortaya çıkmadan önce müdahale edilmelidir. Yağlama programı, makinenin çalışma yoğunluğuna ve ortam koşullarına göre ayarlanmalıdır.
- Ortam Koşullarının Yönetimi: Endüstriyel ortamlar genellikle toz, kir, nem, talaş ve kimyasal buharlar gibi lineer kızakların performansını olumsuz etkileyebilecek unsurlarla doludur. Bu partiküller, yağlayıcıya karışarak aşındırıcı etki yaratabilir veya kızak yüzeylerine yapışarak yağlama filmini bozabilir. Bu nedenle, kızakların sızdırmazlık elemanları (keçeler, körükler) düzenli olarak kontrol edilmeli ve hasarlı olanlar değiştirilmelidir. Gerekirse, koruyucu kapaklar veya özel muhafazalar kullanılarak kızaklar dış etkenlerden korunmalıdır.
- Yükleme ve Hız Limitlerine Uygunluk: Lineer kızaklar, belirli statik ve dinamik yük kapasiteleri ile hız limitleri dahilinde çalışmak üzere tasarlanmıştır. Bu limitlerin aşılması, kızak üzerindeki stresi artırır, yağlama filminin daha hızlı bozulmasına ve dolayısıyla erken aşınmaya yol açar. Uygulamanın gerektirdiği yük ve hız değerlerinin, seçilen kızak modelinin teknik özelliklerini karşıladığından emin olunmalıdır. Aşırı yük veya hız durumlarında yağlama gereksinimleri artar.
- Erken Teşhis Yöntemleri ve İzleme: Potansiyel yağlama sorunlarını veya aşınmayı erken aşamada tespit etmek, ciddi arızaları önlemek için kritik öneme sahiptir. Vibrasyon analizi (titreşim seviyelerindeki artış), termal görüntüleme (kızak yüzey sıcaklığındaki anormal yükselişler), akustik emisyon (metal-metal teması kaynaklı sesler) ve hatta basit görsel kontroller (yağlayıcı eksikliği, renk değişimi, paslanma belirtileri) bu teşhis yöntemleri arasında yer alır. Bu yöntemler, yağlama eksikliğinin neden olduğu ilk belirtileri yakalayarak zamanında müdahale imkanı sunar.
- Doğru Montaj ve Hizalama: Lineer kızakların montajı, üretici talimatlarına uygun olarak son derece hassas bir şekilde yapılmalıdır. Yanlış hizalama, bükülme veya aşırı ön yükleme (preload), kızak üzerinde dengesiz yük dağılımına neden olur. Bu durum, bazı bölgelerde yağlama filminin daha hızlı bozulmasına ve lokalize aşınmaya yol açabilir. Montaj sonrası hizalama kontrolleri ve gerekirse ayarlamalar yapılmalıdır.
- Düzenli ve Proaktif Yağlama Programı Oluşturma:
Bakım planları, kızak üreticisinin önerileri doğrultusunda belirlenmeli ve titizlikle uygulanmalıdır. Yağlama aralıkları, çalışma döngüsü, yük, hız ve çevresel koşullar dikkate alınarak optimize edilmelidir. Zaman bazlı değil, kullanım bazlı (çalışma saati, kat edilen mesafe) yağlama programları daha etkili olabilir. Otomatik yağlama sistemleri, insan hatasını minimize ederek ve sürekli, kontrollü yağlama sağlayarak bu konuda büyük avantajlar sunar.
- Doğru Yağlayıcı Seçimi ve Miktarının Ayarlanması:
Her lineer kızak ve uygulama, belirli bir viskoziteye, katkı maddelerine ve baz yağa sahip farklı bir yağlayıcı gerektirebilir. Yanlış yağlayıcı seçimi veya yetersiz/aşırı yağlama, tıpkı yağsız kalmak kadar zararlı olabilir. Aşırı yağlama, contalara zarar verebilir, kirleticileri çekebilir veya gereksiz maliyet yaratabilir. Üretici spesifikasyonlarına kesinlikle uyulmalı ve gerekirse uzman görüşü alınmalıdır.
- Sürekli Görsel ve İşitsel Denetim:
Operatörler ve bakım personeli, kızakların durumunu düzenli olarak kontrol etmelidir. Kızak yüzeylerinde renk değişimi (kararma), anormal yağ sızıntıları, metal talaşı, artan sürtünme hissi (elle hareket ettirirken), titreşim veya olağandışı gürültüler (gıcırtı, sürtünme sesi) erken uyarı işaretleridir. Bu tür belirtiler gözlemlendiğinde, derhal müdahale edilmelidir.
- Çevresel Faktörlerin Yönetimi ve Koruma:
Toz, nem, kimyasal buharlar ve aşırı sıcaklık değişimleri, yağlayıcının ömrünü kısaltabilir ve kızaklara zarar verebilir. Kızakların uygun contalar veya koruyucu körüklerle çevresel etkenlerden korunması önemlidir. Özellikle kirli veya aşındırıcı ortamlarda çalışan kızaklar için özel sızdırmazlık ve yağlama çözümleri düşünülmelidir.
- Montaj ve Hizalama Hassasiyeti:
Lineer kızakların yanlış montajı veya hizalama hataları, yükün kızak elemanları üzerinde dengesiz dağılmasına neden olur. Bu durum, belirli noktalarda lokal yüksek basınç oluşturarak yağ filminin kırılmasına ve aşınmanın hızlanmasına yol açar. Doğru montaj teknikleri ve hassas hizalama, yağlamanın etkinliğini artırır ve kızak ömrünü uzatır.
- Periyodik Sensör ve İzleme Sistemleri:
Modern otomasyon sistemlerinde, kızakların sıcaklık, titreşim ve hatta yağlama basıncı gibi parametrelerini sürekli izleyen sensörler kullanılabilir. Bu tür koşul tabanlı izleme (condition monitoring) sistemleri, potansiyel sorunları erken aşamada tespit ederek planlı bakıma olanak tanır ve plansız duruşları engeller.
Sık Karşılaşılan Sorunlar ve Çözümleri
Lineer kızakların yağsız kalması durumunda sahada karşılaşılan sorunlar genellikle birbirini takip eden ve giderek kötüleşen belirtilerle kendini gösterir. Bu sorunları erken teşhis etmek ve doğru çözümlerle müdahale etmek, sistemin ömrünü uzatmak ve maliyetli arızaların önüne geçmek için kritik öneme sahiptir:
-
Sorun: Artan Gürültü ve Titreşim
Belirti: Kızak hareket halindeyken alışılmadık gıcırtı, sürtme, vuruntu veya yüksek frekanslı sesler duyulması, makinede hissedilir titreşimlerin oluşması. Bu, yağlama filminin bozulduğunu ve metal yüzeylerin doğrudan temas etmeye başladığının ilk ve en yaygın işaretidir.
Çözüm: Makine hemen durdurulmalı ve kızak yüzeyleri ile yağlama noktaları kontrol edilmelidir. Yetersiz yağlama tespit edilirse, kızak temizlenmeli ve üretici talimatlarına uygun taze, doğru yağlayıcı ile yağlanmalıdır. Eğer aşınma belirginse (gözle görülür çizikler, oyuklar), yağlama sorunu çözülse bile gürültü tamamen ortadan kalkmayabilir. Bu durumda, daha detaylı bir inceleme ve potansiyel parça değişimi düşünülmelidir.
-
Sorun: Konumlandırma Hassasiyeti Kaybı ve Tekrarlanabilirlik Sorunları
Belirti: Makinenin belirli bir noktaya ulaşmada zorlanması, hedef konumdan sapmalar göstermesi veya aynı işlemi tekrarlarken tutarsız sonuçlar vermesi. Özellikle CNC tezgahlarında veya robotik uygulamalarda işleme kalitesinin düşmesi.
Çözüm: Yağlama eksikliğinden kaynaklanan aşınma, kızakta boşluk (clearance) artışına neden olur. Bu durumda, öncelikle yağlama sistemi kontrol edilmeli ve yeterli yağlama sağlanmalıdır. Ancak aşınma ileri düzeydeyse, boşluk kalıcı hale gelmiş olabilir. Bu durumda, kızak bloğu ve/veya ray setinin değiştirilmesi gerekebilir. Hassasiyet testleri yapılarak sapmanın boyutu belirlenmeli ve onarım veya değişim kararı buna göre verilmelidir.
-
Sorun: Aşırı Isınma
Belirti: Kızak yüzeylerinin veya kızak bloğunun dokunulamayacak kadar sıcak olması, termal kameralarla yapılan ölçümlerde anormal sıcaklık değerlerinin tespiti. Kızak çevresindeki boyaların veya plastik aksamların erimeye başlaması.
Çözüm: Aşırı sürtünme kaynaklı ısı, kızak malzemelerinin özelliklerini bozabilir ve genleşmeye yol açarak daha fazla sıkışmaya neden olabilir. Makine hemen durdurulmalı ve kızak soğumaya bırakılmalıdır. Yağlama kontrol edilmeli ve eksiklik varsa giderilmelidir. Eğer sorun devam ederse, kızak üzerindeki yük veya çalışma hızı azaltılmalı, soğutma sistemleri (varsa) kontrol edilmelidir. Isıdan kaynaklanan deformasyonlar kalıcı olabilir ve kızak değişimi gerektirebilir.
-
Sorun: Gözle Görülür Hasar ve Deformasyon (Pas, Çatlaklar, Çizikler)
Belirti: Kızak rayında veya blok yüzeylerinde paslanma, kararmalar, derin çizikler, oyuklar, metal talaşları veya yüzeyde çatlaklar oluşması.
Çözüm: Bu belirtiler, yağsız çalışmanın uzun süreli ve yıkıcı etkilerini gösterir. Paslanma, yağlama filminin korozyona karşı koruyucu özelliğini yitirdiğini; çizikler ve oyuklar ise ciddi metal-metal temasından kaynaklanan aşınmayı işaret eder. Bu aşamada, kızak genellikle ciddi şekilde hasar görmüştür ve güvenli ve verimli çalışma için değiştirilmesi zorunludur. Hasarın boyutu, kızak bloğunu, rayı ve hatta montaj yüzeylerini etkileyebilir. Değişim sonrası, yağlama programı ve ortam koruma önlemleri kesinlikle gözden geçirilmelidir.
-
Sorun: Kızak Hareketsiz Kalması veya Sıkışması
Belirti: Kızak bloğunun tamamen kilitlenmesi ve hareket edememesi.
Çözüm: Bu, yağsız çalışmanın en son ve en yıkıcı sonucudur. Aşırı aşınma, deformasyon ve ısı birikimi, kızak mekanizmasının tamamen kilitlenmesine neden olmuştur. Bu durumda, kızak ve ilgili bileşenler genellikle tamir edilemez derecede hasar görmüştür ve komple değişim zorunludur. Bu tür bir arıza, genellikle üretim hattının durmasına ve yüksek maliyetli acil müdahalelere yol açar. Önleyici bakımın ne kadar önemli olduğunun en açık göstergesidir.
Lineer kızakların yağsız kalması veya yetersiz yağlanması durumunda ortaya çıkan sorunlar genellikle benzer belirtilerle kendini gösterir ve doğru müdahale ile çözülebilir. Ancak, hasar ilerlediyse parça değişimi kaçınılmaz olabilir.
- Sorun: Artan Sürtünme ve Aşırı Isınma
Belirtiler: Kızak yüzeylerinde gözle görülür kararma, termal kameralarla tespit edilen yüksek sıcaklıklar, motorun normalden daha fazla akım çekmesi, kontrol sistemlerinde aşırı yük uyarıları. Elle dokunulduğunda anormal sıcaklık hissi.
Çözüm: Öncelikle mevcut yağlama durumunu kontrol edin. Yağ seviyesi düşükse veya yağ kirlenmişse, uygun yağlayıcı ile takviye edin veya tamamen değiştirin. Yağlama sisteminin (pompa, dağıtıcı, hatlar) düzgün çalıştığından emin olun. Gerekirse, daha yüksek viskoziteli veya daha iyi ısı dağıtma özelliklerine sahip bir yağlayıcıya geçişi değerlendirin. Eğer aşınma ileri düzeydeyse, kızak bloğu ve/veya rayın değiştirilmesi gerekebilir.
- Sorun: Titreşim ve Anormal Gürültü Artışı
Belirtiler: Çalışma sırasında duyulan gıcırtı, sürtünme, tıkırtı veya homurtu sesleri. Makine gövdesinde hissedilen artan titreşim seviyeleri. İşleme kalitesinde düşüş.
Çözüm: Yağlama miktarını ve kalitesini kontrol edin. Yetersiz yağlama gürültüyü artırır. Kızakların montaj ve hizalamasını kontrol edin; gevşek bağlantılar veya yanlış hizalama da titreşime neden olabilir. Yuvarlanma elemanlarının ve ray yüzeylerinin görsel muayenesini yapın. Yüzeylerde çukurlaşma, çizilme veya paslanma varsa, bu parçaların ömrü dolmuş demektir ve değiştirilmeleri gerekir. Yatak boşluğunun üretici toleransları içinde olduğundan emin olun.
- Sorun: Hassasiyet Kaybı ve Konumlandırma Hataları
Belirtiler: İşlenmiş parçaların boyutlarında veya geometrilerinde tutarsızlıklar, tekrarlanabilirlik sorunları, CNC programlarında ofset ayarlarının sürekli değişmesi ihtiyacı.
Çözüm: Yağlama eksikliği, aşınma nedeniyle kızaklardaki boşlukların artmasına ve dolayısıyla hassasiyet kaybına yol açar. Öncelikle yağlama sistemini kontrol edin ve düzeltin. Kızakların mekanik aşınma seviyesini ölçün (örneğin, dial indikatör ile boşluk kontrolü). Eğer boşluklar üretici toleranslarını aşıyorsa, hassasiyetin geri kazanılması için kızak bloğu ve/veya rayın değiştirilmesi şarttır. Sistem kalibrasyonunu düzenli olarak yapın.
- Sorun: Kızak Kilitlenmesi veya Tamamen Durması (Seizure)
Belirtiler: Kızakların aniden hareket edememesi, motorun aşırı zorlanması veya hata vererek durması. Kızak yüzeylerinde ciddi metal transferi ve deformasyon.
Çözüm: Bu durum genellikle aşırı ve uzun süreli yağlama eksikliğinin son aşamasıdır. Kızak elemanları arasındaki metal-metal teması o kadar artmıştır ki, yüzeyler birbirine kaynaklanmış veya aşırı derecede deforme olmuştur. Bu durumda, hasarlı tüm kızak bileşenlerinin (blok, ray, yuvarlanma elemanları) tamamen değiştirilmesi gerekmektedir. Kilitlenme genellikle geri dönüşü olmayan bir arızadır ve onarım yerine parça değişimi gerektirir. Olayın temel nedenini araştırarak gelecekteki arızaları önleyici tedbirler alınmalıdır.
- Sorun: Korozyon ve Kontaminasyon
Belirtiler: Kızak yüzeylerinde pas lekeleri, yağlayıcının renginde kahverengileşme veya siyahlaşma, yağ içinde metal partikülleri veya kirleticiler.
Çözüm: Yağlayıcı, korozyon önleyici katkı maddeleri içermeli ve çevresel etkenlerden korunmalıdır. Sızdırmazlık elemanlarının (contalar, körükler) sağlam olduğunu kontrol edin ve hasarlı olanları değiştirin. Ortamdaki nem veya kimyasal buharları azaltmak için çevresel kontrol önlemleri alın. Kirli yağlayıcıyı derhal boşaltın ve sistemi temizleyerek yeni, uygun yağlayıcı ile doldurun. Eğer korozyon veya kontaminasyon yüzeylerde kalıcı hasar oluşturduysa, parça değişimi gerekebilir.
Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde lineer kızaklar, hassas hareketin ve üretim kalitesinin temelini oluşturur. Bu kritik bileşenlerin yağsız kalması, sadece küçük bir aksaklık değil, üretim süreçlerini tamamen durdurabilecek, yüksek maliyetli onarımlara ve ciddi üretim kayıplarına yol açabilecek potansiyel bir felakettir. Gördüğümüz gibi, yağsız çalışma; sürtünme artışı, aşırı ısınma, hızla ilerleyen aşınma, hassasiyet kaybı, artan gürültü ve titreşim gibi bir dizi yıkıcı etkiyi tetikler. Bu durum, kızakların ömrünü dramatik bir şekilde kısaltır ve nihayetinde sistemin tamamen kilitlenmesine neden olur. Bir uzmanın bakış açısıyla, lineer kızak yağlaması, sadece bir “bakım görevi” olmaktan öte, makine sağlığı, üretim verimliliği ve işletme güvenliği için stratejik bir önceliktir.
Bu bağlamda, işletmelere ve bakım ekiplerine şu uzman tavsiyeleri sunulmaktadır:
- Yağlama Yönetimini Kurumsallaştırın: Yağlama, rastgele veya “akla gelince” yapılan bir iş olmaktan çıkarılmalı, detaylı bir yağlama planı ve programı oluşturulmalıdır. Bu plan, her kızak için doğru yağlayıcı tipini, miktarını, uygulama sıklığını ve yöntemini içermelidir.
- Eğitim ve Bilinçlendirme: Bakım personelinin lineer kızakların yağlama prensipleri, doğru yağlayıcı seçimi, uygulama teknikleri ve yağsız çalışmanın potansiyel tehlikeleri konusunda düzenli olarak eğitilmesi sağlanmalıdır. Bilinçli personel, sorunları erken aşamada tespit edebilir.
- Kestirimci Bakım Teknolojilerini Entegre Edin: Titreşim analizi, termal görüntüleme, akustik emisyon sensörleri ve hatta otomatik yağlama sistemleri gibi modern kestirimci bakım araçları, kızakların anlık durumunu izleyerek potansiyel yağlama sorunlarını ortaya çıkmadan önce haber verebilir. Bu, planlanmamış duruşları minimuma indirir.
- Çevre Koşullarına Karşı Koruma: Kızakların çalışma ortamı, toz, nem, kir ve kimyasallardan arındırılmalı veya kızaklar uygun sızdırmazlık elemanları ve koruyucu kapaklarla korunmalıdır. Temiz bir ortam, yağlayıcının ömrünü uzatır ve aşındırıcı partiküllerin sisteme girmesini engeller.
- Orijinal Ekipman Üreticisi (OEM) Tavsiyelerine Uyun: Her lineer kızak üreticisi, ürünleri için en uygun yağlama parametrelerini ve bakım prosedürlerini belirler. Bu tavsiyelere harfiyen uymak, kızakların garanti kapsamında kalmasını sağlar ve en yüksek performansı elde etmenin anahtarıdır.
- Yedek Parça ve Yağlayıcı Stoğu: Kritik lineer kızaklar için uygun yedek parça ve doğru tip yağlayıcının stokta bulundurulması, olası bir arıza durumunda hızlı müdahale imkanı sunar ve üretim kesintisi süresini minimize eder.
Unutulmamalıdır ki, lineer kızakların yağlanması ihmal edildiğinde ortaya çıkan maliyetler (üretim kaybı, pahalı onarımlar, yedek parça maliyeti, işçilik) genellikle düzenli ve doğru yağlama için harcanacak maliyetin katbekat üzerindedir. Proaktif bir yaklaşımla, lineer hareket sistemlerinizin ömrünü uzatabilir, makine performansını optimize edebilir ve işletmenizin genel verimliliğini artırabilirsiniz. Yağlama, sadece bir detay değil, otomasyon sistemlerinizin kalbidir.
Lineer kızakların yağsız kalması, endüstriyel otomasyon sistemlerinde karşılaşılabilecek en maliyetli ve önlenebilir arızalardan biridir. Bu durum, sadece kızakların kendilerine değil, aynı zamanda bağlı oldukları tüm makine ve üretim süreçlerine ciddi zararlar verebilir. Sürtünmenin artmasıyla başlayan bu yıkıcı süreç, ısı oluşumu, hızlanan aşınma, hassasiyet kaybı, titreşim ve gürültü artışı ile devam ederek nihayetinde kızakların kilitlenmesi ve tüm operasyonun durmasıyla sonuçlanır. Bu durum, işletmeler için planlanmamış duruş süreleri, yüksek onarım maliyetleri, üretim kaybı ve hatta güvenlik riskleri anlamına gelir.
Bir uzman olarak tavsiyem, lineer kızak yağlamasına bir maliyet unsuru olarak değil, üretim sürekliliğinin ve ekipman ömrünün kritik bir yatırımı olarak yaklaşılmasıdır. Proaktif bakım ve doğru yağlama stratejileri, bu tür arızaların önüne geçmenin en etkili yoludur. Her şeyden önce, kızak üreticisinin belirlediği yağlama talimatlarına harfiyen uyulmalıdır. Uygulama koşullarına (yük, hız, çevresel faktörler) göre yağlama sıklığı ve yağlayıcı tipi optimize edilmelidir. Otomatik yağlama sistemleri, insan hatasını ortadan kaldırarak ve sürekli, hassas yağlama sağlayarak özellikle yüksek performanslı ve kritik uygulamalarda vazgeçilmez bir çözüm sunar. Personelin yağlama ve arıza belirtileri konusunda eğitilmesi, erken teşhisin anahtarıdır. Düzenli görsel denetimler, gürültü ve titreşim analizleri, termal kameralarla sıcaklık takibi gibi yöntemler, potansiyel sorunları büyümeden önce tespit etmeye yardımcı olur. Unutulmamalıdır ki, küçük bir bakım ihmali, büyük ve yıkıcı sonuçlara yol açabilir. Ekipmanlarınızın ömrünü uzatmak, üretim verimliliğini artırmak ve beklenmedik maliyetlerden kaçınmak için lineer kızak yağlamasına gereken önemi vermek, endüstriyel otomasyonun temel taşlarından biridir. Daima üretici spesifikasyonlarına uyun, kaliteli yağlayıcılar kullanın ve şüpheye düştüğünüzde uzman bir teknik servis veya mühendislik firmasından destek almaktan çekinmeyin.