Sepetinizde ürün bulunmuyor.
Kremayer Dişli Boşluğu Nasıl Ayarlanır?
İçindekiler
Kremayer dişli boşluğu, sistemin hassasiyetini, ömrünü ve performansını optimize etmek için dişliler arasındaki minimum aralığın ayarlanması işlemidir. Bu ayar genellikle eksantrik burçlar, ayarlanabilir yatak blokları veya şimler kullanılarak yapılır; amaç, aşınmayı azaltırken yüksek rijitlik ve hassasiyet sağlamaktır.
Kremayer Dişli Boşluğu Nasıl Ayarlanır? Nedir?
Endüstriyel otomasyon sistemlerinde, özellikle lineer hareket uygulamalarında kullanılan kremayer ve pinyon (dişli çark) mekanizmaları, yüksek hassasiyet ve tekrarlanabilirlik gerektirir. Bu sistemlerin kritik performans parametrelerinden biri de “dişli boşluğu” ya da teknik adıyla “backlash“tir. Dişli boşluğu, pinyonun bir dişinin kremayerin bir dişine temas ettiği noktadan, pinyonun ters yönde hareket ederek diğer dişine temas etmeye başladığı ana kadar geçen mesafedir. Başka bir deyişle, kuvvet yönü değiştiğinde dişli çifti arasındaki serbest hareket miktarıdır. Bu boşluğun doğru ayarlanması, sistemin genel performansı, ömrü, hassasiyeti ve gürültü seviyesi üzerinde doğrudan etkiye sahiptir. Aşırı boşluk, konumlandırma hatalarına, titreşime, gürültüye ve hızlanma/yavaşlama sırasında darbelere yol açarken, yetersiz boşluk ise sürtünmeyi artırarak aşırı ısınmaya, enerji kaybına ve erken aşınmaya neden olabilir. Bu nedenle, kremayer dişli boşluğunun optimum seviyede tutulması, otomasyon sistemlerinin verimli ve güvenilir çalışması için hayati öneme sahiptir.
Endüstriyel otomasyon sistemlerinde, özellikle lineer hareket uygulamalarında sıkça karşılaşılan kremayer dişli sistemleri, yüksek hassasiyet ve güvenilirlik gerektirir. Bu sistemlerin optimum performansı için kritik öneme sahip ayarlardan biri, dişli boşluğu, diğer adıyla boşluk (backlash) ayarıdır. Dişli boşluğu, bir dişli çiftindeki dişlerin birbirine tam olarak oturmadığı durumlarda ortaya çıkan, hareket iletimi sırasında oluşan küçük bir boşluktur. Bu boşluk, hareket yönü değiştiğinde mekanik sistemde hissedilen bir gecikme veya serbest hareket olarak kendini gösterir. Örneğin, bir pinyon dişlisinin kremayer üzerinde yön değiştirmesi anında, dişler arasında bir miktar boşluk varsa, pinyonun hareket etmeye başlaması ile kremayerin gerçekten hareket etmesi arasında bir miktar “ölü bölge” oluşur. Bu durum, özellikle hassas konumlandırma gerektiren robotik uygulamalar, CNC makineleri ve otomasyon hatlarında konumlandırma hatası, titreşim, gürültü ve hızlanma/yavaşlama sırasında darbe yükleri gibi sorunlara yol açabilir. Bu nedenle, kremayer dişli boşluğunun doğru bir şekilde ayarlanması, sistemin genel performansı, ömrü ve hassasiyeti açısından hayati öneme sahiptir. Ayar, dişliler arasında yeterli bir boşluk bırakarak sıkışmayı önlerken, aynı zamanda minimum boşluğu hedefleyerek hassasiyeti maksimize etmeyi amaçlar.
Çalışma Prensibi ve Teknik Veriler
Kremayer dişli boşluğunun ayarlanması, sistemin mekanik özelliklerine ve istenen hassasiyet seviyesine göre farklı yöntemlerle gerçekleştirilir. Temel prensip, pinyonun kremayere olan mesafesini mikro düzeyde değiştirerek diş temasını optimize etmektir. Bu ayarlama, genellikle montaj sırasında veya periyodik bakım süreçlerinde yapılır.
Ayarlama Yöntemleri:
- Eksantrik Burçlar veya Miller (Eccentric Bushings/Shafts): Bu yöntem, pinyonun yataklandığı burcun veya milin eksantrik (merkez dışı) bir yapıda olması prensibine dayanır. Burç veya mil döndürüldüğünde, pinyonun merkezi kremayere yaklaşıp uzaklaşarak dişli boşluğunu ayarlar. Bu, hassas ve kademesiz ayarlama imkanı sunar ve genellikle yüksek hassasiyet gerektiren sistemlerde tercih edilir. Ayarlama yapıldıktan sonra, burcun veya milin kilitlenmesi (örneğin bir setskur veya sıkma vidası ile) kritik öneme sahiptir.
- Ayarlanabilir Yatak Blokları (Adjustable Bearing Blocks): Pinyonun monte edildiği yatak bloğu, kremayere göre hareket edebilecek şekilde tasarlanmıştır. Bu bloklar, genellikle ayar vidaları veya şimler aracılığıyla kremayere yaklaştırılıp uzaklaştırılarak boşluk ayarı yapılır. Bu yöntem daha sağlam yapılar için uygundur ve ağır yük altındaki sistemlerde stabilite sağlar.
- Şimler (Shims): Pinyonun montaj bloğu ile sistem tabanı arasına farklı kalınlıklarda şimler eklenerek veya çıkarılarak dikey konumlandırma ve dolayısıyla dişli boşluğu ayarlanabilir. Bu yöntem, özellikle ilk kurulumda veya büyük ayarlamalarda kullanılır, ancak sürekli ve ince ayarlar için diğer yöntemler kadar pratik olmayabilir.
- Ön Yüklemeli Dişli Sistemleri (Preloaded Gear Systems): Bazı yüksek hassasiyetli uygulamalarda, boşluğu tamamen ortadan kaldırmak için ön yüklemeli sistemler kullanılır. Bu sistemler genellikle iki pinyon kullanır; biri kremayerin bir tarafına, diğeri ise hafifçe döndürülerek diğer tarafına temas edecek şekilde ayarlanır. Bu, dişliler arasında sürekli bir temas sağlayarak boşluğu sıfırlar ve yüksek rijitlik sunar. Yaylı veya hidrolik ön yükleme mekanizmaları da kullanılabilir.
Teknik Veriler ve Dikkat Edilmesi Gerekenler:
- Optimum Boşluk Değeri: İdeal boşluk, genellikle üretici tarafından belirtilir ve sistemin hızına, yüküne, çalışma sıcaklığına ve hassasiyet gereksinimine göre değişir. Yüksek hızlı sistemlerde termal genleşme payı bırakmak için mikron düzeyinde bir boşluk gerekli olabilirken, çok hassas konumlandırmada sıfıra yakın boşluk hedeflenir.
- Ölçüm Yöntemleri: Boşluk ayarı, genellikle bir komparatör saati (dial indicator) veya feler mastarı (feeler gauge) ile ölçülür. Komparatör saati, pinyonun dişine temas ettirilerek pinyonun serbest hareket miktarı milimetre veya mikron cinsinden okunur.
- Malzeme ve Yüzey İşlemi: Kremayer ve pinyonun malzemesi (örneğin, sertleştirilmiş çelik, paslanmaz çelik) ve yüzey işlemleri (taşlama, indüksiyon sertleştirme) aşınma direncini ve dolayısıyla boşluk değişim hızını etkiler.
- Yağlama: Doğru yağlama, sürtünmeyi azaltarak aşınmayı önler ve dişli boşluğunun uzun süre korunmasına yardımcı olur. Ayarlama öncesinde ve sonrasında uygun yağlayıcıların kullanılması esastır.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk Tipi | Açısal Boşluk (Arc-minutes) veya Lineer Boşluk (mm/µm) |
| Tipik İdeal Boşluk Aralığı (Yüksek Hassasiyet) | 0.01 – 0.05 mm (10 – 50 mikron) veya üretici spesifikasyonu |
| Ayarlama Metotları | Eksantrik burçlar, ayarlanabilir yatak blokları, şimler, ön yüklemeli sistemler |
| Ölçüm Cihazları | Komparatör saati (0.001 mm hassasiyet), Feler mastarı |
| Aşırı Boşluğun Etkileri | Konumlandırma hatası, titreşim, gürültü, hızlanma/yavaşlama darbesi, hızlanmış aşınma |
| Yetersiz Boşluğun Etkileri | Aşırı sürtünme, ısınma, enerji kaybı, erken aşınma, sıkışma |
| Bakım Sıklığı | Uygulama yüküne, çalışma saatine ve çevresel koşullara bağlı olarak periyodik kontrol |
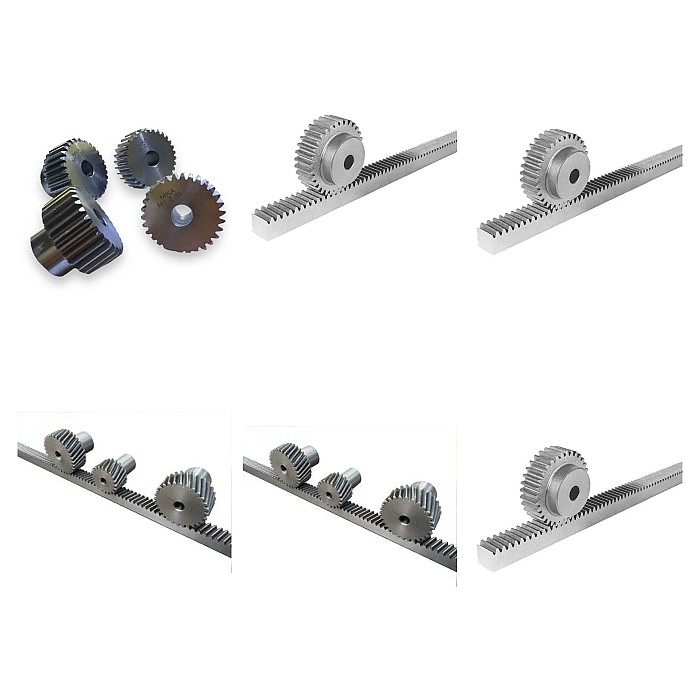
Kremayer dişli boşluğunun ayarlanması, sistemin mekanik tasarımına ve istenen hassasiyet seviyesine bağlı olarak çeşitli yöntemlerle gerçekleştirilir. Temel prensip, pinyon dişlisi ile kremayer arasındaki merkez mesafesini hassas bir şekilde ayarlayarak dişlerin birbirine ne kadar sıkı oturduğunu belirlemektir. Bu ayar, dişlilerin birbirine çok sıkı oturmasını (sıkışma, binding) veya çok gevşek olmasını (aşırı boşluk) engellemeyi hedefler. Her iki durum da sistem performansını olumsuz etkiler.
- Eksantrik Burçlar veya Flanşlar: En yaygın kullanılan yöntemlerden biridir. Pinyon dişlisinin monte edildiği yatak veya flanş, eksantrik bir yapıya sahiptir. Bu burç döndürüldüğünde, pinyonun merkez mesafesi kremayere göre değişir. Ayarlandıktan sonra, burç bir kilitleme mekanizması (genellikle vidalar) ile sabitlenir. Bu yöntem, hassas ve kademesiz ayar imkanı sunar.
- Ayarlanabilir Montaj Plakaları veya Kızaklar: Pinyonun veya tüm redüktörün monte edildiği plaka, kremayere göre hareket edebilecek şekilde tasarlanmıştır. Bu plakalar genellikle cıvatalar ve ayar vidaları aracılığıyla ileri-geri hareket ettirilerek boşluk ayarı yapılır. Ayar yapıldıktan sonra cıvatalar sıkılarak sistem sabitlenir.
- Şimler (Shims): Daha az hassas uygulamalarda veya belirli montaj koşullarında, pinyon yatağının altına veya montaj yüzeyine farklı kalınlıklarda şimler eklenip çıkarılarak merkez mesafesi ayarlanabilir. Bu yöntem genellikle daha kaba ayarlamalar için kullanılır ve sökme-takma gerektirdiği için daha zaman alıcı olabilir.
- Ön Yüklemeli (Anti-Backlash) Dişliler: Yüksek hassasiyet gerektiren uygulamalarda, mekanik boşluğu tamamen ortadan kaldırmak için özel tasarlanmış ön yüklemeli pinyonlar kullanılır. Bu pinyonlar genellikle iki parçalıdır ve bir yay veya başka bir mekanizma ile birbirine göre hafifçe döndürülerek kremayer dişlerine sürekli olarak zıt yönlerde baskı uygular. Bu sayede her zaman bir diş temas halinde tutulur ve boşluk sıfırlanır. Bu sistemler daha karmaşık ve maliyetli olsa da, üstün hassasiyet sunar.
Ayarlama genellikle bir komparatör saati (dial indicator) kullanılarak yapılır. Komparatör saati, pinyonun bir dişine veya kremayerin bir noktasına yerleştirilir ve pinyon, kremayer sabit tutulurken ileri geri hafifçe döndürülür. Komparatör saatinde okunan değer, boşluğun miktarını gösterir. İdeal boşluk değeri, dişli üreticisinin spesifikasyonlarına göre belirlenir ve genellikle diş modülüne, malzemenin termal genleşme katsayısına ve uygulama gereksinimlerine bağlıdır. Genellikle, dişli boşluğu, dişler arasında en az bir miktar yağ filmi oluşumuna izin verecek, ancak sistemin hassasiyetini bozmayacak bir seviyede olmalıdır. Aşırı sıkı ayar, dişlilerde aşırı ısınmaya, sürtünmeye ve erken aşınmaya yol açarken, aşırı boşluk darbe yüklerine ve hassasiyet kaybına neden olur.
| Parametre | Değer/Açıklama |
|---|---|
| İdeal Boşluk Toleransı | Genellikle modülün %2 ile %5’i arasında (örneğin, Modül 2 için 0.04 – 0.10 mm). Üreticiye danışılmalıdır. |
| Ölçüm Yöntemi | Komparatör saati (dial indicator) ile dişli dişleri üzerinde veya dişli ile kremayer arasında feeler gauge kullanımı. |
| Ayarlama Mekanizması | Eksantrik burçlar, ayarlanabilir montaj plakaları, şimler veya ön yüklemeli pinyonlar. |
| Malzeme Etkisi | Termal genleşme katsayısı yüksek malzemelerde (örneğin alüminyum) daha fazla boşluk bırakılması gerekebilir. |
| Uygulama Alanları | CNC makineleri, robotik kollar, lineer aktüatörler, otomasyon hatları, takım tezgahları. |
| Periyodik Kontrol | Sistem çalışma saatine, yük döngüsüne ve çevresel koşullara bağlı olarak 6 ayda bir veya yılda bir kontrol ve gerekirse ayar. |
| Önerilen Yağlama | Dişli tipi ve çalışma koşullarına uygun endüstriyel gres veya dişli yağı. Aşınmayı azaltır ve ömrü uzatır. |
Sahada Dikkat Edilmesi Gerekenler
- Sistem Temizliği ve Doğru Yağlama: Ayarlama işlemine başlamadan önce kremayer ve pinyonun tüm yüzeylerinin kir, talaş ve eski yağ kalıntılarından arındırılması esastır. Temiz bir yüzey, doğru ölçüm yapılmasını sağlar ve ayarlamadan sonra yeni ve uygun bir yağlayıcının (genellikle gres veya özel dişli yağı) uygulanması, sürtünmeyi minimuma indirerek aşınmayı geciktirir ve boşluğun uzun süre korunmasına yardımcı olur. Kirli veya yetersiz yağlanmış bir sistemde yapılan ayarlama, kısa sürede bozulmalara yol açabilir.
- Doğru Ölçüm Cihazlarının Kullanımı ve Kalibrasyonu: Boşluk ayarı sırasında en kritik adımlardan biri, doğru ve kalibre edilmiş ölçüm cihazları kullanmaktır. Genellikle 0.001 mm hassasiyetindeki bir komparatör saati veya uygun kalınlıktaki feler mastarları kullanılır. Komparatör saati, pinyonun dişine dikey olarak yerleştirilmeli ve pinyonun her iki yöndeki serbest hareketi dikkatlice okunmalıdır. Ölçümün, kremayerin farklı noktalarında (başlangıç, orta, son) tekrarlanması, olası üretim veya montaj hatalarından kaynaklanan düzensizlikleri tespit etmeye yardımcı olur.
- Sıcaklık ve Termal Genleşme Faktörü: Endüstriyel otomasyon sistemleri genellikle farklı sıcaklık koşullarında çalışır. Metal parçalar sıcaklık değişimleriyle genleşir veya büzülür. Bu durum, dişli boşluğunu doğrudan etkiler. Ayarlama işlemi, sistemin normal çalışma sıcaklığına yakın bir ortamda yapılmalı veya termal genleşme katsayıları dikkate alınarak bir boşluk payı bırakılmalıdır. Özellikle uzun kremayerlerde bu etki daha belirgin olabilir. Üretici tavsiyeleri, bu konuda önemli bir yol göstericidir.
- Montaj Hassasiyeti ve Paralellik: Kremayerin monte edildiği yüzeyin düzgünlüğü ve pinyonun hareket eksenine olan paralelliği, boşluk ayarından önce sağlanmalıdır. Kremayerin eğri veya pinyonun ekseninden kaçık olması, boşluğun kremayer boyunca düzensiz olmasına neden olur. Bu durum, bazı noktalarda aşırı sıkışmaya, bazı noktalarda ise aşırı boşluğa yol açarak sistemin erken aşınmasına ve performans kayıplarına neden olur. Lazer hizalama araçları veya hassas su terazileri bu aşamada kullanılabilir.
- Üretici Talimatlarına Harfiyen Uygunluk: Her kremayer-pinyon sistemi, belirli toleranslar ve ayar prosedürleri ile tasarlanır. Üreticinin sağladığı kullanım kılavuzları ve teknik dokümanlar, optimum boşluk değerleri, ayarlama yöntemleri ve sıkma torkları hakkında kesin bilgiler içerir. Bu talimatlara riayet etmek, hem sistemin garantisi hem de uzun ömürlü ve verimli çalışması için kritik öneme sahiptir. Genel prensipler yerine, spesifik ürünün gereksinimlerine odaklanılmalıdır.
- Bağlantı Elemanlarının Sıkma Torkları: Ayarlama yapıldıktan sonra, eksantrik burçları, yatak bloklarını veya diğer ayar mekanizmalarını sabitleyen tüm bağlantı elemanlarının (cıvata, vida vb.) üretici tarafından belirtilen tork değerlerinde sıkılması zorunludur. Yanlış tork değerleri, ayarın zamanla bozulmasına, parçaların gevşemesine veya aşırı sıkma durumunda parçaların deformasyonuna yol açabilir. Tork anahtarı kullanımı şarttır.
- Fonksiyonel Test ve Doğrulama: Ayarlama işlemi tamamlandıktan sonra, sistemin yük altında veya gerçek çalışma koşullarına yakın bir ortamda test edilmesi gerekir. Bu testler sırasında, sistemin düzgün hareket edip etmediği, herhangi bir anormal ses, titreşim veya sıkışma olup olmadığı gözlemlenmelidir. Gerekirse, test sonuçlarına göre ince ayarlar yapılabilir. Tekrarlanabilirlik ve konumlandırma hassasiyeti testleri de bu aşamada yapılabilir.
- Güvenlik Önlemleri: Herhangi bir ayarlama işlemine başlamadan önce makinenin enerjisini kesin, kilitleme/etiketleme (lockout/tagout) prosedürlerini uygulayın ve hareketli parçaların tamamen durduğundan emin olun. Güvenlik daima önceliklidir.
- Üretici Spesifikasyonları: Ayarlama işlemine başlamadan önce mutlaka kremayer ve pinyon dişli sisteminin üretici tarafından belirtilen teknik dokümanlarını ve boşluk tolerans değerlerini inceleyin. Her sistemin kendine özgü optimum boşluk değeri vardır.
- Doğru Ölçüm Aletleri: Boşluğu hassas bir şekilde ölçmek için kalibre edilmiş bir komparatör saati (dial indicator) veya hassas feeler gauge kullanın. Komparatör saatini, pinyonun dişine dik gelecek şekilde sabitleyin ve pinyonu ileri-geri döndürerek boşluk miktarını okuyun. Ölçümü farklı noktalarda tekrarlayarak tutarlılığı sağlayın.
- Adım Adım Ayarlama ve Kontrol: Ayarlamayı küçük adımlarla yapın. Örneğin, eksantrik burcu çok az çevirin veya ayar vidasını çeyrek tur kadar sıkın/gevşetin. Her ayarlamadan sonra boşluğu tekrar ölçün. Amaç, dişliler arasında sıkışma olmadan minimum boşluğu elde etmektir.
- Sıkışmayı Önleme: Ayarlamayı yaparken dişlilerin sıkışmadığından emin olun. Pinyonu kremayer boyunca elle veya düşük hızda motorla hareket ettirerek herhangi bir sıkışma, sürtünme veya anormal direnç olup olmadığını kontrol edin. Sıkışma, dişlilerde aşırı ısınmaya, erken aşınmaya ve hatta diş kırılmasına yol açabilir.
- Bağlama Torkları: Ayar tamamlandığında, eksantrik burçları veya montaj cıvatalarını üreticinin belirttiği tork değerlerine uygun şekilde sıkın. Yanlı
Sık Karşılaşılan Sorunlar ve Çözümleri
Kremayer dişli boşluğu ayarı sırasında veya sonrasında çeşitli sorunlarla karşılaşmak mümkündür. Bu sorunların doğru teşhisi ve çözümü, sistemin arızasız çalışması için hayati öneme sahiptir.
1. Aşırı Boşluk (Gevşeklik):
- Belirtiler: Konumlandırma hataları, tekrarlanabilirlik sorunları, titreşim, yüksek ses (takırtı), hızlanma/yavaşlama sırasında darbe hissi.
- Nedenleri:
- Dişlilerin veya yatakların aşınması (en yaygın neden).
- Yanlış ayar yapılması veya ayar cıvatalarının gevşemesi.
- Sisteme uygulanan aşırı yükler nedeniyle deformasyon.
- Montaj toleranslarının dışına çıkılması.
- Çözümleri:
- Öncelikle ayar mekanizmalarını kontrol edin ve üretici talimatlarına göre yeniden ayarlayın.
- Ayar cıvatalarının doğru torkta sıkıldığından emin olun.
- Eğer dişlilerde veya yataklarda gözle görülür aşınma varsa, bu parçaların değiştirilmesi gerekebilir.
- Sistemin çalışma yüklerinin spesifikasyonları aşıp aşmadığını kontrol edin.
2. Yetersiz Boşluk (Sıkışma):
- Belirtiler: Sistemde aşırı sürtünme, yüksek çalışma sıcaklığı, yüksek motor akımı, hareket sırasında zorlanma veya takılma, gürültülü çalışma (sürtünme sesi), erken aşınma.
- Nedenleri:
- Ayarlama sırasında dişlilerin aşırı sıkılması.
- Termal genleşmenin yeterince dikkate alınmaması ve çalışma sıcaklığında sıkışma yaşanması.
- Yetersiz veya yanlış yağlama.
- Kremayer veya pinyonun eğik veya hasarlı olması.
- Çözümleri:
- Ayarı gevşeterek üretici tarafından belirtilen optimum boşluk değerine getirin.
- Sistemin çalışma sıcaklığını izleyin ve boşluğu bu sıcaklık koşullarına göre ayarlayın.
- Uygun yağlayıcıyı kullanın ve yeterli miktarda yağlama yapıldığından emin olun.
- Kremayer ve pinyonun görsel kontrolünü yaparak eğrilik, çapak veya hasar olup olmadığını denetleyin. Gerekirse hasarlı parçayı değiştirin.
3. Düzensiz Boşluk (Kremayer Boyunca Değişen Boşluk):
- Belirtiler: Kremayerin farklı noktalarında farklı boşluk değerleri, bazı noktalarda sıkışma, bazı noktalarda aşırı boşluk.
- Nedenleri:
- Kremayerin montaj yüzeyinin düzgün olmaması veya kremayerin eğri olması.
- Pinyonun kremayere tam paralel monte edilmemesi.
- Kremayer veya pinyon dişlerinde lokalize aşınma veya hasar.
- Kremayerin desteklenmesinde yetersizlikler.
- Çözümleri:
- Kremayerin montaj yüzeyinin düzgünlüğünü ve kremayerin kendisinin doğruluğunu kontrol edin. Gerekirse kremayeri yeniden hizalayın veya değiştirin.
- Pinyonun kremayere olan paralelliğini hassas ölçüm aletleriyle doğrulayın ve ayarlayın.
- Kremayer boyunca boşluk ölçümlerini düzenli aralıklarla yaparak sorunun kaynağını tespit edin. Aşınmış veya hasarlı bölgelerdeki parçaları değiştirin.
- Kremayerin yeterli destek noktalarına sahip olduğundan ve bükülmediğinden emin olun.
4. Gürültü ve Titreşim:
- Belirtiler: Çalışma sırasında duyulan anormal sesler (tıkırtı, sürtünme, uğultu), sistemde hissedilen titreşimler.
- Nedenleri:
- Yanlış ayarlanmış dişli boşluğu (hem aşırı hem de yetersiz boşluk).
- Dişlilerin aşınması veya hasar görmesi.
- Yetersiz veya yanlış yağlama.
- Sistem rezonansı veya yanlış montaj.
- Çözümleri:
- Dişli boşluğunu üretici talimatlarına göre yeniden ayarlayın.
- Dişlilerin durumunu kontrol edin ve aşınmış parçaları değiştirin.
- Uygun yağlayıcıyı kullanın ve yağlama sistemini kontrol edin.
- Sistem rezonansını önlemek için montajı ve sistem dinamiklerini gözden geçirin.
Uzman Tavsiyesi
Kremayer dişli boşluğunun doğru ve hassas bir şekilde ayarlanması, endüstriyel otomasyon sistemlerinin uzun vadeli performansı, güvenilirliği ve ömrü için temel bir gerekliliktir. Bu makalede ele alınan yöntemler, teknik detaylar ve saha içi dikkat edilmesi gerekenler, bir otomasyon uzmanının kremayer dişli sistemlerinden en yüksek verimi alabilmesi için kapsamlı bir rehber niteliğindedir. Unutulmamalıdır ki, dişli boşluğu ayarı sadece bir kerelik bir işlem olmayıp, sistemin çalışma koşullarına ve aşınma oranına bağlı olarak periyodik kontrol ve ayarlama gerektiren bir bakım faaliyetidir. Aşırı boşluk, hassasiyet kaybına ve dinamik yüklemelerde darbe etkisiyle erken aşınmaya yol açarken, yetersiz boşluk ise sürtünmeyi ve ısıyı artırarak güç kaybına ve yine erken aşınmaya neden olur. Dolayısıyla, “ideal boşluk” kavramı, sistemin özel gereksinimlerine ve üretici spesifikasyonlarına göre titizlikle belirlenmeli ve korunmalıdır. Uzman tavsiyesi olarak, her zaman yüksek kaliteli ölçüm aletleri kullanmak, üreticinin talimatlarına harfiyen uymak ve termal etkiler gibi çevresel faktörleri göz önünde bulundurmak esastır. Ayrıca, boşluk ayarı yapılırken sistemin temizliğine ve doğru yağlamasına özen göstermek, ayarın kalıcılığını ve sistemin genel verimliliğini önemli ölçüde artıracaktır. Periyodik bakımlarda bu kontrollerin düzenli olarak yapılması, olası arızaları önceden tespit ederek plansız duruş sürelerini minimize edecek ve işletmelerin üretkenliğini maksimize edecektir. Modern otomasyon sistemlerinde, bu tür detaylara gösterilen özen, rekabet avantajı sağlamanın ve operasyonel mükemmelliğe ulaşmanın anahtarıdır.