Sepetinizde ürün bulunmuyor.
Hava Soğutmalı Spindle Ses Yapıyorsa Sebebi Nedir?

İçindekiler
Hava soğutmalı bir spindle’ın ses yapmasının başlıca nedenleri arasında rulman aşınması, fan dengesizliği veya hasarı, rotor dengesizliği, gevşek mekanik parçalar ve elektriksel parazitler yer alır. Bu sesler genellikle ciddi bir arızanın habercisi olup, erken müdahale ile daha büyük hasarların önüne geçilebilir.
Hava Soğutmalı Spindle Ses Yapıyorsa Sebebi Nedir? Nedir?
Endüstriyel otomasyon ve özellikle CNC makineleri için vazgeçilmez bir bileşen olan hava soğutmalı spindle, yüksek hızda dönerek kesme, oyma, delme gibi işlemleri gerçekleştiren motorlu bir mil grubudur. Bu spindle’lar, entegre bir fan sistemi aracılığıyla sürekli olarak soğuk hava akışı sağlayarak motorun ve rulmanların aşırı ısınmasını engeller. Normal çalışma koşullarında belirli bir düzeyde fan sesi ve motor uğultusu kabul edilebilir olsa da, ani başlayan veya şiddeti artan anormal sesler, genellikle sistemde bir problem olduğunun açık bir işaretidir. Bu sesler, makinenin performansını düşürmekle kalmaz, aynı zamanda işlenen parçanın kalitesini etkiler ve en önemlisi, spindle’ın ömrünü kısaltarak ciddi maliyetli arızalara yol açabilir. Bu nedenle, bir hava soğutmalı spindle’dan gelen her türlü sıra dışı ses, derhal incelenmesi ve teşhis edilmesi gereken kritik bir uyarı sinyalidir.
Çalışma Prensibi ve Teknik Veriler
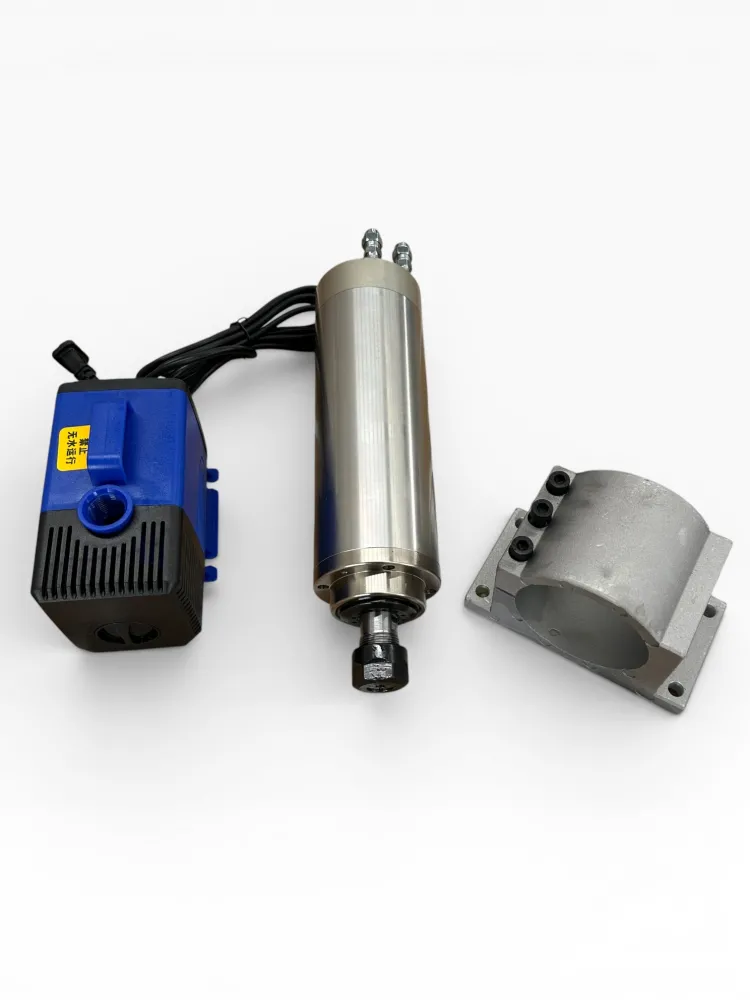
Hava soğutmalı spindle’lar, temel olarak bir elektrik motoru, bu motorun şaftına bağlı bir takım tutucu (collet) ve yüksek hassasiyetli rulmanlardan oluşur. Soğutma işlemi, spindle gövdesinin üst veya arka kısmına entegre edilmiş bir fanın, dışarıdan aldığı havayı spindle’ın içinden geçirerek motor sargılarını ve rulmanları soğutması prensibine dayanır. Bu hava akışı, ısınan parçalardan ısıyı uzaklaştırarak makinenin optimum sıcaklıkta çalışmasını sağlar. Genellikle fırçasız AC motorlar kullanılan bu spindle’lar, bir Değişken Frekans Sürücüsü (VFD) tarafından kontrol edilir. VFD, motorun hızını ve torkunu ayarlayarak farklı malzemeler ve kesme işlemleri için gerekli olan hassasiyeti ve esnekliği sunar. Spindle’ın performansı, özellikle rulman kalitesi ve dönme hassasiyeti (runout) ile doğrudan ilişkilidir. Yüksek kaliteli seramik veya hibrit rulmanlar, yüksek devirlerde daha az sürtünme ve daha uzun ömür sunarken, düşük runout değeri ise işleme hassasiyetini artırır. Bu bileşenlerin herhangi birindeki bozulma, ses üretimine yol açabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Spindle Tipi | Hava Soğutmalı, Fırçasız AC Motor |
| Güç Aralığı | 0.8 kW – 9.0 kW (Endüstriyel uygulamalara göre değişir) |
| Devir Aralığı (RPM) | 6,000 – 24,000 RPM (Bazı özel modellerde 40,000+ RPM) |
| Rulman Tipi | Genellikle 2×7005 P4 + 2×7002 P4 veya 4×7005 P4 (Seramik veya hibrit) |
| Soğutma Mekanizması | Entegre Aksiyal Fan ile Zorlanmış Hava Sirkülasyonu |
| Runout (Salınım) | ≤ 0.005 mm (Yüksek hassasiyetli modellerde ≤ 0.002 mm) |
| Gürültü Seviyesi (Normal) | 65-75 dB (Fan ve motor devrine bağlı olarak) |
| Besleme Gerilimi | 220V / 380V (3 Fazlı) |

Sahada Dikkat Edilmesi Gerekenler
- Rulman Bakımı ve Değişimi: Spindle’ın kalbi olan rulmanlar, sürekli yüksek devirde çalıştıkları için zamanla aşınır ve yağlama özelliklerini kaybeder. Aşınmış rulmanlar, gıcırtı, sürtünme veya homurtu gibi sesler çıkarır. Bu durumun önlenmesi için, üreticinin belirlediği periyotlarda (genellikle 800-1500 çalışma saati) düzenli olarak rulmanların kontrol edilmesi ve gerektiğinde yüksek hassasiyetli, uygun tipte rulmanlar ile değiştirilmesi hayati önem taşır. Rulman değişimi sırasında temizlik ve doğru montaj teknikleri, yeni rulmanların ömrünü doğrudan etkiler. Yanlış montaj veya kirli bir ortamda değişim, yeni rulmanların dahi kısa sürede arızalanmasına neden olabilir.
- Soğutma Sistemi Temizliği ve Kontrolü: Hava soğutmalı spindle’lar, dış ortamdan hava çekerek soğutma yapar. Bu durum, özellikle tozlu ve talaşlı ortamlarda fan kanatlarında ve soğutma kanallarında toz, talaş veya kir birikmesine yol açar. Biriken kir, fanın dengesini bozarak titreşime ve uğultuya neden olabilir. Ayrıca, soğutma verimliliğini düşürerek spindle’ın aşırı ısınmasına ve dolayısıyla rulman ömrünün kısalmasına neden olur. Düzenli olarak fan kanatları ve hava giriş/çıkış menfezleri basınçlı hava ile temizlenmeli, fanın serbestçe döndüğünden ve herhangi bir engelle karşılaşmadığından emin olunmalıdır. Fan motorunun kendisinde bir arıza olup olmadığı da kontrol edilmelidir.
- Spindle Montajı ve Mekanik Bağlantılar: Spindle’ın CNC makineye doğru ve sağlam bir şekilde monte edilmesi, titreşimi ve dolayısıyla ses üretimini minimize etmek için kritik öneme sahiptir. Gevşek montaj cıvataları, spindle’ın titreşmesine ve tıkırtı sesleri çıkarmasına neden olabilir. Spindle’ın bağlandığı montaj plakası veya braketin de sağlam ve titreşim emici özellikte olması önemlidir. Ayrıca, takım tutucu (collet) ve kesici takımın doğru takıldığından, sıkıca sabitlendiğinden ve dengeli olduğundan emin olunmalıdır. Dengesiz veya gevşek takımlar da yüksek devirlerde aşırı titreşim ve anormal seslere yol açabilir. Periyodik olarak tüm bağlantı noktaları ve cıvatalar kontrol edilerek sıkılıkları teyit edilmelidir.
- VFD Ayarları ve Elektriksel Bağlantılar: Spindle motorunun beslendiği VFD’nin doğru parametrelerle ayarlanması, motorun verimli ve sorunsuz çalışması için önemlidir. Yanlış VFD ayarları, motorun aşırı zorlanmasına, titreşmesine veya elektriksel bir uğultu/vınlama sesi çıkarmasına neden olabilir. Özellikle hızlanma/yavaşlama rampaları, maksimum frekans ve aşırı yük limitleri gibi parametreler, spindle üreticisinin tavsiyelerine uygun olarak ayarlanmalıdır. Ayrıca, VFD ile spindle arasındaki güç kablolarının sağlam, yalıtımlı ve parazitlerden arındırılmış olması gerekir. Gevşek veya hasarlı kablo bağlantıları, elektriksel gürültüye ve motor arızalarına zemin hazırlayabilir.
- Çalışma Ortamı ve Yük Şartları: Spindle’ın çalıştığı ortamın sıcaklığı, nem oranı ve toz miktarı, performansı ve ömrü üzerinde doğrudan etkilidir. Aşırı sıcak veya nemli ortamlar, rulman yağlarının bozulmasını hızlandırabilir. Aşırı toz ve talaş, soğutma sistemini tıkayarak veya rulmanlara sızarak arızalara neden olabilir. Ayrıca, spindle’a uygulanan kesme yükünün, spindle’ın kapasitesini aşmaması gerekir. Sürekli aşırı yük altında çalışmak, motoru zorlar, rulmanlara aşırı baskı uygular ve anormal sesler (örn. inleme, gıcırtı) üretmesine neden olur. Kesme parametreleri (ilerleme hızı, devir, paso derinliği) malzemenin ve takımın özelliklerine uygun olarak belirlenmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Hava soğutmalı spindle’larda anormal sesler, genellikle belirli arıza senaryolarına işaret eder. Bu sorunları doğru teşhis etmek ve uygun çözümleri uygulamak, hem makine ömrünü uzatır hem de üretim kesintilerini minimize eder.
- Problem: Gıcırtı, Sürtünme veya Homurtu Sesleri
Sebep: Bu sesler genellikle aşınmış veya hasar görmüş rulmanlardan kaynaklanır. Rulmanların içindeki bilyeler veya kafesler aşınmış, yağları kurumuş veya kirlenmiş olabilir. Spindle’ın en kritik ve en sık arızalanan parçalarından biridir.
Çözüm: Spindle’ın sökülerek rulmanların kontrol edilmesi ve yüksek hassasiyetli, uygun tipte yeni rulmanlarla değiştirilmesi gerekmektedir. Değişim sırasında mutlaka temiz bir ortamda çalışılmalı ve rulmanlar doğru şekilde yağlanmalıdır. Erken müdahale, spindle milinin veya gövdesinin hasar görmesini engeller.
- Problem: Vınlama, Uğultu veya Titreşimli Sesler
Sebep: Bu tür sesler genellikle soğutma fanında bir dengesizlik veya hasar olduğunu gösterir. Fan kanatlarına yapışan kir, talaş veya fiziksel bir hasar fanın dengesini bozabilir. Ayrıca, motorun iç rotorunda bir dengesizlik veya gevşek sargılar da benzer seslere neden olabilir.
Çözüm: İlk olarak fan ve fan kapağı kontrol edilerek temizlenmeli ve hasar olup olmadığına bakılmalıdır. Eğer fan hasarlıysa değiştirilmelidir. Fanın temiz olmasına rağmen ses devam ediyorsa, motorun iç dengesizliği veya elektriksel sorunlar (VFD ayarları, sargı izolasyonu) incelenmelidir. Profesyonel bir servis, motorun dinamik balansını kontrol edebilir.
- Problem: Tıkırtı veya Rattling Sesleri
Sebep: Tıkırtı sesleri genellikle gevşek mekanik bağlantılardan kaynaklanır. Spindle’ın makineye montaj cıvataları, fan kapağı, arka kapak, takım tutucu (collet) veya kesici takımın kendisi gevşek olabilir.
Çözüm: Spindle üzerindeki tüm cıvatalar ve bağlantı elemanları kontrol edilerek sıkılmalıdır. Takım tutucunun ve kesici takımın doğru şekilde takıldığından ve sıkıca sabitlendiğinden emin olunmalıdır. Eğer ses kesici takımdan geliyorsa, takımın kendisi veya takım tutucu aşınmış veya hasar görmüş olabilir, bu durumda değişim düşünülmelidir.
- Problem: Yüksek Frekanslı Vınlama veya Hışırtı
Sebep: Bu tür sesler, bazen elektriksel kaynaklı olabilir. VFD’nin yanlış ayarları, harmonik bozulmalar, motor sargılarında kısmi kısa devreler veya VFD’den gelen yüksek frekanslı anahtarlama gürültüsü bu seslere neden olabilir.
Çözüm: VFD parametreleri (özellikle anahtarlama frekansı) kontrol edilmeli ve üreticinin tavsiyelerine göre ayarlanmalıdır. Gerekirse VFD’nin filtreleri veya reaktörleri kontrol edilmelidir. Motor sargılarında bir problem şüpheleniliyorsa, motorun elektriksel testleri (izolasyon direnci, sargı direnci) yapılmalıdır. Bazen daha kaliteli ekranlı kablolar kullanmak veya kablo yönlendirmesini iyileştirmek de faydalı olabilir.
- Problem: Yük Altında İnleme veya Zorlanma Sesi
Sebep: Spindle’ın kapasitesinin üzerinde bir kesme yüküyle çalıştırılması veya kesici takımın körelmiş olması bu tür seslere neden olabilir. Motor aşırı zorlanır ve rulmanlar üzerinde ekstra baskı oluşur.
Çözüm: Kesme parametreleri (ilerleme hızı, devir, paso derinliği) düşürülerek spindle üzerindeki yük azaltılmalıdır. Kesici takımın keskinliği kontrol edilmeli ve gerekirse değiştirilmelidir. Ayrıca, işlenen malzemenin özelliklerine uygun takım ve kesme stratejisi seçildiğinden emin olunmalıdır.
Uzman Tavsiyesi
Hava soğutmalı spindle’dan gelen her türlü anormal ses, endüstriyel otomasyon ortamında göz ardı edilmemesi gereken kritik bir uyarı işaretidir. Bu sesler, genellikle basit bir gevşek bağlantıdan, ciddi bir rulman arızasına veya motor sargı problemine kadar geniş bir yelpazede sorunlara işaret edebilir. Erken teşhis ve zamanında müdahale, potansiyel olarak çok daha büyük arızaların, uzun süreli üretim duruşlarının ve yüksek maliyetli onarımların önüne geçmenin anahtarıdır. Saha tecrübelerimiz göstermektedir ki, “küçük bir gürültü” olarak başlayan durumlar, çoğu zaman spindle milinin tamamen kilitlenmesi, motorun yanması veya hassas işleme yeteneğinin tamamen kaybolması gibi felaket senaryolarına dönüşebilir. Bu nedenle, operatörlerin ve bakım teknisyenlerinin, spindle’ın normal çalışma sesini iyi bilmesi ve en ufak bir değişiklikte dahi durumu ciddiye alarak detaylı bir inceleme yapması esastır. Düzenli önleyici bakım programları, periyodik fan temizliği, rulman kontrolü ve VFD parametrelerinin gözden geçirilmesi, spindle’ın ömrünü uzatmanın ve beklenmedik arızaları en aza indirmenin en etkili yoludur. Ayrıca, yüksek kalitede sarf malzemeleri (rulman, takım tutucu, kesici takım) kullanmak ve makineyi üreticinin tavsiye ettiği sınırlar içinde çalıştırmak, spindle sağlığı için vazgeçilmezdir. Unutulmamalıdır ki, bir spindle sadece bir makine parçası değil, üretim hattınızın kalbi ve verimliliğinizin doğrudan göstergesidir. Sesli bir spindle, sadece bir arıza sinyali değil, aynı zamanda işletme maliyetlerinizi artırma potansiyeli taşıyan bir risk faktörüdür. Bu nedenle, sesin kaynağını bulmak ve çözmek için uzman desteği almaktan çekinmeyin.