Sepetinizde ürün bulunmuyor.
Sigma profil ile CNC şasesi toplama ve rijitlik ipuçları
İçindekiler
Giriş ve Teknik Analizi
Endüstriyel otomasyon sektöründe, özellikle CNC makine imalatı ve entegrasyonunda, şase yapısı makinenin genel performansı, hassasiyeti ve ömrü üzerinde kritik bir etkiye sahiptir. Geleneksel kaynaklı çelik konstrüksiyonlara bir alternatif olarak yükselen sigma profil (alüminyum ekstrüzyon profil) sistemleri, modüler yapıları, hafiflikleri, estetik görünümleri ve kolay işlenebilirlikleri sayesinde geniş bir kullanım alanı bulmuştur. Ancak, bu profillerle inşa edilen bir CNC şasesinin, özellikle yüksek hızlı ve hassas işleme gerektiren uygulamalarda, yeterli rijitlik ve titreşim sönümleme özelliklerine sahip olması elzemdir. Bu teknik makale ve saha rehberi, sigma profillerle CNC şasesi toplama sürecinin mühendislik prensiplerini, tasarım yaklaşımlarını, dikkat edilmesi gereken kritik noktaları ve rijitliği artırma yöntemlerini detaylı bir şekilde ele alarak, endüstriyel otomasyon profesyonellerine kapsamlı bir yol haritası sunmayı amaçlamaktadır. Konuyu, malzeme biliminden bağlantı elemanlarının seçimine, montaj tekniklerinden titreşim analizine kadar geniş bir spektrumda inceleyecek ve sahadaki pratik tecrübeleri teknik bilgilerle harmanlayacağız.
Çalışma Prensibi ve Teknik Veriler
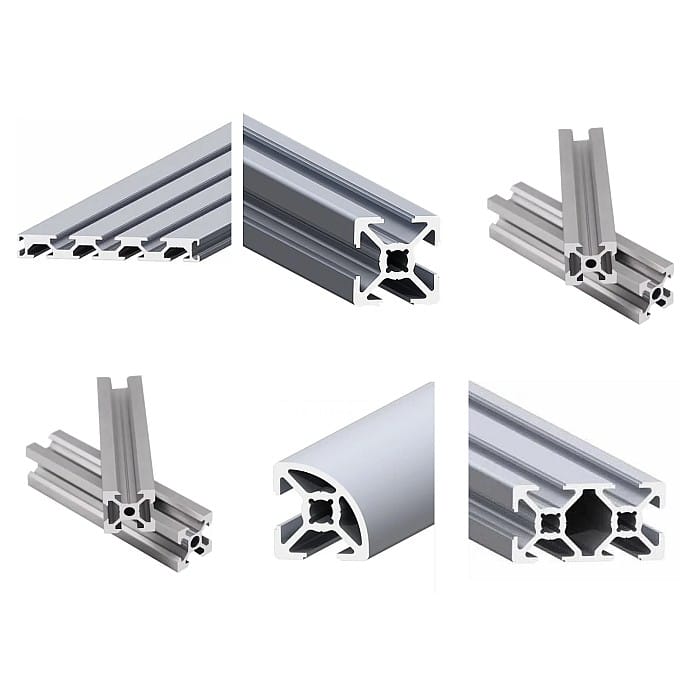
Sigma profiller, genellikle 6000 serisi alüminyum alaşımlarından (örneğin 6063-T5 veya 6061-T6) ekstrüzyon yöntemiyle üretilen, standartlaştırılmış T-slot kanallarına sahip yapısal elemanlardır. Bu kanallar, özel bağlantı elemanları ve T-somunlar aracılığıyla diğer profillerin, panellerin, sensörlerin veya aktüatörlerin kolayca monte edilmesini sağlar. CNC şase tasarımında bu profillerin kullanımı, hızlı prototipleme, kolay modifikasyon ve demonte edilebilirlik gibi avantajlar sunarken, aynı zamanda makinenin dinamik yükler altında sergileyeceği performansı doğrudan etkileyen rijitlik gibi temel mühendislik parametrelerini de beraberinde getirir. Bir CNC makinesinin hassasiyeti ve tekrarlanabilirliği, şasenin eğilme, burulma ve titreşim deformasyonlarına karşı ne kadar dirençli olduğuyla yakından ilişkilidir. Yetersiz rijitliğe sahip bir şase, kesme kuvvetleri, ivmelenme/yavaşlama etkileri ve motor titreşimleri altında esneyerek işleme hatalarına, yüzey kalitesi bozukluklarına ve takım ömrünün azalmasına neden olabilir.
Şase rijitliğini etkileyen temel mühendislik faktörleri şunlardır:
- Malzeme Özellikleri: Alüminyumun elastisite modülü (yaklaşık 70 GPa), çeliğe (yaklaşık 200 GPa) göre daha düşüktür. Bu, aynı kesit alanı için alüminyumun çelikten daha az rijit olacağı anlamına gelir. Ancak, alüminyumun düşük yoğunluğu, daha büyük kesit alanlarına sahip profiller kullanarak ağırlık artışı olmadan yeterli rijitliğe ulaşmayı mümkün kılar.
- Profil Geometrisi ve Atalet Momenti: Bir profilin eğilme rijitliği, kesit alanının atalet momenti (I) ile doğru orantılıdır. Daha büyük boyutlu (örneğin 40x80mm yerine 80x160mm) veya daha karmaşık kesitlere sahip profiller, daha yüksek atalet momenti sunarak eğilme direncini artırır. Özellikle burulma rijitliği için kapalı veya kutu kesitli profiller daha etkilidir.
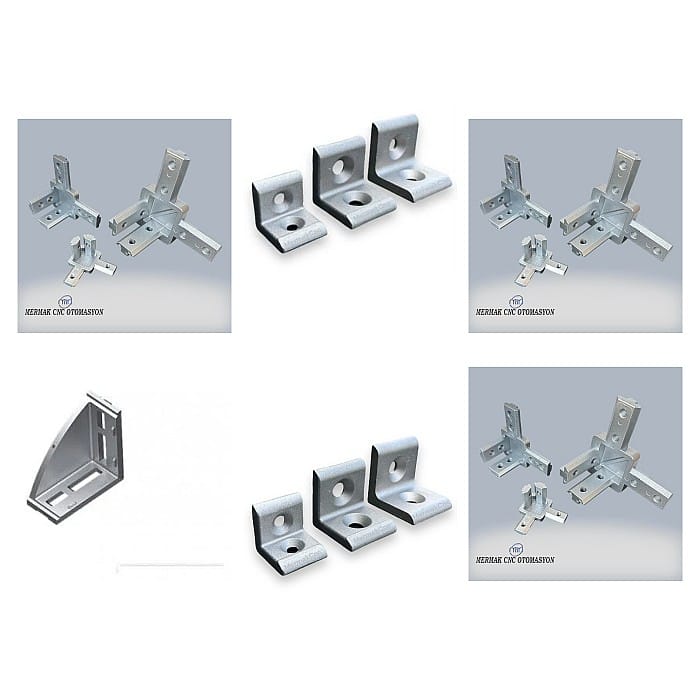
- Bağlantı Elemanları ve Yöntemleri: Profillerin birbirine nasıl bağlandığı, şasenin genel rijitliğini belirleyen en kritik faktörlerden biridir. Cıvatalı bağlantılar, kaynaklı bağlantılara göre genellikle daha az rijit kabul edilir. Ancak, özel tasarlanmış yüksek mukavemetli köşe bağlantıları, iç bağlantı elemanları ve bağlantı plakaları ile cıvatalı sistemlerin rijitliği önemli ölçüde artırılabilir. Bağlantı noktalarının sayısı ve kalitesi, yük transferinin etkinliğini doğrudan etkiler.
- Yapısal Tasarım ve Destekleme: Şasenin geometrik düzenlemesi, kiriş açıklıklarının uzunluğu, çapraz desteklerin (payandalar) kullanımı ve yük dağılımı, rijitlik üzerinde büyük rol oynar. Desteklenmemiş uzun kirişler, eğilme deformasyonlarına daha yatkındır. Üçgen destekler ve kapalı döngü yapılar, burulma rijitliğini artırmada etkilidir.
CNC şase tasarımında, şasenin sadece statik yükler altında değil, aynı zamanda dinamik yükler (ivmelenme/yavaşlama, kesme kuvvetleri, titreşimler) altında da kararlılığını koruması esastır. Bu nedenle, tasarım sürecinde sonlu elemanlar analizi (FEA) gibi araçlar kullanılarak potansiyel zayıf noktalar ve rezonans frekansları önceden tespit edilebilir. Şasenin doğal frekanslarının, makinenin çalışma frekanslarından uzak tutulması, rezonans riskini azaltmak ve titreşim kaynaklı hataları önlemek için hayati öneme sahiptir. Ayrıca, doğrusal hareket sistemleri (lineer raylar, vidalı miller) ile şase arasındaki arayüzeyin rijitliği ve hassasiyeti, genel makine performansını doğrudan etkiler. Rayların şaseye tam ve düzgün bir şekilde monte edilmesi, tüm temas yüzeylerinin doğru işlenmesi ve yeterli sıkma torklarının uygulanması gereklidir.
| Parametre | Değer/Açıklama |
|---|---|
| Profil Tipi (Genel) | Endüstriyel Alüminyum Ekstrüzyon Profiller (Sigma Profil) |
| Malzeme | Alüminyum Alaşım (Genellikle EN AW-6063 T5 veya EN AW-6061 T6) |
| Yüzey İşlemi | Eloksal (Anodize) Kaplama (Genellikle 10-20 mikron) |
| Elastisite Modülü (E) | ~70 GPa (70 x 10^9 N/m²) |
| Yoğunluk | ~2.7 g/cm³ |
| Atalet Momenti (Ix, Iy) | Profil boyutuna ve kesit geometrisine göre değişir (Üretici datasheet değerine göre kontrol edilmelidir.) |
| Burulma Rijitliği (J) | Profilin kapalı kesit alanına ve et kalınlığına bağlıdır (Üretici datasheet değerine göre kontrol edilmelidir.) |
| Bağlantı Elemanı Tipi | T-somun, Cıvata, Köşebent, İç Bağlantı Elemanı, Bağlantı Plakası |
| Uygulama Alanı | CNC Şaseler, Otomasyon Makineleri, Test Tezgahları, Koruma Kabinleri, Konveyör Sistemleri |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Profil Seçimi ve Boyutlandırma: Uygulamanın gerektirdiği yük, hız, ivmelenme ve hassasiyet beklentileri doğrultusunda uygun profil serisi (örneğin 40×40, 45×90, 80×80) ve et kalınlığı seçilmelidir. Özellikle köprü tipi veya portal tipi CNC’lerde, taşıyıcı kirişlerin (X ekseni) eğilme ve burulma rijitliği kritik öneme sahiptir. Uzun açıklıklardan kaçınılmalı, gerekirse daha büyük kesitli veya güçlendirilmiş profiller tercih edilmelidir. Şasenin temel taşıyıcı elemanları için her zaman en büyük boyutlu profiller düşünülmelidir.
- Optimum Bağlantı Yöntemleri: Sigma profillerin modülerliği, çeşitli bağlantı elemanları sunar. Ancak rijitlik açısından tüm bağlantı yöntemleri eşit değildir. En rijit bağlantılar genellikle “iç bağlantı elemanları” veya “dayanıklı köşe bağlantı elemanları” kullanılarak elde edilir. Standart köşebentler, özellikle yüksek dinamik yükler altında zamanla gevşeyebilir veya yeterli rijitliği sağlayamayabilir. Bağlantı yüzeylerinin temiz ve düzgün olduğundan emin olunmalı, tüm cıvatalar üretici tarafından belirtilen tork değerlerine göre sıkılmalı ve periyodik olarak kontrol edilmelidir. Birden fazla bağlantı noktası kullanmak, yükü dağıtarak rijitliği artırır.
- Yapısal Takviye ve Çapraz Destekler: Şasenin kritik bölgelerinde, özellikle dinamik yüklerin yoğun olduğu alanlarda, ek çapraz destekler (payandalar) veya üçgen destek yapıları kullanılmalıdır. Bu tür takviyeler, şasenin burulma direncini önemli ölçüde artırır ve eğilme deformasyonlarını minimize eder. Kapalı döngü yapılar oluşturmak, açık çerçeve tasarımlarına göre çok daha yüksek rijitlik sağlar. Ayrıca, şasenin zemine veya ana taşıyıcı platforma sağlam ve titreşim emici ayaklar ile monte edildiğinden emin olunmalıdır.
- Doğrusal Hareket Sistemlerinin Entegrasyonu: Lineer raylar ve vidalı miller gibi hassas hareket bileşenlerinin şaseye montajı, şasenin genel rijitliğinden bağımsız olarak kendi başına bir mühendislik disiplinidir. Rayların monte edileceği profil yüzeyleri, yüksek hassasiyetle işlenmiş (frezeleme, taşlama) olmalı ve mükemmel düzlemsellik ve paralellik sunmalıdır. Rayların montaj cıvataları, üretici spesifikasyonlarına göre eşit torkta sıkılmalı ve herhangi bir boşluk veya gerilim oluşmamasına dikkat edilmelidir. Gerekirse, rayların altına epoksi veya özel dolgu malzemeleri kullanarak mikro boşluklar doldurulabilir ve daha geniş bir temas alanı sağlanabilir.
- Titreşim Sönümleme ve Rezonans Yönetimi: CNC makinelerinde titreşimler, işleme kalitesini düşüren ve makine ömrünü kısaltan en önemli faktörlerdendir. Şase tasarımında doğal frekans analizi yapılarak, makinenin çalışma frekanslarından uzak durulmalıdır. Ayrıca, şase ayaklarına titreşim sönümleyici pabuçlar veya izolatörler eklenmeli, kritik noktalara viskoelastik sönümleme malzemeleri (örneğin polimer bazlı damping plakaları) entegre edilebilir. Ağır ve rijit bir şase, genellikle daha iyi titreşim sönümleme özelliklerine sahiptir, ancak bazen kütle eklemek yerine sönümleme malzemeleri kullanmak daha verimli olabilir.
- Montaj Hassasiyeti ve Kontrol: Tüm profillerin ve bağlantı elemanlarının kesim ve delik toleransları dikkatlice kontrol edilmelidir. Şase montajı sırasında, lazer hizalama cihazları, su terazileri ve hassas açı ölçerler kullanılarak her bir elemanın doğru konumda ve açıda olduğundan emin olunmalıdır. Montaj sonrası, şasenin genel düzlemselliği, paralelliği ve dikliği mutlaka kontrol edilmeli, gerekirse ayarlamalar yapılmalıdır. Gevşek veya yanlış monte edilmiş bir bağlantı, tüm şasenin rijitliğini tehlikeye atar.
Sık Karşılaşılan Sorunlar ve Çözümleri
Sorun 1: Yetersiz Şase Rijitliği ve İşleme Sırasında Titreşimler
Senaryo: CNC makinesi, özellikle yüksek hızda veya derin kesimlerde çalışırken belirgin titreşimler sergiliyor, iş parçası yüzeyinde dalgalanmalar (chatter marks) veya boyut hassasiyetinde sapmalar oluşuyor.
Analiz: Bu durum genellikle yetersiz profil kesit alanı, zayıf bağlantı elemanları veya şase tasarımındaki yapısal zayıflıklardan kaynaklanır. Şasenin doğal frekansı, makinenin çalışma frekanslarına yakın olabilir.
Çözüm:
- Profil Güçlendirme: Taşıyıcı kirişleri daha büyük kesitli profillerle değiştirmek veya mevcut profillerin içine çelik veya alüminyum dolgu malzemeleri (epoksi granit, kum vb.) doldurarak kütle ve sönümleme özelliklerini artırmak.
- Bağlantı Optimizasyonu: Standart köşebentler yerine iç bağlantı elemanları veya yüksek mukavemetli plaka bağlantıları kullanmak. Tüm bağlantı cıvatalarının tork anahtarıyla doğru sıkıldığından emin olmak ve periyodik olarak kontrol etmek.
- Yapısal Takviye: Şasenin kritik noktalarına (özellikle X ve Y ekseni taşıyıcılarının birleştiği yerler) çapraz payandalar veya üçgen destekler eklemek. Kapalı döngü yapılar oluşturarak burulma rijitliğini artırmak.
- Titreşim Sönümleme: Şase ayaklarına endüstriyel tip titreşim sönümleyici pabuçlar takmak. Makine tabanına veya şase içine sönümleyici matlar veya viskoelastik malzemeler entegre etmek.
Sorun 2: Doğrusal Raylarda Paralellik ve Düzlemsellik Hataları
Senaryo: Eksen hareketlerinde takılmalar, sürtünme sesleri veya motorun aşırı zorlanması. İş parçası üzerinde koniklik veya açılı hatalar oluşması.
Analiz: Rayların monte edildiği profil yüzeylerinin yeterince düzgün olmaması, montaj sırasında yanlış hizalama veya cıvataların dengesiz sıkılmasından kaynaklanan gerilmeler.
Çözüm:
- Yüzey İşleme: Rayların monte edileceği profil yüzeylerini hassas bir şekilde frezelemek veya taşlatmak. Yüzey düzlemselliği ve paralelliği için <0.02mm/metre toleransı hedeflenmelidir.
- Hizalama Prosedürü: Lazer hizalama cihazları veya hassas komparatör saatleri kullanarak rayların birbirine ve şaseye göre mükemmel paralelliğini ve düzlemselliğini sağlamak.
- Cıvata Sıkma Sırası: Ray montaj cıvatalarını, üreticinin önerdiği tork değerlerine göre, içten dışa veya ortadan kenarlara doğru kademeli olarak ve dengeli bir şekilde sıkmak. Raylarda gerilme oluşmasını önlemek için cıvataların aşırı sıkılmasından kaçınılmalıdır.
- Boşluk Doldurma: Ray altındaki mikro boşlukları doldurmak için hassas epoksi veya özel şimler kullanmak, temas yüzeyini artırarak rijitliği ve yük dağılımını iyileştirebilir.
Sorun 3: Bağlantı Noktalarında Gevşeme veya Deformasyon
Senaryo: Makinenin zamanla hassasiyetini kaybetmesi, şase elemanları arasında boşluk oluşması veya montaj cıvatalarının gevşemesi.
Analiz: Tekrarlayan dinamik yükler, yetersiz sıkma torku, uygun olmayan bağlantı elemanları veya malzeme yorulması.
Çözüm:
- Doğru Bağlantı Elemanı Seçimi: Yüksek mukavemetli çelik T-somunlar ve cıvatalar kullanmak. Özellikle kritik bağlantılarda kendiliğinden kilitlenen (self-locking) somunlar veya yaylı rondelalar tercih etmek.
- Tork Kontrolü: Tüm bağlantı cıvatalarını tork anahtarıyla üretici spesifikasyonlarına uygun şekilde sıkmak. Montaj sonrası ve periyodik bakımda tork kontrollerini yapmak.
- Ek Bağlantı Noktaları: Yükün yoğunlaştığı bölgelerde daha fazla bağlantı elemanı kullanarak yükü daha geniş bir alana yaymak.
- Yapısal Takviye Plakaları: Kritik bağlantı noktalarına ekstra alüminyum veya çelik bağlantı plakaları ekleyerek yüzey temas alanını ve rijitliği artırmak.
Uzman Tavsiyesi
Sigma profillerle bir CNC şasesi toplamak, endüstriyel otomasyon sektöründe verimlilik, esneklik ve maliyet etkinliği açısından önemli avantajlar sunmaktadır. Ancak, bu avantajlardan tam olarak yararlanabilmek için rijitlik, hassasiyet ve titreşim yönetimi gibi temel mühendislik prensiplerine büyük özen gösterilmesi gerekmektedir. Uzman bir gözle bakıldığında, başarılı bir sigma profil CNC şasesi projesi, sadece doğru profilleri ve bağlantı elemanlarını seçmekle kalmayıp, aynı zamanda tasarım aşamasında kapsamlı bir mühendislik analizi (FEA gibi), hassas üretim ve titiz bir montaj süreci gerektirir. Şasenin temel amacı, hareket sistemlerini ve işleme kuvvetlerini en az deformasyonla taşıyarak makinenin nominal hassasiyetini ve tekrarlanabilirliğini sağlamaktır. Bu nedenle, profilin kesit alanı ve atalet momenti, bağlantı noktalarının kalitesi ve sayısı, yapısal takviyelerin doğru yerleşimi ve titreşim sönümleme stratejileri gibi her bir detay, projenin başarısı için hayati öneme sahiptir. Saha tecrübeleri göstermektedir ki, başlangıçta yapılan küçük bir tasarım veya montaj hatası, makinenin ömrü boyunca yüksek bakım maliyetlerine, düşük işleme kalitesine ve üretim kayıplarına yol açabilmektedir. Bu nedenle, her zaman en yüksek kalite standartlarında malzeme seçimi, detaylı mühendislik hesaplamaları ve deneyimli personel tarafından gerçekleştirilen montaj süreçleri tercih edilmelidir. Gelecekte, akıllı sensörler ve yapay zeka destekli titreşim izleme sistemleri ile sigma profil şaselerin performansı daha da optimize edilebilecek, endüstri 4.0 prensiplerine uygun, adaptif ve kendini optimize eden CNC makineleri yaygınlaşacaktır. Bu alandaki profesyonellerin, malzeme bilimi, mekanik tasarım ve otomasyon teknolojilerindeki gelişmeleri yakından takip etmesi, rekabetçi kalabilmek ve yenilikçi çözümler sunabilmek adına kritik öneme sahiptir.