Sepetinizde ürün bulunmuyor.
CNC tabla sıfırlama (Surface Sanding) ve düzlemsellik sağlama
İçindekiler
- Giriş ve Teknik Analizi Endüstriyel otomasyonun ve hassas imalatın temel taşlarından biri olan CNC (Computer Numerical Control) makineleri, günümüz üretim süreçlerinin vazgeçilmezidir. Bu makinelerin performansı ve ürettikleri parçaların kalitesi, doğrudan çalışma tablasının düzlemselliği ve sıfırlama hassasiyeti ile ilişkilidir. Özellikle ahşap, kompozit, plastik ve bazı hafif metallerin işlenmesinde kullanılan CNC router ve işleme merkezlerinde, çalışma tablasının zamanla aşınması, deforme olması veya yüzeyinde biriken kalıntılar nedeniyle ideal düzlemselliğini kaybetmesi kaçınılmaz bir durumdur. Bu durum, işlenen parçaların geometrik toleranslarının dışına çıkmasına, kenar kalitesinin bozulmasına, takım ömrünün kısalmasına ve genel üretim verimliliğinin düşmesine neden olur. İşte bu noktada, CNC tabla sıfırlama veya yaygın adıyla yüzey zımparalama (surface sanding/skimming) işlemi, makinelerin ilk günkü performansına dönmesini sağlayan kritik bir bakım prosedürü olarak öne çıkmaktadır. Bu işlem, genellikle geniş çaplı bir freze ucu kullanılarak, CNC tablasının üst yüzeyinden çok ince bir tabaka kaldırılarak gerçekleştirilir. Amaç, tablanın tüm noktalarında aynı yükseklik seviyesini yakalayarak mükemmel bir düzlem oluşturmaktır. Bu sayede, iş parçası sabitleme sistemleri (özellikle vakum tablaları) çok daha etkin çalışır, işleme derinlikleri tutarlı olur ve son ürün kalitesi önemli ölçüde artırılır. Bu teknik makale, CNC tabla sıfırlama işleminin endüstriyel otomasyon sektöründeki önemini, çalışma prensiplerini, teknik detaylarını, sahada dikkat edilmesi gerekenleri ve sık karşılaşılan sorunlara yönelik çözüm önerilerini uzman bir bakış açısıyla ele alacaktır. İşletmelerin rekabet gücünü artırmak ve üretim süreçlerinde sürekli iyileşmeyi sağlamak için bu tür hassas bakım işlemlerinin düzenli olarak uygulanması büyük önem taşımaktadır. Çalışma Prensibi ve Teknik Veriler
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Giriş ve Teknik Analizi
Endüstriyel otomasyonun ve hassas imalatın temel taşlarından biri olan CNC (Computer Numerical Control) makineleri, günümüz üretim süreçlerinin vazgeçilmezidir. Bu makinelerin performansı ve ürettikleri parçaların kalitesi, doğrudan çalışma tablasının düzlemselliği ve sıfırlama hassasiyeti ile ilişkilidir. Özellikle ahşap, kompozit, plastik ve bazı hafif metallerin işlenmesinde kullanılan CNC router ve işleme merkezlerinde, çalışma tablasının zamanla aşınması, deforme olması veya yüzeyinde biriken kalıntılar nedeniyle ideal düzlemselliğini kaybetmesi kaçınılmaz bir durumdur. Bu durum, işlenen parçaların geometrik toleranslarının dışına çıkmasına, kenar kalitesinin bozulmasına, takım ömrünün kısalmasına ve genel üretim verimliliğinin düşmesine neden olur. İşte bu noktada, CNC tabla sıfırlama veya yaygın adıyla yüzey zımparalama (surface sanding/skimming) işlemi, makinelerin ilk günkü performansına dönmesini sağlayan kritik bir bakım prosedürü olarak öne çıkmaktadır. Bu işlem, genellikle geniş çaplı bir freze ucu kullanılarak, CNC tablasının üst yüzeyinden çok ince bir tabaka kaldırılarak gerçekleştirilir. Amaç, tablanın tüm noktalarında aynı yükseklik seviyesini yakalayarak mükemmel bir düzlem oluşturmaktır. Bu sayede, iş parçası sabitleme sistemleri (özellikle vakum tablaları) çok daha etkin çalışır, işleme derinlikleri tutarlı olur ve son ürün kalitesi önemli ölçüde artırılır. Bu teknik makale, CNC tabla sıfırlama işleminin endüstriyel otomasyon sektöründeki önemini, çalışma prensiplerini, teknik detaylarını, sahada dikkat edilmesi gerekenleri ve sık karşılaşılan sorunlara yönelik çözüm önerilerini uzman bir bakış açısıyla ele alacaktır. İşletmelerin rekabet gücünü artırmak ve üretim süreçlerinde sürekli iyileşmeyi sağlamak için bu tür hassas bakım işlemlerinin düzenli olarak uygulanması büyük önem taşımaktadır.
Çalışma Prensibi ve Teknik Veriler
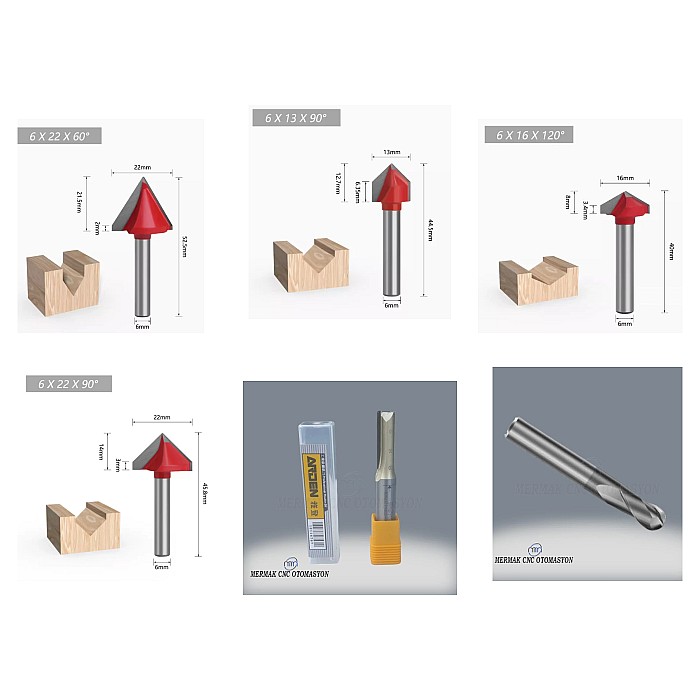
CNC tabla sıfırlama işlemi, temel olarak bir frezeleme (milling) operasyonudur. Ancak buradaki frezeleme, bir iş parçasını şekillendirmekten ziyade, makinenin kendi tablasını referans bir düzlem haline getirmek amacıyla yapılır. İşlemin temel prensibi, CNC kontrol ünitesi aracılığıyla belirlenen bir takım yolu (toolpath) üzerinde, genellikle geniş çaplı, düz tabanlı bir freze ucu (fly cutter, spoilboard surfacing bit) kullanarak tablanın yüzeyinden milimetrenin onda biri veya yüzde biri hassasiyetinde çok ince bir malzeme tabakası kaldırmaktır. Bu işlem, makinenin doğrusal eksenlerinin (X, Y, Z) hassasiyetini ve hareket kabiliyetini doğrudan test eder ve düzeltir. Başarılı bir sıfırlama için, öncelikle makinenin mekanik durumunun (kızaklar, vidalı miller, yataklar) iyi olması ve eksenlerin birbirine göre paralelliklerinin kontrol edilmesi gerekir. İşlem sırasında kullanılan freze ucunun çapı, genellikle 50 mm ile 100 mm veya daha büyük olabilir; bu, tek geçişte geniş bir alanı kaplamayı ve daha hızlı sonuç almayı sağlar. Kesici takımın malzemesi, işlenecek tabla malzemesine uygun olmalı, genellikle karbür uçlu veya elmas kaplı (PCD) takımlar tercih edilir. İşlem parametreleri, yani iş mili devri (spindle speed), ilerleme hızı (feed rate) ve kesme derinliği (depth of cut), yüzey kalitesi ve takım ömrü açısından kritik öneme sahiptir. Yüksek devir ve uygun ilerleme hızı, pürüzsüz bir yüzey elde edilmesini sağlarken, çok düşük kesme derinliği (örneğin 0.05 mm – 0.2 mm) tabla ömrünü uzatır ve hassasiyeti artırır. İşlem sırasında oluşan talaş ve tozun etkin bir şekilde uzaklaştırılması için güçlü bir vakum sistemi veya talaş toplama ünitesi zorunludur. Özellikle MDF, sunta gibi malzemelerden yapılmış vakum tablaları için bu toz yönetimi hayati öneme sahiptir. Tabla sıfırlama işlemi, sadece tabla yüzeyindeki düzensizlikleri gidermekle kalmaz, aynı zamanda makinenin Z ekseni referans noktasını da yeniden kalibre etme fırsatı sunar. Bu, özellikle hassas derinlik kontrolü gerektiren uygulamalarda kritik bir avantaj sağlar. Endüstriyel otomasyon uygulamalarında, bu tür bir kalibrasyonun düzenli aralıklarla yapılması, üretim hatalarını minimize eder, malzeme israfını önler ve genel operasyonel maliyetleri düşürür. Ayrıca, iş parçalarının vakumla sabitlendiği sistemlerde, düz bir tabla yüzeyi, vakumun tüm yüzeye eşit dağılmasını ve dolayısıyla iş parçasının daha güvenli ve stabil bir şekilde tutulmasını garanti eder. Bu da yüksek kesme kuvvetleri altında bile parçanın hareket etmesini engelleyerek işleme güvenliğini ve kalitesini artırır. İşlem sonrası, tablanın düzlemselliği, hassas bir komparatör saati veya lazer ölçüm cihazları ile kontrol edilmelidir. Kabul edilebilir düzlemsellik toleransları genellikle 0.02 mm ile 0.05 mm arasında değişir ve bu, işlenecek parçanın gerektirdiği hassasiyet seviyesine göre belirlenir. Bu teknik detaylar, CNC tabla sıfırlama işleminin sadece basit bir zımparalama değil, aynı zamanda makine performansını optimize eden kapsamlı bir mühendislik prosedürü olduğunu göstermektedir.
| Parametre | Değer/Açıklama |
|---|---|
| Kesici Takım Tipi | Düz Tabanlı Geniş Çaplı Freze Ucu (Fly Cutter/Spoilboard Surfacing Bit) |
| Kesici Takım Çapı | 50 mm – 100 mm (İşleme alanı ve makine gücüne göre değişir) |
| Kesici Takım Malzemesi | Karbür Uçlu, PCD (Polikristalin Elmas) |
| İş Mili Devri (RPM) | 12.000 – 20.000 RPM (Tabla malzemesi ve takım çapına göre ayarlanır) |
| İlerleme Hızı (mm/dk) | 2.000 – 8.000 mm/dk (Yüzey kalitesi ve takım ömrü göz önünde bulundurulur) |
| Kesme Derinliği (mm) | 0.05 mm – 0.2 mm (Minimum malzeme kaldırma ve maksimum hassasiyet için) |
| Düzlemsellik Toleransı | ±0.02 mm – ±0.05 mm (Uygulama hassasiyetine göre değişir) |
| Yüzey Pürüzlülüğü (Ra) | 0.8 µm – 3.2 µm (İşlem parametrelerine ve tabla malzemesine bağlıdır) |
| Gerekli Minimum Tabla Kalınlığı | Üretici datasheet değerine göre kontrol edilmelidir. |
Sahada Dikkat Edilmesi Gerekenler
- Makine Ön Kontrolleri ve Kalibrasyon: Tabla sıfırlama işlemine başlamadan önce, CNC makinesinin genel mekanik durumu detaylıca incelenmelidir. Eksen kızaklarında boşluk, vidalı millerinde aşınma veya yataklarında gevşeklik olup olmadığı kontrol edilmelidir. Özellikle Z ekseni hareketinin düzgün ve tekrar edilebilir olması kritik öneme sahiptir. Gerekirse, makinenin geometrik kalibrasyonları (eksen paralelliği, dikliği) yapılmalı ve eksen boşlukları (backlash) kompanse edilmelidir. Bu ön kontroller, sıfırlama işleminin etkinliğini artırır ve elde edilen düzlemselliğin uzun ömürlü olmasını sağlar.
- Doğru Takım Seçimi ve Durumu: Kullanılacak freze ucu, tabla malzemesine uygun olmalı ve çapı, makinenin işleme alanına ve gücüne göre optimal seçilmelidir. Geniş çaplı, değiştirilebilir karbür insertli takımlar, hem yüksek kesme performansı sunar hem de körelen uçların kolayca değiştirilmesine olanak tanır. Takımın keskin ve temiz olması, pürüzsüz bir yüzey kalitesi ve minimum takım izi bırakması için hayati öneme sahiptir. Körelmiş veya hasarlı takımlar, tabla yüzeyinde dalgalanmalara, yanık izlerine ve kötü yüzey kalitesine yol açar.
- Takım Yolu Optimizasyonu: Takım yolu (toolpath), tabla yüzeyinin tamamını eşit ve örtüşen geçişlerle kapsayacak şekilde tasarlanmalıdır. Genellikle tek yönlü (uni-directional) veya zikzak (bi-directional) stratejiler kullanılır. Zikzak stratejisi daha hızlı olsa da, takımın her yön değişiminde oluşabilecek küçük titreşimler veya boşluklar nedeniyle yüzey kalitesinde hafif farklılıklara yol açabilir. Tek yönlü strateji ise daha pürüzsüz bir yüzey sunma eğilimindedir ancak daha uzun sürer. Geçişler arası adım (stepover) takım çapının %70-90’ı civarında olmalı, böylece yeterli örtüşme sağlanarak “sırt” veya “oluk” oluşumu engellenmelidir.
- Vakum Tablası Bütünlüğü ve Hava Geçirmezliği: Vakum tablasının kendisi sıfırlanıyorsa, vakumun etkili bir şekilde çalışması için tablanın kenarlarının ve tüm açıklıkların hava geçirmez olduğundan emin olunmalıdır. Varsa, vakum hattındaki kaçaklar giderilmelidir. Vakum, tabla yüzeyinden malzeme kaldırırken oluşan tozun emilmesine ve işlemin daha güvenli yapılmasına yardımcı olur. Sıfırlama işlemi sırasında vakumun aktif olması, tabla yüzeyinin düzlüğünü korumasına da yardımcı olabilir.
- Kesme Parametreleri ve Talaş Kaldırma: İş mili devri, ilerleme hızı ve kesme derinliği, tabla malzemesinin yoğunluğuna, takımın geometrisine ve makinenin gücüne göre dikkatlice ayarlanmalıdır. Çok yüksek ilerleme hızı veya yetersiz devir, kötü yüzey kalitesine ve takımın zorlanmasına neden olabilir. Çok düşük ilerleme hızı ise tabla yüzeyinde yanık izleri veya aşırı ısı birikimine yol açabilir. Kesme derinliği, her geçişte mümkün olan en az miktarda malzeme kaldıracak şekilde ayarlanmalıdır (genellikle 0.05 mm – 0.2 mm). İşlem sırasında oluşan toz ve talaşın etkin bir şekilde toplandığından emin olmak için uygun bir toz toplama sistemi kullanılmalıdır.
- Çevresel Faktörler ve Güvenlik: İşlem sırasında büyük miktarda toz oluşabilir. Bu nedenle, operatörlerin uygun kişisel koruyucu ekipman (maske, gözlük) kullanması zorunludur. Çalışma alanı iyi havalandırılmalı ve toz toplama sistemi etkin bir şekilde çalıştırılmalıdır. Ayrıca, makinenin acil durdurma butonlarının erişilebilir olduğundan ve güvenlik bariyerlerinin yerinde olduğundan emin olunmalıdır. İşlem sonrası tablanın temizliği de önemlidir; kalan toz partikülleri sonraki işleme süreçlerini olumsuz etkileyebilir.
- İşlem Sonrası Kontrol ve Dokümantasyon: Sıfırlama işlemi tamamlandıktan sonra, tablanın düzlemselliği hassas ölçüm aletleriyle (komparatör saati, düz mastar, lazer hizalama) kontrol edilmelidir. Ölçülen değerler, kabul edilebilir toleranslar içinde olup olmadığını belirlemek için kaydedilmelidir. Bu verilerin düzenli olarak dokümante edilmesi, makine performansının takibi ve gelecekteki bakım planlaması için önemli bir referans noktası sağlar. Ayrıca, Z ekseni sıfır noktası yeniden belirlenmeli ve gerekirse tüm işleme programları bu yeni referansa göre güncellenmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC tabla sıfırlama işlemi sırasında veya sonrasında çeşitli sorunlarla karşılaşmak mümkündür. Bu sorunların doğru teşhis edilmesi ve etkili çözümlerin uygulanması, operasyonel verimlilik ve üretim kalitesi açısından kritik öneme sahiptir.
- Sorun: Tabla Yüzeyinde Dalgalanmalar veya Eşit Olmayan Derinlikler.
Çözüm: Bu durum genellikle birden fazla nedenden kaynaklanabilir. İlk olarak, makinenin mekanik boşlukları (backlash) kontrol edilmelidir; özellikle Z eksenindeki boşluklar dalgalanmalara yol açabilir. Vidalı mil veya kızaklardaki aşınma da benzer sorunlara neden olur. İkinci olarak, takımın keskinliği ve durumu gözden geçirilmelidir; körelmiş veya hasarlı bir takım, yüzeyde düzgün kesim yapamaz. Üçüncü olarak, takım yolu stratejisi ve geçişler arası adım (stepover) kontrol edilmelidir; yetersiz örtüşme veya yanlış takım yolu, izler bırakabilir. Son olarak, iş mili devri ve ilerleme hızı gibi kesme parametrelerinin tabla malzemesine uygun olup olmadığı teyit edilmelidir. Gerekirse daha düşük kesme derinlikleri ve daha yavaş ilerleme hızları denenmelidir.
- Sorun: Yüzeyde Yanık İzleri veya Aşırı Isınma.
Çözüm: Yanık izleri genellikle takımın tabla yüzeyinde sürtünme yapmasından kaynaklanır. Bu durum, takımın körelmiş olmasından, iş mili devrinin çok düşük veya ilerleme hızının çok yüksek olmasından, ya da kesme derinliğinin yetersiz olmasından kaynaklanabilir. Takımın keskinliğini kontrol edin ve gerekirse değiştirin. İş mili devrini artırın veya ilerleme hızını azaltın. Kesme derinliğini çok az artırmak da sürtünmeyi azaltabilir, ancak bu tablanın ömrünü kısaltabilir. Talaş tahliyesinin yetersiz olması da ısı birikimine yol açabilir; toz toplama sisteminin etkinliğini kontrol edin.
- Sorun: Takım Ömrünün Kısa Olması veya Sık Takım Kırılması.
Çözüm: Takım ömrünün kısalması veya kırılması, genellikle yanlış kesme parametrelerinden, takımın kalitesiz olmasından veya makinedeki titreşimlerden kaynaklanır. Çok yüksek ilerleme hızı veya çok derin kesme, takıma aşırı yük bindirir. İş mili devrinin yetersiz olması da takımın zorlanmasına neden olur. Takım malzemesinin tabla malzemesine uygun olduğundan emin olun (örn. MDF için karbür uçlu takımlar). Makine yataklarında veya kızaklarında boşluklar varsa, bu durum titreşimlere yol açarak takım ömrünü olumsuz etkiler; bu mekanik sorunlar giderilmelidir. Ayrıca, takım tutucunun (collet) temiz ve sıkı olduğundan emin olun.
- Sorun: Vakum Tablasının Yeterli Tutuş Sağlayamaması.
Çözüm: Tabla sıfırlandıktan sonra vakum tutuşunda sorun yaşanıyorsa, öncelikle tablanın düzgünlüğünden emin olunmalıdır. Eğer yüzeyde hala mikroskobik boşluklar veya dalgalanmalar varsa, vakum tam olarak yayılamaz. Bu durumda tekrar sıfırlama işlemi gerekebilir. İkinci olarak, tabla yüzeyindeki gözeneklerin toz veya talaşla tıkanıp tıkanmadığı kontrol edilmelidir. Tıkanıklık varsa, yüzey temizlenmeli veya hafifçe fırçalanarak gözenekler açılmalıdır. Üçüncü olarak, vakum pompasının kendisinin yeterli emiş gücüne sahip olup olmadığı ve vakum hattında kaçak olup olmadığı kontrol edilmelidir. Vakum tablasının kenarlarındaki sızdırmazlık contalarının durumu da önemlidir.
- Sorun: İşlem Sonrası Z Ekseni Referans Noktasının Kayması.
Çözüm: Tabla sıfırlandıktan sonra Z ekseni referans noktasının kayması beklenen bir durumdur, çünkü tabla yüzeyinden malzeme kaldırılmıştır. Bu bir sorun değil, yeniden ayarlanması gereken bir durumdur. İşlem sonrasında mutlaka Z ekseni sıfır noktası (tool length offset) yeniden ayarlanmalı ve bu yeni referans, tüm işleme programlarına yansıtılmalıdır. Otomatik takım boyu ölçme probu kullanılıyorsa, bu probun kalibrasyonu da kontrol edilmeli ve yeni tabla yüzeyine göre ayarlanmalıdır.
Uzman Tavsiyesi
CNC tabla sıfırlama (surface sanding) ve düzlemsellik sağlama işlemi, endüstriyel otomasyon ve hassas üretim tesislerinde göz ardı edilmemesi gereken kritik bir bakım faaliyetidir. Bu işlem, sadece estetik bir düzeltme olmanın ötesinde, üretim kalitesini doğrudan etkileyen, takım ömrünü uzatan, malzeme israfını azaltan ve genel operasyonel verimliliği artıran stratejik bir yatırımdır. Uzmanlık alanı endüstriyel otomasyon olan bir profesyonel olarak, bu sürecin düzenli ve doğru bir şekilde uygulanmasının, işletmelerin rekabet gücünü sürdürmeleri ve sürekli iyileşme hedeflerine ulaşmaları için vazgeçilmez olduğunu vurgulamak isterim. Saha tecrübelerimiz göstermiştir ki, tabla düzlemselliği konusunda yapılan ihmaller, kısa vadede maliyet tasarrufu gibi görünse de, uzun vadede hatalı ürünler, yeniden işleme gereksinimleri, beklenmedik takım kırılmaları ve makine arızaları gibi çok daha yüksek maliyetli sorunlara yol açmaktadır. Bu nedenle, CNC makine parkuruna sahip her işletmenin, tabla sıfırlama işlemini periyodik bakım takvimine entegre etmesi, hatta makine kullanım yoğunluğuna bağlı olarak belirli saat aralıklarında otomatik hatırlatıcılar kurması büyük fayda sağlayacaktır. Ayrıca, operatörlerin bu işlemin önemi, doğru uygulama teknikleri ve karşılaşılabilecek sorunlara yönelik çözüm yolları konusunda düzenli olarak eğitilmesi, sürecin başarısında anahtar rol oynamaktadır. Kullanılan kesici takımın kalitesi, doğru kesme parametrelerinin seçimi ve işlem sonrası detaylı ölçüm ve doğrulama adımları, elde edilen düzlemselliğin istenilen hassasiyette olmasını garantileyecektir. Unutulmamalıdır ki, hassas bir başlangıç düzlemi, tüm sonraki işleme adımlarının doğruluğunu ve tekrarlanabilirliğini sağlar. Endüstri 4.0 ve akıllı üretim sistemleri çağında, her bir üretim adımının optimize edilmesi ve maksimum verimlilikle çalışması hedeflenirken, CNC tablasının mükemmel düzlemselliği, bu hedeflere ulaşmada temel bir adımdır. Bu rehberde sunulan bilgiler ve tavsiyeler, işletmelerin CNC makinelerinden en yüksek verimi almalarına yardımcı olacak ve üretim süreçlerinde sürdürülebilir kaliteyi sağlamalarına katkıda bulunacaktır.