Корзина пуста.
Почему ломается режущая кромка при загрязнении цанги?
Содержание
Техническое руководство Mermak CNC
Практические заметки для CNC Router, автоматизации и промышленных систем движения.
Причины поломки режущей кромки при загрязнении цанги
Основная причина поломки режущей кромки при загрязнении цанги (держателя инструмента) заключается в том, что грязь препятствует правильному и концентрическому удержанию инструмента. Это приводит к повышенному радиальному биению (runout), неравномерному распределению силы зажима, чрезмерным вибрациям и локальному перегреву, что ускоряет усталостное разрушение режущей кромки и вызывает её внезапный излом.
Принцип работы и технические аспекты
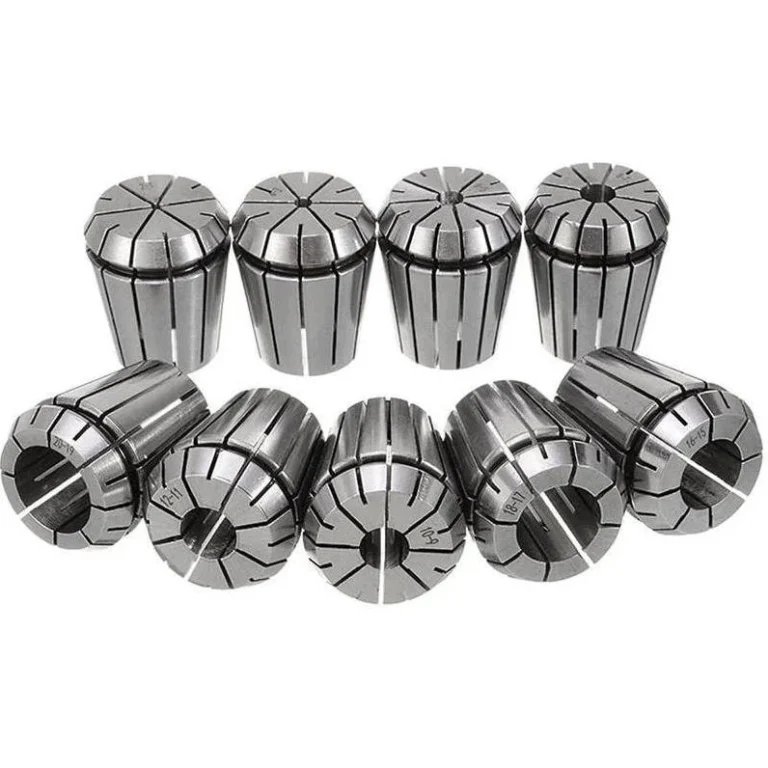
В процессах промышленной автоматизации и точной механической обработки цанги, обеспечивающие крепление режущего инструмента к шпинделю станка, играют критическую роль в качестве обработки и сроке службы инструмента. Загрязнение цанги обычно означает прилипание к её внутренней поверхности или зажимному механизму посторонних частиц, таких как металлическая стружка, масляные отложения, остатки СОЖ или общая промышленная пыль. Эта грязь мешает цанге правильно центрировать и зажимать инструмент, как это предусмотрено конструкцией. В результате на режущей кромке возникают несбалансированные нагрузки, что приводит к ряду механических проблем, вызывающих чрезмерное напряжение инструмента, вибрации и, в конечном итоге, его поломку. Современные высокопроизводительные режущие кромки особенно чувствительны даже к малейшим отклонениям, и отклонения в тысячные доли миллиметра могут вызвать серьезные производственные проблемы.
Принцип работы и технические данные
Основной принцип работы цанг заключается в зажатии и удержании инструмента в фиксированном и концентрическом положении посредством конической поверхности и прорезей. Этот механизм обеспечивает точное положение инструмента на высоких скоростях и при приложении значительных усилий. Однако любое загрязнение в этой прецизионной системе напрямую нарушает принцип работы и создает предпосылки для поломки режущей кромки. Вот технические детали этого процесса:
- Увеличение радиального биения (Runout): Загрязненная цанга мешает полному и правильному вхождению инструмента в цангу. Это приводит к отклонению инструмента от оси вращения, то есть к увеличению радиального биения. Высокое биение вызывает неравномерный контакт режущей кромки с заготовкой на разных участках при каждом обороте, что приводит к неравномерному распределению сил резания, перегрузке одной режущей кромки и увеличению динамических напряжений. Особенно чувствительны к таким несбалансированным нагрузкам инструменты из хрупких материалов, таких как твердый сплав, что приводит к их внезапному излому.
- Неравномерное распределение силы зажима: Частицы грязи создают зазоры или точки высокого давления между внутренней поверхностью цанги и хвостовиком инструмента, или между внешней поверхностью цанги и держателем инструмента. Это приводит к неравномерному распределению силы зажима по длине хвостовика инструмента. Недостаточный или неравномерный зажим может привести к проскальзыванию инструмента в цанге или его легкому смещению во время обработки. Это нарушает стабильность процесса резания и снова вызывает высокие вибрации и перегрузки.
- Увеличение вибраций и резонанса: Радиальное биение и неравномерная сила зажима вызывают чрезмерные вибрации между инструментом и заготовкой во время обработки. Эти вибрации увеличивают динамическую усталость режущих кромок, вызывая микротрещины. Кроме того, при определенных частотах они могут войти в резонанс, многократно увеличивая амплитуду вибраций и вызывая мгновенное разрушение режущей кромки. Вибрации также снижают качество поверхности и сокращают срок службы инструмента.
- Локальный перегрев: Увеличенное трение, вибрации и несбалансированные силы резания приводят к локальному перегреву в зоне резания и на стыке инструмента и цанги. Высокие температуры снижают твердость и ударную вязкость материала режущей кромки (особенно твердого сплава и керамики), делая его более уязвимым к поломке. Эффективность СОЖ также может снижаться в таких неравномерных условиях.
- Сокращение срока службы инструмента и снижение производительности: Все эти факторы в совокупности значительно сокращают ожидаемый срок службы режущей кромки. Возникают не только поломки, но и чрезмерный износ, налипание стружки и снижение точности обработки. Это увеличивает производственные затраты, снижает производительность и ставит под угрозу надежность систем автоматизации.
| Параметр | Значение/Описание |
|---|---|
| Идеальный допуск радиального биения (TIR) | < 3-5 мкм (микрон) |
| Допустимое максимальное биение | 10-20 мкм (при загрязнении эти значения могут быть превышены) |
| Потеря силы зажима из-за загрязнения | 10% — 30% (зависит от ситуации) |
| Влияние биения на срок службы инструмента (пример) | Биение 20 мкм может сократить срок службы инструмента на 30-50%. |
| Материал цанги | Высоколегированная сталь, закаленная и прецизионно шлифованная. |
| Типичные загрязнители | Металлическая стружка, остатки масла/СОЖ, пыль, ржавчина. |
| Рекомендуемая частота очистки | При каждой смене инструмента или в начале смены. |

Практические рекомендации
- Комплексные процедуры очистки: Тщательная очистка цанги и хвостовика инструмента при каждой его смене имеет жизненно важное значение. Следует использовать сжатый воздух, специальные щетки для очистки цанг и обезжиривающие спреи. Убедитесь, что все контактные поверхности, включая внутреннюю коническую поверхность цанги и резьбу зажимной гайки, полностью очищены от остатков. Повторное использование грязной цанги может показаться экономящим время в краткосрочной перспективе, но в долгосрочной перспективе приведет к гораздо большим затратам.
- Правильная установка и затяжка инструмента: Инструмент должен быть полностью и правильно установлен в цангу, после чего зажимная гайка должна быть затянута с моментом, указанным производителем. Чрезмерный или недостаточный момент затяжки может привести к неравномерному распределению силы зажима или проскальзыванию инструмента в цанге. Регулярная калибровка динамометрических ключей важна для поддержания этой точности. Также убедитесь, что хвостовик инструмента соответствует диапазону зажима цанги.
- Контроль окружающей среды и хранение: Чистота рабочей зоны играет большую роль в предотвращении загрязнения цанг и инструментов. Для удаления стружки и СОЖ из рабочей зоны следует использовать эффективные системы удаления стружки и фильтрации. Неиспользуемые цанги и инструменты следует хранить в закрытых контейнерах или специальных блоках хранения, защищенных от пыли и влаги. Это минимизирует риск ржавчины и загрязнения.
- Инспекция и замена цанг и держателей инструмента: Цанги и держатели инструмента со временем могут изнашиваться или повреждаться. Особенно царапины, вмятины или деформации на зажимных поверхностях могут препятствовать правильному зажиму инструмента. Следует проводить регулярные визуальные осмотры и, при необходимости, проверять радиальное биение (Total Indicator Runout — TIR). Цанги, достигшие определенного срока службы или имеющие повреждения, должны быть немедленно заменены новыми, чтобы предотвратить поломку инструмента и сбои в производстве.
- Обучение операторов и повышение осведомленности: Крайне важно обучить операторов станков важности очистки цанг и правильной установки инструмента. Необходимо повысить осведомленность о влиянии этих, казалось бы, простых шагов на срок службы инструмента, качество обработки и общую производственную эффективность. Следует разработать стандартные операционные процедуры (СОП) и поощрять их соблюдение.

Часто встречающиеся проблемы и их решения
В условиях промышленной автоматизации проблемы, вызванные загрязненными цангами, обычно проявляются определенными симптомами. Правильная диагностика этих проблем и применение соответствующих решений имеют основополагающее значение для непрерывности производства.
- Проблема: Чрезмерные и повторяющиеся поломки режущей кромки или сколы.
Симптом: Частое ломание или откалывание мелких частей на кромках инструмента при использовании одного и того же инструмента или при выполнении определенной операции. На поверхности излома обычно видны следы неравномерного напряжения или усталости.
Причина: Высокое радиальное биение и вибрации из-за загрязненной цанги подвергают режущую кромку чрезмерным динамическим нагрузкам. Неравномерный зажим может привести к смещению инструмента в цанге, вызывая внезапные ударные нагрузки.
Решение: Прежде всего, необходимо тщательно очистить поверхности цанги и хвостовика инструмента.
Связанные категории товаров: Genel · Mekanik · Takım Tutucu Kovanlar