Sepetinizde ürün bulunmuyor.
Sigma Profilde Kesim Ölçüsü Hatası Montajı Nasıl Etkiler?
İçindekiler
Sigma profil kesim ölçüsü hataları, montajda hizalama sorunlarına, gerilme birikimine, boşluklara ve yapısal zayıflıklara yol açarak sistemin stabilitesini, dayanıklılığını ve hassasiyetini olumsuz etkiler, nihayetinde montaj süresini uzatır ve maliyetleri artırır.
Sigma Profilde Kesim Ölçüsü Hatası Montajı Nasıl Etkiler? Nedir?
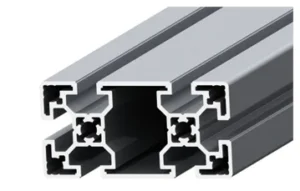
Endüstriyel otomasyon sistemlerinde, makine çerçevelerinden konveyör hatlarına, güvenlik bariyerlerinden özel tezgah ve aparatlara kadar birçok uygulamada sigma profiller (T-slot alüminyum profiller) vazgeçilmez yapısal elemanlardır. Bu profillerin esnekliği, hafifliği ve kolay montaj edilebilirliği, onları modern üretim ortamları için ideal kılar. Ancak, bu yapıların temelini oluşturan profil parçalarının kesim ölçülerindeki en ufak bir hata dahi, tüm montaj sürecini ve nihai ürünün performansını dramatik şekilde etkileyebilir. Kesim ölçüsü hatası, profilin belirlenen uzunluktan sapması, açılı kesimlerdeki yanlışlıklar veya kesim yüzeyindeki düzgünsüzlükler olarak tanımlanır. Bu hatalar, sistemin mekanik bütünlüğünü, hassasiyetini ve uzun ömürlülüğünü doğrudan tehdit eder. Montaj aşamasında fark edilen bu hatalar, ek işçilik, malzeme israfı ve zaman kaybına yol açarken, gözden kaçan hatalar ise işletme sırasında ciddi arızalara, üretim kayıplarına ve güvenlik risklerine neden olabilir. Bu nedenle, sigma profil kesim hassasiyeti, endüstriyel otomasyon projelerinde kritik bir başarı faktörüdür.
Çalışma Prensibi ve Teknik Veriler
Sigma profiller, genellikle T-kanal sistemleri sayesinde birbirine veya diğer bileşenlere özel bağlantı elemanları (T-somunlar, köşe bağlantıları, cıvatalar vb.) ile monte edilir. Bu sistemin çalışma prensibi, profillerin kanallarına yerleşen somunlar ve cıvatalar aracılığıyla sağlam ve ayarlanabilir bağlantılar oluşturmaya dayanır. Ancak, kesim ölçüsü hataları bu prensibi temelden sarsar.
Kesim Uzunluğu Hatası: Bir profilin istenen uzunluktan daha kısa veya daha uzun kesilmesi, montaj sırasında büyük sorunlara yol açar.
- Kısa Kesimler: Profiller arasında boşluklar oluşmasına neden olur. Bu boşluklar, bağlantı elemanlarının tam olarak sıkılamamasına, dolayısıyla yapının gevşek kalmasına ve titreşimlere karşı direncini kaybetmesine sebep olur. Aşırı boşluklar, bağlantı noktasındaki gerilimi artırır, cıvata ve somunların yorulmasını hızlandırır. Ayrıca, montaj yüzeylerinde düzgünsüzlükler yaratır, bu da üzerine monte edilecek hassas ekipmanların (lineer kızaklar, sensörler vb.) doğru hizalanmasını engeller.
- Uzun Kesimler: Profillerin birleşme noktalarında sıkışmaya neden olur. Bu durum, montaj elemanlarının yerine oturmasını zorlaştırır veya imkansız hale getirir. Zorlayarak yapılan montajlar, profillerde veya bağlantı elemanlarında kalıcı deformasyonlara, iç gerilmelere ve hatta çatlaklara yol açabilir. Yapısal elemanların birbirine tam oturmaması, montajın bükülmesine veya çapraz durmasına neden olarak tüm yapının geometrik doğruluğunu bozar.
Açısal (Gönye) Kesim Hatası: Genellikle 90 derece veya belirli bir açıyla kesilmesi gereken profillerde, bu açının sapması ciddi yapısal sorunlar yaratır. Örneğin, 90 derecelik bir köşe bağlantısında, bir profilin 89 veya 91 derece kesilmesi, diğer profille tam birleşmemesine ve aralarında bir kama şeklinde boşluk oluşmasına neden olur. Bu durum, bağlantı noktasının yük taşıma kapasitesini düşürür, yapısal rijitliği azaltır ve özellikle dinamik yükler altında erken arızalara yol açabilir. Yapının kare veya dikdörtgen formunu koruyamaması, üzerine monte edilecek tüm diğer bileşenlerin (motorlar, redüktörler, robot kolları) hizalama hassasiyetini doğrudan etkiler.
Kesim Yüzeyi Düzgünsüzlüğü: Kesim sırasında kullanılan testere bıçağının körelmesi, yanlış besleme hızı veya titreşim gibi faktörler, kesim yüzeyinde çapaklar, dalgalanmalar veya pürüzlülükler oluşturabilir. Bu düzgünsüz yüzeyler, profillerin birbirine tam temas etmesini engeller. Temas yüzeyindeki boşluklar, tıpkı kısa kesimlerde olduğu gibi, bağlantı elemanlarının yükü eşit dağıtamamasına ve yapının zayıflamasına neden olur. Ayrıca, çapaklar montaj sırasında yaralanmalara veya diğer bileşenlere zarar verebilir.
Bu hataların birikimi (tolerans yığılımı), büyük ve karmaşık yapılarda çok daha belirgin hale gelir. Her bir profil parçasındaki küçük hata, sistemin genel doğruluğunda kabul edilemez sapmalara yol açabilir. Özellikle lineer hareket sistemleri, robotik hücreler veya hassas ölçüm platformları gibi yüksek hassasiyet gerektiren uygulamalarda, milimetrenin onda biri düzeyindeki sapmalar bile sistemin performansını tamamen değiştirebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Kesim Uzunluğu Toleransı (Standart) | ±0.5 mm (Genel Endüstriyel Uygulamalar) |
| Kesim Uzunluğu Toleransı (Hassas) | ±0.2 mm (Lineer Hareket, Robotik Uygulamalar) |
| Açısal Tolerans (Gönye Kesim) | ±0.1° (90° kesimler için kritik) |
| Paralellik Toleransı (Kesim Yüzeyi) | ±0.15 mm/metre (Profil uzunluğu boyunca) |
| Yüzey Pürüzlülüğü (Kesim Yüzeyi) | Ra 1.6 – 3.2 µm (Çapak ve dalgalanma kontrolü) |
| Profil Malzeme Tipi | Alüminyum Alaşım 6063-T5/T6 (Ekstrüzyon) |
| Tipik Profil Boyutları | 20×20, 30×30, 40×40, 45×45, 60×60, 80×80, 90×90 mm |

Sahada Dikkat Edilmesi Gerekenler
- Hassas Ölçüm ve Kontrol Süreçleri: Kesimden önce ve sonra profil uzunlukları, açıları ve kesim yüzeyleri mutlaka hassas ölçüm aletleriyle (lazer metre, dijital kumpas, açı ölçer, mastar) kontrol edilmelidir. Bu kontroller, hataların erken aşamada tespit edilmesini sağlayarak montaj sonrası düzeltme maliyetlerini minimize eder. Kalibrasyonu düzenli yapılan ölçüm aletleri kullanmak esastır.
- Kesim Ekipmanının Bakımı ve Doğru Ayarları: Sigma profil kesimi için kullanılan testere makinelerinin (özellikle otomatik gönye testereler) periyodik bakımı hayati öneme sahiptir. Testere bıçağının keskinliği, doğru çapı ve diş yapısı, dönme hızı, besleme hızı ve makinenin titreşim seviyesi kesim kalitesini doğrudan etkiler. Körelmiş bir bıçak veya yanlış ayarlar, çapaklı, açılı ve hatalı kesimlere yol açar. Makine ayarlarının profil tipine ve malzeme kalınlığına göre optimize edilmesi gereklidir.
- Tolerans Yönetimi ve Tasarım Doğruluğu: Projenin tasarım aşamasında, her bir profil parçasının ve genel yapının kabul edilebilir toleransları net bir şekilde tanımlanmalıdır. Montaj tolerans yığılımı (tolerance stack-up) analizi yaparak, küçük hataların nasıl birikebileceği ve sistemin genel hassasiyetini nasıl etkileyebileceği öngörülmelidir. Gerekirse, kritik noktalarda daha sıkı toleranslar belirlenmeli veya ayarlanabilir bağlantı elemanları tercih edilmelidir.
- Doğru Montaj Sırası ve Yöntemi: Profillerin montaj sırası ve kullanılan yöntemler, kesim hatalarının etkisini azaltabilir veya artırabilir. Genellikle, ana çerçeve elemanları önce monte edilmeli ve çapraz ölçümlerle kare veya dikdörtgen formun doğruluğu kontrol edilmelidir. Bağlantı elemanlarının tork değerlerine uygun sıkılması, aşırı sıkma veya yetersiz sıkmanın önüne geçerek gerilme birikimini ve gevşemeyi engeller. Referans yüzeyler kullanarak montaj yapmak, hizalama hatalarını minimize eder.
- Malzeme Kalitesi ve Depolama Koşulları: Kullanılan sigma profillerin kendisinin de üretim toleransları dahilinde ve düzgün (bükülmemiş, hasar görmemiş) olması önemlidir. Depolama koşulları, profillerin eğilmesini veya deforme olmasını engellemelidir. Nem ve sıcaklık değişimleri, özellikle uzun profillerde boyutsal değişikliklere neden olabilir, bu da montajı etkiler.
- Personel Eğitimi ve Farkındalık: Kesim ve montajı yapacak personelin, ölçüm teknikleri, toleransların önemi, kesim ekipmanı kullanımı ve montaj prosedürleri konusunda yeterli bilgi ve tecrübeye sahip olması kritik öneme sahiptir. Hataların maliyetini ve etkilerini anlayan bir ekip, daha dikkatli ve doğru çalışacaktır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Sigma profil montajında kesim ölçüsü hatalarından kaynaklanan birçok sorunla karşılaşılır. İşte bunlardan bazıları ve çözüm önerileri:
-
Sorun: Profillerin Birleşme Noktalarında Gözle Görülür Boşluklar veya Çıkıntılar Oluşması.
Açıklama: Bu durum genellikle uzunluk veya açısal kesim hatalarından kaynaklanır. Profillerin tam olarak birleşmemesi, yapının zayıflamasına, titreşimlere karşı direncinin azalmasına ve estetik olmayan bir görünüme neden olur. Bağlantı elemanları tam sıkılamaz, bu da zamanla gevşemeye yol açar.
Çözüm: Kesimden önce ve sonra hassas ölçüm ve kontrol süreçlerini sıkılaştırmak. Otomatik veya yarı otomatik, yüksek hassasiyetli kesim makineleri kullanmak. Çok küçük boşluklar için ayar pulları (shims) veya özel dolgu malzemeleri kullanılabilir, ancak bu geçici bir çözümdür ve temel sorunu gidermez. En iyi çözüm, hatasız kesim yapmaktır. Bağlantı elemanlarını seçerken toleranslara uygun, daha uzun cıvata veya özel bağlantı elemanları tercih edilebilir.
-
Sorun: Montajı Tamamlanan Çerçevenin Kare veya Dikdörtgen Olmaması (Çapraz Durması).
Açıklama: Açısal kesim hataları ve/veya uzunluk hatalarının birikimi, özellikle dikdörtgen veya kare çerçevelerde yapının geometrik doğruluğunu bozar. Bu durum, üzerine monte edilecek lineer kızaklar, konveyör bantları veya hassas sensörler gibi bileşenlerin düzgün çalışmamasına neden olur.
Çözüm: Kesim makinesinin açısal hassasiyetini düzenli olarak kontrol etmek ve kalibre etmek. Montaj sırasında köşegen ölçümleri yaparak yapının kareliğini doğrulamak. Gerekirse, montaj sırasında ayarlanabilir köşe bağlantıları kullanarak küçük düzeltmeler yapmak. Tasarım aşamasında, kritik boyutlara sahip yapıların tolerans analizini yaparak olası sapmaları öngörmek.
-
Sorun: Montaj Süresinin Uzaması ve İşçilik Maliyetlerinin Artması.
Açıklama: Hatalı kesilmiş profiller, montaj ekibinin parçaları uydurmak için daha fazla zaman harcamasına neden olur. Bu, ek kesimler, taşlamalar, ayar denemeleri veya hatta yeni parça siparişleri anlamına gelebilir. Bu durum, proje takvimlerini aksatır ve işçilik maliyetlerini önemli ölçüde artırır.
Çözüm: Kaliteli kesim ekipmanına ve eğitimli personele yatırım yapmak. Bir kalite kontrol adımı ekleyerek, kesilen tüm profillerin montaj hattına gelmeden önce kontrol edilmesini sağlamak. Montaj için detaylı talimatlar ve jig/kalıp kullanımı, montaj sürecini standartlaştırarak hataları azaltır ve hızı artırır.
-
Sorun: Yapının Üzerine Monte Edilen Bileşenlerin (Örn. Lineer Kılavuzlar) Düzgün Çalışmaması.
Açıklama: Sigma profil çerçevesindeki hizalama hataları, özellikle hassas hareket sistemlerinde (lineer kızaklar, bilyalı vidalar) büyük sorunlara yol açar. Kılavuz rayları tam paralel monte edilemez, bu da yüksek sürtünme, erken aşınma, sıkışma ve hareket hassasiyetinde kayıplara neden olur.
Çözüm: Kesim ve montaj toleranslarını, üzerine monte edilecek hassas bileşenlerin toleranslarıyla uyumlu hale getirmek. Kritik montaj yüzeylerinde işleme (frezeleme) yaparak yüksek hassasiyet sağlamak. Ayarlanabilir montaj plakaları veya ara parçaları kullanarak hassas bileşenlerin konumunu ince ayarlamak.
-
Sorun: Yapısal Zayıflık, Titreşim ve Erken Aşınma.
Açıklama: Hatalı kesimler nedeniyle oluşan boşluklar ve gerilmeler, yapının genel rijitliğini azaltır. Özellikle dinamik yükler altında çalışan makinelerde, bu durum aşırı titreşimlere, bağlantı noktalarında yorulma çatlaklarına ve bileşenlerin (rulmanlar, motorlar) erken aşınmasına neden olur. Sistem daha az stabil hale gelir ve ömrü kısalır.
Çözüm: En başta doğru ve hassas kesim yapmak. Bağlantı noktalarını güçlendirmek için daha fazla bağlantı elemanı veya özel takviye parçaları kullanmak. Yapısal analizi (FEA) kullanarak potansiyel zayıf noktaları belirlemek ve güçlendirmek. Titreşim sönümleyici elemanlar veya daha rijit profil serileri kullanmak da bir çözüm olabilir.
Uzman Tavsiyesi
Endüstriyel otomasyon sektöründe sigma profillerin kullanımı yaygınlaştıkça, bu yapısal elemanların montaj kalitesi, sistemin genel performansı, güvenilirliği ve ömrü üzerinde belirleyici bir faktör haline gelmiştir. Kesim ölçüsü hataları, basit birer boyut sapması olmaktan öte, tüm montaj sürecini karmaşıklaştıran, maliyetleri artıran ve nihai ürünün işlevselliğini doğrudan tehdit eden ciddi sorunlara yol açar. Gevşek bağlantılardan yapısal deformasyonlara, artan titreşimden hassas bileşenlerin arızalanmasına kadar geniş bir yelpazede olumsuz etkiler yaratabilir. Bu etkiler, başlangıçta küçük bir hata gibi görünse de, tolerans yığılımı prensibiyle büyüyerek işletme sırasında beklenmedik arızalara ve üretim kayıplarına neden olabilir.
Uzman tavsiyesi olarak, sigma profil tabanlı projelerde en baştan itibaren hassasiyet ve kalite kontrol kültürünün benimsenmesi esastır. Bu, sadece kesim aşamasını değil, tasarım, malzeme seçimi, depolama, montaj ve nihai test aşamalarını da kapsayan bütünsel bir yaklaşımdır. Yüksek kaliteli, düzenli bakımı yapılmış kesim ekipmanlarına yatırım yapmak, hassas ölçüm aletleri kullanmak ve bunların düzenli kalibrasyonunu sağlamak kritik öneme sahiptir. Personelin kesim ve montaj teknikleri konusunda sürekli eğitim alması, toleransların ve hataların olası etkileri konusunda bilinçlendirilmesi, projenin başarısı için vazgeçilmezdir. Ayrıca, tasarım aşamasında detaylı tolerans analizleri yapmak ve kritik noktalarda ayarlanabilir bağlantı elemanları veya özel işleme yöntemleri gibi çözümleri göz önünde bulundurmak, olası riskleri minimize etmeye yardımcı olacaktır. Unutulmamalıdır ki, montaj aşamasında yapılan bir düzeltme, tasarım veya kesim aşamasında önlenebilecek bir hatadan çok daha maliyetli ve zaman alıcıdır. Bu nedenle, sıfır hataya yakın bir kesim ve montaj süreci, uzun vadede hem maliyet etkinliği hem de operasyonel mükemmellik açısından en iyi yatırımdır.