Sepetinizde ürün bulunmuyor.
Sigma Profilde 90 Derece Bağlantı İçin En Sağlam Yöntem Hangisidir?
İçindekiler
- Sigma Profilde 90 Derece Bağlantı İçin En Sağlam Yöntem Hangisidir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- 1. Profil İçinden Cıvatalama (End Machining & Internal Bolting)
- 2. Ağır Hizmet Köşebentleri (Heavy-Duty Angle Brackets)
- 3. Özel Tasarım Döküm/Ekstrüzyon Köşe Bağlantı Elemanları
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Sigma profillerde 90 derece bağlantılar için en sağlam yöntemler; yüksek mukavemetli döküm veya ekstrüzyon köşe bağlantı elemanları, profilin içinden cıvatalama gerektiren profil uç işleme ve iç bağlantı teknikleri ile ağır hizmet tipi çelik veya alüminyum köşebentlerin doğru T-somun ve cıvata kombinasyonlarıyla kullanılmasıdır. Yük taşıma kapasitesi ve titreşim direnci, doğru eleman seçimi ve montaj kalitesiyle doğrudan ilişkilidir.
Sigma Profilde 90 Derece Bağlantı İçin En Sağlam Yöntem Hangisidir? Nedir?
Endüstriyel otomasyon sistemlerinde, makine iskeletlerinde, konveyör hatlarında ve ergonomik çalışma istasyonlarında yaygın olarak kullanılan sigma profiller, modüler yapıları sayesinde hızlı ve esnek çözümler sunar. Bu sistemlerin dayanıklılığı ve uzun ömürlülüğü, kullanılan bağlantı elemanlarının kalitesine ve montaj yöntemlerine bağlıdır. Özellikle 90 derecelik açılarla yapılan bağlantılar, sistemin genel stabilitesi ve yük taşıma kapasitesi açısından kritik öneme sahiptir. “Sigma Profilde 90 Derece Bağlantı İçin En Sağlam Yöntem Hangisidir?” sorusunun cevabı, uygulamanın gerektirdiği yük, titreşim, estetik ve maliyet faktörlerine göre değişiklik gösterse de, belirli teknik yaklaşımlar diğerlerine göre çok daha yüksek mukavemet sunar. Uzman bakış açısıyla, sadece bağlantı elemanının kendisi değil, aynı zamanda profilin hazırlanışı, montaj tekniği ve kullanılan bağlantı elemanlarının malzeme kalitesi de sağlamlığı doğrudan etkiler.
Endüstriyel uygulamalarda bağlantıların gevşememesi, titreşime dayanıklı olması ve zamanla deformasyona uğramaması esastır. Bu nedenle, sıradan plastik kapaklı veya düşük mukavemetli elemanlar yerine, mühendislik prensiplerine uygun, yüksek kaliteli metal alaşımlı ve doğru tasarlanmış bağlantı çözümleri tercih edilmelidir. Bu makalede, sigma profillerde 90 derece bağlantılar için kullanılan başlıca yöntemleri inceleyecek, en sağlam kabul edilen teknikleri detaylandıracak ve saha uygulamalarında dikkat edilmesi gereken kritik noktaları vurgulayacağız. Amacımız, endüstriyel otomasyon profesyonellerine, projelerinde güvenle uygulayabilecekleri, teknik verilere dayalı ve pratik bir rehber sunmaktır.
Çalışma Prensibi ve Teknik Veriler
Sigma profillerde 90 derece bağlantılar için birden fazla yöntem bulunsa da, en sağlam olarak kabul edilenler genellikle profilin kendi mukavemetini en iyi şekilde kullanabilen ve bağlantı noktalarında minimum esneme sağlayan çözümlerdir. Bu çözümleri temel olarak iki kategoriye ayırabiliriz: dıştan bağlantı elemanları ve profil içinden yapılan bağlantılar.
1. Profil İçinden Cıvatalama (End Machining & Internal Bolting)
Bu yöntem, sigma profillerde 90 derecelik açılar için en yüksek yapısal bütünlüğü ve mukavemeti sağlayan yaklaşımlardan biridir. Bir profili diğerine dik olarak bağlarken, yatay profilin ucuna özel bir işleme (delme ve diş açma) yapılır. Dikey profilin içinden geçen uzun bir cıvata, yatay profilin ucundaki dişli deliğe sıkılır. Bu sayede, bağlantı elemanının kendisi yerine, profillerin kendi metal kesitleri doğrudan birbirine bağlanmış olur. Bu yöntem, özellikle yüksek dinamik yükler, titreşimli ortamlar ve ağır taşıma kapasitesi gerektiren uygulamalar için idealdir. Estetik açıdan da oldukça temiz bir görünüm sunar zira bağlantı elemanları büyük ölçüde profilin içinde kalır. Ancak, bu yöntem ek profil işleme maliyeti ve süresi gerektirir.

2. Ağır Hizmet Köşebentleri (Heavy-Duty Angle Brackets)
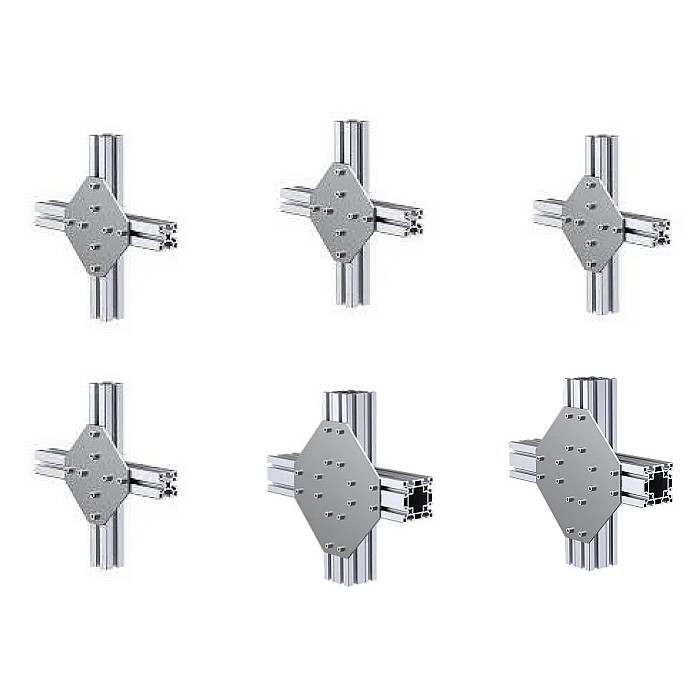
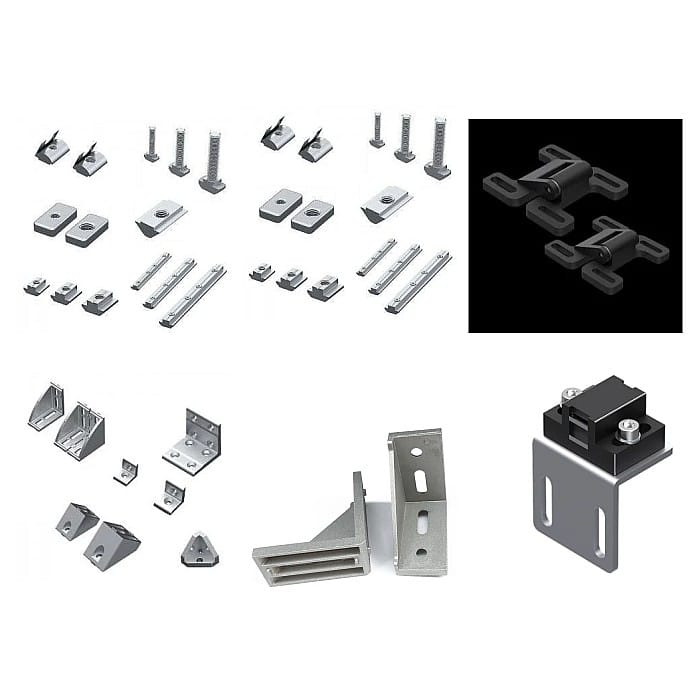
Dıştan bağlantı elemanları arasında, ağır hizmet tipi köşebentler sağlamlık açısından öne çıkar. Genellikle kalın çelik veya yüksek mukavemetli alüminyum ekstrüzyon ile üretilen bu köşebentler, birden fazla cıvata ve uygun T-somunlar (genellikle kendinden kilitli veya yaylı T-somunlar) ile profillere sabitlenir. Köşebentlerin geometrisi ve kalınlığı, aktarabileceği yük miktarını doğrudan belirler. Özellikle döküm köşebentler veya ekstrüzyon köşebentler, standart sac büküm köşebentlere göre çok daha yüksek burulma ve eğilme direnci sunar. Birden fazla cıvata deliği sayesinde yükü daha geniş bir alana yayarak bağlantının stabilitesini artırırlar. Bu yöntem, hızlı ve kolay montaj imkanı sunarken, profil işleme gerektirmemesi sayesinde maliyet ve zaman açısından avantajlıdır. Özellikle büyük ve ağır yapılar için yaygın olarak tercih edilir.

3. Özel Tasarım Döküm/Ekstrüzyon Köşe Bağlantı Elemanları
Piyasada, belirli sigma profil serilerine özel olarak tasarlanmış, genellikle çinko döküm veya alüminyum ekstrüzyon ile üretilmiş, yüksek mukavemetli köşe bağlantı elemanları bulunur. Bu elemanlar, profilin oluklarına ve iç yapısına tam oturacak şekilde tasarlanmıştır. Bazıları profilin içine girerek hem içten hem de dıştan destek sağlayacak şekilde çift taraflı sıkıştırma prensibiyle çalışır. Bu tür bağlantılar, estetik görünümü yüksek tutarken, standart köşebentlere göre daha entegre ve sağlam bir yapı sunabilir. Yüksek tork değerlerine dayanıklı olmaları ve titreşimi minimize etmeleri sayesinde, orta ve ağır yük uygulamalarında güvenle kullanılırlar.
| Parametre | Değer/Açıklama |
|---|---|
| Bağlantı Yöntemi | Profil İçinden Cıvatalama (Uç İşleme Gerekli) |
| Malzeme Tipi | Yüksek Mukavemetli Çelik Cıvata, Alüminyum Profil |
| Yük Kapasitesi | Çok Yüksek (Profillerin kendi kesit mukavemetini kullanır) |
| Estetik Görünüm | Maksimum Temizlik (Bağlantı elemanları iç kısımda gizli) |
| Montaj Zorluğu | Orta-Yüksek (Profil uç işleme hassasiyet gerektirir) |
| Maliyet (Göreceli) | Orta-Yüksek (İşleme maliyetleri nedeniyle) |
| Titreşim Direnci | Mükemmel (Doğrudan metal-metal temas, minimum boşluk) |
| Ana Avantaj | Üstün yapısal bütünlük ve yük transferi, estetik |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Profil ve Bağlantı Elemanı Seçimi: Her sigma profil serisi farklı oluk genişliklerine ve iç geometrilere sahiptir. Kullanılacak bağlantı elemanının, profilinize tam uyumlu olduğundan emin olun. Örneğin, 40×40 profil için tasarlanmış bir bağlantı elemanı 45×45 profile uymayacaktır. Ağır yükler için döküm veya ekstrüzyon alüminyum köşebentler yerine, çelik köşebentler veya profil içinden cıvatalama tercih edilmelidir.
- Cıvata ve T-Somun Kalitesi ve Boyutu: Bağlantının sağlamlığı, kullanılan cıvataların ve T-somunların kalitesiyle doğrudan ilişkilidir. Yüksek mukavemetli (örneğin 8.8 veya 10.9 sınıfı) cıvatalar ve kendinden kilitli veya yaylı T-somunlar, titreşimli ortamlarda gevşemeyi önler. Cıvata boyutu, profilin iç yapısına ve bağlantı elemanının kalınlığına uygun olmalı, yeterli diş tutunumu sağlamalıdır.
- Doğru Torklama Değerleri: Cıvataların aşırı veya yetersiz torklanması bağlantının ömrünü ve mukavemetini olumsuz etkiler. Üretici firmaların önerdiği tork değerlerine uyulmalı, tercihen tork anahtarı kullanılmalıdır. Aşırı tork, diş sıyırmasına veya elemanın deformasyonuna yol açarken, yetersiz tork bağlantının gevşemesine neden olur.
- Profil İşleme Hassasiyeti (İç Bağlantılar İçin): Eğer profil içinden cıvatalama yöntemi tercih ediliyorsa, profil uçlarındaki delme ve diş açma işlemleri son derece hassas yapılmalıdır. Yanlış hizalama veya kalitesiz dişler, bağlantının mukavemetini ciddi şekilde düşürür ve montajı imkansız hale getirebilir. CNC işleme merkezleri bu hassasiyeti sağlamak için idealdir.
- Yük Dağılımı ve Takviye: Tek bir noktaya binen aşırı yükleri önlemek için, kritik bağlantı noktalarında birden fazla bağlantı elemanı kullanmak veya daha büyük, güçlendirilmiş elemanlar tercih etmek önemlidir. Özellikle dinamik yüklerin veya sürekli titreşimlerin olduğu yerlerde, bağlantıların düzenli olarak kontrol edilmesi ve gerekirse takviye edilmesi gerekebilir.
- Çevresel Faktörler: Bağlantı elemanlarının malzemesi, çalışma ortamının koşullarına (nem, kimyasallar, sıcaklık farkları vb.) uygun olmalıdır. Paslanmaz çelik cıvatalar veya korozyona dayanıklı kaplamalı elemanlar, nemli veya kimyasal buharların olduğu ortamlarda tercih edilmelidir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Sigma profil bağlantılarında sıkça karşılaşılan sorunlar genellikle montaj hataları, yanlış malzeme seçimi veya çevresel faktörlerden kaynaklanır. Bu sorunları ve çözüm önerilerini aşağıda bulabilirsiniz:
- Gevşek Bağlantılar ve Titreşim Kaynaklı Zayıflama:
- Sorun: Makine çalışırken veya sistem üzerinde yük varken bağlantı noktaları gevşer, ses yapar veya yapısal bütünlüğünü kaybeder.
- Çözüm: Yüksek kaliteli kendinden kilitli (flanşlı) T-somunlar veya yaylı T-somunlar kullanın. Cıvataları tork anahtarı ile üretici önerilerine uygun tork değerinde sıkın. Gerekirse cıvatalarda diş kilitleyici (loctite gibi) kimyasallar kullanın. Periyodik bakım sırasında bağlantı noktalarını kontrol edip tekrar torklayın.
- Yük Kapasitesi Aşımları ve Deformasyon:
- Sorun: Bağlantı elemanları veya profiller, taşıdıkları yük altında eğilme, bükülme veya kalıcı deformasyon gösterir.
- Çözüm: Uygulamanın gerektirdiği maksimum yükü doğru hesaplayın ve bu yüke uygun daha mukavemetli bağlantı elemanları (örneğin, döküm yerine çelik köşebentler veya profil içinden cıvatalama) seçin. Tek bir bağlantı yerine birden fazla bağlantı elemanı kullanarak yükü dağıtın. Gerekirse yapıya ek takviye profilleri veya çapraz destekler ekleyin.
- Yanlış Hizalama ve Montaj Zorlukları:
- Sorun: Profiller 90 derece açıyla tam olarak hizalanamaz, boşluklar oluşur veya montaj sırasında zorluk yaşanır.
- Çözüm: Montajdan önce profillerin kesimlerinin ve işleme detaylarının (eğer varsa) hassas olduğundan emin olun. Gönye kesimlerin doğruluğunu kontrol edin. Bağlantı elemanlarını sabitlemeden önce profilleri birleştirme mastarları veya işkencelerle sabitleyerek doğru açıyı sağlayın. Profil içinden cıvatalama yapılıyorsa, deliklerin ve dişlerin tam merkezde ve doğru açıda olduğundan emin olun.
- Korozyon ve Çevresel Etkiler:
- Sorun: Bağlantı elemanları nem, kimyasallar veya aşındırıcı ortamlarda paslanır veya mukavemetini kaybeder.
- Çözüm: Ortam koşullarına uygun malzeme seçimi yapın. Paslanmaz çelik (304 veya 316 kalite) cıvatalar ve bağlantı elemanları kullanın. Çinko kaplama veya nikel kaplama gibi korozyon önleyici yüzey işlemlerine sahip elemanları tercih edin. Gerekirse bağlantı noktalarını koruyucu kaplamalar veya contalar ile izole edin.
Uzman Tavsiyesi
Sigma profillerde 90 derecelik bağlantılar için “en sağlam” yöntemi belirlemek, uygulamanın özel gereksinimlerine bağlıdır. Ancak genel kabul görmüş mühendislik prensipleri ve saha tecrübeleri ışığında, profil içinden cıvatalama (end machining ve internal bolting) yöntemi, yapısal bütünlük, yük taşıma kapasitesi ve titreşim direnci açısından genellikle en üstün çözümü sunar. Bu yöntem, profilin kendi metal kesitini doğrudan kullanarak, bağlantı noktalarında minimum esneme ve maksimum rijitlik sağlar. Estetik açıdan da temiz bir görünüm sunması, özellikle görünür uygulamalarda tercih sebebi olabilir. Ancak bu yöntemin ek profil işleme maliyeti ve hassasiyet gerektirmesi, her proje için uygun olmayabilir.
Alternatif olarak, ağır hizmet tipi döküm veya ekstrüzyon köşe bağlantı elemanları ve çelik köşebentler, doğru T-somun ve cıvata kombinasyonlarıyla kullanıldığında, profil işleme gerektirmeden yüksek mukavemetli ve güvenilir bağlantılar sağlar. Bu elemanlar, montaj kolaylığı ve maliyet etkinliği açısından avantajlıdır ve endüstriyel otomasyon sektöründeki çoğu uygulama için fazlasıyla yeterli sağlamlığı sunar. Özellikle çok sayıda bağlantı gerektiren büyük yapılar veya hızlı montajın öncelikli olduğu projelerde bu yöntemler tercih edilmelidir.
Uzman tavsiyesi olarak, herhangi bir sigma profil yapısı tasarlarken, öncelikle sistemin maruz kalacağı maksimum statik ve dinamik yükleri detaylıca analiz etmek esastır. Titreşim, darbe veya sürekli hareket gibi çevresel faktörler göz önünde bulundurulmalıdır. Bağlantı elemanı seçimi yapılırken, sadece “sağlamlık” değil, aynı zamanda montaj kolaylığı, maliyet, estetik ve uzun vadeli bakım gereksinimleri de dengelenmelidir. Her zaman üretici spesifikasyonlarına uymak, cıvataları doğru tork değerlerinde sıkmak ve periyodik bakımlarla bağlantıların durumunu kontrol etmek, sistemin ömrünü ve güvenilirliğini artıracaktır. Unutulmamalıdır ki, en iyi bağlantı elemanı bile yanlış monte edildiğinde veya uygun olmayan koşullarda kullanıldığında performansını kaybedecektir. Bu nedenle, doğru malzeme seçimi kadar, doğru uygulama ve düzenli kontrol de kritik öneme sahiptir.