Sepetinizde ürün bulunmuyor.
Sigma Profil Kesimi Testere ile mi CNC ile mi Yapılmalıdır?
İçindekiler
- Sigma Profil Kesimi Testere ile mi CNC ile mi Yapılmalıdır? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Testere ile Sigma Profil Kesimi
- CNC ile Sigma Profil Kesimi
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Testere ile Kesimde Sık Karşılaşılan Sorunlar ve Çözümleri:
- CNC ile Kesimde Sık Karşılaşılan Sorunlar ve Çözümleri:
- Uzman Tavsiyesi
Sigma profil kesimi, projenin gerektirdiği hassasiyet, üretim hacmi, geometrik karmaşıklık ve bütçe faktörlerine göre testere veya CNC tezgahları ile yapılmalıdır. Yüksek hassasiyet, tekrarlanabilirlik ve karmaşık geometriler için CNC kesim idealdir; hızlı, basit ve daha ekonomik düz kesimler için ise testereler tercih edilir.
Sigma Profil Kesimi Testere ile mi CNC ile mi Yapılmalıdır? Nedir?
Endüstriyel otomasyon, makine imalatı ve konstrüksiyon sektörlerinde yaygın olarak kullanılan sigma profiller, alüminyum ekstrüzyon yöntemiyle üretilen, genellikle modüler yapılar ve taşıyıcı sistemler oluşturmak için tasarlanmış özel kesitli profillerdir. Bu profillerin istenilen ölçüde ve açıda kesilmesi, nihai ürünün montaj kalitesi ve fonksiyonelliği açısından kritik öneme sahiptir. Sigma profil kesimi işlemi, temel olarak iki ana yöntemle gerçekleştirilir: geleneksel testereler (manuel veya yarı otomatik) ve Bilgisayar Sayısal Kontrol (CNC) tezgahları. Her iki yöntemin de kendine özgü avantajları, dezavantajları ve uygulama alanları bulunmaktadır. Doğru yöntemin seçimi, projenin teknik gereksinimleri, ekonomik beklentileri ve üretim hızı hedefleri doğrultusunda dikkatlice değerlendirilmelidir. Bu rehber, karar verme sürecinde mühendislere, üretim yöneticilerine ve teknik personele yol göstermek amacıyla hazırlanmıştır. Amaç, sadece kesim işleminin nasıl yapıldığını değil, aynı zamanda hangi koşullarda hangi yöntemin daha uygun olduğunu detaylı bir şekilde ortaya koymaktır.
Çalışma Prensibi ve Teknik Veriler
Sigma profil kesimi, projenin gereksinimlerine göre farklı yöntemlerle gerçekleştirilir. Her iki yöntemin de kendine özgü çalışma prensipleri ve teknik özellikleri bulunmaktadır. Bu bölümde, hem testere hem de CNC kesim yöntemlerinin teknik detayları, çalışma prensipleri ve endüstriyel otomasyon projelerindeki uygulamaları derinlemesine incelenecektir.
Testere ile Sigma Profil Kesimi
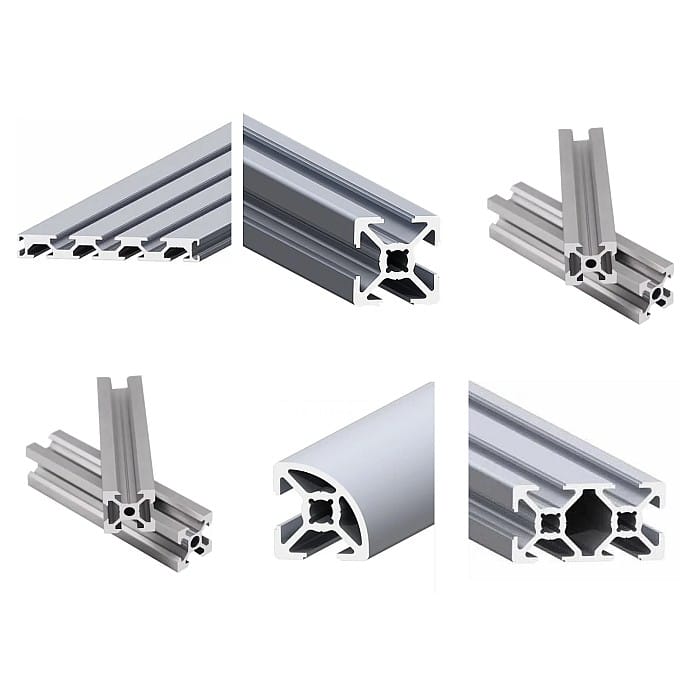
Testere ile kesim, genellikle düz kesimler, açılı kesimler (gönye kesim) ve nispeten daha az hassasiyet gerektiren uygulamalar için tercih edilen ekonomik bir yöntemdir. Bu kategoride farklı testere tipleri bulunur:
- Gönye Testere (Mitre Saw): En yaygın kullanılan testere türlerinden biridir. Sabit veya ayarlanabilir açılarda kesim yapabilme özelliği sayesinde, 45 veya 90 derece gibi standart açılarda sigma profillerin kesimi için idealdir. Genellikle manuel besleme veya yarı otomatik modelleri bulunur. Kesim hızı operatörün becerisine ve malzemenin sertliğine göre değişir.
- Şerit Testere (Band Saw): Özellikle daha büyük kesitli veya uzun profillerin kesiminde etkilidir. Sürekli dönen bir şerit bıçak kullanır. Daha yavaş kesim hızlarına sahip olsa da, daha düzgün ve daha az çapaklı kesimler yapabilir. Otomatik besleme sistemleri ile seri üretimde de kullanılabilir.
- Daire Testere (Circular Saw): Yüksek devirli ve genellikle karbür uçlu özel bıçaklar kullanarak hızlı kesimler sağlar. Otomatik besleme ve hidrolik sıkıştırma sistemleri ile donatıldığında, seri üretimde yüksek verimlilik sunabilir. Ancak, kesim sırasında oluşan ısı ve çapak miktarı daha fazla olabilir.
Testere ile kesimde, kesim hassasiyeti büyük ölçüde operatörün deneyimine, kullanılan testere bıçağının kalitesine ve makinenin kalibrasyonuna bağlıdır. Genellikle ±0.2 mm ile ±0.5 mm arasında bir hassasiyet sağlanabilir. Yüzey kalitesi, bıçak türüne ve kesim hızına göre değişir; genellikle bir miktar çapak oluşumu kaçınılmazdır ve ek bir çapak alma işlemi gerektirebilir.
CNC ile Sigma Profil Kesimi
Bilgisayar Sayısal Kontrol (CNC) tezgahları, sigma profil kesiminde yüksek hassasiyet, tekrarlanabilirlik ve karmaşık geometrilerin işlenmesi için vazgeçilmezdir. CNC tezgahları, önceden programlanmış kodlar (G kodları) aracılığıyla hareket ederek, profil üzerinde kesme, delme, frezeleme ve kanal açma gibi çok çeşitli işlemleri gerçekleştirebilir.
- CNC İşleme Merkezleri (Machining Centers): Özel olarak sigma profillerin işlenmesi için tasarlanmış 3, 4 veya 5 eksenli CNC işleme merkezleri bulunur. Bu makineler, profilin dört yüzeyinden de işlem yapabilme kabiliyetine sahiptir. Tek bir bağlamada farklı açılarda kesimler, delikler, dişler, kanallar ve hatta özel formda frezelemeler yapabilirler. Bu, montaj süresini kısaltan ve ek işlemleri ortadan kaldıran bir avantajdır.
- CNC Lazer/Plazma Kesim: Özellikle çelik veya daha kalın alüminyum profiller için lazer veya plazma kesim yöntemleri de kullanılabilir. Bu yöntemler, temassız kesim yaparak yüksek hız ve hassasiyet sunar. Ancak, genellikle alüminyum sigma profiller için mekanik kesim veya frezeleme daha yaygındır.
- CNC Su Jeti Kesim: Çok yüksek hassasiyet ve termal deformasyon olmaması gereken uygulamalar için su jeti kesim kullanılabilir. Ancak, bu yöntem genellikle maliyetli ve yavaş olabilir.
CNC kesimde hassasiyet, kullanılan tezgahın rijitliğine, takımın kalitesine ve programlama doğruluğuna bağlı olarak ±0.05 mm ile ±0.1 mm gibi çok dar toleranslarda elde edilebilir. Yüzey kalitesi mükemmeldir ve genellikle ek bir çapak alma işlemine gerek kalmaz. CNC tezgahları, tek bir işleme adımıyla birden fazla işlemi (kesme, delme, frezeleme) entegre edebilme yeteneği sayesinde üretim verimliliğini önemli ölçüde artırır ve insan hatasını minimize eder.
| Parametre | Değer/Açıklama |
|---|---|
| Kesim Hassasiyeti | Testere: ±0.2 mm – ±0.5 mm; CNC: ±0.05 mm – ±0.1 mm |
| Tekrarlanabilirlik | Testere: Düşükten ortaya; CNC: Çok Yüksek |
| Geometrik Karmaşıklık | Testere: Basit düz/açılı kesimler; CNC: Karmaşık açılar, delikler, frezelemeler |
| Yüzey Kalitesi (Çapak) | Testere: Genellikle çapak oluşur, ek işlem gerekebilir; CNC: Minimum çapak, pürüzsüz yüzey |
| Üretim Hacmi | Testere: Orta-Yüksek (basit işler); CNC: Orta-Çok Yüksek (karmaşık işler) |
| İlk Yatırım Maliyeti | Testere: Düşük; CNC: Yüksek |
| İşçilik ve Kurulum Süresi | Testere: Yüksek işçilik, hızlı kurulum; CNC: Düşük işçilik (programlama sonrası), uzun ilk kurulum |
| Malzeme İsrafı | Testere: Bıçak kalınlığına bağlı; CNC: Optimum malzeme kullanımı, daha az israf |

Sahada Dikkat Edilmesi Gerekenler
- Malzeme Özellikleri ve Profil Boyutları: Kesilecek sigma profilin alaşımı (örneğin 6063 T6 alüminyum), et kalınlığı ve kesit boyutları, kullanılacak kesici takımın ve makinenin gücünü doğrudan etkiler. Daha sert alaşımlar veya büyük kesitler, daha güçlü motorlara ve özel bıçaklara/takımlara ihtiyaç duyar. Testere için doğru diş formuna sahip bıçak seçimi, CNC için ise uygun kesici takım geometrisi ve kaplaması kritik öneme sahiptir.
- Kesim Hassasiyeti ve Tolerans Gereksinimleri: Uygulamanın gerektirdiği toleranslar, kesim yöntemini belirleyen en önemli faktördür. Eğer montajda milimetrenin onda birleri seviyesinde hassasiyet aranıyorsa (robotik hücreler, hassas makine iskeletleri), CNC işleme kaçınılmazdır. Basit taşıyıcı konstrüksiyonlar veya görsel açıdan daha az kritik yapılar için testere yeterli olabilir. Hassasiyet gerektiren projelerde, kesilen yüzeyin dikliği ve açısal doğruluğu da göz önünde bulundurulmalıdır.
- Üretim Hacmi ve Tekrarlanabilirlik: Tek seferlik veya çok düşük adetli üretimlerde testere daha pratik ve ekonomik olabilir. Ancak, seri üretimde veya çok sayıda aynı parçanın üretilmesi gerektiğinde, CNC tezgahları sağladığı yüksek tekrarlanabilirlik ve otomasyon avantajı ile öne çıkar. CNC, bir kez programlandığında, binlerce parçayı aynı hassasiyetle üretebilirken, testere ile her kesimde insan faktörü ve olası hatalar devreye girer.
- Geometrik Karmaşıklık ve Ek İşlemler: Sadece düz veya basit açılı kesimler gerekiyorsa, testere yeterli olabilir. Ancak, profiller üzerinde delik delme, kanal açma, diş çekme, farklı açılarda frezeleme veya özel konturlar oluşturma gibi ek işlemler gerekiyorsa, CNC işleme merkezi tartışmasız tek seçenektir. Tek bir CNC tezgahında tüm bu işlemlerin yapılması, parça taşıma ve bağlama sürelerini ortadan kaldırarak verimliliği artırır.
- Yüzey Kalitesi ve Çapak Kontrolü: Kesilen yüzeyin pürüzsüzlüğü ve çapak oluşumu, nihai ürünün estetiği ve montaj kolaylığı açısından önemlidir. Testere ile kesimde genellikle bir miktar çapak oluşur ve bu çapakların elle veya ek bir işlemle temizlenmesi gerekebilir. CNC işleme, doğru takım ve kesim parametreleri ile neredeyse çapaksız ve pürüzsüz yüzeyler elde etmeyi mümkün kılar, bu da ek işçilik maliyetlerinden tasarruf sağlar.
- Maliyet Analizi (Yatırım, İşçilik, Sarf Malzeme): İlk yatırım maliyeti açısından testereler çok daha uygunken, CNC tezgahları yüksek bir başlangıç maliyetine sahiptir. Ancak, uzun vadede işçilik maliyetleri, malzeme israfı, üretim hızı ve kalite artışı göz önüne alındığında, CNC’nin toplam sahip olma maliyeti (TCO) daha avantajlı hale gelebilir. Sarf malzeme (testere bıçağı, CNC takımları, soğutma sıvıları) ve enerji tüketimi de maliyet analizine dahil edilmelidir.
- Operatör Güvenliği ve Ergonomi: Testere ile manuel kesimlerde operatör güvenliği riskleri (kesilme, fırlayan parçalar) daha yüksek olabilir. CNC tezgahları ise kapalı çalışma alanları ve otomasyon seviyesi sayesinde daha güvenli bir çalışma ortamı sunar. Ergonomi açısından da CNC tezgahları, operatörün fiziksel yükünü azaltır.
Sık Karşılaşılan Sorunlar ve Çözümleri
Sigma profil kesiminde kullanılan yönteme bağlı olarak çeşitli sorunlarla karşılaşılabilir. Bu sorunların erken teşhisi ve doğru çözümleri, üretim verimliliğini ve ürün kalitesini doğrudan etkiler.

Testere ile Kesimde Sık Karşılaşılan Sorunlar ve Çözümleri:
- Çapaklanma ve Pürüzlü Yüzey:
- Sorun: Kesim yüzeyinde aşırı çapak oluşumu veya pürüzlü bir yüzey dokusu.
- Çözüm:
- Doğru Bıçak Seçimi: Alüminyum için özel olarak tasarlanmış, uygun diş formuna (genellikle negatif veya nötr açılı), diş sayısına ve kaplamaya sahip karbür uçlu testere bıçakları kullanılmalıdır. Körelmiş bıçaklar derhal değiştirilmelidir.
- Kesim Hızı ve İlerleme: Bıçak üreticisinin önerdiği kesim hızı (devir) ve ilerleme hızı ayarlanmalıdır. Çok yavaş ilerleme veya çok yüksek devir, malzemenin ısınmasına ve yapışmasına neden olabilirken, çok hızlı ilerleme çapaklanmayı artırır.
- Soğutma/Yağlama: Kesim sırasında uygun soğutma sıvısı veya yağlama kullanılmalıdır. Bu, sürtünmeyi azaltır, bıçak ömrünü uzatır ve yüzey kalitesini iyileştirir.
- Açı Sapmaları ve Boyutsal Hatalar:
- Sorun: Kesilen parçaların istenilen açıdan sapması veya boyutsal toleransların dışına çıkması.
- Çözüm:
- Makine Kalibrasyonu: Testere tezgahının açı ayarları ve ölçüm sistemleri düzenli olarak kontrol edilmeli ve kalibre edilmelidir.
- Profil Bağlama: Profilin tezgah tablasına veya fikstüre sağlam bir şekilde bağlanması sağlanmalıdır. Titreşim veya kayma, açısal sapmalara yol açabilir. Hidrolik veya pnömatik sıkıştırma sistemleri tercih edilmelidir.
- Operatör Eğitimi: Operatörün doğru ölçüm teknikleri ve kesim prosedürleri konusunda eğitimli olması sağlanmalıdır.
- Bıçak Ömrünün Kısalması:
- Sorun: Testere bıçaklarının beklenenden daha kısa sürede körelmesi veya kırılması.
- Çözüm:
- Doğru Bıçak Seçimi: Kesilecek malzeme ve profil kalınlığına uygun bıçak kullanılmalıdır.
- Kesim Parametreleri: Aşırı zorlama veya yanlış kesim hızı bıçağa zarar verebilir. Üretici tavsiyelerine uyulmalıdır.
- Yabancı Cisimler: Profil üzerinde vida, perçin gibi yabancı cisimlerin olup olmadığı kontrol edilmelidir.
CNC ile Kesimde Sık Karşılaşılan Sorunlar ve Çözümleri:
- Programlama Hataları ve Çarpışmalar:
- Sorun: Yanlış G kodları veya takım yolu hesaplamaları nedeniyle takımın iş parçasına veya makineye çarpması.
- Çözüm:
- Simülasyon Yazılımı: CAM yazılımlarındaki entegre simülasyon araçları kullanılarak takım yolları ve olası çarpışmalar önceden tespit edilmelidir.
- Operatör Eğitimi: CNC operatörlerinin programlama ve makine kullanımı konusunda yeterli bilgiye sahip olması sağlanmalıdır.
- Referans Noktası Kontrolü: İş parçası sıfır noktası ve takım boyu ofsetleri her zaman dikkatlice kontrol edilmelidir.
- Takım Aşınması ve Kırılması:
- Sorun: Freze takımlarının veya matkapların hızlı aşınması veya kırılması.
- Çözüm:
- Doğru Takım Seçimi: Alüminyum işleme için özel olarak tasarlanmış (yüksek helis açılı, keskin kenarlı, uygun kaplamalı) karbür takımlar kullanılmalıdır.
- Kesim Parametreleri: Takım üreticisinin önerdiği kesme hızı, ilerleme ve talaş derinliği ayarlanmalıdır. Aşırı yükleme takıma zarar verir.
- Soğutma Sistemi: Yeterli ve etkili soğutma sıvısı kullanımı, takım ömrünü uzatır ve talaş tahliyesini kolaylaştırır.
- Yüzey Kalitesi Bozuklukları (Titreşim İzleri, Çizikler):
- Sorun: İşlenmiş yüzeyde titreşim izleri, dalgalanmalar veya çizikler.
- Çözüm:
- Makine Rijitliği: Tezgahın mekanik rijitliği ve vibrasyon sönümleme kapasitesi kontrol edilmelidir. Aşınmış yataklar veya gevşek bağlantılar titreşime neden olabilir.
- Takım Tutucu ve Takım Boyu: Takım tutucunun hassasiyeti ve takımın mümkün olan en kısa boyda bağlanması titreşimi azaltır.
- Bağlama: İş parçasının tezgah tablasına sağlam ve titreşimsiz bir şekilde bağlanması sağlanmalıdır.
- Kesim Parametreleri: Daha düşük ilerleme ve/veya daha yüksek devir ile daha iyi yüzey kalitesi elde edilebilir.
- Malzeme Deformasyonu:
- Sorun: Kesim veya işleme sırasında profilin eğilmesi, bükülmesi veya gerilmesi.
- Çözüm:
- Uygun Bağlama: Profilin birden fazla noktadan ve yeterli kuvvetle bağlanması, deformasyonu önler.
- Talaş Kaldırma Stratejisi: Aşırı talaş kaldırma veya tek taraflı işlem, iç gerilmeleri serbest bırakarak deformasyona yol açabilir. Dengelemeli talaş kaldırma stratejileri kullanılmalıdır.
- Soğutma: Özellikle ince cidarlı profillerde termal deformasyonu önlemek için etkili soğutma şarttır.
Uzman Tavsiyesi
Sigma profil kesimi için testere ve CNC arasındaki seçim, basit bir “ya o ya bu” kararı olmaktan çok, projenin özgün gereksinimlerine göre dikkatle yapılması gereken bir mühendislik değerlendirmesidir. Endüstriyel otomasyon sektöründe bir uzman olarak, bu kararı verirken her zaman “uygulamanın neyi gerektirdiğini” en başa koymanızı tavsiye ederim. Eğer projeniz, robotik hücreler, hassas konveyör sistemleri, test ve ölçüm ekipmanları gibi yüksek hassasiyet, mükemmel tekrarlanabilirlik ve karmaşık geometriler (açılı kesimler, delikler, frezelemeler) gerektiriyorsa, CNC işleme merkezi tartışmasız üstün bir çözüm sunar. CNC, tek bir bağlamada birden fazla işlemi entegre ederek hem işçilik maliyetlerini azaltır hem de insan hatası riskini minimize eder. İlk yatırım maliyeti yüksek olsa da, uzun vadede sağladığı kalite, hız ve verimlilik artışı ile bu maliyeti fazlasıyla amorti edebilir.
Öte yandan, eğer projeniz daha çok basit taşıyıcı yapılar, raf sistemleri, veya görsel açıdan daha az kritik olan ve sadece düz veya standart açılı kesimler gerektiren uygulamaları içeriyorsa, gönye veya şerit testere gibi geleneksel yöntemler daha ekonomik ve pratik bir seçenek olabilir. Özellikle düşük adetli üretimlerde veya prototipleme aşamalarında testere, hızlı kurulumu ve düşük yatırım maliyetiyle avantaj sağlar. Ancak, testere ile kesimde çapak kontrolü, açısal sapmalar ve boyutsal toleranslar konusunda daha fazla dikkat ve operatör deneyimi gerekecektir.
Nihai kararınızı verirken, sadece ilk yatırım maliyetini değil, toplam sahip olma maliyetini (TCO), üretim hızınızı, işçilik maliyetlerinizi, malzeme israfınızı ve en önemlisi son ürününüzün kalitesini etkileyecek faktörleri göz önünde bulundurmalısınız. Günümüz rekabetçi pazarında, kalite ve verimlilik, uzun vadeli başarı için anahtardır. Bu nedenle, kritik uygulamalar için CNC teknolojisine yatırım yapmak, genellikle daha akıllıca bir stratejidir. Basit ve standart kesimler için ise, doğru bıçak ve kalibrasyonla donatılmış bir testere yeterli olabilir. Unutmayın, en iyi kesim yöntemi, projenizin özel ihtiyaçlarına en uygun olanıdır.