
Sepetinizde ürün bulunmuyor.
Servo Motorlu CNC’de X ve Y Ekseni Farklı Ses Yapıyorsa Ne Anlama Gelir?

İçindekiler
Servo motorlu CNC’de X ve Y eksenlerinin farklı ses yapması, genellikle bir veya her iki eksende mekanik aşınma, elektriksel dengesizlik, servo ayar (tuning) sorunları veya geri besleme hatası gibi ciddi bir problem olduğuna işaret eder. Bu durum, hassasiyet kaybı, yüzey kalitesi düşüşü ve potansiyel arıza riskini beraberinde getirir.
Servo Motorlu CNC’de X ve Y Ekseni Farklı Ses Yapıyorsa Ne Anlama Gelir? Nedir?
Endüstriyel otomasyonun ve hassas üretimin vazgeçilmez unsurlarından olan CNC makineleri, yüksek doğruluk ve tekrarlanabilirlik sunmak üzere tasarlanmıştır. Bu makinelerin hareketli eksenlerinde kullanılan servo motorlar, hassas konumlandırma ve dinamik tepki yetenekleri sayesinde üretim süreçlerinin kalitesini doğrudan etkiler. X ve Y eksenlerinin, normal çalışma düzeninde olması beklenen homojen ve düşük seviyeli ses profili yerine, farklı veya anormal sesler çıkarması, makinenin kritik bir bileşeninde sorun olduğuna dair önemli bir erken uyarı işaretidir.
Bu farklı sesler; uğultu, tıkırtı, gıcırtı, sürtünme, titreşim veya yüksek frekanslı vızıltı gibi çeşitli formlarda ortaya çıkabilir. Her eksenin kendi içinde bir tahrik sistemi (servo motor, sürücü, redüktör, bilyalı vida, lineer kızaklar ve rulmanlar) bulundurması nedeniyle, bir eksenin diğerinden farklı ses çıkarması, sorunun genellikle spesifik bir eksenin bileşenleri veya ayarlarıyla ilgili olduğunu gösterir. Bu durum, sadece operasyonel verimliliği düşürmekle kalmaz, aynı zamanda makine ömrünü kısaltır ve beklenmedik duruşlara yol açabilir. Dolayısıyla, bu tür seslerin kaynağının hızlı ve doğru bir şekilde teşhis edilmesi, üretim sürekliliği ve maliyet etkinliği açısından hayati öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
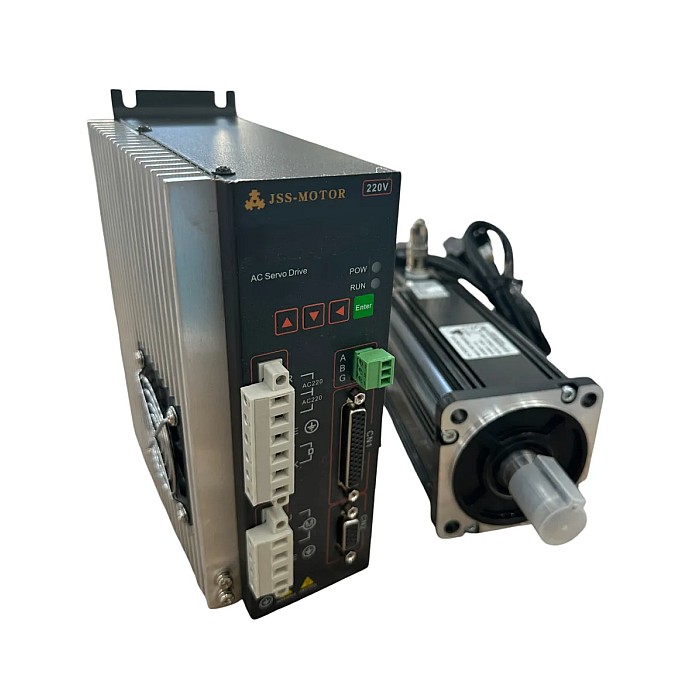
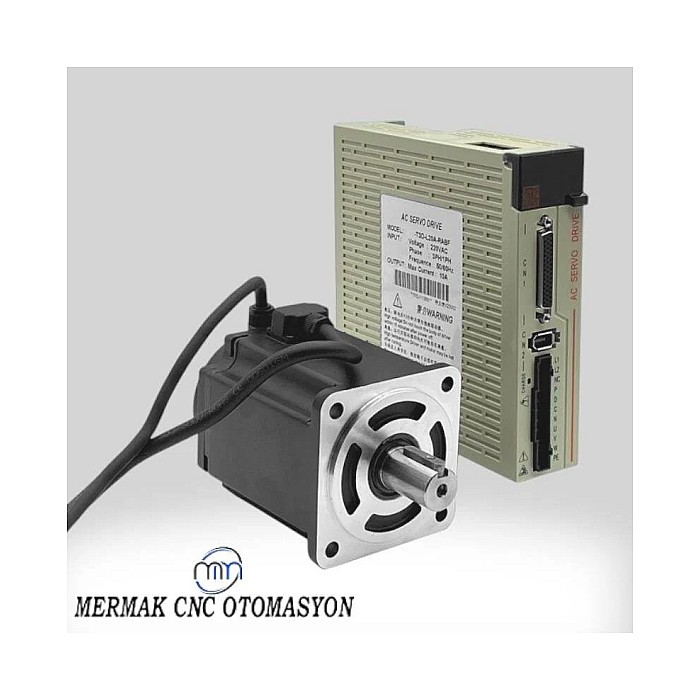
Bir servo motorlu CNC sisteminde, X ve Y eksenleri, iş parçasını veya kesici takımı belirli bir koordinat sisteminde hassas bir şekilde hareket ettirmek için bağımsız ancak senkronize çalışan tahrik sistemlerine sahiptir. Her eksen, genellikle bir servo motor, bu motoru kontrol eden bir servo sürücü (driver), motorun torkunu ve hızını uygun seviyeye getiren bir redüktör (gearbox) (opsiyonel), dönme hareketini doğrusal harekete çeviren bir bilyalı vida (ball screw) ve takımı veya iş parçasını taşıyan bir lineer kızak (linear guide) sistemi ile donatılmıştır. Servo motorlar, entegre enkoder (encoder) veya çözücü (resolver) gibi geri besleme cihazları sayesinde konum, hız ve tork bilgilerini sürekli olarak CNC kontrol ünitesine iletir.
Bu geri besleme mekanizması, CNC kontrolörünün motorun istenen pozisyonda olup olmadığını anlamasını ve gerektiğinde düzeltmeler yapmasını sağlar. Servo sürücü, kontrol ünitesinden gelen komutları alarak motorun bobinlerine akım gönderir ve motorun hareketini sağlar. Bu kapalı döngü kontrol sistemi sayesinde, CNC makineleri mikron düzeyinde hassasiyetle çalışabilir. Normal çalışma koşullarında, tüm bu bileşenlerin uyumlu ve sessiz bir şekilde çalışması beklenir. Anormal sesler, bu uyumun bozulduğuna veya bir bileşenin ömrünün sonuna yaklaştığına işaret eder. Örneğin, bilyalı vidanın somununda oluşan aşınma, eksen hareket ederken sürtünme veya gıcırtı seslerine neden olabilirken, bir servo motorun rulmanlarındaki bozulma uğultu veya titreşimle kendini gösterebilir. Servo sürücüdeki bir arıza ise motorun düzensiz çalışmasına veya yüksek frekanslı elektriksel sesler çıkarmasına yol açabilir. Eksik veya yanlış yağlama da benzer şekilde aşınmayı hızlandırarak ses profillerini değiştirebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Servo Motor Tipi | Genellikle AC Senkron Servo Motorlar (Fırçasız) |
| Geri Besleme Cihazı | Artımsal veya Mutlak Enkoder (17-23 bit çözünürlük) |
| Bilyalı Vida Hassasiyeti | C3 veya C5 Sınıfı (0.005mm/300mm veya 0.018mm/300mm) |
| Lineer Kızak Tipi | Bilyalı veya Makaralı Lineer Kızaklar (Yüksek rijitlik) |
| Eksen Hızı (Maks.) | 30-60 m/dak (Boşta hızlar, makineye göre değişir) |
| Konum Tekrar Hassasiyeti | ±0.002mm – ±0.005mm (Makine ve eksen tipine bağlı) |
| Sürücü Kontrol Modu | Konum, Hız ve Tork Kontrolü (PID döngüleri) |
Sahada Dikkat Edilmesi Gerekenler
- Periyodik Bakım ve Yağlama Kontrolü: Tüm hareketli mekanik bileşenlerin (bilyalı vida, lineer kızaklar, rulmanlar, redüktörler) düzenli olarak üretici talimatlarına uygun şekilde yağlanması kritik öneme sahiptir. Yetersiz veya yanlış yağlama, aşınmayı hızlandırır ve sürtünme seslerine neden olur. Yağlama seviyeleri, yağ tipi ve yağlama sıklığı periyodik bakım çizelgelerine göre kontrol edilmeli ve kaydedilmelidir. Ayrıca, kızakların ve bilyalı vidaların temizliği de ihmal edilmemelidir; biriken talaş veya kir, anormal seslere ve aşınmaya yol açabilir.
- Mekanik Boşluk ve Gevşek Bağlantı Kontrolü: CNC makinelerinde hassasiyet, tüm bağlantıların rijitliğine bağlıdır. Vidalı mil somunlarında, lineer kızak arabalarında, motor bağlantı noktalarında veya redüktör montajında oluşabilecek en ufak bir boşluk (backlash) veya gevşek bağlantı, hareket sırasında tıkırtı, vuruntu veya titreşim seslerine neden olabilir. Bu tür sesler, makinenin dinamik yükler altında istenmeyen hareketler yapmasına ve işleme kalitesinin düşmesine yol açar. Tüm bağlantı cıvatalarının tork anahtarı ile kontrol edilmesi ve gevşek olanların sıkılması gerekmektedir.
- Servo Motor ve Sürücü Ayarları (Tuning): Servo sistemlerin performansı, doğru PID (Oransal-İntegral-Türev) ayarları ile doğrudan ilişkilidir. Yanlış veya optimize edilmemiş servo ayarları, motorun hareket sırasında “avlanmasına” (hunting), titreşim yapmasına veya farklı frekanslarda uğultu çıkarmasına neden olabilir. Özellikle makineye yeni bir yük takıldığında veya mekanik aşınma meydana geldiğinde servo ayarlarının yeniden yapılması gerekebilir. Bu işlem genellikle servo sürücünün özel yazılımı aracılığıyla yapılır ve uzmanlık gerektirir. Fabrika ayarları genellikle başlangıç noktasıdır, ancak makinenin çalışma koşullarına göre optimizasyon şarttır.
- Geri Besleme Sistemi (Enkoder/Resolver) Sağlığı: Servo motorun doğru konumunu ve hızını CNC kontrol ünitesine bildiren enkoder veya resolver gibi geri besleme cihazlarındaki arızalar, motorun düzensiz çalışmasına, titremesine veya anormal sesler çıkarmasına neden olabilir. Enkoder kablosunun hasar görmesi, bağlantıların gevşemesi veya enkoderin iç yapısındaki bir sorun, yanlış geri besleme sinyallerine yol açar. Bu tür bir durumda, motor olması gerekenden farklı bir torkla veya hızla tepki verebilir, bu da ses farklılıklarına neden olur. Geri besleme sinyallerinin osiloskop veya özel test cihazları ile kontrol edilmesi önemlidir.
- İşleme Yükü ve Takım Durumu: CNC makinesinin X ve Y eksenlerine binen yük, işlenen malzemenin sertliğine, kesme derinliğine, ilerleme hızına ve kullanılan takımın keskinliğine bağlı olarak değişir. Körelmiş veya yanlış seçilmiş bir takım, eksenlere aşırı yük bindirerek motorların daha fazla zorlanmasına ve anormal sesler çıkarmasına neden olabilir. Ayrıca, işleme sırasında eksenlere binen yüklerin dengesiz olması da farklı ses profillerine yol açabilir. İşleme parametrelerinin ve takım durumunun düzenli olarak kontrol edilmesi ve optimize edilmesi, eksenler üzerindeki gereksiz gerilimi azaltacaktır.
- Ortam Koşulları: CNC makinelerinin çalıştığı ortamın sıcaklık, nem ve titreşim gibi koşulları da eksenlerin ses profillerini etkileyebilir. Özellikle sıcaklık değişimleri, mekanik parçalarda genleşme ve büzülmeye neden olarak boşlukları veya gerilmeleri değiştirebilir. Yüksek nem, elektriksel bileşenlerde korozyona veya kısa devrelere yol açabilir. Dışarıdan gelen aşırı titreşimler ise makinenin kendi çalışma seslerini maskeleyebilir veya mekanik aşınmayı hızlandırabilir. Makinenin bulunduğu ortamın belirlenen standartlara uygunluğu düzenli olarak kontrol edilmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
X ve Y eksenleri arasındaki ses farklılıkları, genellikle belirli arıza senaryolarına işaret eder. İşte sık karşılaşılan sorunlar ve çözüm yaklaşımları:
1. Mekanik Aşınma ve Hasar:
- Sorun: Bir eksende (örneğin X) hareket sırasında gıcırtı, sürtünme veya tıkırtı sesi duyulurken, diğer eksen (Y) normal çalışıyor. Genellikle bilyalı vida somunundaki aşınma, lineer kızak arabalarındaki hasar veya rulmanlardaki (motor, bilyalı vida) bozulma bu seslere neden olur. Aşınmış parçalar, hareket sırasında sürtünme katsayısını artırarak veya boşluk oluşturarak ses çıkarır.
- Çözüm:
- Makineyi durdurun ve ilgili eksenin hareketli parçalarını (bilyalı vida, somun, lineer kızaklar ve arabalar, motor ve vida rulmanları) görsel olarak inceleyin.
- El ile hareket ettirerek veya düşük hızda manuel modda çalıştırarak sesin kaynağını tespit etmeye çalışın.
- Aşınmış veya hasar görmüş parçaları (örneğin, bilyalı vida somunu, lineer kızak arabası, rulman) üreticinin orijinal yedek parçalarıyla değiştirin.
- Yetersiz yağlama varsa, üreticinin önerdiği yağlayıcı ile uygun şekilde yağlayın.
- Gevşek montaj cıvatalarını kontrol edin ve tork anahtarı ile sıkın.
2. Servo Ayar (Tuning) Problemleri:
- Sorun: Bir eksen (örneğin Y) özellikle hareketin başlangıcında, duruş anında veya pozisyon tutarken hafif bir uğultu, vızıltı veya titreşim sesi çıkarırken, diğer eksen daha stabil çalışıyor. Bu durum genellikle ilgili eksenin servo sürücüsünün PID ayarlarının yanlış yapıldığını veya makinenin dinamiklerine uygun olmadığını gösterir. Aşırı agresif veya yetersiz kazanç ayarları motorun kararsız çalışmasına neden olabilir.
- Çözüm:
- İlgili eksenin servo sürücüsüne bağlanın (genellikle PC yazılımı ile).
- Sürücünün otomatik tuning (otomatik ayar) özelliğini kullanarak eksenin yeni dinamiklerine göre ayarların optimize edilmesini sağlayın.
- Gerekirse, manuel olarak PID kazanç değerlerini (Kp, Ki, Kd) adım adım ayarlayarak en stabil ve sessiz çalışma noktasını bulun. Bu işlem sırasında motorun aşırı ısınmamasına dikkat edin.
- Mekanik bir değişiklik yapıldıysa (parça değişimi vb.), bu ayarların tekrar yapılması gerektiğini unutmayın.
3. Elektriksel / Elektronik Sorunlar:
- Sorun: Bir eksende motorun düzensiz çalışması, titremesi veya yüksek frekanslı elektriksel bir uğultu duyulurken, diğer eksen normal. Bu durum servo motor sargılarında kısmi arıza, enkoder veya resolver sinyalinde bozulma, servo sürücü arızası veya kablolama sorunları (gevşek bağlantı, hasarlı kablo, elektriksel gürültü) ile ilişkili olabilir.
- Çözüm:
- Servo motorun kablo bağlantılarını ve terminal kutusunu kontrol edin; gevşek veya korozyona uğramış bağlantıları temizleyin ve sıkın.
- Enkoder/resolver kablosunun sağlamlığını ve bağlantılarını kontrol edin. Geri besleme sinyallerini osiloskop ile kontrol ederek temiz ve doğru olduklarından emin olun.
- Servo sürücünün hata kodlarını kontrol edin. Sürücüde bir arıza varsa, üreticiye danışın veya yetkili servis tarafından kontrol edilmesini sağlayın. Gerekirse sürücüyü test edin veya değiştirin.
- Motorun sargı izolasyon direncini ölçerek kısmi bir arıza olup olmadığını kontrol edin. Şüpheleniliyorsa motoru yetkili bir servise gönderin veya değiştirin.
- Gürültülü bir ortamda çalışılıyorsa, güç ve sinyal kablolarının doğru şekilde topraklanmış ve ekranlanmış olduğundan emin olun.
4. Redüktör veya Kaplin Sorunları:
- Sorun: Eğer sistemde redüktör kullanılıyorsa, bir eksende (örneğin X) takırtı, dişli sesi veya artan boşluktan kaynaklanan vuruntu sesi duyulabilir. Motor ile bilyalı vida arasındaki kaplinde de gevşeklik veya hasar, benzer seslere ve hareket kayıplarına neden olabilir.
- Çözüm:
- Redüktörün yağ seviyesini ve kalitesini kontrol edin. Dişlilerde aşınma veya hasar olup olmadığını görsel olarak inceleyin. Gerekirse redüktörü revize edin veya değiştirin.
- Motor ve bilyalı vida arasındaki kaplinin sağlamlığını kontrol edin. Kaplinin içindeki elastomer veya mekanik bağlantı elemanlarının aşınmış veya gevşek olup olmadığını kontrol edin. Gevşek bağlantıları sıkın veya hasarlı kaplini değiştirin.
Uzman Tavsiyesi
Servo motorlu CNC makinelerinde X ve Y eksenlerinin farklı sesler çıkarması, endüstriyel otomasyon ortamında asla göz ardı edilmemesi gereken kritik bir uyarı işaretidir. Bu durum, sadece anlık performans düşüşüne değil, aynı zamanda uzun vadede ciddi arızalara, üretim kayıplarına ve yüksek onarım maliyetlerine yol açabilecek potansiyel sorunların habercisidir. Başarılı bir teşhis ve etkili bir çözüm için, mekanik, elektriksel ve kontrol sistemi bileşenlerinin derinlemesine anlaşılması ve sistematik bir yaklaşım benimsenmesi gerekmektedir. Saha uzmanları için bu tür sesler, makinenin “konuşma dili” olarak algılanmalı ve her bir sesin potansiyel bir kök nedeni olabileceği bilinciyle hareket edilmelidir.
Uzman tavsiyesi olarak, bu tür bir durumla karşılaşıldığında öncelikle makinenin güvenli bir şekilde durdurulması ve detaylı bir görsel ve işitsel inceleme yapılması önerilir. Sesin tam olarak hangi eksenden, hareketin hangi aşamasında (hızlanma, sabit hız, yavaşlama, duruş) ve hangi yük altında geldiği titizlikle not edilmelidir. Ardından, yukarıda belirtilen mekanik aşınma, servo tuning, elektriksel/elektronik arızalar ve redüktör/kaplin sorunları gibi potansiyel nedenler adım adım elimine edilmelidir. Periyodik ve önleyici bakım rutinlerinin titizlikle uygulanması, yağlama programlarının aksatılmaması, tüm bağlantı noktalarının düzenli olarak kontrol edilmesi ve servo sistem ayarlarının periyodik olarak optimize edilmesi, bu tür sorunların ortaya çıkmasını minimize etmenin anahtarıdır. Ayrıca, operatörlerin ve bakım teknisyenlerinin bu tür anormallikleri hızla fark edebilmesi için sürekli eğitim ve farkındalık programları düzenlenmelidir. Unutulmamalıdır ki, erken teşhis ve doğru müdahale, CNC makinelerinin ömrünü uzatır, üretim kalitesini korur ve işletmelerin rekabet gücünü artırır.

