Sepetinizde ürün bulunmuyor.
Servis çağırmadan önce elektrik, mekanik, pnömatik ve yazılım için hangi eleme sırası izlenmelidir?
İçindekiler
- Servis çağırmadan önce elektrik, mekanik, pnömatik ve yazılım için hangi eleme sırası izlenmelidir? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- Elektrik Kontrolü: Temel Enerji ve Güç Akışı
- Mekanik Kontrolü: Fiziksel Bütünlük ve Hareket
- Pnömatik Kontrolü: Hava Basıncı ve Akışı (Eğer Mevcutsa)
- Yazılım Kontrolü: Mantık ve Otomasyon
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde servis çağırmadan önce izlenmesi gereken eleme sırası, genellikle elektrik, mekanik, pnömatik (eğer sistemde mevcutsa) ve son olarak yazılım kontrolüdür. Bu sistematik yaklaşım, arızanın kök nedenini hızlı ve güvenli bir şekilde belirlemeyi, gereksiz servis çağrılarını önlemeyi ve üretim kesintilerini minimize etmeyi hedefler.
Servis çağırmadan önce elektrik, mekanik, pnömatik ve yazılım için hangi eleme sırası izlenmelidir? Nedir?
Endüstriyel tesislerdeki otomasyon sistemleri, karmaşık yapılarından dolayı arıza durumlarında hızlı ve doğru müdahale gerektirir. Ancak her arıza için derhal dışarıdan servis çağırmak, hem maliyetli hem de zaman kaybına yol açabilir. Bu nedenle, tesis içi bakım ekiplerinin veya operatörlerin, bir arıza durumunda belirli bir eleme sırasını takip etmesi kritik öneme sahiptir. Bu eleme sırası, problemin en temel ve genellikle en kolay tespit edilebilir noktalarından başlayarak, giderek daha karmaşık ve uzmanlık gerektiren alanlara doğru ilerler. Amaç, arızanın kaynağını mantıksal bir akışla daraltmak, böylece gereksiz parça değişimlerini veya yanlış müdahaleleri engellemektir. Bu yaklaşım, sadece arıza giderme sürecini hızlandırmakla kalmaz, aynı zamanda bakım personelinin problem çözme yetkinliğini artırır ve tesisin genel verimliliğine katkıda bulunur. Doğru eleme sırası, güvenlik risklerini azaltırken, üretim hattının en kısa sürede tekrar çalışır duruma gelmesini sağlar.
Çalışma Prensibi ve Teknik Veriler
Endüstriyel otomasyon sistemlerinde arıza tespiti ve eleme süreci, belirli bir mantıksal akışla gerçekleştirilmelidir. Bu akış, genellikle sistemin fiziksel enerji akışından başlayarak kontrol mantığına doğru ilerler. Aşağıda, her bir disiplin için izlenmesi gereken adımlar ve teknik detaylar açıklanmıştır:

Elektrik Kontrolü: Temel Enerji ve Güç Akışı
Bir sistemin çalışmaması durumunda ilk kontrol edilmesi gereken alan her zaman elektriksel beslemedir. Elektrik, tüm sistemlerin temelidir ve genellikle en kolay kontrol edilebilir arıza kaynağıdır. Bu aşamada dikkat edilmesi gerekenler:
- Ana Güç Kaynağı Kontrolü: Makineye gelen ana besleme geriliminin (örn. 3x400V AC, 24V DC) varlığı ve doğruluğu multimetre ile kontrol edilmelidir. Faz kaybı veya düşük gerilim, birçok soruna yol açabilir.
- Sigorta ve Devre Kesici Kontrolü: Makine panosundaki ve ilgili devrelerdeki tüm sigortaların sağlam olup olmadığı, devre kesicilerin (MCCB, MCB) atmış olup olmadığı kontrol edilir. Termik manyetik şalterlerin (motor koruma şalterleri) attığı durumlar da gözden geçirilmelidir.
- Kontaktör ve Röle Kontrolü: Motorları, ısıtıcıları veya diğer yükleri besleyen kontaktörlerin veya ara rölelerin çekip çekmediği, bobinlerinin enerjilenip enerjilenmediği, kontaklarının durumları (NO/NC) kontrol edilir. Kontaktör kontaklarının yapışması veya yanması yaygın bir arızadır.
- Kablolama ve Bağlantı Kontrolü: Gevşek bağlantılar, kopuk kablolar veya yanmış terminaller görsel olarak incelenir. Özellikle hareketli parçalara yakın kablolarda aşınma veya kopma olup olmadığına bakılır. Sensör ve aktüatör beslemelerinin doğru olup olmadığı kontrol edilir.
- Acil Durdurma (Emergency Stop) Devreleri: Tüm acil durdurma butonlarının ve güvenlik rölelerinin (Safety Relay) doğru çalışıp çalışmadığı, devrenin açık kalıp kalmadığı kontrol edilmelidir. Bu devrelerin açık kalması, makinenin çalışmasını tamamen engelleyebilir.
Mekanik Kontrolü: Fiziksel Bütünlük ve Hareket
Elektriksel beslemenin sağlıklı olduğu doğrulandıktan sonra, sistemin mekanik bileşenleri incelenir. Mekanik sorunlar, genellikle fiziksel gözlemle kolayca tespit edilebilir.
- Fiziksel Hasar ve Sıkışma: Hareketli parçalarda (konveyör, robot kolu, işleme ünitesi) herhangi bir yabancı cisim, çarpma izi veya sıkışma olup olmadığı kontrol edilir. Malzeme sıkışmaları veya hatalı ürün pozisyonları yaygın nedenlerdir.
- Aşınma ve Kırılma: Dişliler, kayışlar, zincirler, rulmanlar, kaplinler gibi tahrik elemanlarında aşınma, kırılma veya deformasyon olup olmadığı incelenir. Bu tür durumlar, anormal sesler veya titreşimlerle kendini gösterebilir.
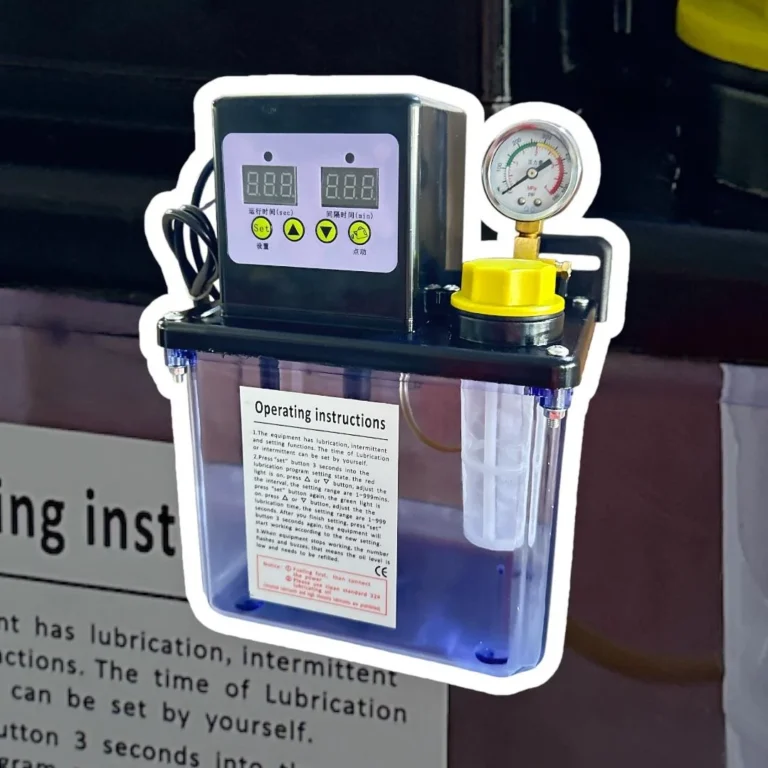
- Yağlama ve Ayar: Hareketli parçaların yeterince yağlanıp yağlanmadığı, yağ seviyelerinin kontrolü yapılır. Mekanik ayarların (gerginlik, boşluk, hizalama) doğru olup olmadığı kontrol edilir. Yanlış ayarlar, aşırı yüklenmeye veya hatalı harekete neden olabilir.
- Sensör Konumları: Mekanik sensörlerin (yaklaşım sensörleri, limit switchler) fiziksel konumlarının değişip değişmediği veya hasar görüp görmediği kontrol edilir. Yanlış konumlanmış bir sensör, yanlış sinyal üretebilir.

Pnömatik Kontrolü: Hava Basıncı ve Akışı (Eğer Mevcutsa)
Eğer sistemde pnömatik bileşenler (silindirler, valfler, hava motorları) varsa, mekanik kontrolden sonra pnömatik sistem kontrol edilmelidir. Hidrolik sistemler için de benzer bir yaklaşım izlenir.
- Hava Beslemesi ve Basıncı: Kompresörden gelen ana hava beslemesinin varlığı ve regülatör üzerindeki basınç değerinin doğru seviyede olup olmadığı kontrol edilir (örn. 6-8 bar). Düşük basınç, silindirlerin hareket etmemesine neden olabilir.
- Hava Kaçakları: Hortumlar, bağlantı elemanları, valfler ve silindirler üzerinde hava kaçakları olup olmadığı dinlenerek veya köpük spreylerle kontrol edilir. Kaçaklar, basınç düşüşüne ve enerji kaybına yol açar.
- Valf Kontrolü: Pnömatik valflerin (elektro-pnömatik veya mekanik) enerjilenip enerjilenmediği, doğru pozisyona geçip geçmediği kontrol edilir. Valflerdeki bobin arızaları veya mekanik sıkışmalar yaygındır.
- Silindir ve Aktüatör Kontrolü: Silindirlerin serbestçe hareket edip etmediği, piston milinde eğilme veya hasar olup olmadığı incelenir. Yavaş veya takılarak hareket eden silindirler, iç conta sorunlarına işaret edebilir.
- Hava Filtreleri ve Kurutucular: Hava filtrelerinin tıkalı olup olmadığı, su tutucuların dolup dolmadığı kontrol edilir. Temiz ve kuru hava, pnömatik sistemin ömrü için kritiktir.
Yazılım Kontrolü: Mantık ve Otomasyon
Yukarıdaki tüm fiziksel kontrollerin sağlıklı olduğu doğrulandıktan sonra, sorun hala devam ediyorsa, problem büyük olasılıkla yazılım veya kontrol sistemindedir. Bu en karmaşık aşamadır ve genellikle bir uzmanlık gerektirir.
- PLC Durumu ve Hata Kodları: Programlanabilir Mantık Kontrolcüsü (PLC) üzerindeki durum LED’leri (Run, Stop, Fault) kontrol edilir. Eğer Fault ışığı yanıyorsa, PLC yazılımı üzerinden hata kodları (Error Codes) okunarak sorunun ne olduğu anlaşılmaya çalışılır.
- Giriş/Çıkış (I/O) Durumu: PLC’nin bağlı olduğu giriş (sensörler, butonlar) ve çıkış (aktüatörler, motorlar) modüllerindeki LED’ler kontrol edilir. Bir sensörün sinyal göndermesine rağmen PLC’ye ulaşmadığı veya bir çıkışın aktifleşmesi gerektiği halde aktifleşmediği durumlar tespit edilir.
- HMI/SCADA Mesajları: İnsan Makine Arayüzü (HMI) veya SCADA sistemindeki alarm veya hata mesajları incelenir. Bu mesajlar, genellikle sorunun kaynağı hakkında önemli ipuçları verir (örn. “Motor Aşırı Akım”, “Sensör X Hatası”).
- Program Mantığı ve Değişkenler: PLC programına online bağlanılarak, ilgili lojik blokları, zamanlayıcılar, sayıcılar ve dahili değişkenlerin değerleri izlenir. Programın beklenen akışı takip edip etmediği, belirli bir koşulun sağlanıp sağlanmadığı kontrol edilir.
- Ağ İletişimi: Eğer sistemde haberleşme ağları (Profinet, EtherCAT, Modbus TCP/IP vb.) kullanılıyorsa, ağ bağlantılarının (kablolar, switchler) durumu ve cihazların ağdaki varlığı kontrol edilir. IP adresi çakışmaları veya kablo kopuklukları iletişim sorunlarına yol açabilir.
- Parametre ve Reçete Ayarları: Makinenin çalışma parametrelerinin veya kullanılan reçete ayarlarının doğru olup olmadığı kontrol edilir. Özellikle yeni bir ürün veya işlem geçişi sonrası bu tür hatalar sık görülür.
| Parametre | Değer/Açıklama |
|---|---|
| Eleme Sırası Önceliği | 1. Elektrik, 2. Mekanik, 3. Pnömatik, 4. Yazılım |
| Elektrik Kontrol Noktaları | Ana Güç, Sigortalar, Kontaktörler, Kablolama, Acil Durdurma |
| Mekanik Kontrol Noktaları | Fiziksel Hasar, Sıkışma, Aşınma, Yağlama, Sensör Konumları |
| Pnömatik Kontrol Noktaları | Hava Basıncı, Kaçaklar, Valf Durumu, Silindir Hareketi, Filtreler |
| Yazılım Kontrol Noktaları | PLC Durumu/Hata Kodu, G/Ç Durumu, HMI Mesajları, Program Mantığı, Ağ |
| Temel Amacı | Arıza Kök Nedenini Hızlı ve Güvenli Tespit, Gereksiz Servis Önleme |
| Gerekli Ekipmanlar | Multimetre, Basınç Göstergesi, Görsel Muayene, PLC Yazılımı |

Sahada Dikkat Edilmesi Gerekenler
- Güvenlik Her Zaman Önceliklidir: Arıza tespiti ve eleme sürecine başlamadan önce mutlaka ilgili makine veya hattın enerjisi kesilmeli ve kilit-etiket (LOTO – Lockout/Tagout) prosedürleri uygulanmalıdır. Elektriksel kontrol yaparken uygun kişisel koruyucu ekipman (KKD) kullanılmalı ve gerilim altında çalışma kurallarına uyulmalıdır. Basınçlı hava veya hidrolik sistemlerdeki artık basınçların boşaltıldığından emin olunmalıdır. Güvenlik, hem personel hem de ekipman için en kritik faktördür.
- Dokümantasyon ve Şemaların Önemi: Herhangi bir arıza durumunda, makinenin güncel elektrik şemaları, mekanik çizimleri, pnömatik/hidrolik diyagramları ve PLC program yedekleri hayati öneme sahiptir. Bu dokümanlar, kabloların nereye gittiğini, sensörlerin hangi PLC girişine bağlı olduğunu, valflerin nasıl çalıştığını ve program mantığının ne olduğunu anlamak için bir yol haritası sunar. Dokümantasyon olmadan arıza tespiti yapmak, iğneyi samanlıkta aramaya benzer ve zaman kaybına yol açar. Bu nedenle, tüm dokümanların güncel ve erişilebilir olması sağlanmalıdır.
- Sistematik ve Kayıt Tutma Yaklaşımı: Arıza tespiti sürecinde adımlar sistematik bir şekilde takip edilmeli ve yapılan her kontrol, gözlem ve müdahale detaylı bir şekilde kaydedilmelidir. Hangi kontrollerin yapıldığı, hangi değerlerin ölçüldüğü, hangi parçaların değiştirildiği gibi bilgiler, gelecekteki benzer arızaların daha hızlı çözülmesine yardımcı olur. Ayrıca, bir sonraki vardiyaya veya dışarıdan gelen servis ekibine doğru bilgi aktarımını sağlar. Bu kayıtlar, aynı zamanda önleyici bakım stratejilerinin geliştirilmesinde de değerli veriler sunar.
Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel otomasyonda sık karşılaşılan sorunlar ve bu eleme sırasına göre olası çözümleri şunlardır:
- Makine Hiç Çalışmıyor / Enerji Yok:
- Olası Neden (Elektrik): Ana şalter kapalı, sigorta atmış, devre kesici atmış, acil durdurma butonu basılı kalmış, kontaktör bobini arızalı.
- Çözüm: Güç kaynağını, sigortaları, devre kesicileri kontrol edin. Acil durdurma devrelerinin açık olup olmadığını kontrol edin. Kontaktör bobinlerine gerilim gelip gelmediğini multimetre ile ölçün.
- Motor Dönmüyor / Aktüatör Çalışmıyor:
- Olası Neden (Elektrik): Motor beslemesi yok, termik atmış, kontaktör kontakları yapışmış/yanmış, motor sargısı arızalı.
- Olası Neden (Mekanik): Motor milinde sıkışma, rulmanlar bozuk, tahrik elemanları (kayış, dişli) kırık/sıkışmış.
- Olası Neden (Pnömatik): Hava basıncı düşük, valf arızalı, silindirde sıkışma/kaçak.
- Olası Neden (Yazılım): PLC’den motor/aktüatör çıkış sinyali gelmiyor, güvenlik kilidi (interlock) aktif, parametre hatası.
- Çözüm: Elektrik beslemelerini kontrol edin, motoru elle çevirmeye çalışarak sıkışma olup olmadığını kontrol edin, pnömatik valf ve silindirleri kontrol edin. PLC’den ilgili çıkışın durumunu izleyin, HMI’dan alarm mesajlarını kontrol edin.
- Sensör Algılamıyor / Yanlış Algılıyor:
- Olası Neden (Elektrik): Sensör beslemesi yok, kablo kopuk, sensör arızalı.
- Olası Neden (Mekanik): Sensör konumu kaymış, sensörün önü kirli/kapanmış, algılanacak nesne sensörün menzilinde değil.
- Olası Neden (Yazılım): PLC’de sensör girişi yanlış tanımlanmış, sensör sinyali lojikte hatalı kullanılıyor.
- Çözüm: Sensör beslemesini ve kablo bağlantılarını kontrol edin. Sensörün fiziksel konumunu, temizliğini ve algılama mesafesini ayarlayın. PLC programında ilgili girişin durumunu izleyin.
- Makine Beklenmedik Şekilde Duruyor / Aralıklı Arıza:
- Olası Neden (Elektrik): Gevşek kablo bağlantıları, termik aşırı yük koruması, voltaj dalgalanmaları.
- Olası Neden (Mekanik): Titreşimden dolayı gevşeyen parçalar, aşırı ısınma, düzensiz sürtünme.
- Olası Neden (Pnömatik): Basınç dalgalanmaları, valf sızıntıları.
- Olası Neden (Yazılım): PLC’de zamanlama hatası, haberleşme kesintileri, bellek sorunları.
- Çözüm: Tüm bağlantıları sıkın, termik ayarlarını kontrol edin, güç kalitesini izleyin. Mekanik parçaları kontrol edin ve yağlayın. Pnömatik sistemdeki basıncı ve kaçakları izleyin. PLC loglarını ve haberleşme durumunu kontrol edin.
Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde verimlilik ve süreklilik, hızlı ve doğru arıza tespiti yeteneğine bağlıdır. Servis çağırmadan önce izlenecek sistematik elektrik, mekanik, pnömatik ve yazılım eleme sırası, tesis içi bakım ekiplerine paha biçilmez bir yol haritası sunar. Bu yaklaşım, sadece küçük ve kolay çözülebilecek sorunlar için gereksiz servis maliyetlerini ve zaman kayıplarını önlemekle kalmaz, aynı zamanda daha karmaşık arızalar için dışarıdan destek alındığında, sahada yapılan ön kontroller sayesinde servis ekibinin işini kolaylaştırır ve müdahale süresini kısaltır. Uzmanlar olarak tavsiyemiz, bu eleme sırasının bir standart işletme prosedürü (SOP) haline getirilmesi, tüm bakım ve üretim personelinin bu konuda düzenli olarak eğitilmesi ve yetkinliklerinin artırılmasıdır. Her bir kontrol adımında kullanılacak doğru ölçüm aletlerinin (multimetre, basınç göstergesi, PLC programlama yazılımı vb.) ve güncel teknik dokümanların her zaman hazır bulundurulması esastır. Ayrıca, arıza tespiti sırasında yapılan tüm gözlemlerin ve müdahalelerin detaylı bir şekilde kaydedilmesi, gelecekteki önleyici bakım stratejilerinin geliştirilmesi ve sistem güvenilirliğinin artırılması için kritik önem taşır. Unutulmamalıdır ki, bazı karmaşık veya yüksek riskli arızalar, tesis içi yetkinlikleri aşabilir; bu gibi durumlarda, güvenliği ve sistem bütünlüğünü riske atmadan, zamanında profesyonel servis desteği almaktan çekinmemek en doğru yaklaşımdır. Bu sistematik eleme, otomasyon sistemlerinin kesintisiz ve verimli çalışmasının temelini oluşturur.