Redüktör Nedir? Motor Devrini Düşürüp Torku Nasıl Artırır?
İçindekiler
Redüktör, motorun yüksek devir hızını düşürerek, çıkış milindeki torku artırmaya yarayan mekanik bir güç aktarım elemanıdır. Endüstriyel otomasyonda makine ve sistemlerin ihtiyaç duyduğu doğru tork ve devir oranını sağlamak, verimlilik ve hassasiyet için kritik öneme sahiptir.
Redüktör Nedir? Motor Devrini Düşürüp Torku Nasıl Artırır? Nedir?
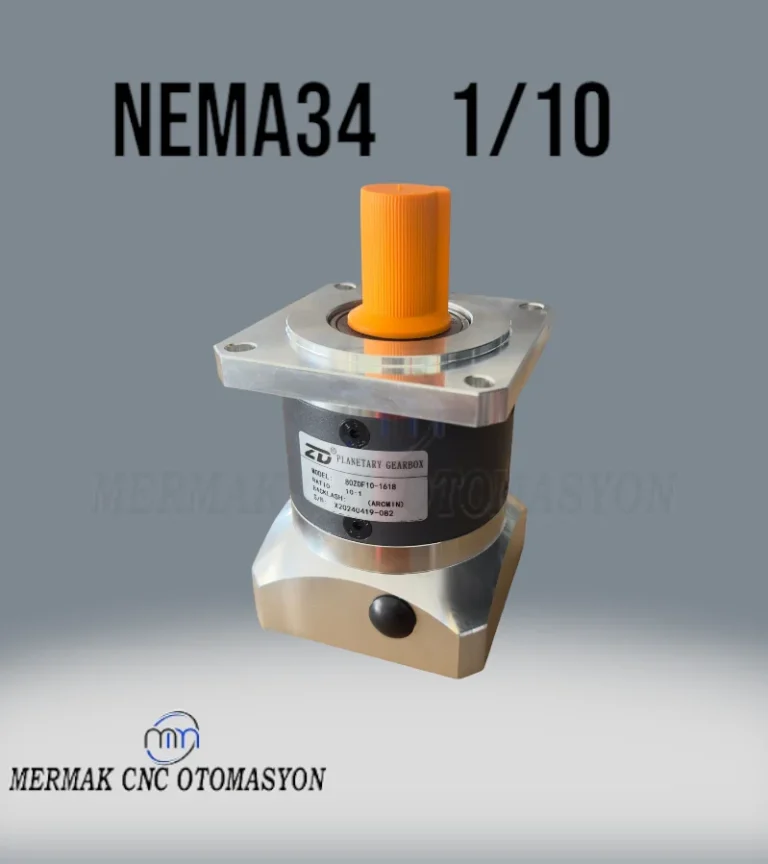
Endüstriyel otomasyonun temel yapı taşlarından biri olan redüktör, elektrik motorlarının yüksek devirli, düşük torklu hareketini, makinelerin ihtiyaç duyduğu düşük devirli, yüksek torklu harekete dönüştüren vazgeçilmez bir mekanik bileşendir. Bir motorun doğrudan bir makineye bağlanması durumunda, genellikle ya çok yüksek hızda çalışacak ve kontrol edilemez olacaktır ya da yeterli gücü (torku) sağlayamayacaktır. İşte bu noktada redüktörler devreye girerek, bir dizi dişli çark mekanizması sayesinde giriş devrini düşürürken, çıkış torkunu orantılı olarak artırır. Bu dönüşüm, endüstriyel süreçlerdeki taşıma bantlarından robotik kollara, mikserlerden vinçlere kadar geniş bir uygulama yelpazesinde hassas kontrol, yüksek güç ve operasyonel verimlilik sağlar. Redüktörler, sadece devir ve tork ayarı yapmakla kalmaz, aynı zamanda motoru aşırı yüklenmelerden korur ve sistemin genel ömrünü uzatır.
Çalışma Prensibi ve Teknik Veriler
Redüktörlerin çalışma prensibi, farklı çap ve diş sayısına sahip dişliler aracılığıyla güç aktarımına dayanır. Motor miline bağlı küçük bir dişli (giriş dişlisi), daha büyük bir dişliyi (çıkış dişlisi) döndürdüğünde, büyük dişlinin dönüş hızı küçük dişliye göre azalır. Ancak fizik kanunları gereği, bu hız düşüşüyle orantılı olarak torkta bir artış meydana gelir. Bu orana dişli oranı (i) denir ve çıkış devrinin giriş devrine oranı olarak veya giriş torkunun çıkış torkuna oranı olarak ifade edilebilir. Basitçe, dişli oranı ne kadar yüksekse, çıkış devri o kadar düşük ve çıkış torku o kadar yüksek olur. Örneğin, 10:1 dişli oranına sahip bir redüktör, 1000 dev/dak (RPM) ile dönen bir motorun devrini 100 dev/dak’ya düşürürken, motorun ürettiği torku yaklaşık 10 kat artırır (verim kayıpları hariç).
Redüktörler, iç yapılarında kullanılan dişli tiplerine göre çeşitlilik gösterir. En yaygın tipler şunlardır:
- Düz Dişli Redüktörler: Genellikle düşük hız ve tork uygulamalarında kullanılır, ekonomik ve basittir.
- Helis Dişli Redüktörler: Dişlilerin açılı olması sayesinde daha sessiz ve titreşimsiz çalışır, daha yüksek tork kapasitesine sahiptir. Endüstride en yaygın kullanılan tiplerdendir.
- Konik Dişli Redüktörler: Güç aktarım yönünü 90 derece değiştirmek için kullanılır, genellikle helis konik dişlilerle bir arada bulunur.
- Sonsuz Vida Redüktörler: Kompakt yapısıyla yüksek dişli oranları sağlar ve kendini kilitleme özelliği sayesinde yükün geri dönmesini engeller. Ancak verimliliği diğer tiplere göre daha düşüktür.
- Planet Redüktörler: Yüksek tork yoğunluğu, kompakt boyut ve yüksek hassasiyet sunar. Özellikle robotik ve servo uygulamalarında tercih edilir.
- Hipoid Redüktörler: Konik dişlilere benzer ancak eksenleri kesişmez, daha yüksek tork ve daha düzgün çalışma sağlar.
Her redüktör tipinin kendine özgü avantajları ve dezavantajları vardır ve seçim, uygulamanın gereksinimlerine (tork, hız, verimlilik, alan kısıtlamaları, maliyet, gürültü seviyesi vb.) göre yapılır. Modern redüktörler, CNC işleme teknolojileri ve gelişmiş malzeme bilimi sayesinde daha yüksek verimlilik, daha uzun ömür ve daha az bakım gereksinimi sunmaktadır.
| Parametre | Değer/Açıklama |
|---|---|
| Dişli Oranı (i) | Giriş devrinin çıkış devrine oranı (Ngiriş / Nçıkış). Tork artışını doğrudan etkiler. |
| Verim (η) | Redüktörün enerji kayıplarını gösterir (genellikle %90-98 arası, sonsuz vidalıda daha düşük). Yüksek verim, daha az ısı üretimi ve enerji tüketimi demektir. |
| Giriş Devri (Ngiriş) | Motordan redüktöre gelen devir hızı (RPM). Motorun nominal devrine uygun olmalıdır. |
| Çıkış Torku (Tçıkış) | Redüktörden alınan tork (Nm). Uygulamanın gerektirdiği maksimum tork değerini karşılamalıdır. Tçıkış = Tgiriş * i * η formülüyle hesaplanır. |
| Servis Faktörü (SF) | Uygulamanın çalışma koşullarını (yük tipi, çalışma süresi, şok yükler) dikkate alan güvenlik faktörü. Genellikle 1.0 ile 2.5 arasında değişir. |
| Termal Güç Sınırı | Redüktörün aşırı ısınmadan sürekli olarak aktarabileceği maksimum güç. Özellikle ağır yük ve uzun çalışma sürelerinde önemlidir. |
| Montaj Tipi | Ayaklı, flanşlı, delik milli gibi farklı montaj seçenekleri, makineye entegrasyonu belirler. |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Seçim ve Boyutlandırma: Redüktörün doğru seçimi, uygulamanın ömrü ve verimliliği için hayati öneme sahiptir. Yük tipi (sabit, değişken, şoklu), çalışma süresi (aralıklı, sürekli), ortam koşulları (sıcaklık, nem, toz), motor gücü ve devri, istenen çıkış devri ve torku gibi faktörler titizlikle değerlendirilmelidir. Yanlış boyutlandırma, erken aşınmaya, arızalara ve enerji kayıplarına yol açar. Bir uzmandan destek almak ve üretici kataloglarını dikkatle incelemek bu aşamada kritik öneme sahiptir.
- Montaj ve Hizalama: Redüktörün motor ve iş makinesi ile doğru şekilde hizalanması, rulmanlar ve dişliler üzerindeki gereksiz yükleri önler. Yanlış hizalama, aşırı titreşim, gürültü, enerji kaybı ve erken arızalara neden olabilir. Lazer hizalama cihazları gibi hassas yöntemler kullanılmalı, montaj yüzeylerinin düzgün ve sağlam olduğundan emin olunmalıdır. Mil bağlantılarında kaplin seçimi de titreşim sönümlemesi ve hizalama toleransı açısından önemlidir.
- Yağlama ve Yağ Yönetimi: Redüktörlerin ömrünü doğrudan etkileyen en kritik faktörlerden biri doğru yağlama rejimidir. Üreticinin önerdiği tipte, viskozitede ve miktarda yağ kullanılmalıdır. Yağ seviyesi düzenli olarak kontrol edilmeli ve kirlenme veya bozulma belirtileri gösterdiğinde periyodik olarak değiştirilmelidir. Yanlış yağlama, aşırı ısınma, dişli ve rulman aşınmasına yol açar. Bazı modern redüktörler “ömür boyu yağlı” olarak gelse de, bu terim genellikle belirli çalışma koşulları altında geçerlidir ve ağır sanayi uygulamalarında periyodik bakım şarttır.
- Termal Yönetim ve Çalışma Sıcaklığı: Redüktörler çalışırken sürtünme nedeniyle ısı üretir. Bu ısının belirli sınırlar içinde kalması önemlidir. Ortam sıcaklığı, redüktörün yükü ve çalışma süresi termal performansı etkiler. Aşırı ısınma, yağın bozulmasına, keçelerin sertleşmesine ve iç parçaların ömrünün kısalmasına neden olur. Gerekirse ek soğutma sistemleri (fanlar, yağ soğutucuları) kullanılmalı ve çalışma sıcaklıkları düzenli olarak izlenmelidir.
- Rutin Kontroller ve Önleyici Bakım: Redüktörlerin uzun ömürlü ve sorunsuz çalışması için düzenli önleyici bakım şarttır. Gürültü, titreşim, sıcaklık artışı, yağ sızıntısı gibi anormal durumlar erken tespit edilerek müdahale edilmelidir. Keçe, rulman ve yağ seviyesi kontrolleri rutin bakımın bir parçası olmalıdır. Periyodik olarak yağ analizi yaptırmak, yağın durumunu ve olası iç aşınmaları tespit etmek için faydalıdır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel otomasyon sistemlerinde redüktörler, sürekli ve ağır şartlar altında çalıştıklarından zaman zaman sorunlar yaşayabilirler. Bu sorunların erken tespiti ve doğru çözümü, üretim kayıplarını ve yüksek maliyetli arızaları önler.
- Aşırı Gürültü ve Titreşim:
- Sorun: Redüktörden gelen anormal sesler (uğultu, takırtı, sürtme) veya belirgin titreşimler.
- Olası Nedenler: Dişli aşınması veya hasarı, rulman arızası, yanlış montaj (hizalama hatası), yetersiz veya yanlış yağlama, gevşek bağlantılar, motor veya tahrik edilen ekipmandan kaynaklanan dengesizlik.
- Çözüm: Yağ seviyesini ve kalitesini kontrol edin, gerekirse değiştirin. Montaj hizalamasını kontrol edin ve düzeltin. Gevşek cıvataları sıkın. Aşınmış dişlileri veya arızalı rulmanları tespit etmek için iç denetim yapın ve parçaları değiştirin.
- Aşırı Isınma:
- Sorun: Redüktör gövdesinin normalden çok daha sıcak olması, yağ sıcaklığının yükselmesi.
- Olası Nedenler: Yetersiz veya bozulmuş yağlama, aşırı yüklenme, yanlış dişli oranı seçimi, havalandırma yetersizliği, soğutma sisteminin arızası, iç sürtünmenin artması (rulman veya dişli hasarı).
- Çözüm: Yağ seviyesini ve tipini kontrol edin, doğru yağ ile değiştirin. Redüktörün aşırı yüklenip yüklenmediğini kontrol edin, gerekirse daha büyük bir modelle değiştirin. Ortam sıcaklığını ve havalandırmayı iyileştirin. Soğutma fanlarını veya sistemlerini kontrol edin.
- Yağ Kaçağı:
- Sorun: Redüktör gövdesinden yağ sızıntısı.
- Olası Nedenler: Keçe aşınması veya hasarı, contaların bozulması, gevşek kapaklar veya bağlantılar, aşırı iç basınç (havalandırma tıkalı), gövdede çatlak.
- Çözüm: Aşınmış veya hasarlı keçeleri ve contaları değiştirin. Tüm kapak ve bağlantı cıvatalarını sıkın. Havalandırma tapasının tıkalı olup olmadığını kontrol edin ve temizleyin. Gövdedeki çatlaklar için onarım veya değişim düşünün.
- Tork Kaybı veya Performans Düşüşü:
- Sorun: Redüktörün istenen gücü veya torku aktaramaması, makinenin yavaşlaması veya durması.
- Olası Nedenler: Ağır dişli aşınması, iç mekanik arıza (kırık dişli), yanlış boyutlandırma, motorun yeterli gücü sağlayamaması.
- Çözüm: Dişlilerin durumunu kontrol edin, aşınmış veya kırık parçaları değiştirin. Motorun çalışmasını kontrol edin. Redüktörün uygulamanın gerektirdiği torku sağlayıp sağlayamadığını yeniden değerlendirin.
- Kilitlenme veya Sıkışma:
- Sorun: Redüktörün dönmemesi veya zorlanarak dönmesi.
- Olası Nedenler: Yabancı cisim sıkışması, rulmanların tamamen dağılması, dişlilerin kilitlenmesi, aşırı yüklenme sonucu iç mekanik hasar.
- Çözüm: Gücü kesin ve redüktörü inceleyin. Yabancı cisim varsa çıkarın. İç hasar varsa, redüktörün sökülerek detaylı incelenmesi ve arızalı parçaların değiştirilmesi gereklidir. Bu genellikle uzman bir servis tarafından yapılmalıdır.
Unutulmamalıdır ki, birçok redüktör arızası küçük bir belirtiyle başlar ve zamanında müdahale edilmezse büyük arızalara yol açabilir. Bu nedenle düzenli denetim ve önleyici bakım programları, endüstriyel otomasyon sistemlerinin kesintisiz çalışması için elzemdir.
Uzman Tavsiyesi
Redüktörler, endüstriyel otomasyonun görünmez kahramanlarıdır; motorun enerjisini makinelerin ihtiyaç duyduğu kullanılabilir güce dönüştürerek, üretim süreçlerinin verimliliğini, hassasiyetini ve güvenilirliğini sağlarlar. Bir redüktörün doğru seçimi, montajı ve düzenli bakımı, bir sistemin ömrünü uzatır, enerji maliyetlerini düşürür ve beklenmedik arıza sürelerini minimize eder. Saha tecrübesi, redüktör seçiminde sadece teknik parametrelerin değil, aynı zamanda çalışma ortamının zorluklarının, yükün dinamik karakterinin ve beklenen hizmet ömrünün de göz önünde bulundurulması gerektiğini göstermektedir. Yanlış bir seçim, kısa vadede maliyet avantajı sağlasa da, uzun vadede sık arızalar, yüksek bakım giderleri ve üretim kayıpları ile çok daha pahalıya mal olabilir. Bu nedenle, projelendirme aşamasında konusunda uzman mühendislerle çalışmak, güvenilir ve kaliteli markaların ürünlerini tercih etmek, montajda hassasiyet göstermek ve periyodik bakım rutinlerini titizlikle uygulamak kritik öneme sahiptir. Unutmayın ki, bir redüktör sadece bir dişli kutusu değil, tüm otomasyon sisteminizin kalbidir ve ona gösterilen özen, üretim hattınızın sağlığını doğrudan etkiler. Gelişen teknolojiyle birlikte sensörlü, akıllı redüktörler ve kestirimci bakım sistemleri, arızaları önceden tespit ederek üretim sürekliliğini daha da artırmakta, bu da endüstri 4.0 dönüşümünde redüktörlerin rolünü daha da pekiştirmektedir. Gelecekte, redüktörler sadece güç aktarım elemanı olmaktan çıkıp, veri toplayan, durumunu bildiren ve kendi kendini optimize eden akıllı bileşenlere dönüşecektir. Bu evrimi yakalamak ve sistemlerinizi geleceğe hazırlamak için güncel teknolojileri takip etmek ve uzman görüşlerine başvurmak büyük önem taşımaktadır.