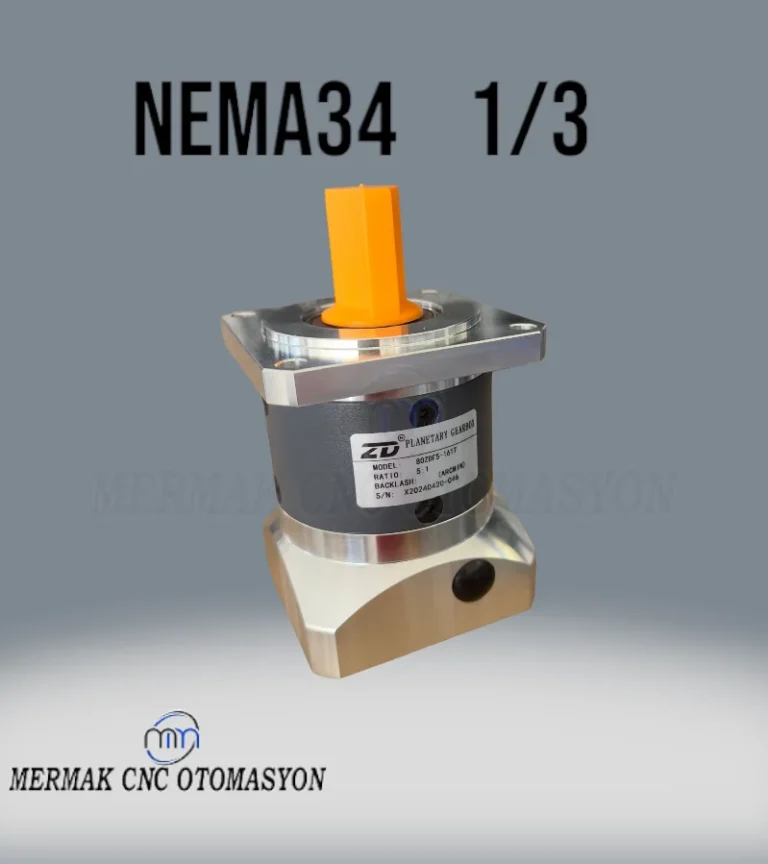
Planet Redüktörlü CNC’de Ölçü Kaçırma Sorunu Nasıl Teşhis Edilir?
İçindekiler
Planet redüktörlü CNC makinelerinde ölçü kaçırma sorununu teşhis etmek için öncelikle mekanik boşluklar (backlash), encoder geri besleme sistemi, servo motor ayarları ve redüktör aşınması kontrol edilmelidir. Sistemli bir yaklaşımla, titreşim, ses, sıcaklık anormallikleri ve yazılım diagnostikleri kullanılarak hatanın kaynağı motor, redüktör, bilyalı vida, kaplin veya kontrol ünitesi seviyesinde belirlenir.
Planet Redüktörlü CNC’de Ölçü Kaçırma Sorunu Nasıl Teşhis Edilir? Nedir?
Planet redüktörlü CNC makinelerinde karşılaşılan ölçü kaçırma sorunu, işlenen parçaların belirtilen toleransların dışına çıkması, tekrarlanabilirlik eksikliği veya eksen hareketlerinde beklenenden farklı konumlanmalar olarak tanımlanır. Bu durum, üretim kalitesini doğrudan etkileyerek hurda oranını artırır ve maliyetleri yükseltir. Planet redüktörler, yüksek hassasiyet, düşük boşluk (backlash) ve yüksek tork iletimi sağlamak üzere tasarlanmış olsalar da, zamanla veya dış etkenlerle bu özelliklerini kaybedebilirler. Ölçü kaçırma, tek bir bileşenin arızasından kaynaklanabileceği gibi, birden fazla sistemin etkileşimi sonucunda da ortaya çıkabilir. Teşhis süreci, mekanik, elektriksel ve yazılımsal bileşenlerin detaylı incelenmesini gerektiren çok adımlı bir operasyondur. Bu rehber, endüstriyel otomasyon profesyonelleri için bu karmaşık sorunu çözmede yol gösterici olmayı amaçlamaktadır.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörler, CNC makinelerinde servo motorlardan gelen yüksek hız ve düşük torku, işleme eksenleri için gerekli olan düşük hız ve yüksek torka dönüştüren kritik bileşenlerdir. Bu dönüşüm sırasında, redüktörün sahip olduğu düşük boşluk (backlash) özelliği, eksenlerin konumlandırma hassasiyetini doğrudan etkiler. Servo motorun hassas hareket kontrolü, redüktör üzerinden bilyalı vida veya kremayer sistemine aktarılır ve bu hareket, encoderlar aracılığıyla kontrol ünitesine geri beslenir. Ölçü kaçırma sorununda, bu zincirin herhangi bir halkasındaki bir aksaklık, nihai ürünün boyutlarında sapmalara yol açar. Örneğin, redüktördeki aşınma nedeniyle artan boşluk, motorun komut edilen konuma ulaşmadan önce milin bir miktar serbestçe hareket etmesine neden olur. Bu da özellikle yön değiştirme anlarında veya yüksek ivmelenme gerektiren işlemlerde konumlandırma hatalarına yol açar. Redüktörün torsiyonel rijitliği, tork altında ne kadar esneyeceğini belirler ve bu da dinamik hassasiyet için kritik öneme sahiptir. Yüksek rijitlik, anlık yük değişimlerinde daha az deformasyon ve dolayısıyla daha iyi konumlandırma performansı demektir. Makinenin genel performansı, redüktörün tasarımında belirtilen teknik verilere ne kadar uygun çalıştığına bağlıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Geri Boşluk (Backlash) | 3-10 arcmin (standart), <1 arcmin (hassas uygulamalar). Ölçü kaçırmanın en yaygın nedenlerinden. |
| Torsiyonel Rijitlik | Nm/arcmin cinsinden ifade edilir. Yüksek değerler, dinamik hassasiyet için kritiktir. |
| Redüksiyon Oranı | 1:3’ten 1:100’e kadar değişir. Motor devrini torka çevirme oranını gösterir. |
| Hassasiyet Sınıfı | P0, P1, P2 gibi sınıflandırmalar. Konumlandırma ve tekrarlanabilirlik hassasiyetini belirtir. |
| Servis Ömrü | 20.000 – 30.000 saat veya daha fazla. Ömrünü tamamlamış redüktörler performans kaybı yaşar. |
| Çalışma Sıcaklığı Aralığı | -10°C ile +90°C arası. Aşırı sıcaklıklar yağlama ve performans düşüşüne neden olur. |
| Maksimum Giriş Hızı | 3000-6000 rpm. Belirtilen hızın aşılması aşınmayı hızlandırır. |
Sahada Dikkat Edilmesi Gerekenler
- Mekanik Boşluk Kontrolü (Backlash Inspection): Ölçü kaçırma sorunlarının en yaygın nedenlerinden biri mekanik boşluklardır. Sadece redüktörde değil, motor ile redüktör arasındaki kaplin, redüktör ile bilyalı vida arasındaki kaplin, bilyalı vida somunu, bilyalı vida yatakları ve lineer kızak sistemlerinde de boşluk oluşabilir. Bu boşluklar, eksen hareketinin yön değiştirdiği anlarda kendini daha belirgin gösterir. Teşhis için, eksen motorunu devre dışı bırakıp (veya servo kapalıyken elle) ilgili ekseni ileri-geri hareket ettirerek boşluk hissedilip hissedilmediği kontrol edilmelidir. Daha hassas ölçümler için kadranlı komparatörler veya lazer interferometreler kullanılabilir. Tolerans dışı boşluklar, bileşenlerin değiştirilmesini veya ayarlanmasını gerektirebilir.
- Encoder ve Geri Besleme Sistemi Kontrolü (Encoder & Feedback System): CNC sistemlerinde konum bilgisi, genellikle servo motorun arkasına monte edilmiş encoderlar aracılığıyla kontrol ünitesine iletilir. Encoder kablolarının hasar görmesi, konektörlerin gevşemesi, encoderın arızalanması veya kirlenmesi, yanlış konum bilgisi gönderilmesine neden olabilir. Teşhis sırasında, osiloskop ile encoder sinyallerinin doğruluğu (A, B, Z fazları) kontrol edilmeli, sinyal düşmeleri veya parazitler araştırılmalıdır. Ayrıca, kontrol ünitesi üzerindeki encoder parametrelerinin (çözünürlük, pals sayısı) doğru ayarlandığından emin olunmalıdır.
- Motor Ayarları ve Servo Performansı (Motor Tuning & Servo Performance): Servo motorların PID (Oransal-İntegral-Türev) ayarları, eksenin dinamik tepkisini ve konumlandırma hassasiyetini belirler. Yanlış ayarlanmış PID parametreleri (özellikle düşük kazanç değerleri), motorun hedef konuma tam olarak ulaşamamasına veya salınım yapmasına neden olabilir. Çoğu modern CNC kontrol ünitesi, servo performansını izlemek için dahili diagnostik araçlara sahiptir. Bu araçlar kullanılarak “takip hatası” (following error) değerleri kontrol edilmeli, motorun akım ve tork grafikleri incelenmelidir. Gerekirse, servo sürücü yazılımı ile otomatik tuning (otomatik ayarlama) veya manuel optimizasyon yapılmalıdır.
- Redüktör Aşınması ve Hasarı (Gearbox Wear & Damage): Planet redüktörler, yüksek tork ve sürekli hareket altında çalıştıkları için zamanla iç bileşenlerinde (dişliler, rulmanlar) aşınma meydana gelebilir. Bu aşınma, boşluğun artmasına, sesli çalışmaya, titreşime ve hatta redüktörün ısınmasına yol açar. Teşhis için, redüktörün dış yüzeyinde yağ kaçağı olup olmadığı, anormal sesler (uğultu, tıkırtı) gelip gelmediği dinlenmelidir. Termal kamera ile sıcaklık dağılımı kontrol edilerek aşırı ısınan bölgeler tespit edilebilir. Aşınma şüphesi varsa, redüktörün sökülerek iç parçalarının görsel muayenesi veya uzman bir servise gönderilmesi gerekebilir.
- Mekanik Montaj ve Hizalama (Mechanical Mounting & Alignment): Redüktörün motora ve mekanik sisteme (bilyalı vida, kremayer) doğru şekilde monte edilip hizalanması kritik öneme sahiptir. Yanlış hizalama, kaplinlerde gereksiz gerilime, rulmanlarda erken aşınmaya ve dolayısıyla boşluk artışına neden olabilir. Teşhis sırasında, kaplinlerin sıkılığı, eksenlerin paralelliği ve dikliği (örneğin bilyalı vida ile yatak bloğu arası) kontrol edilmelidir. Gevşek bağlantı cıvataları veya yanlış montaj, ölçü kaçırma sorununa doğrudan yol açabilir.
- CNC Kontrol Ünitesi ve Yazılım (CNC Control Unit & Software): Kontrol ünitesindeki parametreler, makinenin hassasiyetini ve hareketini doğrudan etkiler. Yanlış girilmiş backlash kompanzasyon değerleri, eksen sınırları, hız ve ivme parametreleri ölçü kaçırmaya yol açabilir. Kontrol ünitesinin diagnostik ekranları ve hata logları incelenerek olası yazılımsal hatalar veya parametre uyuşmazlıkları tespit edilebilir. Gerekirse, makine üreticisinin tavsiye ettiği parametre değerleri ile karşılaştırma yapılmalı ve güncel yazılım versiyonu kontrol edilmelidir.
- Çevresel Faktörler (Environmental Factors): Makinenin çalıştığı ortamın sıcaklık ve nem değişimleri, titreşimler veya elektromanyetik parazitler de ölçü kaçırma sorununa katkıda bulunabilir. Özellikle büyük sıcaklık değişimleri, metal parçaların genleşip büzüşmesine neden olarak mekanik boşlukları etkileyebilir. Elektromanyetik parazitler ise encoder sinyallerini bozarak hatalı geri beslemeye yol açabilir. Bu tür faktörler, özellikle periyodik veya rastgele ortaya çıkan ölçü kaçırma sorunlarında göz önünde bulundurulmalıdır.
Sık Karşılaşılan Sorunlar ve Çözümleri
Ölçü kaçırma sorunları genellikle belirli senaryolar altında ortaya çıkar ve bu senaryolar, teşhis sürecini daraltmada yardımcı olur:
1. Ani ve Büyük Ölçü Kaçırma: Genellikle mekanik bir kopma, gevşek bir bağlantı veya elektriksel bir arıza işaretidir.
- Sorun: Motor ile redüktör veya redüktör ile bilyalı vida arasındaki kaplinin gevşemesi/kırılması, encoder kablosunun kopması, servo motorun ani arızası.
- Çözüm: Tüm kaplin bağlantılarını kontrol edin ve sıkın. Hasarlı kaplinleri değiştirin. Encoder kablo bütünlüğünü ve konektörleri kontrol edin, gerekirse değiştirin. Servo motorun hata kodlarını kontrol edin ve motorun kendisini veya sürücüsünü test edin.
2. Yavaş ve Kademeli Ölçü Kaçırma: Zamanla ortaya çıkan aşınma ve yıpranma belirtisidir.
- Sorun: Planet redüktör içindeki dişlilerin veya rulmanların aşınması, bilyalı vida somununun veya yataklarının aşınması, lineer kızakların aşınması.
- Çözüm: Mekanik boşlukları komparatör ile ölçerek tolerans dışı değerleri belirleyin. Aşınmış redüktör, bilyalı vida somunu veya yataklarını değiştirin. Lineer kızakları temizleyin, yağlayın ve gerekirse değiştirin. Kontrol ünitesindeki backlash kompanzasyon değerlerini güncelleyin (geçici çözüm olabilir).
3. Yön Değişiminde Ölçü Kaçırma (Backlash Etkisi): Eksene yön değiştirdiğinde belirli bir miktar kayıp yaşanması.
- Sorun: Redüktör, bilyalı vida veya diğer mekanik bileşenlerdeki aşırı boşluk (backlash). Yetersiz veya yanlış ayarlanmış backlash kompanzasyonu.
- Çözüm: Mekanik boşluğun kaynağını tespit edin ve giderin (bileşen değişimi). CNC kontrol ünitesindeki backlash kompanzasyon parametrelerini doğru bir şekilde ayarlayın ve test edin. Bu, sorunu yazılımsal olarak telafi etmeye yardımcı olur, ancak mekanik sorunu kökten çözmez.
4. Belirli Bir Eksen veya Pozisyonda Ölçü Kaçırma: Sorunun yerel olduğunu gösterir.
- Sorun: Sadece belirli bir eksende veya eksenin belirli bir konumunda mekanik sıkışma, sensör hatası, kablo hasarı veya lokal aşınma.
- Çözüm: İlgili eksenin tüm mekanik bileşenlerini (redüktör, bilyalı vida, kızaklar, kaplinler) detaylıca inceleyin. Eksene özgü encoder veya limit anahtarı sensörlerini kontrol edin. Kabloların bükülme noktalarında hasar olup olmadığını gözden geçirin.
5. Titreşim veya Anormal Seslerle Birlikte Ölçü Kaçırma: Genellikle mekanik hasarın veya dengesizliğin işaretidir.
- Sorun: Redüktör içindeki rulmanların veya dişlilerin hasar görmesi, motor veya bilyalı vidanın dengesizliği, gevşek montaj.
- Çözüm: Makineyi dikkatlice dinleyerek sesin kaynağını belirleyin. Redüktördeki rulmanları ve dişlileri kontrol edin, gerekirse değiştirin. Motorun montajını ve hizalamasını kontrol edin. Gevşek bağlantı elemanlarını sıkın.
Uzman Tavsiyesi
Planet redüktörlü CNC makinelerinde ölçü kaçırma sorununun teşhisi, karmaşık ve çok disiplinli bir süreçtir. Bu süreç, sadece mekanik bir arızadan ibaret olmayıp, elektriksel geri besleme sistemlerinden, servo motor ayarlarına, hatta CNC kontrol ünitesinin yazılım parametrelerine kadar geniş bir yelpazeyi kapsar. Başarılı bir teşhis için sistemli bir yaklaşım benimsemek esastır. İlk adımda, sorunun ne zaman, hangi eksende ve hangi işlem sırasında ortaya çıktığına dair detaylı gözlemler ve kullanıcı geri bildirimleri toplanmalıdır. Ardından, mekanik boşlukların kontrolü, encoder sinyallerinin doğruluğu, servo motorun dinamik performansı ve redüktörün fiziksel durumu gibi kritik alanlar adım adım incelenmelidir. Unutulmamalıdır ki, önleyici bakım, bu tür sorunların ortaya çıkmasını engellemede en etkili yöntemdir. Redüktör yağ seviyelerinin düzenli kontrolü, kaplinlerin ve bağlantı elemanlarının periyodik sıkılığı, encoder kablolarının korunması ve servo motor parametrelerinin zaman zaman optimize edilmesi, makinenin ömrünü uzatır ve hassasiyetini korur. Uzman bir teknisyen olarak tavsiyem, teşhis sırasında her zaman en basit ve en olası nedenlerden başlayarak karmaşık sorunlara doğru ilerlemenizdir. Ayrıca, modern CNC kontrol ünitelerinin sunduğu diagnostik araçları ve hata loglarını aktif olarak kullanmak, sorunun kök nedenini belirlemede büyük kolaylık sağlayacaktır. Son olarak, kritik durumlarda veya çözülemeyen sorunlarda, makine üreticisinin veya yetkili servis sağlayıcının teknik desteğine başvurmaktan çekinmeyin. Doğru teşhis ve zamanında müdahale, üretim verimliliğini ve ürün kalitesini korumak için hayati öneme sahiptir.