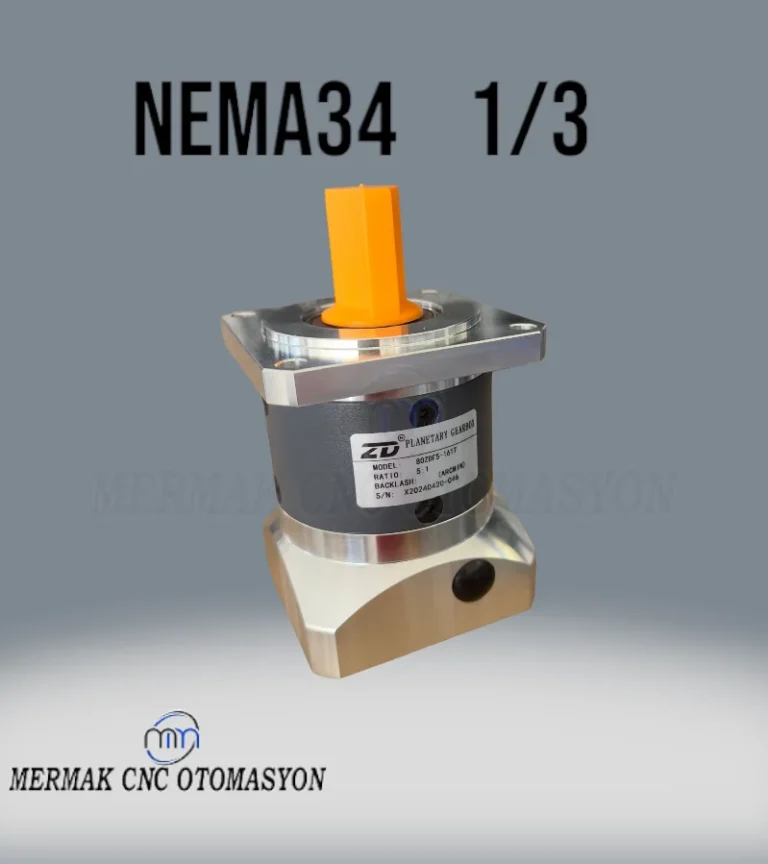
Planet Redüktörde Backlash Nedir?

İçindekiler
Planet redüktörde backlash (boşluk), dişliler arasındaki kaçınılmaz serbest hareket mesafesidir; bu, giriş miline tork uygulandığında çıkış milinin tepki vermeden önce kat ettiği açıyı ifade eder. Bu mekanik boşluk, özellikle servo motor uygulamaları ve hassas konumlandırma gerektiren sistemlerde konumlandırma hatası, titreşim ve dinamik performans düşüşüne neden olabilen kritik bir parametredir.
Planet Redüktörde Backlash Nedir? Nedir?
Endüstriyel otomasyon sistemlerinin kalbi olan planet redüktörler, motorun yüksek devir ve düşük torkunu, sistemin ihtiyaç duyduğu düşük devir ve yüksek torka dönüştüren mekanik güç aktarım elemanlarıdır. Bu redüktörlerin performansını doğrudan etkileyen en önemli faktörlerden biri de backlash, yani dişli boşluğudur. Teknik dilde “boşluk”, “mekanik boşluk” veya “dişli boşluğu” olarak da adlandırılan backlash, bir redüktörün giriş miline uygulanan torkun yönü değiştiğinde, çıkış milinin torku iletmeden önce kat ettiği açısal mesafeyi tanımlar. Başka bir deyişle, giriş milini saat yönünde çevirip tork uyguladıktan sonra, torku aniden saat yönünün tersine çevirdiğimizde, çıkış milinin harekete geçmeden önce giriş milinin ne kadar döndüğünü gösteren bir gecikmedir. Bu boşluk, dişlilerin birbirine tam oturmaması, yani diş profilleri arasında bırakılan minimal boşluktan kaynaklanır. Üretim toleransları, malzeme genleşmeleri ve yağlama ihtiyacı gibi faktörler bu boşluğun varlığını zorunlu kılar. Ancak modern otomasyon sistemlerinde, özellikle robotik, CNC makineleri ve diğer hassas konumlandırma uygulamalarında, bu boşluğun mümkün olduğunca minimize edilmesi gereklidir.
Çalışma Prensibi ve Teknik Veriler
Bir planet redüktör, merkezde bir güneş dişli (sun gear), etrafında dönen bir veya daha fazla planet dişli (planet gears) ve bu planet dişlileri çevreleyen bir halka dişli (ring gear) veya dış dişliden oluşur. Giriş torku genellikle güneş dişliye uygulanır ve planet dişliler, halka dişli içinde dönerek çıkış milini (planet taşıyıcı) hareket ettirir. Bu yapı, yüksek tork yoğunluğu, kompakt boyut ve yüksek verimlilik sunar. Ancak bu dişli sistemindeki her temas noktasında, yük altında dişlilerin sıkışmasını önlemek ve yağlama için gerekli olan minimal bir boşluk bulunur. İşte bu boşluk, backlash olarak adlandırılır.
Backlash genellikle ark dakika (arcmin) veya milyon radyan (mrad) cinsinden ifade edilir. Yüksek hassasiyetli uygulamalar için tipik olarak 1-3 arcmin veya daha düşük backlash değerleri istenirken, daha genel endüstriyel uygulamalar için 5-15 arcmin kabul edilebilir olabilir. Backlash’in temel etkileri şunlardır:
- Konumlandırma Hatası: Özellikle yön değiştirmelerde, sistemin istenen konuma tam olarak ulaşamamasına neden olur. Bu, CNC tezgahları veya robot kolu gibi uygulamalarda üretilen parçaların kalitesini veya montaj hassasiyetini doğrudan etkiler.
- Titreşim ve Gürültü: Yükün aniden yön değiştirmesi durumunda dişlilerin boşluktan dolayı birbirine çarpması, titreşime ve gürültüye yol açar. Bu durum, hem makine ömrünü kısaltır hem de çalışma ortamını olumsuz etkiler.
- Dinamik Performans Düşüşü: Boşluk, sistemin kontrol döngüsünde bir “ölü bölge” yaratır. Bu, kontrolörün hassas tepki vermesini zorlaştırır ve sistemin daha yavaş veya daha az stabil çalışmasına neden olabilir. Yüksek ivmelenme ve yavaşlama gerektiren uygulamalarda performans kayıpları yaşanır.
- Aşınma ve Ömür Kısalması: Dişlilerin sürekli olarak boşluk içinde çarpışması, zamanla yüzey yorulmasına ve aşınmaya yol açar. Bu da redüktörün ömrünü kısaltır ve bakım maliyetlerini artırır.
Backlash değerini düşürmek için çeşitli üretim teknikleri kullanılır. Bunlar arasında daha hassas dişli imalatı (taşlama, honlama), dişlilerin ön yüklenmesi (pre-loading) veya çift dişli (split gear) tasarımları yer alır. Ön yükleme, dişlileri sürekli olarak birbirine doğru iten yaylar veya konik tasarımlar kullanarak boşluğu ortadan kaldırmaya çalışır. Bu yöntemler, redüktörün maliyetini artırsa da, kritik uygulamalarda sağladığı hassasiyet ve performans artışı bu maliyeti haklı çıkarır.
| Parametre | Değer/Açıklama |
|---|---|
| Tanım | Giriş mili tork yönü değiştiğinde, çıkış milinin tepki vermeden önce kat ettiği açısal boşluk. |
| Birim | Ark dakika (arcmin), bazen radyan (mrad) olarak ifade edilir. |
| Ölçüm Yöntemi | Çıkış miline nominal torkun belirli bir yüzdesi uygulanarak ve tork yönü değiştirilerek ölçülür. |
| Tipik Değerler (Hassasiyete Göre) | Ultra Hassas: <1 arcmin; Hassas: 1-3 arcmin; Standart: 3-15 arcmin. |
| Nedenleri | Üretim toleransları, dişli profilleri, yağlama gereksinimi, termal genleşme. |
| Olumsuz Etkileri | Konumlandırma hatası, titreşim, gürültü, dinamik performans düşüşü, hızlanma/yavaşlama limitleri. |
| Azaltma Yöntemleri | Hassas dişli imalatı, ön yüklemeli (pre-loaded) tasarımlar, çift dişli sistemleri. |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Redüktör Seçimi ve Uygulama Uygunluğu:
Her uygulama, aynı düzeyde hassasiyet gerektirmez. Örneğin, bir konveyör bandı tahrikinde 5-10 arcmin’lik bir backlash kabul edilebilirken, bir eklemeli imalat (3D printer) makinesinin Z ekseni veya bir robot kolunun bilek eklemi için 1 arcmin’in altındaki değerler kritik öneme sahiptir. Redüktör seçimi yaparken, uygulamanın gerektirdiği konumlandırma hassasiyetini ve dinamik tepki süresini net bir şekilde belirlemek gerekir. Gereksiz yere düşük backlash’li bir redüktör seçmek maliyeti artırırken, yetersiz backlash’li bir seçim sistem performansını düşürecektir. Üreticilerin verdiği backlash spesifikasyonlarını dikkatlice inceleyin ve uygulamanızın gereksinimleriyle karşılaştırın.
- Montaj ve Hizalama Hassasiyeti:
Redüktörün doğru montajı, belirtilen backlash değerlerinin korunması için hayati öneme sahiptir. Redüktör ile motor ve çıkış yükü arasındaki hizalama hataları, sistemde ek gerilimlere, titreşimlere ve istenmeyen boşluklara neden olabilir. Özellikle mil bağlantılarında kullanılan kaplinlerin burulma rijitliği ve sıfır boşluk (zero backlash) özelliği önemlidir. Yanlış hizalanmış veya kalitesiz kaplinler, redüktörün kendi içindeki düşük backlash değerini anlamsız hale getirebilir. Montaj sırasında üreticinin talimatlarına titizlikle uyulmalı, tork anahtarı ile belirtilen sıkma değerleri kullanılmalıdır.
- Termal Yönetim ve Çalışma Sıcaklığı:
Redüktörler çalışma sırasında ısı üretir ve bu ısı, dişlilerin ve gövdenin genleşmesine neden olur. Farklı malzemelerin farklı genleşme katsayıları olması, dişliler arasındaki boşluğu etkileyebilir. Tasarımcılar, belirli bir çalışma sıcaklığı aralığı için backlash değerlerini optimize ederler. Aşırı ısınma veya çok düşük sıcaklıklarda çalışma, redüktörün nominal backlash değerinden sapmasına yol açabilir. Bu nedenle, redüktörün çalışma ortam sıcaklığını kontrol altında tutmak ve gerektiğinde soğutma önlemleri almak önemlidir. Ayrıca, uzun süreli ve yüksek yüklü çalışmalarda termal stabiliteyi göz önünde bulundurmak gerekir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Sahada karşılaşılan birçok problem, redüktör backlash değeriyle doğrudan veya dolaylı olarak ilişkilidir. Bu sorunları tanımak ve doğru çözümler uygulamak, sistemin verimli çalışmasını sağlar.
- Sorun: Tekrarlayan Konumlandırma Hataları veya Zayıf Tekrarlanabilirlik.
Açıklama: Özellikle hareketin yönü değiştiğinde, makine veya robotun aynı noktaya her seferinde tam olarak dönememesi. Bu durum, nihai ürün kalitesinde düşüşe veya üretimde sapmalara yol açar.
Çözüm: Öncelikle redüktörün backlash değerini kontrol edin. Eğer ölçülen değer, üreticinin spesifikasyonlarının üzerinde ise redüktörün değiştirilmesi gerekebilir. Alternatif olarak, kontrol sisteminde “backlash telafisi” (backlash compensation) parametreleri ayarlanarak yazılımsal bir düzeltme yapılabilir. Ancak bu, sorunun fiziksel kökenini çözmez, sadece etkilerini hafifletir. Ayrıca, motor ile redüktör arasındaki ve redüktör ile yük arasındaki kaplinlerin sıfır boşluklu ve doğru monte edildiğinden emin olun.
- Sorun: Ani Yük Değişimlerinde Titreşim ve Gürültü.
Açıklama: Redüktörden gelen anormal sesler (tıklama, çarpma) veya makine yapısında hissedilen titreşimler, özellikle hızlanma/yavaşlama anlarında veya yükün yön değiştirmesi sırasında belirginleşir.
Çözüm: Bu durum genellikle aşırı backlash’in veya hasar görmüş dişlilerin bir işaretidir. Redüktörün içindeki dişlilerin aşınıp aşınmadığını kontrol etmek için endoskopik muayene veya söküm gerekebilir. Eğer dişlilerde aşınma varsa, redüktörün revize edilmesi veya değiştirilmesi kaçınılmazdır. Ayrıca, redüktörün montaj cıvatalarının gevşek olup olmadığını kontrol edin ve belirtilen tork değerlerine göre sıkın. Kontrolörün PID kazanç ayarlarının agresif olup olmadığını gözden geçirin; bazen daha yumuşak ivmelenme/yavaşlama rampaları titreşimi azaltabilir.
- Sorun: Yüksek Hızlarda veya Yüksek Yük Altında Aşırı Isınma.
Açıklama: Redüktörün normalden daha sıcak çalışması, hatta dokunulmayacak kadar ısınması.
Çözüm: Aşırı ısınma, genellikle yetersiz yağlama, aşırı yüklenme veya yanlış hizalamadan kaynaklanır. Ancak, çok yüksek backlash değerleri de dişlilerin boşluk içinde sürekli çarpışmasına ve sürtünmenin artmasına neden olarak ısı üretimini artırabilir. Yağ seviyesini ve kalitesini kontrol edin, üreticinin önerdiği yağ tipini kullanın. Eğer redüktör sürekli olarak nominal tork değerlerinin üzerinde çalışıyorsa, daha büyük veya daha yüksek tork kapasiteli bir redüktöre geçişi düşünün. Backlash’in kontrol edilmesi ve gerekirse redüktörün revize edilmesi de bir çözüm olabilir.
Uzman Tavsiyesi
Planet redüktörlerde backlash, endüstriyel otomasyonun gizli kahramanı olan bu elemanların performansını doğrudan etkileyen kritik bir mühendislik parametresidir. Yüksek hassasiyetli servo motor uygulamalarından robotik sistemlere, CNC tezgahlarından paketleme makinelerine kadar geniş bir yelpazede, backlash’in doğru anlaşılması ve yönetilmesi, sistemin genel verimliliği, ömrü ve üretim kalitesi açısından hayati önem taşır. Bir otomasyon mühendisi veya saha teknisyeni olarak, bir redüktörün sadece tork ve devir oranına değil, aynı zamanda backlash değerine de odaklanmanız gerekmektedir. Düşük backlash, genellikle daha yüksek maliyet anlamına gelse de, uzun vadede daha az bakım, daha az hurda, daha yüksek ürün kalitesi ve daha stabil bir kontrol döngüsü sağlayarak bu ek maliyeti fazlasıyla telafi edebilir. Sahada karşılaşılan çoğu konumlandırma hatası, titreşim veya anormal ses sorunlarının kökeninde, ya yanlış seçilmiş ya da zamanla aşınmış bir redüktörün artmış backlash değeri yatmaktadır. Bu nedenle, redüktör seçiminde uygulamanın gerçek hassasiyet ihtiyaçlarını göz önünde bulundurun, montaj talimatlarına titizlikle uyun ve periyodik bakım rutinlerinde redüktörün mekanik bütünlüğünü, özellikle de mil bağlantılarını ve kaplinleri kontrol etmeyi ihmal etmeyin. Unutmayın ki, otomasyon sistemlerinde “sıfır boşluk” ideal bir hedeftir ve bu hedefe ulaşmak için atılan her adım, işletmenizin rekabet gücünü artıracaktır. Doğru redüktör, doğru montaj ve düzenli bakım ile sistemlerinizin ömrünü uzatabilir, performansını optimize edebilir ve üretim süreçlerinizde maksimum güvenilirliği sağlayabilirsiniz. Bu detaylı anlayış, sizi sahadaki sorun çözümlerinde bir adım öne taşıyacaktır.