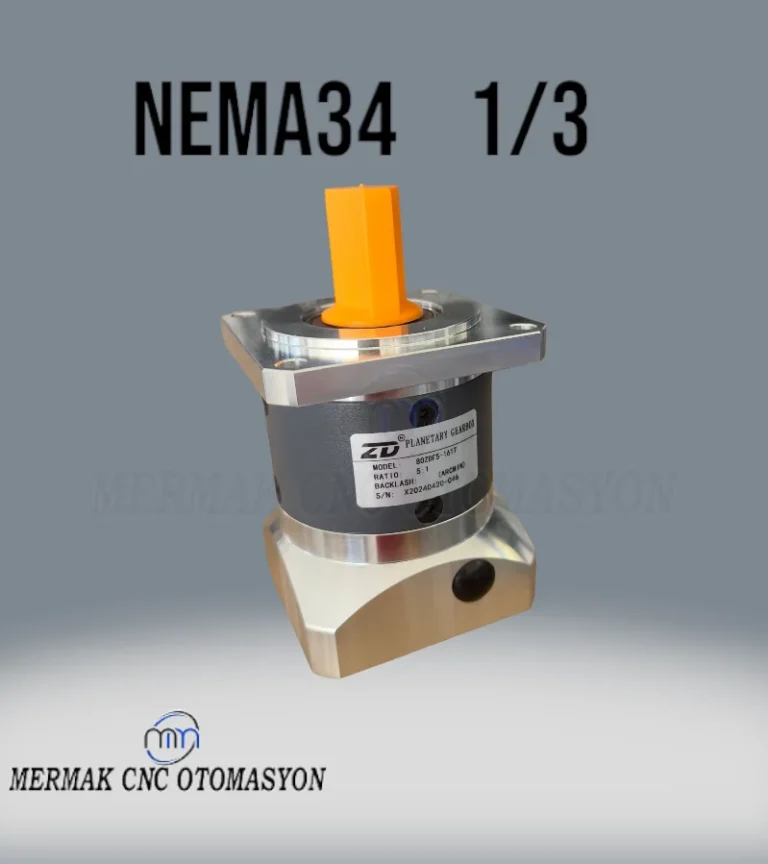
Planet Redüktör Montajı Sonrası İlk Testler Nasıl Yapılmalıdır?

İçindekiler
Planet redüktör montajı sonrası ilk testler, sistemin uzun ömürlü, verimli ve güvenli çalışmasını sağlamak için kritik öneme sahiptir. Bu testler; görsel kontrol, mekanik hizalama, doğru yağlama, boşta çalıştırma ile gürültü ve titreşim analizi, ardından kademeli yükleme ile sıcaklık ve performans izlemesini kapsar. Hatalı montaj ve eksik testler, pahalı arızalara yol açabilir.
Planet Redüktör Montajı Sonrası İlk Testler Nasıl Yapılmalıdır? Nedir?
Endüstriyel otomasyonun vazgeçilmez bileşenlerinden biri olan planet redüktörler, yüksek tork iletimi, kompakt yapısı ve hassas hareket kontrolü kabiliyetleri sayesinde birçok uygulamada tercih edilmektedir. Ancak, bu karmaşık ve yüksek performanslı aktarma organlarının montajı sonrası yapılacak ilk testler, sistemin beklenen verimlilikte ve güvenilirlikte çalışmasının temelini oluşturur. Bu testler, sadece redüktörün doğru monte edildiğini doğrulamakla kalmaz, aynı zamanda olası üretim hatalarını, montaj kusurlarını veya nakliye sırasında meydana gelmiş hasarları erkenden tespit etmeyi amaçlar. İlk test aşaması, redüktörün nominal çalışma koşullarına güvenli bir şekilde entegre edilmesi ve sistemin genel performansının optimize edilmesi için atılması gereken proaktif adımlar bütünüdür. Bu adımlar; görsel incelemeden başlayarak, mekanik hizalama kontrolleri, yağlama sistemi doğrulaması, boşta çalışma testleri ve kademeli yük altında performans izlemesini içerir. Her bir adım, redüktörün ömrünü ve bağlı olduğu ekipmanın güvenilirliğini doğrudan etkileyen kritik parametrelerin kontrolünü sağlar. Bu süreç, sadece arızaları önlemekle kalmaz, aynı zamanda garanti koşullarının korunması ve işletme maliyetlerinin düşürülmesi açısından da büyük önem taşır.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörler, merkezi bir güneş dişlisi, bu dişlinin etrafında dönen planet dişliler ve planet dişlileri bir arada tutan bir taşıyıcı ile dıştaki bir halka dişliden oluşur. Giriş mili genellikle güneş dişlisine bağlanır ve döndüğünde, planet dişlilerini halka dişli içinde dönmeye zorlar. Planet dişlileri hem kendi eksenleri etrafında hem de güneş dişlisinin etrafında dönerek torku çıkış miline iletir. Bu benzersiz yapı, yüksek tork yoğunluğu, kompakt boyut, düşük boşluk (backlash) ve yüksek verimlilik gibi avantajlar sunar. Bu özellikler, robotik, CNC makineleri, otomasyon hatları, paketleme sistemleri ve hassas hareket kontrolü gerektiren diğer endüstriyel uygulamalar için idealdir.
İlk testler sırasında dikkate alınması gereken teknik veriler, genellikle redüktörün üretici teknik kataloğunda belirtilir. Bunlar arasında nominal tork, maksimum tork, boşluk (backlash) değeri, dişli oranı, maksimum giriş hızı, çalışma sıcaklığı aralığı, yağlama tipi ve miktarı yer alır. Özellikle boşluk değeri, hassas uygulamalarda kritik öneme sahiptir ve montaj sonrası yapılan testlerde bu değerin üretici spesifikasyonlarına uygunluğu kontrol edilmelidir. Yüksek boşluk, konumlandırma hatalarına ve titreşime yol açabilir. Ayrıca, redüktörün verimliliği, ısı üretimi ile doğrudan ilişkilidir ve ilk çalıştırma testlerinde aşırı ısınma belirtileri dikkatle izlenmelidir. Doğru hizalama, redüktörün giriş ve çıkış millerinin bağlı olduğu motor ve yük milleri ile eksenel ve açısal olarak mükemmel bir şekilde eşleşmesini ifade eder. Yanlış hizalama, yataklara ve contalara aşırı yük bindirerek erken aşınmaya, titreşime ve enerji kaybına neden olur. Bu nedenle, lazer hizalama cihazları gibi hassas ölçüm araçları kullanılarak mil hizalamasının üretici toleransları dahilinde olduğundan emin olunmalıdır. İlk dolum yağlama miktarı ve tipi de redüktörün ömrü için hayati öneme sahiptir; yanlış yağlama, aşırı ısınmaya ve dişli aşınmasına yol açabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Görsel Kontrol | Montaj cıvatalarının sıkılığı, dış hasar, yağ kaçağı belirtileri. Tüm bağlantıların tork anahtarı ile kontrolü. |
| Mil Hizalaması | Giriş ve çıkış milleri arasındaki eksenel ve açısal sapma. Lazer hizalama cihazı ile ±0.05 mm / 0.05° tolerans içinde olmalı. |
| Yağlama Kontrolü | Doğru yağ tipi (viskozite, sentetik/mineral) ve seviyesi. Üretici talimatlarına uygun dolum ve seviye göstergesi kontrolü. |
| Boşta Çalışma Testi | Redüktörün yüksüz durumda belirli bir süre (örneğin 30-60 dk) çalıştırılması. Anormal gürültü, titreşim ve ısınma kontrolü. |
| Sıcaklık İzleme | Çalışma sırasında redüktör gövdesi ve yatak noktalarının sıcaklık değişimi. Termal kamera veya IR termometre ile izleme (max. 80°C). |
| Titreşim Analizi | Vibrasyon sensörleri ile titreşim seviyelerinin ölçümü. ISO 10816 standartlarına uygunluk kontrolü (mm/s RMS). |
| Akım Çekimi (Motor) | Redüktöre bağlı motorun boşta ve yük altında çektiği akım. Nominal değerlerden sapmaların izlenmesi (Ampermetre). |
Sahada Dikkat Edilmesi Gerekenler
- Detaylı Görsel İnceleme ve Mekanik Kontroller: Montaj tamamlandıktan sonra, redüktörün ve bağlantı elemanlarının genel durumu dikkatlice incelenmelidir. Tüm montaj cıvatalarının üretici tarafından belirtilen tork değerlerine göre sıkıldığından emin olunmalıdır; gevşek cıvatalar titreşime, yatak hasarına ve hatta redüktörün yerinden çıkmasına neden olabilir. Redüktör gövdesinde, millerinde veya bağlantı noktalarında herhangi bir çatlak, çizik veya deformasyon olup olmadığı kontrol edilmelidir. Kaplinlerin doğru takıldığından ve herhangi bir boşluk veya sıkışma yaratmadığından emin olunmalıdır.
- Hassas Mil Hizalaması: Planet redüktörlerin uzun ömürlü ve verimli çalışabilmesi için giriş ve çıkış millerinin bağlı oldukları motor ve iş mili ile kusursuz bir şekilde hizalanması hayati öneme sahiptir. Lazer hizalama cihazları kullanarak hem eksenel hem de açısal sapmaların üreticinin belirlediği toleranslar (genellikle ±0.05 mm veya ±0.05°) içinde olduğu doğrulanmalıdır. Yanlış hizalama, yataklara ve contalara aşırı yük bindirerek erken aşınmaya, enerji kaybına, titreşime ve gürültüye yol açar. Bu adım, redüktörün ömrünü doğrudan etkileyen en kritik parametrelerden biridir.
- Doğru Yağlama ve Seviye Kontrolü: Redüktörün içerisindeki dişlilerin ve yatakların sürtünmesini azaltarak aşınmayı önlemek ve ısıyı dağıtmak için doğru yağlama çok önemlidir. İlk çalıştırmadan önce, üreticinin önerdiği tipte (viskozite, sentetik/mineral) ve miktarda yağın doldurulduğundan emin olunmalıdır. Yağ seviye göstergeleri kontrol edilerek yağın doğru seviyede olduğu teyit edilmeli, eksik veya fazla yağlamadan kaçınılmalıdır. Fazla yağ, köpürmeye ve aşırı ısınmaya, eksik yağ ise aşırı aşınmaya neden olabilir.
- Boşta Çalıştırma ve İlk Gözlem: Redüktörün sisteme entegre edildikten sonra yüke maruz kalmadan belirli bir süre (genellikle 30-60 dakika) boşta çalıştırılması gereklidir. Bu aşamada, redüktörden gelen herhangi bir anormal ses (uğultu, sürtünme, tıkırtı), aşırı titreşim veya gözle görülür bir ısınma olup olmadığı dikkatle izlenmelidir. Elle dokunarak veya termal kamera ile yüzey sıcaklıkları kontrol edilebilir. Boşta çalışma testi, gizli montaj hatalarını veya üretim kusurlarını erken aşamada tespit etmek için iyi bir fırsattır.
- Kademeli Yükleme ve Performans İzleme: Boşta çalışma testi başarıyla tamamlandıktan sonra, redüktör kademeli olarak yüke bindirilmelidir. Yük, nominal değerlere ulaşana kadar belirli aralıklarla artırılmalı ve her kademede redüktörün performansı, sıcaklığı, titreşim seviyesi ve motorun çektiği akım izlenmelidir. Aşırı ısınma (genellikle 80°C üzeri), anormal titreşim veya motor akımında beklenmedik yükselişler, potansiyel bir sorun olduğuna işaret eder. Bu test sırasında toplanan veriler, redüktörün spesifikasyonlara uygun çalıştığını doğrulamak ve gelecekteki bakım planlaması için referans noktaları oluşturmak açısından önemlidir.
- Çevre Koşulları ve Koruma: Redüktörün çalıştığı çevresel koşullar (toz, nem, sıcaklık) dikkate alınarak gerekli koruyucu önlemlerin alındığından emin olunmalıdır. Özellikle dış ortamda veya zorlu endüstriyel ortamlarda çalışan redüktörler için IP koruma sınıfının uygunluğu ve ek koruyucu kapakların takılı olup olmadığı kontrol edilmelidir. Bu, redüktörün dış etkenlerden korunmasını ve uzun ömürlü olmasını sağlar.
- Operatör Eğitimi ve Dokümantasyon: İlk testler sırasında elde edilen gözlemler, ölçümler ve yapılan ayarlamalar detaylı bir şekilde dokümante edilmelidir. Ayrıca, sistemi kullanacak operatörlere redüktörün doğru çalıştırma prosedürleri, periyodik bakım gereksinimleri ve olası arıza belirtileri hakkında kapsamlı eğitim verilmelidir. Bu, redüktörün yanlış kullanımından kaynaklanabilecek sorunları minimize eder ve hızlı müdahale imkanı sağlar.

Sık Karşılaşılan Sorunlar ve Çözümleri
Planet redüktörlerin montajı sonrası ilk testlerde karşılaşılabilecek bazı yaygın sorunlar ve bunlara yönelik çözüm önerileri aşağıda sıralanmıştır:
- Aşırı Gürültü ve Titreşim:
- Sorun: Redüktörden gelen yüksek seviyede uğultu, sürtünme sesi veya tıkırtılar, anormal titreşimler.
- Çözüm: Öncelikle mil hizalaması kontrol edilmelidir; yanlış hizalama en yaygın nedenlerden biridir. Montaj cıvatalarının tork değerleri gözden geçirilmeli, gevşek cıvatalar sıkılmalıdır. Kaplin bağlantıları kontrol edilmeli, hasarlı veya yanlış monte edilmiş kaplinler değiştirilmelidir. Redüktörün içindeki dişlilerde veya yataklarda hasar olabileceği ihtimaline karşı detaylı bir inceleme yapılmalıdır. Yağlama seviyesi ve tipi de kontrol edilmelidir; yetersiz veya yanlış yağlama gürültüyü artırabilir.
- Aşırı Isınma:
- Sorun: Redüktör gövdesinin veya yatak bölgelerinin çalışma sırasında normalden çok daha sıcak olması.
- Çözüm: Yağlama seviyesi ve tipi derhal kontrol edilmelidir. Yetersiz yağlama veya yanlış viskozitede yağ kullanımı aşırı ısınmaya yol açar. Redüktörün nominal yükten daha fazla yüke maruz kalıp kalmadığı kontrol edilmelidir; aşırı yüklenme ısınmaya neden olur. Mil hizalaması tekrar kontrol edilmeli, yanlış hizalama sürtünmeyi artırarak ısı üretir. Redüktörün havalandırması veya soğutma sistemi (eğer varsa) tıkanmış veya yetersiz olabilir. Contaların aşırı sıkışması da sürtünmeyi artırabilir.
- Yağ Kaçağı:
- Sorun: Redüktör gövdesinden veya mil keçelerinden yağ sızıntısı.
- Çözüm: Contaların ve mil keçelerinin doğru takıldığından ve hasarsız olduğundan emin olunmalıdır. Redüktör kapak cıvatalarının tork değerleri kontrol edilmeli, gevşek olanlar sıkılmalıdır. Yağ seviyesi normalden yüksek olabilir; aşırı yağ basınç oluşturarak sızıntıya neden olabilir. Redüktörün havalandırma tapası tıkalıysa, iç basınç artışı da sızıntıya yol açabilir.
- Mil Dönmüyor veya Zor Dönüyor:
- Sorun: Redüktörün çıkış milinin dönmemesi veya aşırı zorlanarak dönmesi.
- Çözüm: Öncelikle mekanik bir sıkışma olup olmadığı kontrol edilmelidir. Kaplin bağlantıları ve redüktörün bağlı olduğu yük incelenmelidir. Mil hizalaması kontrol edilmeli, yanlış hizalama millerde bükülmeye veya sıkışmaya neden olabilir. Yataklarda veya dişlilerde ciddi bir hasar olup olmadığı araştırılmalıdır. Motorun gücünün redüktör ve yük gereksinimlerini karşılayıp karşılamadığı kontrol edilmelidir.
- Düşük Verim veya Yüksek Akım Çekimi:
- Sorun: Redüktöre bağlı motorun nominalden daha fazla akım çekmesi veya sistemin beklenen torku iletememesi.
- Çözüm: Sistemdeki yükün nominal değerleri aşıp aşmadığı kontrol edilmelidir. Redüktörün iç sürtünmesi artmış olabilir; bu durum yanlış yağlama, yatak hasarı veya dişli problemleriyle ilişkili olabilir. Mil hizalaması tekrar gözden geçirilmelidir. Yanlış redüktör seçimi de (yetersiz kapasite) bu tür sorunlara yol açabilir.
Uzman Tavsiyesi
Planet redüktör montajı sonrası ilk testler, endüstriyel otomasyon sistemlerinin kalbi olan bu kritik bileşenlerin uzun ömürlü, güvenilir ve yüksek performanslı çalışmasını garantilemek adına atılması gereken en önemli adımlardan biridir. Bu detaylı ve titiz test süreci, sadece olası arızaları ve üretim kayıplarını önlemekle kalmaz, aynı zamanda sistemin genel verimliliğini artırarak işletme maliyetlerini optimize eder. Gözden kaçırılan küçük bir detay veya ihmal edilen bir test adımı, kısa vadede fark edilmese bile, uzun vadede pahalı onarımlara, üretim duruşlarına ve hatta ekipman değişimine varan ciddi sonuçlara yol açabilir. Bu nedenle, montaj ekiplerinin ve teknik personelin, üretici talimatlarına eksiksiz uyması, doğru test ekipmanlarını kullanması ve her adımı dikkatle belgelemesi hayati öneme sahiptir.
Uzman tavsiyesi olarak; ilk testler sırasında elde edilen tüm verilerin (tork değerleri, hizalama raporları, sıcaklık okumaları, titreşim analizleri, yağlama bilgileri) detaylı bir şekilde kaydedilmesi ve arşivlenmesi şiddetle önerilir. Bu veriler, redüktörün gelecekteki periyodik bakım süreçleri için bir referans noktası oluşturacak ve olası arızaların kök neden analizinde paha biçilmez bir kaynak olacaktır. Ayrıca, testlerin yalnızca “çalışıyor mu?” sorusuna yanıt vermekle kalmayıp, “en verimli ve sağlıklı şekilde mi çalışıyor?” sorusuna da cevap arayacak derinlikte yapılması gerekmektedir. Personelin sürekli eğitimi, modern test teknolojilerine yatırım yapılması ve proaktif bakım yaklaşımlarının benimsenmesi, planet redüktörlerin endüstriyel otomasyon sistemlerindeki başarı hikayesini sürdürmenin anahtarıdır. Unutulmamalıdır ki, iyi yapılmış bir ilk test, geleceğe yönelik bir yatırımdır ve tüm sistemin güvenilirliğini artıran temel bir sigortadır.