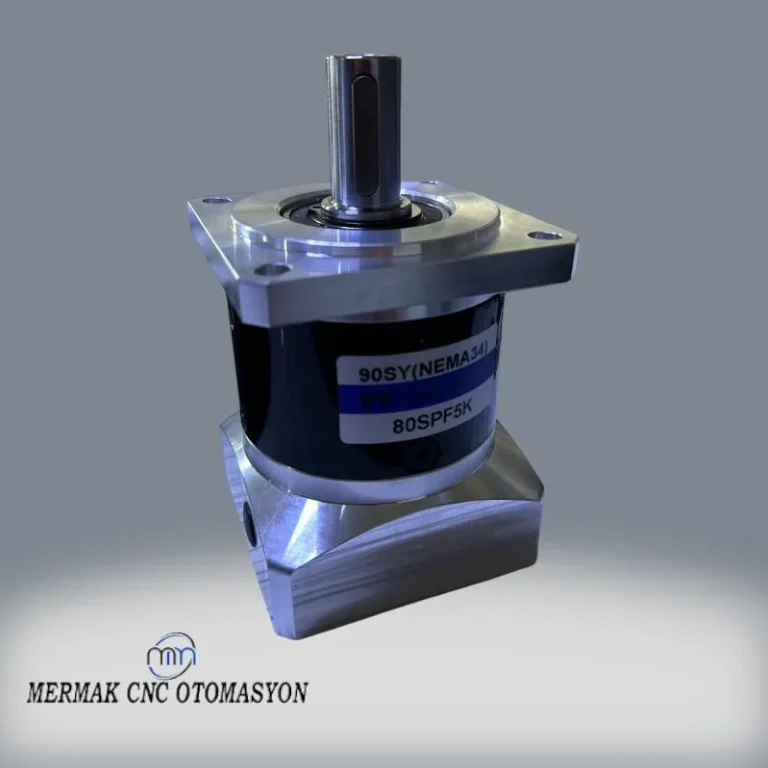
Planet Redüktör Değişince CNC Ölçü Ayarı Neden Bozulur?

İçindekiler
Planet redüktör değişimi, CNC ölçü ayarını, yeni redüktörün sahip olduğu farklı boşluk (backlash) değerleri, üretim toleransları, dişli oranındaki mikronluk sapmalar, burulma rijitliği farkları ve montaj hassasiyeti nedeniyle bozar. Bu durum, eksen hareketlerinde tekrar hassasiyetini ve mutlak konumlandırmayı doğrudan etkileyerek işleme kalitesini düşürür ve kalibrasyon gerektirir.
Planet Redüktör Değişince CNC Ölçü Ayarı Neden Bozulur? Nedir?
Endüstriyel otomasyon sistemlerinin kalbi olan CNC makineleri, milimetrenin binde biri hassasiyetinde çalışarak karmaşık parçaların üretimini mümkün kılar. Bu hassasiyetin temel taşlarından biri de servo motorlar ile iş mili veya eksenler arasına konumlandırılan planet redüktörlerdir. Planet redüktörler, servo motorun yüksek devir ve düşük torkunu, işleme için gerekli olan düşük devir ve yüksek torka dönüştürürken, aynı zamanda sistemin rijitliğini ve konumlandırma hassasiyetini de korur. Ancak bir planet redüktörün değişimi, beraberinde ölçü ayarlarının bozulması riskini getirir. Bu durumun ana nedeni, her redüktörün, aynı model ve marka dahi olsa, üretimden kaynaklanan kendine özgü mikroskobik farklılıklara sahip olmasıdır. Bu farklılıklar, özellikle boşluk (backlash), dişli oranı hassasiyeti, burulma rijitliği ve montaj uyumu gibi parametrelerde kendini gösterir. CNC sistemlerinde milimetrenin binde biri (mikron) düzeyindeki sapmalar bile nihai ürün kalitesini ciddi şekilde etkilediği için, redüktör değişiminden sonra sistemin yeniden kalibre edilmesi kaçınılmaz hale gelir.
Çalışma Prensibi ve Teknik Veriler
Planet redüktörler, adından da anlaşılacağı üzere gezegenler gibi dönen dişlilerin bir merkez dişli (güneş dişli) etrafında dönmesi prensibiyle çalışır. Bu yapı, yüksek tork iletimi, kompakt tasarım, düşük atalet ve yüksek verimlilik gibi avantajlar sunar. CNC makinelerinde bu özellikler, hızlı ve hassas eksen hareketleri için kritik öneme sahiptir. Bir planet redüktörün CNC ölçü ayarını etkileme potansiyeline sahip başlıca teknik parametreleri şunlardır:
- Boşluk (Backlash): Dişli boşluğu, dişliler arasındaki kaçınılmaz küçük aralıktır. Redüktörün giriş milini çevirdiğinizde, çıkış milinin hareket etmeye başlaması arasında geçen açısal mesafedir. Yeni bir redüktör, eski redüktörden farklı bir boşluk değerine sahip olabilir (daha düşük veya daha yüksek). Bu boşluk, CNC ekseninin yön değiştirdiği anlarda, motorun komutuna rağmen eksenin istenen konuma ulaşmasında gecikmeye veya aşmaya neden olur. Özellikle hassas konturların işlenmesinde veya delik delme işlemlerinde bu boşluk, ölçüsel hatalara yol açar. Örneğin, 5 ark dakikalık bir boşluk, uzun eksenlerde mikronlarca sapmaya neden olabilir.
- Dişli Oranı Hassasiyeti: Her ne kadar redüktörler belirli bir nominal dişli oranına (örneğin 1:5, 1:10) sahip olsa da, üretim toleransları nedeniyle bu oranda çok küçük sapmalar olabilir. Bu sapmalar, teorik olarak 10 tur dönmesi gereken bir motorun, ekseni tam olarak 10 tur döndürmemesi anlamına gelir. Bu durum, özellikle uzun mesafeli hareketlerde kümülatif hataya yol açar ve işlenen parçanın boyutsal doğruluğunu doğrudan etkiler. CNC kontrol ünitesi, eksenin hareketini belirli bir dişli oranına göre hesaplar; bu orandaki en küçük sapma bile ölçü ayarlarının bozulmasına neden olur.
- Burulma Rijitliği (Torsional Rigidity): Redüktörün tork altında ne kadar esneyeceğini gösteren bir parametredir. Yüksek rijitliğe sahip redüktörler, tork dalgalanmalarında daha az deformasyon gösterir. Yeni bir redüktörün burulma rijitliği eskisinden farklıysa, özellikle yüksek ivmelenme ve yavaşlama anlarında veya kesme kuvvetlerinin değiştiği durumlarda eksen konumunda anlık sapmalar meydana gelebilir. Bu durum, yüzey kalitesini ve işleme hassasiyetini olumsuz etkiler.
- Montaj Toleransları ve Uyum: Redüktörün servo motora ve makine şasesine (veya eksen mekanizmasına) montajı sırasında oluşan eksenel ve radyal hizalama hataları, redüktörün performansını ve dolayısıyla CNC ölçü ayarını bozar. Yeni bir redüktörün montaj yüzeyleri veya bağlantı noktaları, eski redüktörle birebir aynı hassasiyette olmayabilir. Bu durum, titreşimlere, aşınmaya ve en önemlisi konumlandırma hatalarına yol açar.
- Isıl Genleşme Farklılıkları: Farklı malzemelerden veya farklı üretim süreçlerinden gelen redüktörler, çalışma sıcaklıklarında farklı genleşme davranışları sergileyebilir. Bu da uzun süreli çalışmalarda eksen konumunda mikron düzeyinde kaymalara neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Boşluk (Backlash) | Genellikle ark dakika (arcmin) cinsinden ifade edilir. CNC için |
| Dişli Oranı Hassasiyeti | Nominal orandan sapma yüzdesi. Uzun mesafeli hareketlerde kümülatif konumlandırma hatasına neden olur. |
| Burulma Rijitliği | Newton metre/ark dakika (Nm/arcmin) veya Nm/rad cinsinden. Yüksek değer, tork altında daha az deformasyon anlamına gelir. Hassas yüzey işleme için kritik. |
| Tekrar Hassasiyeti | Aynı noktaya birden fazla gidişteki sapma. Genellikle mikron cinsinden ifade edilir. Redüktör ömrü ve kalitesiyle doğrudan ilişkilidir. |
| Maksimum Giriş Hızı | Redüktörün zarar görmeden dayanabileceği maksimum motor devri (rpm). Sistem dinamiklerini etkiler. |
| Montaj Hassasiyeti | Eksenel ve radyal hizalama toleransları. Yanlış montaj, titreşim ve konumlandırma hatalarına neden olur. |
| Servis Ömrü | Ortalama çalışma saati (örneğin 20.000 saat). Redüktörün kalitesi ve bakım gereksinimleri hakkında bilgi verir. |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Redüktör Seçimi ve Tedariki: En kritik adım, değiştirilecek redüktörün yerine, eski redüktörle birebir aynı veya daha üstün teknik özelliklere sahip bir redüktör seçmektir. Marka, model, dişli oranı, boşluk değeri, burulma rijitliği ve montaj arayüzleri gibi tüm parametrelerin orijinaline uygun olması esastır. Mümkünse orijinal ekipman üreticisi (OEM) tarafından onaylanmış veya tavsiye edilen yedek parçaların kullanılması, uyumsuzluk riskini minimize eder. Yedek parça tedarikinde sadece nominal dişli oranına bakmak yerine, tüm teknik veri föyünü karşılaştırmak hayati öneme sahiptir.
- Hassas Montaj ve Hizalama: Yeni redüktörün montajı, son derece dikkatli ve hassas bir şekilde yapılmalıdır. Servo motor ile redüktör arasındaki ve redüktör ile makine ekseni arasındaki hizalama (alignment), mikron düzeyinde önemlidir. Yanlış hizalama, redüktörün ve motorun ömrünü kısaltmakla kalmaz, aynı zamanda eksenel ve radyal yüklemeler nedeniyle boşluk değerlerinin artmasına ve konumlandırma hatalarına yol açar. Uygun tork anahtarları kullanılarak cıvata sıkma torklarının üretici talimatlarına göre ayarlanması, titreşimi ve gevşemeyi önler. Montaj sırasında mil bağlantılarında (coupling) herhangi bir gerilme veya zorlama olmamasına özen gösterilmelidir.
- CNC Kontrol Ünitesi ve Mekanik Kalibrasyon: Redüktör değişiminden sonra, CNC makinesinin mutlak kalibrasyonu kaçınılmazdır. Bu süreç genellikle iki ana bölümden oluşur:
- Mekanik Kalibrasyon: Lazer interferometre veya ballbar testi gibi yüksek hassasiyetli ölçüm cihazları kullanılarak eksenin tüm hareket alanı boyunca konumlandırma doğruluğu, tekrar hassasiyeti ve boşluk miktarı ölçülür. Bu testler, eksenin mekanik performansındaki sapmaları ortaya çıkarır.
- CNC Kontrol Ünitesi Kalibrasyonu: Elde edilen mekanik ölçüm verilerine göre, CNC kontrol ünitesindeki kompanzasyon (telafi) parametreleri güncellenir. Bu parametreler arasında boşluk telafisi (backlash compensation), adım hatası telafisi (pitch error compensation), dişli oranı düzeltmeleri ve lineer ölçek faktörleri yer alabilir. Bu adım, makinenin yazılımsal olarak yeni redüktörün karakteristiklerine uyum sağlamasını sağlar. Özellikle servo motorun enkoderinden gelen geri besleme sinyallerinin, redüktörün yeni dişli oranı ve boşluk değerleriyle doğru bir şekilde ilişkilendirilmesi gereklidir.
- İlk Çalıştırma ve Testler: Kalibrasyon tamamlandıktan sonra, makineyi düşük hızlarda ve boşta çalıştırarak herhangi bir anormal ses, titreşim veya düzensiz hareket olup olmadığı kontrol edilmelidir. Ardından, bilinen ölçülere sahip test parçaları işlenerek, makinenin ölçüsel doğruluğu ve yüzey kalitesi detaylı bir şekilde test edilmelidir. Bu testler, kalibrasyonun başarısını teyit etmek ve olası kalan sapmaları tespit etmek için kritik öneme sahiptir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Planet redüktör değişimi sonrası karşılaşılan sorunlar genellikle ölçüsel hassasiyet kaybı etrafında yoğunlaşır. İşte sık karşılaşılan sorunlar ve çözüm önerileri:
- Sürekli Ölçüsel Sapmalar (Boyut Hataları): İşlenen parçaların boyutsal olarak sürekli olarak kısa veya uzun çıkması.
- Olası Neden: Yeni redüktörün dişli oranının eski redüktörden çok küçük bir sapma göstermesi (nominal orandan farklılık) veya CNC kontrol ünitesindeki adım faktörünün (scale factor) güncellenmemesi. Ayrıca, yetersiz burulma rijitliği de kesme kuvvetleri altında esnemeye neden olabilir.
- Çözüm: Lazer interferometre ile eksen boyu boyunca adım hatası ölçümü yapılmalı ve CNC kontrol ünitesindeki ilgili kompanzasyon tabloları veya parametreleri güncellenmelidir. Gerekirse redüktörün tam dişli oranı tekrar kontrol edilmeli ve kontrol ünitesindeki motor/eksen parametreleri buna göre ayarlanmalıdır. Redüktörün burulma rijitliği yetersizse, daha yüksek rijitliğe sahip bir modelle değiştirilmesi gerekebilir.
- Yön Değişimlerinde Hata (Boşluk Etkisi): Eksenin hareket yönünü değiştirdiği noktalarda (örneğin köşe dönüşlerinde) ölçüsel sapmaların veya yüzeyde izlerin oluşması.
- Olası Neden: Yeni redüktörün boşluk (backlash) değerinin eski redüktörden farklı olması veya CNC kontrol ünitesindeki boşluk telafisi (backlash compensation) değerinin güncellenmemesi. Montajdaki gevşeklikler de boşluk algısını artırabilir.
- Çözüm: Ballbar testi veya özel boşluk ölçüm cihazları ile eksenin her iki yöndeki boşluk değeri hassas bir şekilde ölçülmeli ve CNC kontrol ünitesindeki boşluk telafisi parametresi buna göre ayarlanmalıdır. Montaj cıvatalarının torku kontrol edilmeli ve herhangi bir gevşeklik varsa giderilmelidir.
- Kötü Yüzey Kalitesi ve Titreşimler: İşlenmiş yüzeyde dalgalanmalar, pürüzlülük veya makineden gelen anormal titreşim sesleri.
- Olası Neden: Yetersiz burulma rijitliği, redüktörün içindeki dişli toleranslarının yüksek olması, redüktör veya motorun yanlış hizalanması, dengesiz montaj veya hasarlı rulmanlar.
- Çözüm: Montaj hizalaması ve sıkma torkları tekrar kontrol edilmelidir. Eğer redüktörün kendisi yüksek boşluklu veya düşük rijitlikliyse, daha kaliteli bir modelle değiştirilmesi düşünülebilir. Servomotor ayarları (gain, filtreler) da kontrol edilmeli ve optimize edilmelidir. Redüktörün iç yapısında bir sorun olduğundan şüpheleniliyorsa, uzman bir servis tarafından incelenmelidir.
- Eksen Konum Kaybı veya Sürüklenme: Makinenin uzun süre çalıştıktan sonra veya belirli operasyonlarda referans noktasını kaybetmesi.
- Olası Neden: Redüktörün içinde kayma, motor ile redüktör arasındaki kaplinin gevşek olması, enkoderin sinyal kaybı veya arızalanması.
- Çözüm: Kaplinlerin sıkılığı ve durumu kontrol edilmeli, gerekirse yenilenmelidir. Enkoder bağlantıları ve sinyal kalitesi incelenmelidir. Redüktörün iç yapısında bir kayma varsa, bu genellikle redüktörün ömrünü tamamladığı veya arızalandığı anlamına gelir ve değiştirilmesi gerekir.
Uzman Tavsiyesi
Planet redüktör değişimi, CNC makinelerinin en kritik bakım işlemlerinden biridir ve ölçü ayarının bozulması neredeyse kaçınılmaz bir sonuçtur. Bu durum, yeni redüktörün üretimden kaynaklanan mikro-farklılıkları, özellikle boşluk (backlash), dişli oranı hassasiyeti ve burulma rijitliği gibi teknik parametrelerdeki varyasyonlar nedeniyle ortaya çıkar. CNC makinelerinin milimetrenin binde biri hassasiyetinde çalıştığı göz önüne alındığında, bu mikro-farklılıklar bile işleme kalitesini ve parça doğruluğunu ciddi şekilde etkileyebilir.
Endüstriyel otomasyon sektöründe faaliyet gösteren bir uzman olarak tavsiyem, redüktör değişimi sürecine azami özen ve profesyonellik ile yaklaşılmasıdır. İlk olarak, yedek parça tedarikinde orijinal ekipman üreticisi (OEM) ile çalışmak veya teknik özellikleri birebir karşılayan, hatta mümkünse daha üstün bir redüktör seçmek, gelecekteki sorunları minimize etmenin anahtarıdır. İkinci olarak, montaj aşamasında hassas hizalama ve üretici tarafından belirtilen tork değerlerine uyulması, redüktörün ve motorun ömrünü uzatırken, mekanik stabiliteyi de garanti altına alır. En önemlisi, redüktör değişiminden sonra kapsamlı bir kalibrasyon sürecinin uygulanmasıdır. Bu, lazer interferometre veya ballbar gibi hassas ölçüm cihazlarıyla eksenin mekanik performansının analiz edilmesini ve CNC kontrol ünitesindeki kompanzasyon parametrelerinin (boşluk telafisi, adım hatası telafisi vb.) güncellenmesini içerir. Bu adım, makinenin yeni redüktörle uyumlu bir şekilde çalışmasını ve eski hassasiyetini geri kazanmasını sağlar.
Unutulmamalıdır ki, bu tür kritik bileşen değişimlerinde yapılan ihmaller veya eksik kalibrasyonlar, uzun vadede daha büyük üretim kayıplarına, hurda oranının artmasına ve makine arıza sürelerinin uzamasına yol açar. Bu nedenle, redüktör değişimini sadece bir parça değişimi olarak değil, makinenin genel performansını etkileyen bir yeniden ayarlama süreci olarak görmek ve gerekli uzmanlığı bu sürece dahil etmek, işletmeler için stratejik bir yatırımdır. Kaliteli yedek parça, doğru montaj ve titiz kalibrasyon, CNC makinelerinizin optimum verimlilik ve hassasiyetle çalışmaya devam etmesinin garantisidir.