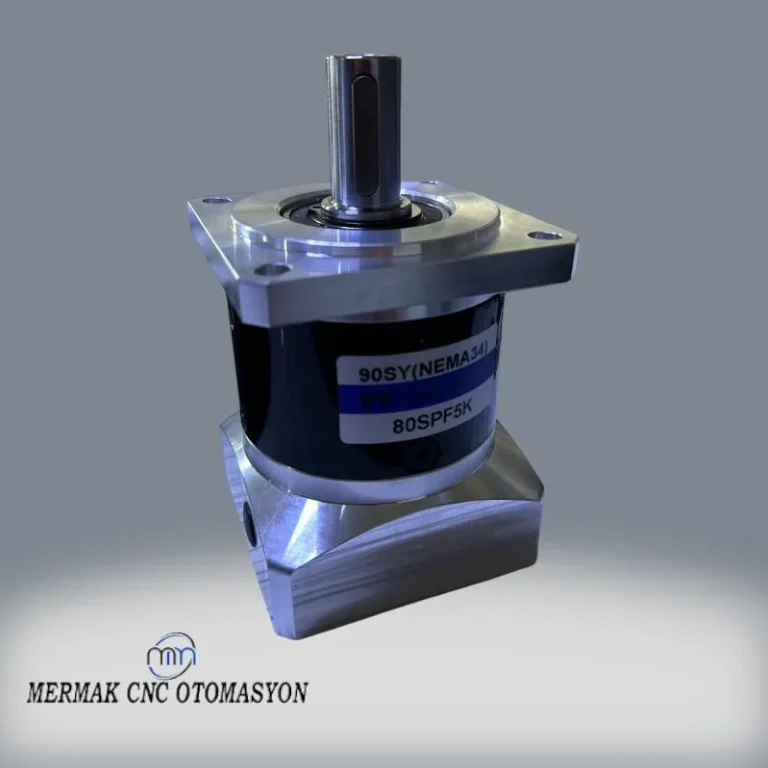
Planet Redüktör Değişiminden Sonra Steps/mm Ayarı Nasıl Güncellenir?

İçindekiler
Planet redüktör değişiminden sonra Steps/mm ayarını güncellemek için, yeni redüksiyon oranını ve eski redüksiyon oranını kullanarak mevcut Steps/mm değerini doğru bir şekilde yeniden hesaplamanız gerekir. Temel formül: Yeni Steps/mm = Eski Steps/mm * (Yeni Redüksiyon Oranı / Eski Redüksiyon Oranı). Bu hesaplamayı kontrol sisteminizin ilgili parametresine girip, ardından hassas kalibrasyon ve testler yaparak mekanik hareketin doğruluğunu doğrulamalısınız.
Planet Redüktör Değişiminden Sonra Steps/mm Ayarı Nasıl Güncellenir? Nedir?
Endüstriyel otomasyon sistemlerinde, özellikle CNC tezgahları, robotik kollar, lineer eksenler ve diğer hassas hareket kontrol uygulamalarında, bir motorun her bir adımının veya enkoder darbesinin ne kadar lineer hareket (milimetre cinsinden) ürettiğini belirten parametreye Steps/mm (veya bazen Pulse/mm, Unit/mm) denir. Bu değer, motorun çözünürlüğü, redüktörün redüksiyon oranı ve kullanılan mekanik aktarım elemanının (vidalı mil hatvesi, kayış-kasnak çapı vb.) özelliklerine bağlıdır. Bir planet redüktörün değiştirilmesi durumunda, genellikle yeni redüktörün farklı bir redüksiyon oranına sahip olması nedeniyle, bu Steps/mm değeri de değişmek zorundadır. Aksi takdirde, makine komut edilen mesafelerden farklı hareketler yapacak, bu da konumlandırma hatalarına, işleme hassasiyeti kayıplarına ve potansiyel ürün firelerine yol açacaktır. Bu işlem, makinenin yeniden doğru ve hassas bir şekilde çalışmasını sağlamak için kritik öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
Steps/mm ayarının temel çalışma prensibi, bir motorun dönme hareketini, redüktör ve mekanik aktarım elemanları aracılığıyla istenen lineer veya açısal harekete dönüştürme sürecini doğru bir şekilde haritalamaktır. Bu parametre, kontrolörün (CNC, PLC, hareket kontrol kartı vb.) bir ekseni belirli bir mesafe hareket ettirmek için motora kaç adım veya darbe göndermesi gerektiğini bilmesini sağlar. Hesaplama genellikle aşağıdaki formül üzerinden yapılır:
Steps/mm = (Motor Çözünürlüğü * Redüksiyon Oranı) / (Mekanik Aktarım Elemanının İlerleme Mesafesi)
Burada:
- Motor Çözünürlüğü: Step motorlar için adım açısı (örneğin, 1.8° için 200 adım/devir), servo motorlar için ise enkoderin darbe sayısı (örneğin, 10.000 CPR veya 40.000 P/R).
- Redüksiyon Oranı: Planet redüktörün giriş milinin bir tam turuna karşılık çıkış milinin kaç tur döndüğünü gösteren oran (örneğin, 1:5, 1:10). Bu oran, torku artırırken hızı düşürür ve hassasiyeti artırır.
- Mekanik Aktarım Elemanının İlerleme Mesafesi: Genellikle vidalı mil hatvesi (bir turda milimetrik ilerleme) veya kayış-kasnak sistemlerinde kasnak çapı ve kayışın bir turdaki ilerlemesi (çevre uzunluğu) kullanılır.
Yeni bir planet redüktör takıldığında, eğer sadece redüksiyon oranı değişiyorsa, motor çözünürlüğü ve mekanik aktarım elemanının ilerleme mesafesi sabit kalır. Bu durumda, yeni Steps/mm değeri, eski değeri yeni ve eski redüksiyon oranları arasındaki farkla çarparak kolayca bulunabilir. Örneğin, eski redüktör oranı 1:5 iken yeni redüktör oranı 1:10 ise, yeni redüktör daha fazla redüksiyon sağlayarak çıkış milini daha yavaş döndürecektir. Bu durumda, aynı lineer hareketi elde etmek için motora daha fazla adım göndermek gerekecektir. Dolayısıyla, Yeni Steps/mm = Eski Steps/mm * (Yeni Redüksiyon Oranı / Eski Redüksiyon Oranı) formülü kullanılır.
Bu ayarın doğru yapılması, makinenin pozisyonlama hassasiyetini, tekrarlanabilirliğini ve doğruluğunu doğrudan etkiler. Yanlış bir Steps/mm değeri, işlenen parçaların boyutlarında tutarsızlıklar, montaj hataları veya robotik uygulamalarda istenmeyen yörünge sapmaları gibi ciddi sorunlara yol açabilir. Bu nedenle, redüktör değişiminden sonra bu parametrenin güncellenmesi ve doğrulanması, makinenin performansının sürdürülebilirliği açısından temel bir adımdır.
| Parametre | Değer/Açıklama |
|---|---|
| Motor Tipi | Servo Motor (Enkoderli) veya Step Motor |
| Motor Çözünürlüğü | Servo: 2500 PPR Enkoder (10000 P/R); Step: 200 Adım/Devir |
| Eski Planet Redüktör Oranı | 1:5 (Örnek) |
| Yeni Planet Redüktör Oranı | 1:10 (Örnek) |
| Mekanik Aktarım Elemanı | Vidalı Mil (Hatve: 5 mm/devir) |
| Eski Steps/mm (Hesaplanmış) | (10000 * 5) / 5 = 10000 P/mm (Servo için) |
| Yeni Steps/mm (Hesaplanmış) | (10000 * 10) / 5 = 20000 P/mm (Servo için) |
| Kontrol Sistemi Parametre Adı | Axis_X_StepsPerUnit, Gear_Ratio_Numerator, Gear_Ratio_Denominator (Markaya göre değişir) |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Redüksiyon Oranı Tespiti: Değişim yapılacak ve takılacak redüktörlerin etiketlerinden veya teknik dokümanlarından redüksiyon oranlarını (i oranı) kesinlikle teyit edin. En ufak bir yanlışlık, tüm hesaplamaları hatalı kılacaktır. Özellikle benzer görünümlü redüktörlerde oran farkları olabilir. Gerekirse, üretici ile iletişime geçerek seri numarası üzerinden doğru bilgilere ulaşın.
- Kontrol Sistemi Parametre Erişim ve Modifikasyonu: Makinenin CNC kontrolörü, PLC, hareket kontrol kartı veya servo sürücüsü üzerinde Steps/mm parametresinin nerede bulunduğunu ve nasıl değiştirileceğini bilmeniz gerekir. Genellikle bu ayarlar, eksen konfigürasyon menülerinde, “Gear Ratio”, “Electronic Gearing”, “Steps per Unit” veya “Scaling Factor” gibi isimler altında bulunur. Erişim için özel bir şifre veya yetkilendirme gerekebilir. Değişiklik yapmadan önce mutlaka mevcut parametrelerin yedeğini alın.
- Mekanik Bütünlük ve Hizalama Kontrolü: Yeni redüktörün montajı sırasında mekanik hizalamaya azami dikkat gösterilmelidir. Motor ile redüktör ve redüktör ile yük (vidalı mil, dişli vb.) arasındaki kaplinlerin veya bağlantıların doğru ve boşluksuz bir şekilde monte edildiğinden emin olun. Yanlış hizalama, titreşime, aşınmaya ve hatta redüktör arızasına yol açabilir, ayrıca hareket hassasiyetini olumsuz etkiler. Tüm bağlantı cıvatalarını tork anahtarı ile doğru tork değerlerine göre sıkın.
- İlk Kalibrasyon ve Kısa Mesafe Testleri: Hesaplanan yeni Steps/mm değeri sisteme girildikten sonra, makineyi düşük hızlarda ve çok kısa mesafelerde (örneğin 10 mm, 50 mm) hareket ettirerek ilk testleri yapın. Bu testlerde bir kumpas, mikrometre veya dial indikatör kullanarak komut edilen mesafe ile gerçekte kat edilen mesafeyi karşılaştırın. Büyük sapmalar varsa, hesaplamalarınızı veya parametre girişinizi tekrar kontrol edin.
- Hassas Kalibrasyon ve Uzun Mesafe Doğrulaması: Kısa mesafe testleri başarılı olduktan sonra, daha uzun mesafelerde (örneğin 100 mm, 500 mm, 1000 mm) ve farklı hızlarda hassas kalibrasyon yapın. Bu aşamada, lazer interferometre, hassas ölçüm cetvelleri veya kalibre edilmiş referans blokları gibi daha yüksek hassasiyetli ölçüm ekipmanları kullanmak idealdir. Ölçülen sapmalara göre Steps/mm değerinde ince ayarlar yapmanız gerekebilir (örneğin, 10000 Steps/mm yerine 10000.5 Steps/mm gibi). İteratif bir süreçle en uygun hassasiyeti elde etmeye çalışın.
- Dokümantasyon ve Etiketleme: Yapılan tüm değişiklikleri (yeni redüktör modeli, seri numarası, redüksiyon oranı, yeni Steps/mm değeri, değişim tarihi) makinenin bakım kayıtlarına ve teknik dokümanlarına eksiksiz bir şekilde işleyin. Ayrıca, makine panosu veya eksen üzerine yeni Steps/mm değerini belirten bir etiket yapıştırmak, gelecekteki bakım veya sorun giderme süreçlerini kolaylaştıracaktır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Planet redüktör değişiminden sonra Steps/mm ayarı yapılırken veya sonrasında çeşitli sorunlarla karşılaşmak mümkündür. Bu sorunları ve olası çözümlerini bilmek, arıza giderme sürecini hızlandıracaktır:
- Sorun 1: Yanlış Redüksiyon Oranı Hesabı veya Girişi.
Açıklama: En sık karşılaşılan sorunlardan biridir. Redüktörün etiketindeki oran yanlış okunmuş, hesaplamada hata yapılmış veya kontrol sistemine yanlış değer girilmiştir. Bu durum, makinenin komut edilen mesafenin çok üzerinde veya altında hareket etmesine neden olur.
Çözüm: Öncelikle, hem eski hem de yeni redüktörün teknik dokümanlarından veya üretici web sitesinden doğru redüksiyon oranlarını teyit edin. Hesaplamayı dikkatlice tekrar yapın. Kontrol sistemine girilen parametre değerini kontrol edin ve doğru olduğundan emin olun. Gerekirse manuel olarak redüktörün giriş milini belirli bir tur döndürüp çıkış milinin kaç tur döndüğünü gözlemleyerek oranı doğrulayın.
- Sorun 2: Kontrol Sistemi Parametresini Bulamama veya Değiştirememe.
Açıklama: Bazı kontrol sistemleri veya eski makineler, Steps/mm ayarını doğrudan kullanıcı arayüzünden değiştirmeye izin vermeyebilir veya parametre adı açık olmayabilir. Yetkisiz erişim kısıtlamaları da bir engel olabilir.
Çözüm: Makinenin veya kontrol sisteminin kullanım kılavuzuna başvurun. “Scale Factor”, “Electronic Gearing”, “Axis Calibration” gibi anahtar kelimelerle arama yapın. Yetkili servis veya makine üreticisi ile iletişime geçerek parametreye nasıl erişileceğini ve değiştirileceğini öğrenin. Gerekirse, özel yazılımlar veya servis modları gerekebilir. Erişim şifresi veya yetkilendirme seviyesi ayarlarını kontrol edin.
- Sorun 3: Mekanik Bağlantı Hataları veya Boşluk (Backlash).
Açıklama: Yeni redüktörün montajı sırasında kaplinlerin, vidalı mil bağlantısının veya diğer mekanik elemanların gevşek kalması, yanlış hizalanması veya redüktörün kendisinde aşırı boşluk olması durumunda, Steps/mm ayarı doğru olsa bile hassas konumlandırma sağlanamaz. Özellikle yön değiştirirken ekstra hareket veya titreşimler gözlemlenebilir.
Çözüm: Tüm mekanik bağlantıları kontrol edin ve tork anahtarı ile üretici spesifikasyonlarına göre sıkın. Motor ile redüktör ve redüktör ile yük arasındaki kaplinlerin doğru hizalandığından emin olun (örneğin, dial indikatör ile). Redüktörün kendisinde aşırı boşluk varsa, bu genellikle redüktörün kalitesi veya ömrüyle ilgilidir; bu durumda redüktör değişimi düşünülmelidir. Bazı kontrol sistemleri, yazılımsal olarak boşluk kompanzasyonu (backlash compensation) yapma özelliğine sahiptir; bu özelliği doğru şekilde ayarlayarak küçük boşluklar telafi edilebilir.
- Sorun 4: Kalibrasyon Sonrası Hatalı Pozisyonlama ve Hassasiyet Sorunları.
Açıklama: Hesaplamalar ve parametre girişi doğru yapılmış gibi görünse de, makine komut edilen mesafeden sürekli olarak daha az veya daha fazla hareket ediyor. Bu durum genellikle küçük bir kalibrasyon hatasından veya çevresel faktörlerden kaynaklanabilir.
Çözüm: Hassas ölçüm ekipmanları (lazer interferometre, kalibre edilmiş cetvel) kullanarak belirli bir mesafeyi (örneğin 500 mm) komut edin ve gerçekte kat edilen mesafeyi ölçün. Eğer komut edilen mesafe (Xc) ve ölçülen mesafe (Xm) arasında bir fark varsa, Steps/mm değerini iteratif olarak ayarlayabilirsiniz:
Yeni Steps/mm = Mevcut Steps/mm * (Xc / Xm). Bu işlemi birkaç kez tekrarlayarak hassasiyeti artırın. Ayrıca, sıcaklık değişimlerinin, mekanik gerilmelerin veya motorun adım kaydırmasının (step loss) etkilerini de göz önünde bulundurun. Motorun yeterli torka sahip olup olmadığını ve sürücü ayarlarının doğru olduğunu kontrol edin. - Sorun 5: Kontrol Sistemi Yazılımı veya Donanımı Uyuşmazlığı.
Açıklama: Çok nadir de olsa, özellikle eski kontrol sistemleri, yeni nesil redüktörlerin veya motorların getirdiği bazı gereksinimlerle (örneğin, yüksek çözünürlüklü enkoderler) tam uyumlu çalışamayabilir veya belirli parametre aralıklarını desteklemeyebilir.
Çözüm: Kontrol sistemi üreticisi ile iletişime geçerek uyumluluk hakkında bilgi alın. Gerekirse, kontrol sistemi yazılımının güncellenmesi veya daha modern bir hareket kontrolörü veya sürücüye geçilmesi gerekebilir. Bu tür bir durum, genellikle kapsamlı bir sistem yükseltmesini gerektirebilir.
Uzman Tavsiyesi
Planet redüktör değişimi, endüstriyel otomasyon sistemlerinin bakım rutininde önemli bir adımdır ve bu değişimin ardından Steps/mm ayarının doğru bir şekilde güncellenmesi, makinenin operasyonel doğruluğu ve verimliliği için hayati öneme sahiptir. Bu süreç, sadece basit bir matematiksel hesaplamadan ibaret değildir; aynı zamanda dikkatli mekanik montaj, kontrol sistemi bilgisi ve titiz bir kalibrasyon metodolojisi gerektirir. Saha tecrübelerimize göre, bu tür bir güncellemede en kritik başarı faktörleri, doğru teknik verilere erişim, adım adım bir yaklaşımla hareket etmek ve her aşamada doğrulamalar yapmaktır. Özellikle, redüktör oranlarının teyidi ve kalibrasyon sürecinde hassas ölçüm aletlerinin kullanılması, nihai doğruluk için vazgeçilmezdir. Unutulmamalıdır ki, otomasyon sistemlerinde hassasiyet ve tekrarlanabilirlik, üretim kalitesinin ve maliyet etkinliğinin temelini oluşturur. Yanlış bir Steps/mm ayarı, zamanla biriken hatalara, üretim kayıplarına ve hatta makine bileşenlerinin erken aşınmasına yol açabilir. Bu nedenle, redüktör değişimi gibi kritik bir müdahaleden sonra, makinenin adeta “sıfırdan ayarlandığı” bilinciyle hareket edilmeli, tüm adımlar eksiksiz ve özenle tamamlanmalıdır. Her zaman olduğu gibi, yapılan tüm değişikliklerin detaylı bir şekilde dokümante edilmesi, gelecekteki servis ve bakım işlemleri için değerli bir referans noktası oluşturacaktır. Şüpheye düşüldüğünde veya karmaşık sistemlerde, konusunda uzman bir entegratörden veya makine üreticisinden destek almak, olası hataların önüne geçmek ve sistemin optimum performansla çalışmasını sağlamak adına en doğru yaklaşımdır.