Pens Tutucu Nedir? Spindle ve Freze Sistemlerinde Nasıl Kullanılır?
İçindekiler
Pens tutucu, freze ve spindle sistemlerinde kesici takımları yüksek hassasiyetle ve güvenli bir şekilde bağlamak için kullanılan kritik bir bileşendir. Takımın işleme sırasında sabit kalmasını sağlayarak titreşimi azaltır, işleme kalitesini artırır ve takım ömrünü uzatır. Doğru pens tutucu seçimi ve kullanımı, modern CNC işleme operasyonlarında verimlilik ve hassasiyet için temeldir.
Pens Tutucu Nedir? Spindle ve Freze Sistemlerinde Nasıl Kullanılır? Nedir?
Endüstriyel otomasyon ve talaşlı imalat dünyasında, işleme süreçlerinin kalitesi ve verimliliği doğrudan kullanılan takım tutucu sistemlerinin hassasiyetine bağlıdır. Bu sistemlerin başında gelen pens tutucu, bir diğer adıyla klemens tutucu veya collet chuck, CNC işleme merkezleri, freze tezgahları ve torna tezgahları gibi spindle (iş mili) bazlı sistemlerde kesici takımları (matkaplar, frezeler, raybalar vb.) güvenli ve merkezinde tutmak için kullanılan hassas bir bağlama aracıdır. Temel amacı, kesici takımın iş mili eksenine göre minimum salgı (TIR – Total Indicator Runout) ile sabitlenmesini sağlayarak, yüksek hassasiyetli işleme, üstün yüzey kalitesi ve optimize edilmiş takım ömrü elde etmektir.
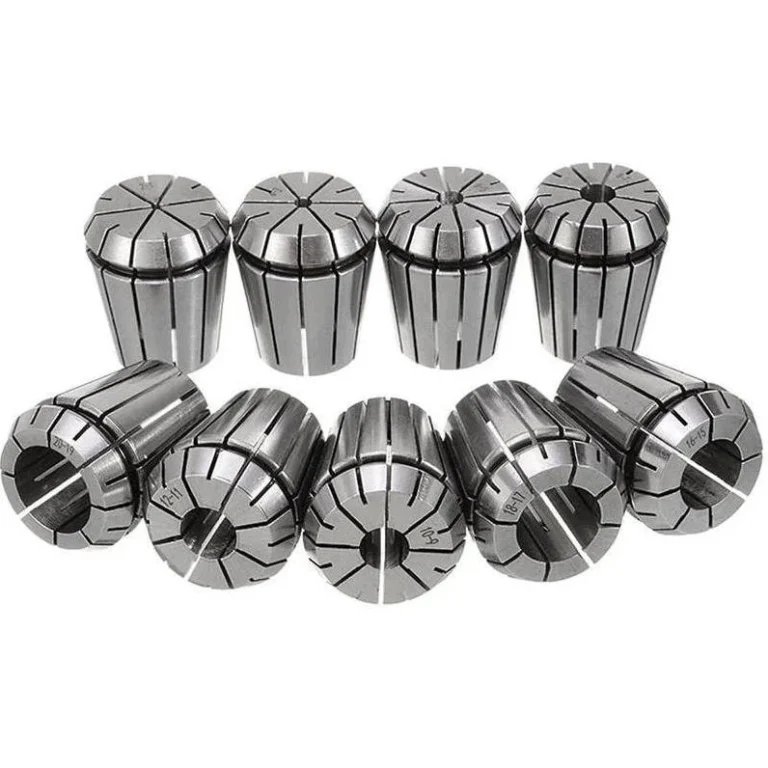
Bir pens tutucu sistemi genellikle üç ana bileşenden oluşur: pens tutucu gövdesi (chuck body), pens (collet) ve pens somunu (collet nut). Pens tutucu gövdesi, makinenin iş miline doğrudan veya bir adaptör aracılığıyla bağlanır. Pens, kesici takımın şaftını saran ve genellikle hassas bir şekilde taşlanmış, esnek bölümlere sahip bir bileşendir. Pens somunu ise, pense dışarıdan baskı uygulayarak takımın sıkılmasını sağlayan vida mekanizmasına sahip parçadır. Bu üç bileşenin uyumlu çalışması, takımın yüksek devirlerde bile stabil kalmasını, titreşimi minimuma indirmesini ve böylece işleme performansını en üst düzeye çıkarmasını garantiler.
Çalışma Prensibi ve Teknik Veriler
Pens tutucuların çalışma prensibi oldukça basittir ancak arkasındaki mühendislik ve hassasiyet son derece karmaşıktır. Kesici takımın pens tutucuya takılması süreci şu adımlarla özetlenebilir: İlk olarak, kesici takımın şaft çapına uygun bir pens seçilir ve pens tutucu gövdesinin iç konisine yerleştirilir. Ardından, kesici takım pensin içine, genellikle önerilen minimum bağlama derinliğine kadar itilir. Son olarak, pens somunu, pensi gövdenin konik yüzeyine doğru iterek pensin esnek bölümlerinin takım şaftını sıkıca kavramasını sağlar. Bu sıkma işlemi, genellikle bir tork anahtarı kullanılarak belirli bir tork değerine kadar yapılır, bu da tutucunun optimum sıkma kuvvetini ve hassasiyetini garanti eder.
Piyasada farklı ihtiyaçlara yönelik çeşitli pens tutucu sistemleri bulunmaktadır. En yaygın kullanılan tiplerden bazıları şunlardır:
- ER Pens Tutucular (ER Collet Chucks): En popüler ve çok yönlü sistemlerden biridir. Geniş bir sıkma aralığına sahiptir ve genellikle frezeleme, delme ve raybalama uygulamalarında kullanılır. ER8’den ER50’ye kadar farklı boyutlarda mevcuttur.
- OZ Pens Tutucular (OZ Collet Chucks): Daha ağır kesim uygulamaları için tasarlanmıştır ve daha yüksek sıkma kuvveti sunar. Genellikle daha büyük takımlar için tercih edilir.
- TG Pens Tutucular (TG Collet Chucks): Yüksek hassasiyet ve daha az salgı gerektiren uygulamalar için idealdir. Özellikle kalıpçılık ve ince işleme operasyonlarında kullanılır.
- YG Pens Tutucular (YG Collet Chucks): Genellikle yüksek hızlı işleme (HSM) uygulamaları için optimize edilmiş, gelişmiş dengeleme özelliklerine sahip pens tutuculardır.
Pens tutucuların teknik performansı, birkaç kritik parametre ile ölçülür. Salgı hassasiyeti (TIR), takımın iş mili eksenine göre ne kadar sapma gösterdiğini belirtir ve genellikle mikron cinsinden ifade edilir (örneğin, Sıkma kuvveti, pensin takımı ne kadar güçlü kavradığını gösterir ve takımın kaymasını veya çekilmesini önler. Yüksek hızlı uygulamalar için dengeleme (balance), tutucunun belirli bir devirde titreşim yaratmamasını sağlamak için hayati öneme sahiptir (örneğin, G2.5 @ 25,000 RPM). Ayrıca, pens tutucunun malzeme kalitesi (genellikle yüksek alaşımlı takım çeliği), sertliği (örneğin, HRC 56-60) ve işçilik hassasiyeti, genel performansı ve dayanıklılığı doğrudan etkiler. Soğutma sıvısı geçişi için içten soğutmalı (through-spindle coolant) pens tutucular da modern işleme gereksinimleri için yaygın olarak kullanılmaktadır.
| Parametre | Değer/Açıklama |
|---|---|
| Pens Tutucu Tipi | ER16, ER20, ER25, ER32, ER40 (En yaygın tipler) |
| Malzeme | Yüksek Alaşımlı Takım Çeliği (Örn: 20CrMnTi, 40CrMnTi) |
| Sertlik (Gövde) | HRC 56-60 (Isıl işlem görmüş) |
| Salgı Hassasiyeti (TIR) | ≤ 0.005 mm (5 mikron) standardı; Yüksek hassasiyetli modellerde ≤ 0.003 mm (3 mikron) |
| Denge Sınıfı | G2.5 @ 25,000 RPM (Yüksek hızlı işleme için kritik) |
| Sıkma Kuvveti | Pens boyutuna ve tork değerine bağlı olarak 500 N – 2500 N arasında değişir |
| Yüzey İşlem | Korozyon direnci ve dayanıklılık için karartma veya özel kaplama |
| Uygulama Alanları | CNC Frezeleme, Delme, Raybalama, Kılavuz Çekme, Kalıpçılık |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Pens ve Takım Eşleşmesi: Her zaman kesici takımın şaft çapına tam olarak uyan pens kullanılmalıdır. Örneğin, 10 mm şaft çaplı bir takım için 10 mm’lik bir pens kullanılmalıdır. Farklı çaplardaki penslerin veya takımın pens içine tam oturmaması, yüksek salgıya, takım kaymasına ve takım ömrünün kısalmasına neden olur. Yanlış eşleşme, takımın kırılmasına veya iş parçasının hasar görmesine yol açabilir.
- Temizlik ve Bakım: Pens tutucu gövdesi, pens ve pens somunu, talaş, toz, soğutma sıvısı kalıntıları ve yağdan arındırılmış olmalıdır. Her takım değişiminde veya belirli aralıklarla tüm bileşenlerin temizlenmesi, hassasiyetin korunması için hayati öneme sahiptir. Kirli yüzeyler, pensin doğru oturmasını engeller ve salgı değerlerini artırır. Temizlik için basınçlı hava ve uygun temizleme sıvıları kullanılabilir.
- Doğru Sıkma Torku ve Tork Anahtarı Kullanımı: Pens somunu, üretici tarafından belirtilen tork değerine göre bir tork anahtarı ile sıkılmalıdır. Aşırı sıkma, pensin veya somunun deformasyonuna, hatta kırılmasına neden olabilirken, yetersiz sıkma takımın kaymasına veya titreşim yapmasına yol açar. Tork anahtarı kullanımı, tutarlı ve güvenilir bağlama kuvveti sağlar, bu da işleme kalitesi ve takım güvenliği için kritik öneme sahiptir.
- Takım Bağlama Derinliği: Kesici takım, pens içine yeterli derinlikte bağlanmalıdır. Genellikle takım şaftının en az 2/3’ünün pens içinde olması önerilir. Yetersiz bağlama derinliği, takımın stabilitesini azaltır, titreşimi artırır ve takımın pens içinden çekilme riskini yükseltir. Ancak aşırı derin bağlama da bazı durumlarda gereksiz yere takımın etkili boyunu kısaltabilir.
- Düzenli Kontrol ve Değişim: Pensler ve pens somunları zamanla aşınabilir veya deforme olabilir. Özellikle penslerin sıkma yüzeylerinde çatlaklar, ezikler veya kalıcı deformasyonlar olup olmadığı düzenli olarak kontrol edilmelidir. Aşınmış veya hasar görmüş pensler ve somunlar derhal değiştirilmelidir, aksi takdirde işleme kalitesi düşer ve takım kırılma riski artar.
- Soğutma Sıvısı ve Yağlama: Özellikle içten soğutmalı pens tutucular kullanılıyorsa, soğutma sıvısı kanallarının tıkalı olmadığından emin olunmalıdır. Pens somununun dişlerine ve konik yüzeylerine periyodik olarak uygun bir yağlayıcı uygulanması, sıkma işlemini kolaylaştırır, aşınmayı azaltır ve ömrü uzatır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Pens tutucu sistemlerinin doğru kullanımı, verimli ve kaliteli işleme için vazgeçilmezdir. Ancak sahada karşılaşılan bazı yaygın sorunlar, üretim sürecini olumsuz etkileyebilir. Bu sorunları ve çözüm yollarını bilmek, operatörlerin ve bakım ekiplerinin hızlı ve etkili müdahale etmesini sağlar:
- Yüksek Salgı (Total Indicator Runout – TIR):
- Sorun: İşlenmiş yüzeyde izler, kötü yüzey kalitesi, takım ömründe dramatik düşüş, takım kırılmaları.
- Nedenleri: Kirli pens veya pens tutucu koniği, aşınmış veya hasar görmüş pens, yanlış çapta pens kullanımı, takım şaftının kirli veya hasarlı olması, pens somununun yetersiz veya aşırı sıkılması, dengesiz takım/tutucu montajı.
- Çözümler: Tüm bileşenleri (pens tutucu, pens, pens somunu, takım şaftı) titizlikle temizleyin. Aşınmış veya hasar görmüş pens ve somunları yenisiyle değiştirin. Takım şaftına tam oturan doğru çapta pens kullanın. Pens somununu üretici tavsiyesine uygun torkta sıkmak için kalibre edilmiş bir tork anahtarı kullanın. Yüksek hızlı uygulamalar için dengeli pens tutucuları tercih edin ve takım montajının da dengeli olduğundan emin olun.
- Takım Kayması veya Çekilmesi (Tool Pull-out / Slip):
- Sorun: İşleme sırasında takımın pens içinden kayması veya çekilmesi, iş parçasında hasar, takım kırılması, işleme toleranslarının dışına çıkılması.
- Nedenleri: Yetersiz sıkma torku, takım şaftının yağlı veya kaygan olması, aşınmış pensin sıkma kuvvetini kaybetmesi, ağır kesim koşulları için uygun olmayan pens tipi (örneğin, standart ER yerine yüksek tutuşlu pensler gerekebilir).
- Çözümler: Her zaman doğru torkta sıkma için tork anahtarı kullanın. Takım şaftını pens içine takmadan önce alkol veya uygun bir temizleyici ile yağdan ve kirden arındırın. Aşınmış pensleri değiştirin. Özellikle ağır kesimler veya yüksek ilerleme hızları için, daha yüksek sıkma kuvveti sunan veya takım şaftında özel tutucu kanalları olan (Weldon, Whistle Notch) pens tutucuları veya hidrolik/shrink fit tutucuları değerlendirin.
- Pens veya Somun Sıkışması / Kilitlenmesi:
- Sorun: Pensin veya somunun tutucuya sıkışması ve çıkarılamaması, üretim duruşları.
- Nedenleri: Aşırı sıkma, dişlerde veya konik yüzeylerde korozyon veya kir birikmesi, yetersiz yağlama, hasarlı dişler.
- Çözümler: Tork anahtarı kullanarak aşırı sıkmadan kaçının. Pens somununun dişlerini ve pens tutucu konik yüzeylerini düzenli olarak temizleyin ve uygun bir gres veya yağ ile yağlayın. Eğer sıkışma meydana gelirse, zorlamadan önce uygun sökme araçlarını ve tekniklerini kullanın. Hasarlı parçaları değiştirin.
- Kısa Takım Ömrü:
- Sorun: Kesici takımların beklenenden daha kısa sürede aşınması veya kırılması.
- Nedenleri: Yüksek salgıdan kaynaklanan dengesiz yük dağılımı, aşırı titreşim, takımın pens içinde yeterince sıkı tutulmaması, yanlış kesme parametreleri.
- Çözümler: Yüksek salgı sorununu çözmek için yukarıdaki adımları uygulayın. Takımın pens içinde stabil ve titreşimsiz olduğundan emin olun. Kesme parametrelerini (devir, ilerleme, talaş derinliği) takım üreticisinin tavsiyelerine göre optimize edin.
Uzman Tavsiyesi
Pens tutucular, modern talaşlı imalatın görünmez kahramanlarıdır. Hassas işleme, yüksek verimlilik ve güvenli operasyonlar için doğru seçilmiş ve bakımı yapılmış bir pens tutucu sistemi kritik öneme sahiptir. Endüstriyel otomasyonun hızla geliştiği günümüzde, işleme toleransları giderek daralmakta ve yüzey kalitesi beklentileri yükselmektedir. Bu talepleri karşılamanın anahtarı, kullanılan kesici takımların iş mili ile mükemmel bir uyum içinde çalışmasını sağlamaktır. Pens tutucular, bu uyumu sağlayan temel köprü görevi görürler.
Uzman bir saha gözlemcisi olarak tavsiyem şudur: Pens tutucu sistemlerine yapılan yatırımı sadece bir maliyet kalemi olarak görmeyin, aksine üretim kalitenizi, verimliliğinizi ve takım ömrünüzü doğrudan etkileyen stratejik bir yatırım olarak değerlendirin. Kaliteli bir pens tutucu, başta yüksek maliyetli gibi görünse de, daha az hurda, daha az takım kırılması, daha hızlı işleme süreleri ve üstün parça kalitesi ile bu maliyeti kısa sürede amorti edecektir. Operatörlerinizin pens tutucu seçimi, montajı, bakımı ve sorun giderme konularında düzenli eğitimler almasını sağlayın. Unutmayın, en gelişmiş CNC tezgahı bile, kesici takımını doğru bir şekilde tutamayan bir pens tutucu ile potansiyelinin altında performans gösterecektir. Temizlik, doğru tork ve düzenli kontrol, pens tutucu sistemlerinizin ömrünü uzatmanın ve işleme süreçlerinizden maksimum verim almanın altın kurallarıdır.