Pens Nedir? ER11, ER16, ER20, ER25 ve ER32 Pens Farkları Nelerdir?

İçindekiler
Pens (Collet), CNC makinelerinde kesici takımları veya iş parçalarını yüksek hassasiyetle sabitlemek için kullanılan konik yapılı bir tutucudur. ER serisi pensler (ER11, ER16, ER20, ER25, ER32), temel olarak dış çapları ve dolayısıyla sıkıştırabildikleri takım çapı aralıkları ile farklılaşır; ER11 en küçük çaplı takımlar için, ER32 ise daha büyük ve ağır işleme takımları için uygundur.
Pens Nedir? ER11, ER16, ER20, ER25 ve ER32 Pens Farkları Nelerdir? Nedir?
Endüstriyel otomasyon ve talaşlı imalat dünyasında, hassasiyet ve verimlilik anahtar kelimelerdir. Bu bağlamda, kesici takımların makine miline güvenli, doğru ve yüksek konsantriklikte bağlanması kritik bir öneme sahiptir. İşte bu noktada pens (İngilizce collet), devreye girer. Pens, özellikle CNC torna, freze, router ve taşlama makinelerinde, kesici takımları (matkap uçları, freze çakıları, raybalar vb.) veya bazen küçük iş parçalarını eksenel olarak hizalayarak ve radyal olarak sıkıca tutarak işleme sürecine hazır hale getiren bir takım tutucu elemandır.
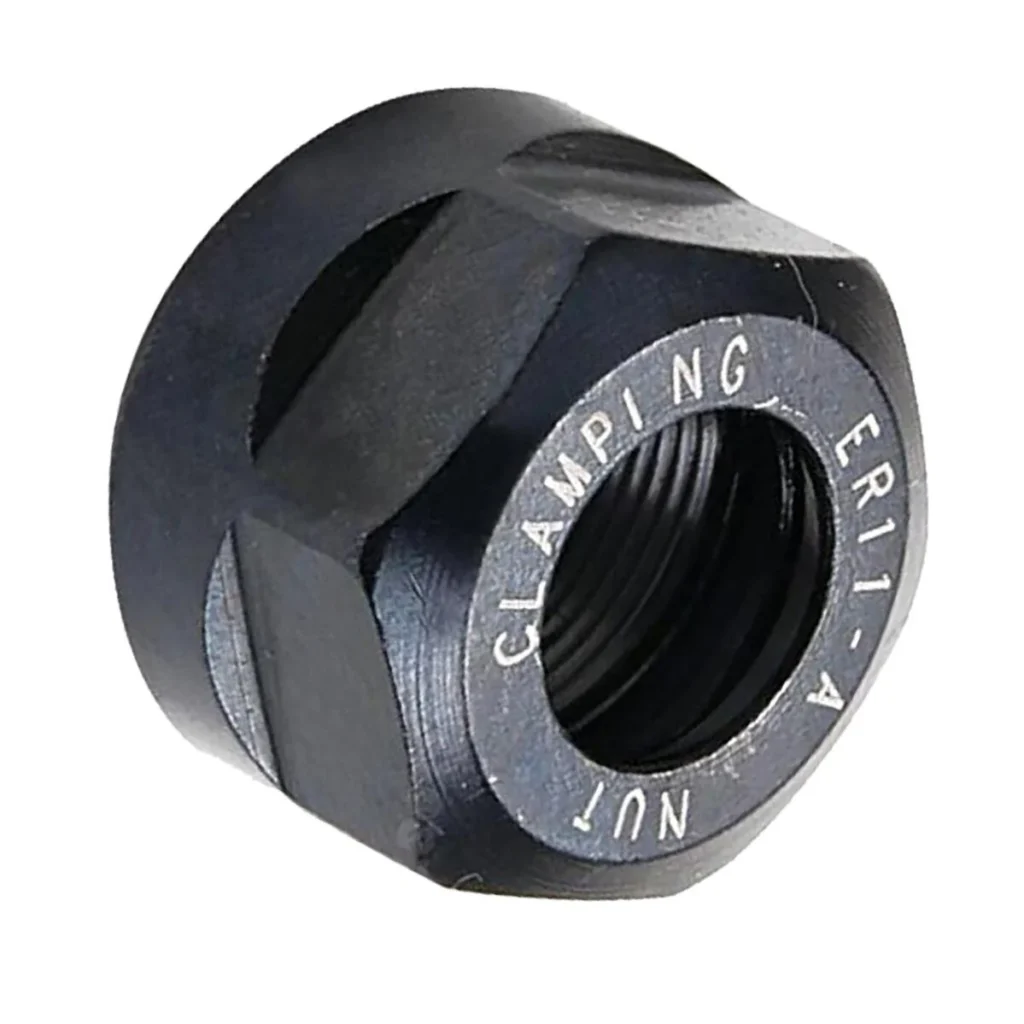
Penslerin temel amacı, takımı makine miline mümkün olan en düşük salgı (runout) ile bağlamak ve işleme sırasında oluşacak titreşimleri minimize ederek hem takım ömrünü uzatmak hem de işlenmiş yüzey kalitesini artırmaktır. Günümüzde birçok farklı pens sistemi bulunsa da, ER pens serisi (DIN 6499 standardına uygun), geniş uygulama alanı, yüksek hassasiyeti ve kullanım kolaylığı sayesinde endüstride en yaygın olarak tercih edilen standartlardan biridir. ER pensleri, konik bir yapıya sahip olup, özel bir pens somunu ile sıkıştırılarak içindeki takımı kavrar.
ER serisi pensler, farklı boyutlarda üretilir ve bu boyutlar genellikle ER11, ER16, ER20, ER25 ve ER32 gibi numaralarla ifade edilir. Bu numaralar, pensin nominal dış çapını ve dolayısıyla sıkıştırabileceği takım çapı aralığını belirler. Her bir ER pens boyutu, belirli bir takım çapı aralığına sahiptir ve bu sayede farklı işleme ihtiyaçlarına cevap verebilir. Doğru pens seçimi, işleme operasyonunun başarısı, takım ömrü ve işleme hassasiyeti üzerinde doğrudan etkilidir.
Çalışma Prensibi ve Teknik Veriler
ER penslerinin çalışma prensibi oldukça basittir ancak mühendislik açısından son derece etkilidir. Bir ER pens, dış yüzeyi konik olan ve boylamasına yarıklar (segmentler) içeren silindirik bir yapıya sahiptir. Bu yarıklar, pensin esnekliğini sağlar. Pens, bir pens somunu ve bir pens tutucu içine yerleştirilir. Pens tutucunun iç konik yüzeyi, pensin dış konik yüzeyi ile tam olarak eşleşir. Pens somunu sıkıldığında, pensin yarıkları içe doğru bükülür ve içindeki takımı sıkıca kavrar. Bu sıkma işlemi, takımı eksenel olarak ortalar ve radyal kuvvetlerle sabitler.
ER kısaltması, aslında İsviçreli Rego-Fix firması tarafından geliştirilen “Exact Runout” (Hassas Salgı) prensibinden gelmektedir ve zamanla DIN 6499 standardı ile endüstriyel bir norm haline gelmiştir. Bu penslerin en büyük avantajı, geniş bir sıkma aralığına sahip olmalarıdır; örneğin, bir ER20 pensi genellikle 1 mm’den 13 mm’ye kadar farklı çaplardaki takımları tutabilir, ancak her çap için o çapa en yakın pensin kullanılması en iyi performansı sağlar (örn. 6 mm takım için 6 mm pens yerine 5-6 mm aralığı olan bir pens tercih edilebilir, ancak en ideal sıkma için nominal çapa sahip pensler mevcuttur). Tek bir pensin, nominal çapından 0.5 ila 1 mm daha küçük çapları da sıkma yeteneği vardır, bu da esneklik sunar.

ER11, ER16, ER20, ER25 ve ER32 Pens Farkları: Detaylı Analiz
Bu numaralar, penslerin nominal dış çaplarını (D) temsil eder ve doğrudan sıkıştırılabilecek maksimum takım çapı ile ilişkilidir. Pens numarası büyüdükçe, pensin dış çapı, boyu, duvar kalınlığı ve dolayısıyla sıkabileceği takım çapı aralığı ile birlikte sağlayabileceği sıkma kuvveti ve rijitlik artar. Aşağıda her bir pens tipinin temel özellikleri ve uygulama alanları açıklanmaktadır:
-
ER11 Pens:
En küçük ER pens serisidir. Nominal dış çapı yaklaşık 11.5 mm’dir. Genellikle 0.5 mm ile 7 mm arasındaki çok küçük çaplı takımları sıkmak için kullanılır. Özellikle hassas gravür işleri, PCB delme, küçük çaplı matkaplar ve mikro frezeleme uygulamaları için idealdir. Yüksek devirlerde çalışma kapasitesine sahiptir ancak daha düşük sıkma kuvveti ve rijitlik sunar. Genellikle küçük CNC router‘larda ve yüksek hızlı spindle’larda tercih edilir.
-
ER16 Pens:
ER11’den bir adım büyük olup, nominal dış çapı yaklaşık 16 mm’dir. 0.5 mm ile 10 mm arasındaki takımları sıkabilir. ER11’e göre daha fazla sıkma kuvveti ve rijitlik sunar. Genel amaçlı küçük ve orta ölçekli frezeleme, delme ve gravür işleri için uygundur. Daha geniş bir uygulama yelpazesi sunarak birçok atölye için popüler bir seçenektir.
-
ER20 Pens:
Endüstride en yaygın kullanılan pens boyutlarından biridir. Nominal dış çapı yaklaşık 20 mm’dir. 0.5 mm ile 13 mm arasındaki takım çaplarını sıkabilir. Mükemmel bir denge sunar; yeterli sıkma kuvveti ve rijitlikle birlikte geniş bir takım çapı aralığını destekler. Orta ölçekli frezeleme, delme, kılavuz çekme ve genel işleme uygulamalarında sıklıkla karşımıza çıkar. Çoğu standart CNC freze tezgahında ve router’da standart bir seçimdir.
-
ER25 Pens:
ER20’den daha büyük ve daha sağlam bir seçenektir. Nominal dış çapı yaklaşık 25 mm’dir. Genellikle 1 mm ile 16 mm arasındaki takım çapları için kullanılır. Daha ağır kesme operasyonları, daha büyük çaplı freze çakıları ve matkaplar için idealdir. Yüksek rijitlik ve sıkma kuvveti, daha agresif talaş kaldırma ve daha stabil işleme sağlar.
-
ER32 Pens:
Bu serideki en büyük penslerden biridir. Nominal dış çapı yaklaşık 32 mm’dir. 2 mm ile 20 mm arasındaki büyük ve ağır takımları sıkmak için tasarlanmıştır. Yüksek tork gerektiren uygulamalar, büyük çaplı frezeleme, ağır delme ve raybalama işlemleri için mükemmeldir. Maksimum sıkma kuvveti ve rijitlik sunarak, zorlu malzemelerin işlenmesinde ve yüksek talaş kaldırma oranlarında güvenilir performans sağlar.
| Parametre | ER11 | ER16 | ER20 | ER25 | ER32 |
|---|---|---|---|---|---|
| Nominal Dış Çap (D) | 11.5 mm | 16 mm | 20 mm | 25 mm | 32 mm |
| Uzunluk (L) | 18 mm | 27.5 mm | 31.5 mm | 34 mm | 40 mm |
| Sıkma Aralığı (mm) | 0.5 – 7 mm | 0.5 – 10 mm | 0.5 – 13 mm | 1 – 16 mm | 2 – 20 mm |
| Tek Çap Pens Aralığı (mm) | 0.5 mm | 0.5 mm | 0.5 – 1 mm | 1 mm | 1 mm |
| Maksimum Salgı (Tipik) | < 0.005 – 0.015 mm | < 0.005 – 0.015 mm | < 0.005 – 0.015 mm | < 0.005 – 0.015 mm | < 0.005 – 0.015 mm |
| Rijitlik ve Sıkma Kuvveti | Düşük | Orta-Düşük | Orta | Orta-Yüksek | Yüksek |
| Tipik Uygulama | Gravür, PCB, Mikro İşleme | Küçük Freze, Delme | Genel Freze, Delme, Kılavuz | Orta-Ağır Freze, Büyük Delme | Ağır Freze, Büyük Takımlar |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Pens Seçimi ve Kullanımı: Her zaman kullanılacak takımın çapına en uygun pensi seçin. Örneğin, 6 mm’lik bir freze çakısı için 6 mm’lik bir pens kullanılmalıdır. Bir pensin sıkma aralığı olsa da (örn. 5-6 mm), takımı pensin alt veya üst sınırlarında sıkmak, salgıyı artırabilir ve sıkma kuvvetini düşürebilir. Asla bir pensin maksimum sıkma aralığının dışında bir takımı sıkmaya çalışmayın; bu pensin deformasyonuna ve takıma zarar vermesine neden olabilir.
- Temizlik ve Bakım: Pensler, pens somunları ve pens tutucuların konik yüzeyleri, her kullanımdan önce ve sonra mutlaka temizlenmelidir. Talaş, toz, yağ veya diğer kalıntılar, pensin tam olarak oturmasını engelleyerek yüksek salgıya, düşük sıkma kuvvetine ve dolayısıyla takım kırılmalarına veya kötü yüzey kalitesine yol açabilir. Basınçlı hava ve uygun temizleyiciler kullanılmalıdır.
- Doğru Sıkma Torku: Pens somununu sıkarken uygun torkun uygulanması kritik öneme sahiptir. Aşırı sıkma, pensin deformasyonuna, pens somununun ve takımın ömrünün kısalmasına yol açar. Yetersiz sıkma ise takımın kaymasına, titreşime ve kırılmasına neden olabilir. Mümkünse, üretici tarafından belirtilen tork değerlerine ulaşmak için bir tork anahtarı kullanılması önerilir.
- Takım Uzatması (Stick-out): Takımı pensin içine mümkün olduğunca derinlemesine yerleştirin. Takım uzatması ne kadar az olursa, rijitlik o kadar artar ve titreşim riski o kadar azalır. Minimum 2/3 takım çapı kadar bir derinlik genellikle tavsiye edilir. Aşırı uzun takım uzatmaları, salgıyı artırır, takımın esnemesine neden olur ve takım ömrünü önemli ölçüde kısaltır.
- Pens Ömrü ve Değişimi: Pensler zamanla aşınır ve yorulur. Özellikle sıkça kullanılan penslerde iç çaptaki deformasyonlar veya konik yüzeydeki aşınmalar salgıyı artırabilir. Periyodik olarak penslerinizi kontrol edin ve herhangi bir deformasyon, çatlak veya aşırı aşınma belirtisi gösteren pensleri değiştirin. Kaliteli pensler bile belirli bir kullanım ömrüne sahiptir.
- Soğutma Sistemi Uyumluluğu: Bazı yüksek performanslı pens tutucular ve somunlar, içten soğutma sıvısı geçişine izin veren özel contalara veya deliklere sahiptir. Bu tür sistemleri kullanırken, pensin ve somunun bu özelliği desteklediğinden emin olun.
Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel otomasyon ve talaşlı imalat süreçlerinde ER penslerle ilgili karşılaşılan bazı yaygın sorunlar ve bunların çözüm yolları aşağıdaki gibidir:
-
Yüksek Salgı (Runout):
Sorun: İşlenmiş yüzeylerde kötü kalite, takım kırılması, takım ömrünün kısalması. Takımın merkezden kaçık dönmesi.
Çözüm:
- Pens, pens somunu ve pens tutucunun konik yüzeylerini titizlikle temizleyin. Talaş veya kir, pensin tam oturmasını engeller.
- Pensin ve pens somununun hasarlı olup olmadığını kontrol edin. Çatlak, ezik veya aşınmış parçaları değiştirin.
- Kaliteli ve hassas toleranslara sahip pensler kullanın. Ucuz pensler genellikle daha yüksek salgı değerlerine sahiptir.
- Takımı pensin içine yeterince derin yerleştirin.
- Pens somununu doğru torkla sıkın. Aşırı veya yetersiz sıkma salgıyı artırabilir.
- Pens tutucunun kendisinin (spindle ile bağlantı noktası) veya spindle’ın salgısını kontrol edin.
-
Takım Kayması veya Titreşim:
Sorun: Takımın işleme sırasında pens içinde dönmesi veya ileri-geri hareket etmesi, aşırı titreşim, işlenmiş yüzeyde izler.
Çözüm:
- Takım çapına tam uyan pensi kullandığınızdan emin olun. Pensin sıkma aralığının alt veya üst sınırlarında takım kullanmaktan kaçının.
- Pens somununu doğru torkla sıkın. Yetersiz tork en yaygın nedendir.
- Pens ve takım arasındaki tutuşu azaltabilecek yağ veya kir kalıntılarını temizleyin.
- Takım sapında yağ veya soğutma sıvısı kalıntısı olmadığından emin olun.
- Takım uzatmasını (stick-out) mümkün olduğunca kısa tutun.
- Gerektiğinde, daha yüksek sürtünme sağlayan veya özel sıkma mekanizmalarına sahip (örn. hidrolik tutucular) daha gelişmiş takım tutucu sistemlerini değerlendirin.
-
Pens veya Somun Sıkışması/Gevşemesi:
Sorun: Pensin pens somununa veya tutucuya sıkışması, pens somununun işleme sırasında gevşemesi.
Çözüm:
- Pens somununu aşırı sıkmaktan kaçının. Bu, pensin deforme olmasına ve sıkışmasına neden olabilir.
- Pens somununu takarken pensin doğru şekilde somuna oturduğundan emin olun (çoğu ER somun, pensi önceden takmak için bir eksantrik halkaya sahiptir).
- Pens ve somun dişlerini temiz tutun ve gerektiğinde hafifçe yağlayın (kuru sıkmaktan kaçının).
- Somunun gevşemesi genellikle yetersiz tork veya aşırı titreşimden kaynaklanır. Doğru torku uygulayın ve işleme parametrelerini (kesme derinliği, ilerleme) kontrol edin.
-
Takım Kırılması veya Aşırı Aşınma:
Sorun: Takımın beklenenden çok daha erken kırılması veya körelmesi.
Çözüm:
- Yüksek salgı, takım kırılmalarının en büyük nedenlerinden biridir. Yukarıdaki salgı çözümlerini uygulayın.
- Takım kayması veya yetersiz sıkma da takımın aşırı yüklenmesine neden olabilir.
- İşleme parametrelerinin (devir, ilerleme, kesme derinliği) takım ve malzeme için uygun olduğundan emin olun.
- Soğutma sıvısının yeterli ve doğru bir şekilde uygulandığından emin olun.
Uzman Tavsiyesi
Pensler, modern talaşlı imalatın vazgeçilmez unsurlarıdır ve ER serisi pensler, geniş kullanım alanı, yüksek hassasiyet ve maliyet etkinliği ile endüstride lider konumdadır. ER11’den ER32’ye kadar uzanan bu seri, mikro işleme uygulamalarından ağır talaş kaldırma operasyonlarına kadar geniş bir yelpazede çözüm sunar. Her bir ER pens boyutu, kendine özgü dış çapı ve sıkma aralığı ile belirli bir ihtiyacı karşılar; ER11 en küçük ve hassas işler için uygunken, ER32 en büyük ve rijitlik gerektiren uygulamalar için idealdir. Bu farklılıkları anlamak, operasyonun başarısı, takım ömrü ve nihai ürün kalitesi açısından kritik öneme sahiptir.
Uzman gözüyle bakıldığında, pens seçimi asla hafife alınmamalıdır. Doğru pens, sadece takımı tutan bir parça değil, aynı zamanda işleme hassasiyetini, takım ömrünü ve makine verimliliğini doğrudan etkileyen bir köprüdür. Kaliteli bir pens sistemi, başlangıçta biraz daha yüksek maliyetli olsa da, uzun vadede takım kırılmalarını azaltarak, yüzey kalitesini iyileştirerek ve üretim sürekliliğini sağlayarak bu maliyeti fazlasıyla amorti eder. Sahada karşılaşılan sorunların büyük bir çoğunluğu, penslerin yanlış seçimi, yetersiz bakımı veya hatalı kullanımıyla ilişkilidir. Bu nedenle, operatörlerin pens sistemleri hakkında iyi eğitimli olması, düzenli temizlik ve bakım rutinlerinin uygulanması ve doğru sıkma torklarının kullanılması hayati öneme sahiptir.
Sonuç olarak, endüstriyel otomasyon ve imalat sektöründe çalışan profesyoneller için ER pens serisinin detaylarını ve farklarını bilmek, optimum işleme stratejileri geliştirmek, verimliliği artırmak ve maliyetleri düşürmek adına temel bir gerekliliktir. Her zaman işinize en uygun, yüksek kaliteli pensleri tercih edin ve bu değerli takım tutucularına gereken özeni göstererek üretim süreçlerinizde maksimum performansı yakalayın. Unutmayın, küçük bir detay gibi görünen pens seçimi, büyük farklar yaratabilir.