Sepetinizde ürün bulunmuyor.
Mach4’te PWM Spindle Kontrolü Hangi Kartlarda Kullanılır ve Nasıl Kalibre Edilir?

İçindekiler
Mach4’te PWM spindle kontrolü genellikle Ethernet tabanlı CNC kontrol kartları (örneğin, SmoothStepper ESS, CSMIO/IP serisi, PMDX-424) aracılığıyla kullanılır. Bu kartlar, Mach4 yazılımından gelen komutları işleyerek bir VFD (Değişken Frekans Sürücüsü) veya uygun bir motor sürücüsüne 0-10V analog sinyal veya doğrudan PWM sinyali gönderir. Kalibrasyon, Mach4’ün Motor Tuning ve Spindle Ayarları menülerinden, VFD’nin parametreleri ile eşleşecek şekilde yapılır.
Mach4’te PWM Spindle Kontrolü Hangi Kartlarda Kullanılır ve Nasıl Kalibre Edilir? Nedir?
Endüstriyel otomasyon ve CNC makineleri dünyasında, işleme hassasiyeti ve verimliliği doğrudan spindle (iş mili) hızının doğru kontrolüyle ilişkilidir. Mach4, gelişmiş ve esnek bir CNC kontrol yazılımı olarak, spindle hızını kontrol etmek için çeşitli yöntemler sunar. Bunlardan en yaygın ve etkili olanlarından biri, Darbe Genişlik Modülasyonu (PWM) tabanlı kontrol sistemidir. PWM, dijital bir sinyali analog bir çıkışa dönüştürmenin ve bu çıkışın gücünü veya voltajını modüle etmenin bir yoludur. Spindle kontrolünde, PWM sinyali genellikle bir Değişken Frekans Sürücüsü (VFD) veya doğrudan bir DC spindle motor sürücüsü tarafından yorumlanarak motorun dönüş hızını ayarlar.
Mach4’te PWM spindle kontrolünün temel amacı, kullanıcının G kodlarında belirttiği hız (örneğin, S10000 koduyla 10.000 RPM) ile spindle’ın fiili dönüş hızı arasında doğru bir eşleşme sağlamaktır. Bu, özellikle hassas işleme, farklı malzeme türleri için hız ayarı ve takım ömrünü optimize etme açısından kritik öneme sahiptir. Mach4, bu kontrolü sağlamak için belirli donanım arayüz kartları ile entegre çalışır. Bu kartlar, Mach4’ten gelen dijital hız komutlarını alıp, VFD’nin anlayabileceği bir analog (0-10V) veya doğrudan PWM sinyaline çevirir.
Bu sistemin kalibrasyonu, Mach4 yazılımının ayarları ile kullanılan VFD’nin veya spindle sürücüsünün parametrelerinin senkronize edilmesini içerir. Doğru kalibrasyon, spindle’ın istenen hıza ulaşmasını, stabil çalışmasını ve aşırı ısınma veya yanlış hız nedeniyle işleme hatalarının önüne geçilmesini sağlar. Endüstriyel uygulamalarda, tutarlı ve tekrarlanabilir sonuçlar elde etmek için bu kalibrasyon adımları büyük bir titizlikle uygulanmalıdır.
Çalışma Prensibi ve Teknik Veriler
Mach4’te PWM spindle kontrolü, genellikle bir kontrol kartı aracılığıyla gerçekleştirilir. Bu kartlar, Mach4’ten gelen spindle hız komutlarını (S komutları) alıp, bunları bir VFD (Değişken Frekans Sürücüsü) veya özel bir DC spindle sürücüsü için uygun bir sinyale dönüştürür. En yaygın kullanılan kontrol kartları şunlardır:
- SmoothStepper (Ethernet SmoothStepper – ESS): Mach4 ile en popüler ve uyumlu kartlardan biridir. ESS, Mach4’ten gelen komutları alır ve genellikle bir breakout kartı aracılığıyla 0-10V analog sinyal veya doğrudan PWM sinyali üretebilir. Bu analog sinyal daha sonra VFD’ye bağlanarak spindle hızını kontrol eder.
- CSMIO/IP Serisi (CSMIO/IP-M, CSMIO/IP-S, CSMIO/IP-A): Hassas ve endüstriyel sınıf uygulamalar için tasarlanmış yüksek performanslı Ethernet tabanlı kontrolörlerdir. Bu kartlar genellikle doğrudan 0-10V analog çıkışa sahiptir ve bazı modellerde doğrudan PWM çıkışı da bulunabilir. Sağlam yapıları ve gelişmiş filtreleme özellikleri ile öne çıkarlar.
- PMDX-424: Bu da Mach4 için tasarlanmış, Ethernet bağlantılı bir kontrol kartıdır. Birden fazla ekseni kontrol etme yeteneğinin yanı sıra, 0-10V analog veya PWM çıkışları ile spindle kontrolü de sağlar.
- Mesa Ethernet I/O Kartları (örn. 7I76E, 7I96S): LinuxCNC dünyasında yaygın olsa da, bazı Mesa kartları Mach4 için de uygun eklentilerle kullanılabilir. Genellikle çok yönlü I/O ve yüksek performanslı kontrol yetenekleri sunarlar.
Bu kartların çoğu, Mach4’ten gelen dijital hız komutunu (örneğin, 0-24000 RPM) bir PWM sinyaline veya bir 0-10V analog voltaj sinyaline dönüştürür. Çoğu modern VFD, bu 0-10V analog sinyali veya doğrudan PWM sinyalini kabul ederek motorun frekansını ve dolayısıyla hızını ayarlar. 0V genellikle minimum hıza (veya durmaya), 10V ise maksimum hıza karşılık gelir.
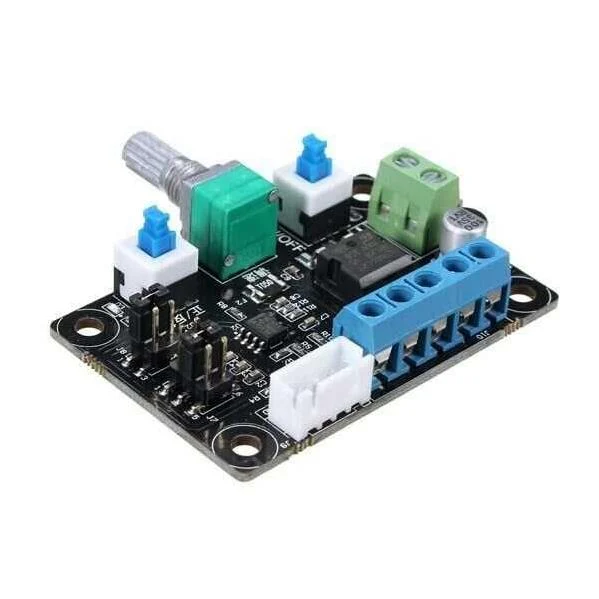
Kalibrasyon Süreci:
Mach4’te PWM spindle kontrolünün kalibrasyonu, doğru ve tutarlı spindle hızları elde etmek için hayati öneme sahiptir. Bu süreç genellikle iki ana aşamadan oluşur: VFD ayarları ve Mach4 yazılım ayarları.
- VFD (Değişken Frekans Sürücüsü) Ayarları:
- Kontrol Kaynağı: VFD’nin kontrol modunu “Harici Terminal Kontrolü” veya “Analog Giriş Kontrolü” olarak ayarlayın. Bu, VFD’nin hız komutlarını harici bir kaynaktan (kontrol kartından) almasını sağlar.
- Analog Giriş Ölçeklendirme: VFD’nin analog girişini (genellikle VI veya AI1 gibi etiketlenir) 0-10V aralığına ve buna karşılık gelen frekans aralığına (örneğin, 0-400Hz) ayarlayın. Bu, 0V’nin minimum frekansa, 10V’nin ise maksimum frekansa (VFD’nin ayarladığı maksimum motor frekansı) denk gelmesini sağlar.
- Minimum/Maksimum Frekans: Spindle motorunuzun güvenli çalışma aralığını belirleyin ve VFD’deki minimum ve maksimum çıkış frekanslarını (Hz) buna göre ayarlayın.
- Hızlanma/Yavaşlama Rampaları: Spindle’ın güvenli bir şekilde hızlanıp yavaşlaması için uygun rampa sürelerini ayarlayın.
- Motor Parametreleri: Spindle motorunuzun nominal voltajı, akımı, frekansı ve RPM gibi değerlerini VFD’ye doğru bir şekilde girin.
- Mach4 Yazılım Ayarları:
- Spindle Ayarları (Configure > Mach > Spindle):
- Minimum ve Maksimum Hız (RPM): Buraya spindle motorunuzun desteklediği minimum ve maksimum RPM değerlerini girin. Bu değerler VFD ayarlarınızla tutarlı olmalıdır.
- PWM Base Frequency (Temel PWM Frekansı): Kullanılan kontrol kartının desteklediği ve VFD’nin kararlı çalışacağı bir PWM temel frekansı seçin. Genellikle 100 Hz ile birkaç kHz arasında değişir. Daha yüksek frekanslar daha pürüzsüz kontrol sağlayabilir ancak kartın ve VFD’nin uyumlu olması gerekir.
- PWM Minimum/Maksimum Duty Cycle: Bazı kontrol kartları için PWM sinyalinin minimum ve maksimum görev döngüsü (duty cycle) ayarlanabilir. Genellikle %0 veya %100’dür.
- Spindle Gearing: Eğer spindle’ınızda bir dişli kutusu varsa, bu bölümden oranları ayarlayarak Mach4’ün doğru RPM hesaplamasını sağlayın.
- Analog Çıkış Pinleri: Kontrol kartınızın 0-10V analog çıkış pinini veya PWM çıkış pinini Mach4’te doğru şekilde tanımlayın. Bu genellikle kontrol kartının yapılandırma eklentisi (plugin) üzerinden yapılır. Örneğin, SmoothStepper için ESS plugin ayarlarında spindle pinleri atanır.
- Motor Tuning (Configure > Mach > Motor Tuning): Bu bölüm genellikle eksen motorları için olsa da, bazı kartlarda spindle kontrolü de bu bölümde “Spindle” olarak bir eksen gibi görünebilir. Burada “Steps per unit” yerine “RPM per volt” veya benzeri bir ölçeklendirme faktörü ayarlanabilir. Ancak çoğu modern kartta spindle kalibrasyonu doğrudan “Spindle” sekmesinden yapılır.
- PID Ayarları (Gerekirse): Bazı gelişmiş spindle kontrol sistemleri, geri besleme (encoder) kullanarak PID (Oransal-İntegral-Türev) kontrolü ile spindle hızını daha hassas bir şekilde düzenleyebilir. Eğer sisteminizde spindle encoder varsa, Mach4’ün PID ayarları üzerinden bu geri beslemeyi etkinleştirip kalibre edebilirsiniz. Bu, özellikle yük altında hız düşüşlerini telafi etmek için önemlidir.
- Spindle Ayarları (Configure > Mach > Spindle):
Kalibrasyonun son adımı, bir takometre veya spindle motor üzerindeki bir encoder aracılığıyla gerçek spindle hızını ölçmek ve Mach4’ün gösterdiği hız ile karşılaştırmaktır. Gerekirse, Mach4’teki spindle ölçeklendirme faktörleri (örneğin, maksimum RPM değeri veya analog çıkış ölçeklendirmesi) ince ayar yapılarak eşleşme sağlanır.
| Parametre | Değer/Açıklama |
|---|---|
| Kontrol Kartı Türleri | Ethernet tabanlı (SmoothStepper ESS, CSMIO/IP Serisi, PMDX-424, Mesa 7I76E) |
| Spindle Kontrol Sinyali | 0-10V Analog (En yaygın), doğrudan PWM |
| PWM Temel Frekansı | Genellikle 100 Hz – 10 kHz (Kart ve VFD uyumuna göre değişir) |
| Analog Çıkış Çözünürlüğü | 8-bit, 10-bit veya 12-bit (Kartın DAC yeteneğine bağlı) |
| Gerekli Harici Cihaz | VFD (Değişken Frekans Sürücüsü) veya DC Spindle Sürücüsü |
| Mach4 Kalibrasyon Menüsü | Configure > Mach > Spindle Ayarları |
| Doğrulama Yöntemi | Takometre ile gerçek RPM ölçümü ve Mach4 değeri karşılaştırması |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Kablolama ve Topraklama: Spindle motor, VFD ve kontrol kartı arasındaki kablolama kritik öneme sahiptir. Analog sinyal kabloları (0-10V veya PWM) parazitten etkilenmeye çok açıktır. Bu nedenle, bu sinyal kablolarının ekranlı (shielded) kablo olması ve VFD’nin güç kablolarından ayrı güzergahlardan geçirilmesi şiddetle tavsiye edilir. Ayrıca, tüm sistemin doğru şekilde topraklanması, elektriksel gürültüyü azaltarak kararlı bir çalışma ortamı sağlar. Yanlış topraklama, spindle hızında dalgalanmalara veya iletişim hatalarına neden olabilir.
- VFD Parametrelerinin Doğru Ayarlanması: VFD, spindle motorunuzun kalbi gibidir. VFD’nin motor nominal değerleri (voltaj, akım, frekans, RPM), hızlanma/yavaşlama rampaları, minimum/maksimum frekans ve kontrol modu gibi parametrelerinin spindle motorunuzun özelliklerine ve Mach4 ayarlarınıza tam olarak uygun şekilde ayarlanması gerekmektedir. Özellikle, VFD’nin analog giriş ölçeklendirmesi (0-10V girişin hangi frekans aralığına karşılık geldiği) ve Mach4’teki maksimum RPM değeri arasındaki uyum, doğru spindle hız kontrolü için temeldir. VFD’nin kullanım kılavuzuna titizlikle uyulmalıdır.
- Elektriksel Gürültü Azaltma ve Filtreleme: Spindle motorları ve VFD’ler, özellikle yüksek frekanslarda çalıştıklarında önemli miktarda elektriksel gürültü (EMI/RFI) üretebilirler. Bu gürültü, kontrol kartını, bilgisayarı ve diğer elektronik bileşenleri etkileyerek kararsız çalışmaya, veri kayıplarına veya yanlış spindle hızlarına yol açabilir. Bu sorunları minimize etmek için VFD’ye EMI filtreleri, motor çıkışına ferrit boğumlar takılması ve tüm güç ve sinyal kablolarının uygun şekilde ekranlanması ve topraklanması önemlidir. Ayrıca, kontrol kartının ve bilgisayarın ayrı, temiz bir güç hattına bağlı olması da faydalıdır.
- Soğutma ve Çevresel Koşullar: Spindle motoru ve VFD, çalışma sırasında önemli miktarda ısı üretir. Yeterli soğutma sağlanmazsa, performans düşüşleri, ömür kısalması veya arızalar meydana gelebilir. VFD’nin uygun havalandırmaya sahip bir panele monte edildiğinden ve spindle motorunun kendi soğutma sisteminin (hava veya sıvı) verimli çalıştığından emin olunmalıdır. Ayrıca, atölye ortamındaki nem, toz ve sıcaklık gibi çevresel koşullar da elektronik bileşenlerin ömrünü ve performansını etkileyebilir.
- Acil Durdurma (E-Stop) Entegrasyonu: Spindle kontrol sisteminin, genel makine acil durdurma devresine doğru şekilde entegre edilmesi hayati güvenlik önlemlerindendir. Bir acil durum anında spindle’ın hızla durdurulabilmesi, olası kazaları önler. Mach4’ün E-Stop ayarları ve kontrol kartının E-Stop girişleri bu entegrasyon için kullanılmalıdır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Mach4’te PWM spindle kontrolü kurulumu ve kalibrasyonu sırasında karşılaşılabilecek bazı yaygın sorunlar ve bunların çözüm yolları aşağıda listelenmiştir:
-
Spindle Hızının Yanlış Olması veya Dalgalanması:
- Sorun: Mach4’te ayarlanan RPM ile takometre ile ölçülen gerçek RPM arasında tutarsızlık var veya spindle hızı sabit kalmıyor.
- Çözüm:
- Kalibrasyon Kontrolü: Mach4’teki “Configure > Mach > Spindle” ayarlarındaki maksimum ve minimum RPM değerlerinin VFD’deki frekans aralığına (örn. 0-400Hz) ve analog giriş ölçeklendirmesine tam olarak uyduğundan emin olun.
- VFD Ayarları: VFD’nin P001, P002 gibi parametrelerinden analog girişin ölçeklendirme ve referans ayarlarını kontrol edin. Minimum frekans (örn. 0Hz) ve maksimum frekans (örn. 400Hz) ile karşılık gelen analog voltaj (0-10V) doğru ayarlanmalıdır.
- Sinyal Kablolaması: 0-10V analog sinyal kablosunun ekranlı olduğundan ve VFD’nin güç kablolarından ayrı bir güzergahtan geçtiğinden emin olun. Zayıf ekranlama veya parazit, sinyal dalgalanmalarına neden olabilir.
- Topraklama: Tüm sistemin (bilgisayar, kontrol kartı, VFD, spindle motor) doğru ve tek noktadan topraklanmış olduğundan emin olun. Topraklama döngüleri gürültüye yol açabilir.
-
Spindle Motorunun Başlamaması veya Hızlanmaması:
- Sorun: Mach4’ten spindle çalıştırma komutu verildiğinde motor tepki vermiyor veya sadece çok yavaş dönüyor.
- Çözüm:
- Kontrol Kartı Çıkışı: Kontrol kartının 0-10V veya PWM çıkış pinlerinin Mach4’te doğru şekilde atandığından ve aktif olduğundan emin olun. Multimetre ile kartın çıkışından voltaj sinyali gelip gelmediğini kontrol edin.
- VFD Kontrol Modu: VFD’nin kontrol modunun “Harici Terminal Kontrolü” veya “Analog Giriş Kontrolü” olarak ayarlandığından emin olun. VFD’nin kendi kontrol panelinden değil, harici sinyalden komut alması gerekir.
- VFD Start/Stop Sinyali: Spindle’ın sadece hız komutuyla değil, aynı zamanda bir “Start” sinyaliyle de çalışması gerekebilir. Mach4’ten VFD’ye “Spindle On” (M3/M4) komutunu ileten bir röle veya dijital çıkışın doğru bağlandığından ve çalıştığından emin olun.
- Motor Parametreleri: VFD’ye girilen motor parametrelerinin (nominal voltaj, frekans vb.) doğru olduğunu kontrol edin.
-
VFD Hata Kodları veya Aşırı Yükleme:
- Sorun: VFD, “OV” (Aşırı Voltaj), “OC” (Aşırı Akım) veya “OL” (Aşırı Yük) gibi hata kodları veriyor.
- Çözüm:
- Motor Parametreleri: VFD’ye girilen motor nominal değerlerinin (özellikle akım ve voltaj) motorunuzla eşleştiğinden emin olun.
- Hızlanma/Yavaşlama Rampaları: VFD’deki hızlanma ve yavaşlama sürelerini (ramps) uzatarak motorun daha yumuşak bir şekilde hızlanıp yavaşlamasını sağlayın. Kısa rampalar aşırı akım veya voltaj dalgalanmalarına neden olabilir.
- Yük Durumu: Spindle’ın aşırı yük altında çalışmadığından emin olun. Takım seçimi veya kesme parametreleri uygun olmayabilir.
- Soğutma: VFD ve motorun yeterli soğutmaya sahip olduğundan emin olun. Aşırı ısınma hata kodlarına yol açabilir.
-
Mach4 ve Kontrol Kartı Arası İletişim Sorunları:
- Sorun: Mach4 kontrol kartını görmüyor veya kararsız bağlantı yaşıyor.
- Çözüm:
- Ağ Ayarları: Kontrol kartının (özellikle Ethernet tabanlı kartlar için) IP adresinin bilgisayarın ağıyla uyumlu olduğundan emin olun. Statik IP ataması genellikle en iyi çözümdür.
- Sürücü/Plugin: Mach4 için ilgili kontrol kartının güncel sürücüsünün (plugin) doğru şekilde yüklendiğinden ve etkinleştirildiğinden emin olun.
- Kablo Bağlantısı: Ethernet veya USB kablosunun sağlam ve hasarsız olduğundan emin olun.
- Güvenlik Duvarı: Bilgisayarın güvenlik duvarının Mach4 ve kontrol kartı arasındaki iletişimi engellemediğinden emin olun. Gerekirse istisna ekleyin.
Uzman Tavsiyesi
Mach4 tabanlı CNC sistemlerinde PWM spindle kontrolü, modern otomasyonun temel taşlarından biridir. Bu kontrol mekanizması, hem hobi kullanıcılarından hem de endüstriyel tesislerden gelen yüksek hassasiyet ve esneklik taleplerini karşılamak üzere tasarlanmıştır. Görüldüğü üzere, bu işlevselliği etkin bir şekilde kullanabilmek için SmoothStepper ESS, CSMIO/IP serisi ve PMDX-424 gibi güçlü ve güvenilir Ethernet tabanlı kontrol kartlarına ihtiyaç duyulmaktadır. Bu kartlar, Mach4 yazılımının dijital komutlarını, bir VFD (Değişken Frekans Sürücüsü) tarafından yorumlanabilecek 0-10V analog veya doğrudan PWM sinyallerine dönüştürerek spindle hızının hassas bir şekilde ayarlanmasını sağlar.
Kalibrasyon süreci, Mach4’ün Spindle Ayarları menüsü ile VFD’nin dahili parametrelerinin dikkatli bir şekilde senkronize edilmesini gerektirir. Bu süreçte, maksimum ve minimum RPM değerlerinin doğru girilmesi, PWM temel frekansının optimize edilmesi ve VFD’nin analog giriş ölçeklendirmesinin hassas bir şekilde ayarlanması kritik öneme sahiptir. Uzman bir gözle bakıldığında, bu adımların her biri, nihai işleme kalitesini doğrudan etkileyen detaylardır. Saha tecrübemiz, bu tür sistemlerde karşılaşılan sorunların büyük çoğunluğunun, ya hatalı kablolama ve yetersiz topraklamadan ya da VFD ve Mach4 ayarlarındaki uyumsuzluklardan kaynaklandığını göstermektedir. Bu nedenle, kurulum aşamasında titiz bir yaklaşım sergilemek ve her bir bileşenin teknik dokümantasyonunu dikkatlice incelemek, gelecekte yaşanabilecek potansiyel arızaların önüne geçmenin en etkili yoludur.
Uzman tavsiyesi olarak, her zaman kaliteli ekranlı kablolar kullanmanızı ve güç kablolarını sinyal kablolarından uzak tutmanızı öneririz. Ayrıca, VFD’nizin ve spindle motorunuzun özelliklerine tam olarak uygun olduğundan emin olmak için her iki cihazın da teknik veri sayfalarını detaylıca inceleyin. Kalibrasyon sonrasında, bir takometre ile gerçek spindle hızını ölçerek Mach4’ün gösterdiği değerle karşılaştırmak, sisteminizin doğruluğunu teyit etmenin vazgeçilmez bir adımıdır. Unutmayın ki, iyi kalibre edilmiş bir spindle kontrol sistemi, sadece daha iyi işleme sonuçları vermekle kalmaz, aynı zamanda takım ömrünü uzatır ve makine bileşenlerinin aşınmasını azaltır, bu da uzun vadede işletme maliyetlerinde önemli tasarruflar sağlar. Endüstriyel otomasyonun kalbinde yatan bu hassasiyet, doğru bilgi ve özenli uygulama ile makinenizin tam potansiyelini ortaya çıkaracaktır.