Sepetinizde ürün bulunmuyor.
Mach4’te Probe Strike Status Nasıl Okunur ve Ölçüm Gerçekten Temas Ettiyse Nasıl Anlaşılır?

İçindekiler
- Mach4’te Probe Strike Status Nasıl Okunur ve Ölçüm Gerçekten Temas Ettiyse Nasıl Anlaşılır? Nedir?
- Çalışma Prensibi ve Teknik Veriler
- 1. Mach4 Kullanıcı Arayüzü Üzerinden Gözlem (Diagnostics Screen)
- 2. G-Kodu Komutları ve Sistem Değişkenleri ile Okuma
- 3. Lua Scripting ile Real-Time Okuma
- Teknik Veriler ve Çalışma Prensibi Detayları
- Sahada Dikkat Edilmesi Gerekenler
- Sık Karşılaşılan Sorunlar ve Çözümleri
- Uzman Tavsiyesi
Mach4’te prob temas durumunu okumak için Diagnostics (Teşhis) ekranındaki Input Signals (Giriş Sinyalleri) bölümündeki “Probe” indikatörünü gözlemleyebilir, G-kodu ile G31 komutunu kullandıktan sonra #2000 sistem değişkenini kontrol edebilir ve Lua scriptleri ile `mc.mcCntlGetInput(mc.ISIG_PROBE)` fonksiyonunu çağırabilirsiniz. Gerçek teması anlamak için ise indikatörün anlık durum değişikliği ile birlikte fiziksel probun tetiklendiğini gözlemlemek ve ölçülen koordinatların (G31 sonrası #2001, #2002, #2003) beklenen değerlerle tutarlılığını doğrulamak esastır.
Mach4’te Probe Strike Status Nasıl Okunur ve Ölçüm Gerçekten Temas Ettiyse Nasıl Anlaşılır? Nedir?
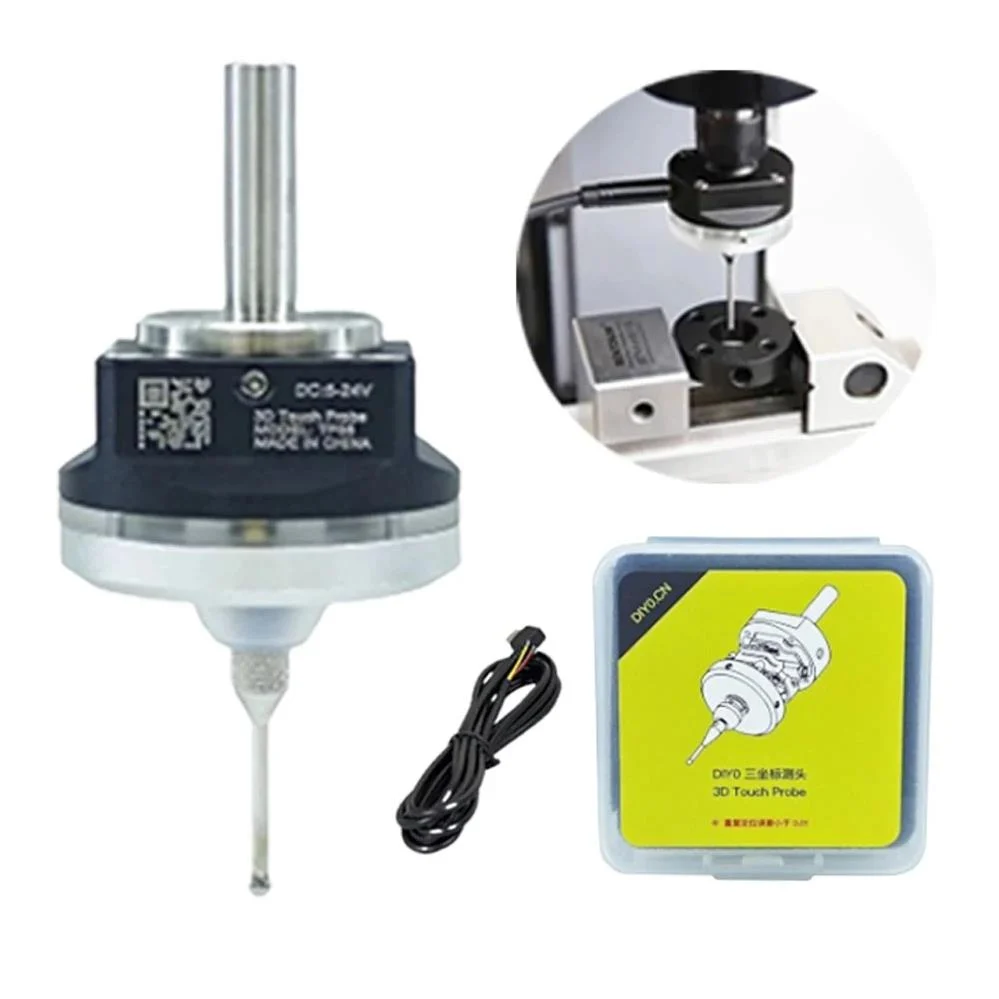
Endüstriyel otomasyon ve CNC işleme süreçlerinde, iş parçası veya takım geometrisinin hassas bir şekilde belirlenmesi kritik öneme sahiptir. Bu hassasiyet, genellikle bir prob (dokunmatik prob) kullanılarak sağlanır. Prob, fiziksel bir yüzeye temas ettiğinde bir elektrik sinyali üreten bir sensördür. Mach4, bu sinyali yorumlayarak CNC makinesinin konumunu kaydeder ve bu sayede ölçüm, takım sıfırlama veya parça denetimi gibi işlemleri otomatikleştirir. “Probe Strike Status” terimi, probun bir yüzeye temas edip etmediğini, yani bir “vuruş” gerçekleştirip gerçekleştirmediğini gösteren durumu ifade eder.
Mach4 ortamında prob temas durumunu anlamak, yalnızca bir göstergenin yanıp sönmesini izlemekten daha fazlasını gerektirir. Bu, makine kontrol yazılımının (Mach4) probdan gelen sinyali doğru bir şekilde algıladığından ve bu sinyalin gerçek bir fiziksel temastan kaynaklandığından emin olmayı içerir. Yanlış pozitifler (hayalet temaslar) veya yanlış negatifler (gerçek temasa rağmen algılanmama) üretim hatalarına, iş parçası hasarına veya makine arızalarına yol açabilir. Bu nedenle, prob statusunu doğru okumak ve teması doğrulamak, otomasyon sistemlerinin güvenilirliği ve hassasiyeti için temel bir adımdır.
Mach4, prob girişini genellikle bir dijital giriş sinyali olarak işler. Prob bir yüzeye temas ettiğinde, elektrik devresini kapatır veya açar (prob tipine bağlı olarak NO/NC – Normalde Açık/Normalde Kapalı). Mach4 bu sinyal değişikliğini algılar ve bunu kullanıcı arayüzünde, G-kodunda veya Lua scriptlerinde okunabilir bir duruma dönüştürür. Amacımız, bu dijital sinyalin fiziksel gerçekliği yansıttığından emin olmaktır.
Çalışma Prensibi ve Teknik Veriler
Mach4’te prob temas durumunu okumanın ve doğrulamanın birden fazla yöntemi vardır. Her yöntem, farklı bir kullanım senaryosuna ve detay seviyesine hitap eder:
1. Mach4 Kullanıcı Arayüzü Üzerinden Gözlem (Diagnostics Screen)
En basit ve hızlı yöntem, Mach4’ün Diagnostics (Teşhis) ekranını kullanmaktır. Bu ekran, makinenin tüm giriş ve çıkış sinyallerinin anlık durumunu gösterir.
- Erişim: Mach4 ana ekranında “Diagnostics” sekmesine tıklayın.
- Gözlem: “Input Signals” bölümünde, “Probe” etiketli bir gösterge veya LED bulunur. Normalde bu gösterge sönük veya gri renktedir. Prob bir yüzeye temas ettiğinde (veya manuel olarak tetiklendiğinde), bu gösterge parlak bir renge (genellikle yeşil) dönüşmelidir. Bu anlık durum değişikliği, Mach4’ün prob sinyalini başarıyla algıladığını gösterir.
- Doğrulama: Fiziksel olarak probun ucuna dokunarak veya uygun bir test yüzeyine yaklaştırarak bu göstergenin durumunu değiştirebildiğinizi kontrol edin. Gösterge, teması kestiğinizde eski durumuna dönmelidir. Bu, sinyalin doğru bir şekilde açılıp kapandığını teyit eder.
2. G-Kodu Komutları ve Sistem Değişkenleri ile Okuma
Otomatik ölçüm ve kalibrasyon rutinleri için G-kodu, prob durumunu programatik olarak okumanın temel yoludur.
- G31 Komutu: Mach4’te prob hareketini başlatmak için G31 (Düz Prob), G31.1 (Sabit İlerleme Hızıyla Prob) veya G31.2 (Değişken İlerleme Hızıyla Prob) komutları kullanılır. Bu komutlar, probun belirtilen bir yöne doğru hareket etmesini sağlar ve prob bir yüzeye temas ettiğinde hareketi otomatik olarak durdurur.
- #2000 Sistem Değişkeni: G31 komutu tamamlandıktan sonra, probun temas edip etmediğini kontrol etmek için #2000 sistem değişkeni kullanılır.
- Eğer prob başarıyla bir yüzeye temas ettiyse, #2000 değişkeninin değeri 1 (True) olur.
- Eğer prob, belirtilen hareket limiti içinde herhangi bir yüzeye temas etmeden hedefe ulaştıysa, #2000 değişkeninin değeri 0 (False) olur.
Bu değişkeni G-kodu içinde bir koşullu ifade (IF THEN) ile kontrol ederek temasın gerçekleşip gerçekleşmediğini anlayabilir ve buna göre farklı işlemler (örneğin, hata mesajı verme, yeniden deneme) yapabilirsiniz.
- #2001, #2002, #2003 Sistem Değişkenleri: Prob bir yüzeye temas ettiğinde, Mach4 probun temas anındaki X, Y ve Z eksen koordinatlarını sırasıyla #2001, #2002 ve #2003 değişkenlerine kaydeder. Bu değerler, ölçümün temelini oluşturur ve gerçek temasın bir kanıtıdır. Eğer bu değerler, probun hareket başlangıç koordinatlarından anlamlı bir şekilde farklıysa, bir temasın gerçekleştiğini gösterir.
3. Lua Scripting ile Real-Time Okuma
Mach4, gelişmiş otomasyon ve özel arayüzler için Lua programlama dilini destekler. Lua scriptleri aracılığıyla probun anlık durumunu programatik olarak sorgulayabilirsiniz.
- `mc.mcCntlGetInput()` Fonksiyonu: Bu fonksiyon, belirli bir giriş sinyalinin anlık durumunu döndürür. Prob girişi için genellikle `mc.ISIG_PROBE` veya `mc.ISIG_PROBE2` (ikinci prob girişi varsa) kullanılır.
- Örnek: `local probeStatus = mc.mcCntlGetInput(mc.ISIG_PROBE)`
- Eğer `probeStatus` değişkeni `true` (doğru) ise, prob temas halinde demektir. Eğer `false` (yanlış) ise, temas yok demektir.
Bu yöntem, özel ekran butonları, makro programlar veya otomatik süreçler içinde prob durumunu izlemek için idealdir.
- Doğrulama: Lua scriptleri ile okunan durumun, Diagnostics ekranındaki gösterge ve fiziksel probun durumu ile tutarlı olup olmadığını kontrol etmek, entegrasyonun doğruluğu için önemlidir.
Teknik Veriler ve Çalışma Prensibi Detayları
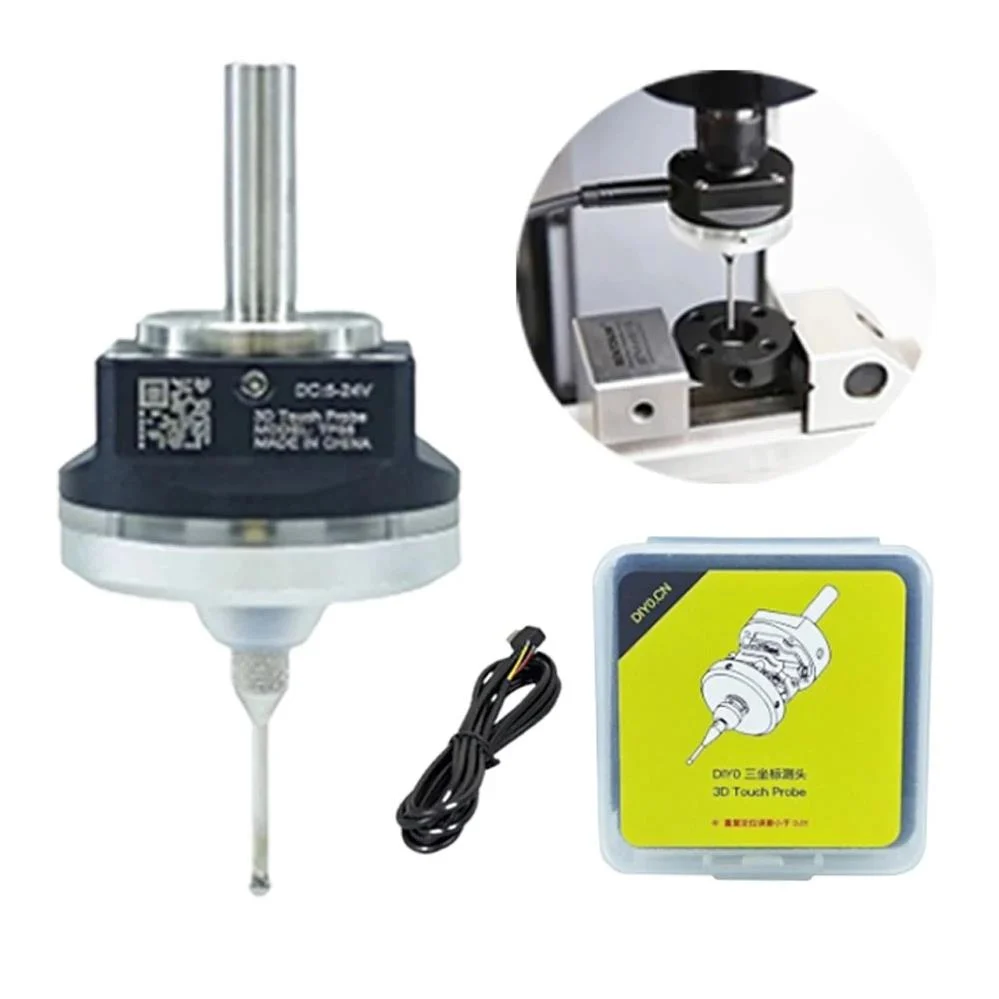
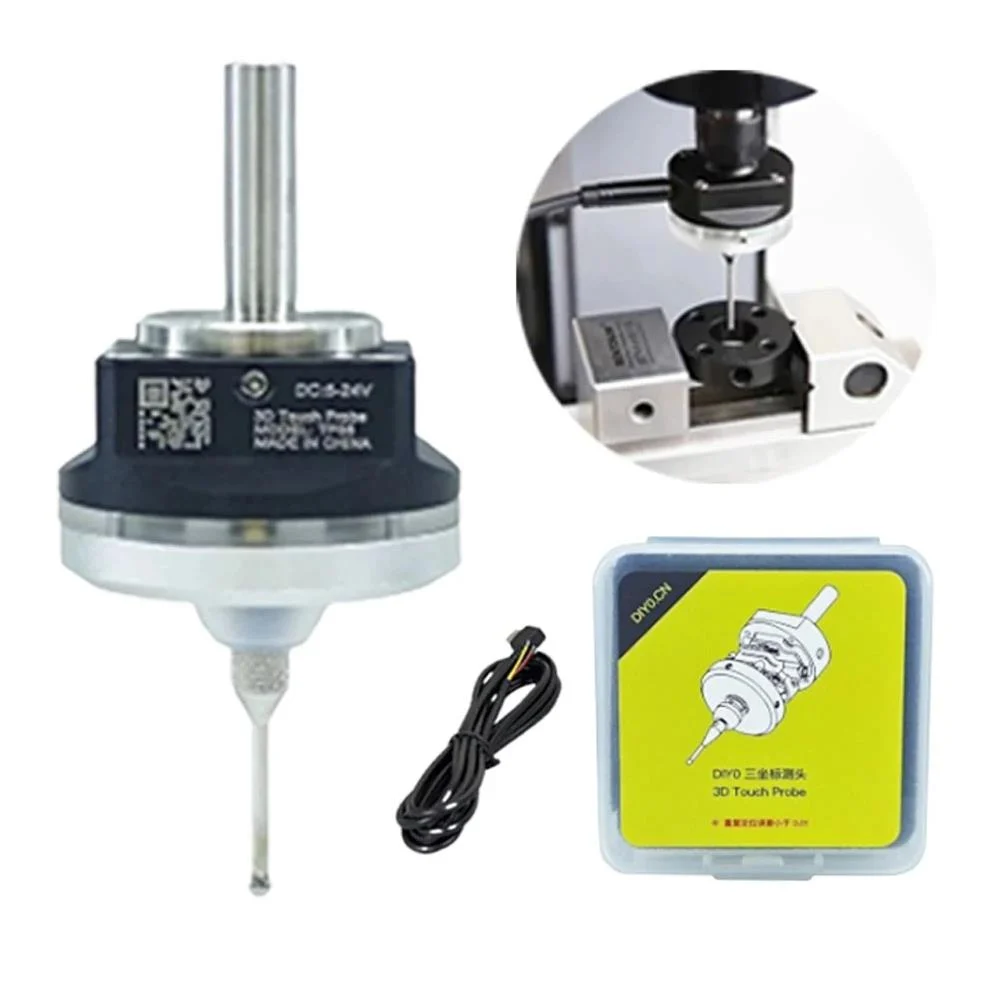
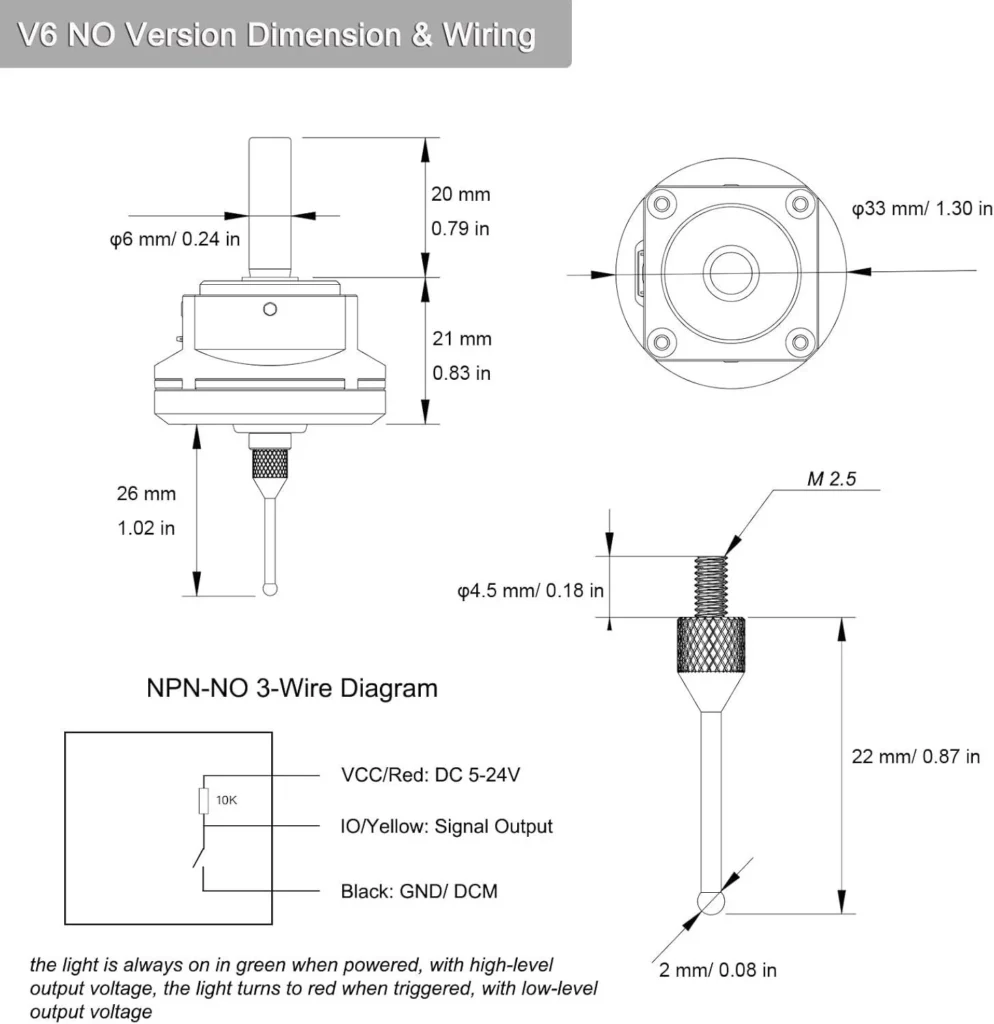
Bir probun çalışma prensibi genellikle mekanik bir anahtarın kapanması (NC – Normalde Kapalı veya NO – Normalde Açık kontak) veya bir optik/lazer sensörün ışık yolunun kesilmesi esasına dayanır. Mach4 bu sinyali, kontrol kartı (ESS, UC100, SmoothStepper vb.) üzerinden alır ve dijital bir giriş olarak yorumlar. Mach4’ün Ports & Pins (Portlar ve Pinler) ayarlarında, hangi pinin prob girişi olarak atanacağı ve sinyalin aktif durumu (aktif yüksek veya aktif düşük) yapılandırılır. Bu ayarların doğru yapılması, probun sorunsuz çalışması için kritik öneme sahiptir.
Ek olarak, Mach4’te debouncing (sekme önleme) ayarları bulunur. Mekanik probların temas anında oluşan kısa süreli sinyal dalgalanmalarını filtrelemek için bu ayarlar kullanılır. Yanlış debouncing ayarları, probun ya hiç algılanmamasına ya da birden fazla kez tetiklenmiş gibi görünmesine neden olabilir. Bu nedenle, prob temasının gerçekten gerçekleştiğini anlamak için, debouncing ayarlarının makul seviyelerde olduğundan ve sinyalin temiz olduğundan emin olmak gerekir.
| Parametre | Değer/Açıklama |
|---|---|
| Prob Giriş Sinyali | Mach4’ün “Ports & Pins” ayarlarında yapılandırılan dijital giriş pini. Genellikle NC (Normalde Kapalı) kontak probu için aktif düşük sinyal beklenir. |
| G-Kodu Komutu (G31) | Prob hareketini başlatır. Temas anında makine durur ve koordinatları kaydeder. Örnek: G31 Z-10 F100 (Z ekseninde -10mm’ye kadar 100mm/dk hızla prob hareketi). |
| Sistem Değişkeni (#2000) | G31 sonrası prob temas durumunu gösterir. 1 = Temas var, 0 = Temas yok. Programatik doğrulama için kullanılır. |
| Koordinat Değişkenleri (#2001, #2002, #2003) | Probun temas ettiği anki X, Y, Z eksen koordinatlarını tutar. Ölçüm ve kalibrasyon için kritik verilerdir. |
| Mach4 Ekranı (Diagnostics) | “Input Signals” bölümündeki “Probe” göstergesi, anlık temas durumunu görsel olarak sunar. Temas halinde yanar/renk değiştirir. |
| Lua Fonksiyonu | mc.mcCntlGetInput(mc.ISIG_PROBE) veya mc.mcCntlGetInput(mc.ISIG_PROBE2), Lua scriptleri içinde anlık prob durumunu sorgulamak için kullanılır. |
| Fiziksel Doğrulama | Probun ucuna manuel olarak dokunarak veya bir test yüzeyiyle temas ettirerek Mach4 arayüzündeki göstergenin ve Lua çıktısının beklenen şekilde değiştiğini gözlemlemek. |

Sahada Dikkat Edilmesi Gerekenler
-
Kablolama ve Bağlantı Kalitesi: Prob sinyali, genellikle düşük akım ve gerilimle çalıştığından dış etkenlere karşı hassastır.
- Parazit ve Gürültü: Uzun veya ekranlanmamış kablolar, motor sürücülerinden, güç kaynaklarından veya diğer elektrikli ekipmanlardan kaynaklanan EMI/RFI (elektromanyetik girişim/radyo frekansı girişimi) nedeniyle yanlış tetiklemelere neden olabilir. Her zaman ekranlı kablo kullanın ve ekranı kontrol kartının GND (toprak) pinine bağlayın.
- Gevşek Bağlantılar: Probun kontrol kartına veya ara modüllere olan bağlantılarının sıkı ve sağlam olduğundan emin olun. Zamanla gevşeyen veya korozyona uğrayan bağlantılar, aralıklı sinyal kayıplarına veya yanlış okumalara yol açabilir.
- Doğru Pin Ataması: Mach4’ün “Ports & Pins” ayarlarında prob girişinin doğru pine atandığından ve sinyal mantığının (aktif yüksek/düşük) prob tipine uygun olduğundan emin olun.
-
Prob Kalibrasyonu ve Ofset Ayarları: Probun kendisi, doğru ölçümler için kalibre edilmelidir.
- Prob Çapı/Uzunluğu Ofseti: Probun ucunun tam merkezinin veya uzunluğunun referans noktasına göre ofset değerleri, Mach4’e doğru şekilde girilmelidir. Yanlış ofset, doğru temas algılansa bile hatalı koordinat kaydedilmesine neden olur.
- Tekrarlanabilirlik Testi: Probun aynı noktaya birden fazla kez dokunarak elde ettiği koordinatların tutarlılığını test edin. Düşük tekrarlanabilirlik, probun mekanik sorunlarına, titreşime veya elektriksel gürültüye işaret edebilir.
-
G-Kodu Stratejisi ve Güvenli Yaklaşım: Probun iş parçasına veya takıma yaklaşım şekli, güvenli ve doğru ölçüm için hayati önem taşır.
- Yavaş İlerleme Hızı (Feed Rate): Probun temas anında hassas bir şekilde durabilmesi için G31 komutunda düşük bir ilerleme hızı (F değeri) kullanın. Yüksek hız, probun yüzeyi ezmesine veya teması geç algılamasına neden olabilir.
- Güvenli Geri Çekilme: Temas gerçekleştikten sonra probu güvenli bir mesafeye (örneğin, G0 Z+5) hızlıca geri çekmek, sonraki hareketlerde çarpışmayı önler.
- Beklenen Temas Noktası: G31 komutunda belirtilen hareketin, beklenen temas noktasını makul bir mesafeyle aşacak şekilde ayarlandığından emin olun. Çok kısa bir hareket, probun teması algılamadan limitine ulaşmasına neden olabilir.
-
Yüzey Hazırlığı ve Özellikleri: Ölçüm yapılacak yüzeyin durumu, probun performansını etkiler.
- Temizlik: Yüzeydeki talaş, yağ, kir veya diğer kalıntılar, probun yanlış temas etmesine veya hasar görmesine neden olabilir. Ölçümden önce yüzeyi temizleyin.
- İletkenlik: İletken problar için, ölçüm yapılacak yüzeyin iletken olması gerekir. Yalıtkan yüzeyler için optik veya lazer problar tercih edilmelidir.
- Yüzey Pürüzlülüğü: Aşırı pürüzlü yüzeyler, probun ucunun takılmasına veya tekrarlanamayan okumalara yol açabilir.
-
Çevresel Faktörler: Makine çevresi, probun hassasiyetini etkileyebilir.
- Titreşim: Makine veya çevresel titreşimler, probun yanlış tetiklenmesine veya kararsız okumalara neden olabilir.
- Sıcaklık Değişimi: Özellikle yüksek hassasiyetli ölçümlerde, probun veya iş parçasının termal genleşmesi/büzülmesi ölçüm sonuçlarını etkileyebilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Prob sistemlerinde karşılaşılan sorunlar genellikle donanım, yazılım veya çevresel faktörlerden kaynaklanır. İşte sık görülen sorunlar ve çözüm önerileri:
-
Yanlış Tetikleme veya “Hayalet Temas”: Prob bir yüzeye temas etmediği halde Mach4’ün temas algılaması.
- Nedenler: Elektriksel gürültü (EMI/RFI), gevşek kablolar, yanlış debouncing ayarları, probun aşırı hassasiyeti (mekanik problarda).
- Çözümler: Ekranlı kablo kullanın ve doğru topraklayın. Kabloları motor sürücülerinden ve yüksek akım hatlarından uzak tutun. Mach4’ün “Ports & Pins” ayarlarındaki “Debounce” değerini artırın (çok yüksek değerler tepki süresini uzatabilir). Probun hassasiyetini ayarlayın (varsa). Probun mekanik olarak sıkışmadığından veya kirlenmediğinden emin olun.
-
Probun Tetiklenmemesi: Prob bir yüzeye temas etmesine rağmen Mach4’ün temas algılamaması.
- Nedenler: Kablo kopukluğu, prob arızası, yanlış pin ataması veya sinyal mantığı (“Ports & Pins” ayarlarında “Active Low” veya “Active High” hatası), probun yeterince hassas olmaması, debouncing ayarının çok yüksek olması, G31 hareket limitinin temas noktasından önce bitmesi.
- Çözümler: Tüm kablo bağlantılarını kontrol edin (multimetre ile süreklilik testi yapın). Probun kendisini ayrı bir güç kaynağı ile test edin (eğer mümkünse). “Ports & Pins” ayarlarını kontrol edin, prob pininin doğru atandığından ve sinyal mantığının (Normalde Açık/Kapalı proba göre) doğru olduğundan emin olun. Debounce ayarını düşürün. G31 komutundaki hedef koordinatın temas noktasını güvenli bir şekilde aştığından emin olun.
-
Tekrarlanabilirlik Sorunları: Aynı noktaya yapılan birden fazla ölçümde farklı koordinat değerleri elde edilmesi.
- Nedenler: Mekanik boşluklar (makine eksenlerinde, prob tutucuda), probun iç mekanizmasında aşınma, titreşim, elektriksel gürültü, yüzey pürüzlülüğü, prob kalibrasyon hatası.
- Çözümler: Makinenin mekanik bileşenlerini (lineer kızaklar, bilyalı vidalar) kontrol edin ve boşlukları giderin. Prob tutucusunun sağlam olduğundan emin olun. Gürültü kaynaklarını izole edin. Prob kalibrasyonunu tekrarlayın. Ölçüm hızını (F değeri) düşürün.
-
Yavaş Tepki Süresi: Prob temas ettiğinde makinenin durması veya koordinatları kaydetmesi uzun sürmesi.
- Nedenler: Yüksek debouncing ayarları, kontrol kartı veya bilgisayarın aşırı yüklenmesi, yavaş iletişim hızı.
- Çözümler: Debouncing ayarını optimize edin (en düşük kararlı değere ayarlayın). Mach4’ün çalıştığı bilgisayarın performansını kontrol edin ve gereksiz uygulamaları kapatın. Kontrol kartı ile bilgisayar arasındaki iletişim hızını (varsa) kontrol edin.
-
Yanlış Koordinat Kaydedilmesi: Temas algılanıyor ancak kaydedilen X, Y, Z koordinatları hatalı.
- Nedenler: Prob ofsetlerinin yanlış girilmesi, probun mekanik olarak bükülmesi/hasar görmesi, iş parçası sıfır noktasının yanlış ayarlanması.
- Çözümler: Prob ofsetlerini (çap, uzunluk) dikkatlice yeniden ölçün ve Mach4’e doğru girin. Probun fiziksel bütünlüğünü kontrol edin. İş parçası sıfırlama prosedürünü gözden geçirin.
Uzman Tavsiyesi
Mach4 tabanlı CNC sistemlerinde probun doğru çalışması, otomasyonun hassasiyeti ve verimliliği için temel bir taştır. Prob temas durumunu okumak ve bunun gerçek bir fiziksel teması temsil ettiğini doğrulamak, hem görsel arayüzden (Diagnostics ekranı) anlık sinyal takibi, hem G-kodu içindeki sistem değişkenlerinin (#2000, #2001, #2002, #2003) programatik kontrolü, hem de Lua scriptleri ile gerçek zamanlı sorgulama gibi çeşitli yöntemlerle mümkündür. Ancak, bu dijital okumaların ardındaki fiziksel gerçekliği anlamak ve doğrulamak, sistemin güvenilirliği açısından hayati önem taşır. Saha tecrübesiyle sabitlenmiştir ki, en doğru sonuçlar, sağlam bir mekanik kurulum, temiz ve ekranlı elektriksel bağlantılar, doğru kalibre edilmiş bir prob ve iyi planlanmış G-kodu stratejisi birleştiğinde elde edilir. Karşılaşılan sorunların büyük çoğunluğu, kablolama hataları, elektriksel gürültü veya yanlış yazılım ayarlarından kaynaklanır. Bu nedenle, bir sorunla karşılaşıldığında, önce basit kontrollerden (kablolar, bağlantılar, Diagnostics ekranı) başlayarak daha karmaşık yazılım ayarlarına ve prob kalibrasyonuna doğru ilerlemek en mantıklı yaklaşımdır. Unutmayın, prob sisteminizin düzenli bakımı ve kalibrasyonu, uzun vadeli güvenilirlik ve tutarlı ölçüm hassasiyeti sağlamanın anahtarıdır. Endüstriyel otomasyon ortamında, “ölçülemeyen şey yönetilemez” ilkesi gereği, probun her temasının doğru bir şekilde algılandığından ve yorumlandığından emin olmak, üretim kalitenizi doğrudan etkileyecektir.