Sepetinizde ürün bulunmuyor.
Mach4’te Probe Sinyali Motion Controller Tarafında mı Mach4 Tarafında mı Değerlendirilir?
İçindekiler
Mach4’te probe sinyali, kritik anlık değerlendirme ve tepki süresi açısından motion controller (hareket kontrol kartı) tarafından işlenir. Mach4 yazılımı, kontrol kartından gelen bu işlenmiş sinyali alır ve kullanıcı arayüzünde gösterir, ancak gerçek zamanlı durdurma ve konum yakalama donanım seviyesinde gerçekleşir.
Mach4’te Probe Sinyali Motion Controller Tarafında mı Mach4 Tarafında mı Değerlendirilir? Nedir?
Endüstriyel otomasyon ve CNC işleme dünyasında, hassas ölçümler ve iş parçası referanslama için probe sinyalleri hayati öneme sahiptir. Bir dokunmatik prob, bir yüzeye temas ettiğinde elektrik sinyali üreten bir sensördür. Bu sinyalin ne zaman ve nasıl değerlendirildiği, sistemin doğruluğu ve güvenilirliği açısından kritik bir sorudur. Mach4 gibi gelişmiş CNC kontrol yazılımları ve harici motion controller donanımları arasındaki etkileşim, bu sürecin temelini oluşturur. Temel prensip şudur: bir probe sinyali oluştuğunda, sistemin mümkün olan en kısa sürede, en doğru koordinat bilgisiyle tepki vermesi gerekir. Bu hızlı tepki, genellikle yazılımın işletim sistemi gecikmelerinden etkilenmeyen, donanımsal bir seviyede işlem yapabilen birimin sorumluluğundadır. İşte tam bu noktada, Mach4 yazılımı ile entegre çalışan hareket kontrol kartının rolü belirginleşir. Mach4, genel sistem yönetimini, G-kodu yorumlamasını ve kullanıcı arayüzünü sağlarken, hareket kontrol kartı gerçek zamanlı eksen hareketlerini ve kritik sensör girdilerini doğrudan yönetir. Probe sinyalinin işlenmesi de bu kritik sensör girdilerinden biridir ve milisaniyeler içindeki tepki süresi, iş parçasının hassasiyetini doğrudan etkiler.
Çalışma Prensibi ve Teknik Veriler
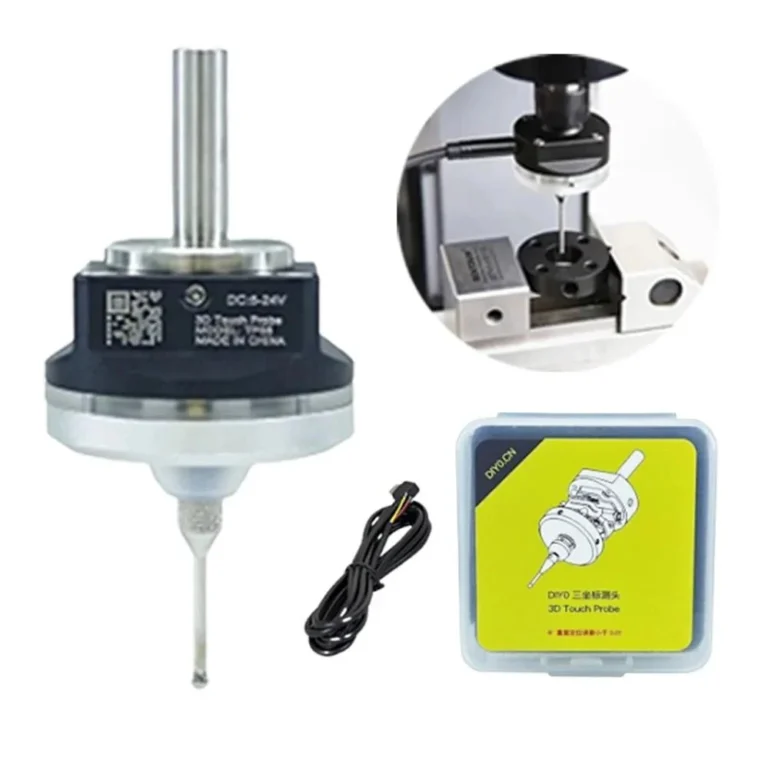
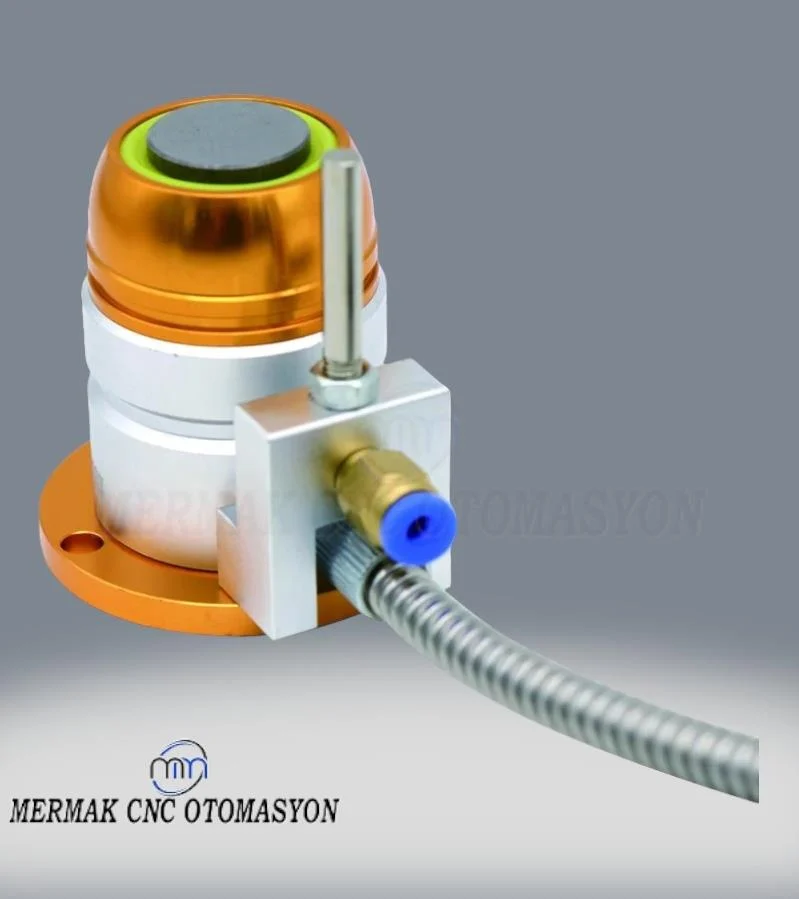
Bir CNC makinesinde probe sinyali, iş parçasının yüzeyini veya belirli bir özelliğini hassas bir şekilde tespit etmek için kullanılır. Proses genellikle bir dokunmatik probun iş parçasına doğru hareket ettirilmesiyle başlar. Prob, iş parçasına temas ettiğinde, genellikle bir mikro anahtar veya piezoelektrik sensör aracılığıyla bir elektrik sinyali üretir. Bu sinyal, makinenin kontrol sistemine iletilir.
Bu sinyalin ilk ve en kritik değerlendirme noktası motion controller (hareket kontrol kartı) üzerindedir. Neden mi? Çünkü Mach4 gibi bir yazılım, Windows gibi bir işletim sistemi üzerinde çalışır ve bu işletim sisteminin doğası gereği gerçek zamanlı (real-time) işlem garantisi yoktur. İşletim sistemi, farklı görevler arasında geçiş yapar ve bu durum, kritik anlarda sinyal gecikmelerine neden olabilir. Bir probe sinyali geldiğinde milisaniyelik bir gecikme bile, ölçümde mikron seviyesinde hatalara yol açabilir.
Hareket kontrol kartları ise, bu tür donanımsal müdahaleler için özel olarak tasarlanmıştır. Çoğu modern hareket kontrol kartı (örn. Ethernet tabanlı veya özel bus sistemleri kullananlar), prob girişlerini doğrudan izler. Bir probe sinyali geldiği anda, kontrol kartı eksen hareketini anında durdurur ve o anki eksen pozisyonlarını (X, Y, Z koordinatlarını) kaydeder. Bu işlem, genellikle donanımsal kesme (hardware interrupt) mekanizmalarıyla gerçekleştirilir, bu da yazılım katmanındaki olası gecikmeleri ortadan kaldırır. Kart, bu koordinat bilgilerini daha sonra Mach4 yazılımına iletir. Mach4 ise bu bilgiyi alarak G-kodu işleme devam eder, kullanıcıya gösterir veya makro komutları tetikler.
Bu ayrım, hassasiyet ve güvenilirlik açısından hayati öneme sahiptir. Kontrol kartının hızlı tepkisi sayesinde, prob temas ettiği anda makine durur ve minimum aşırı atış (overshoot) ile doğru pozisyon kaydedilir. Eğer bu değerlendirme Mach4 yazılımı tarafından yapılsa ve yazılım bir işletim sistemi gecikmesi yaşasa, probun temas noktasından sonra makine bir miktar daha hareket edebilir ve yanlış bir koordinat kaydedilirdi. Bu durum, özellikle yüksek hızlı işleme veya mikron seviyesinde hassasiyet gerektiren uygulamalarda kabul edilemez hatalara yol açar.
Teknik olarak, modern hareket kontrol kartları genellikle 1 kHz ila 10 kHz veya daha yüksek frekanslarda sinyal örneklemesi yapabilirler. Bu, prob sinyalinin saniyede binlerce kez kontrol edildiği anlamına gelir. Mach4 yazılımı ise, kontrol kartıyla genellikle daha düşük frekanslarda (örn. 50-100 Hz) iletişim kurarak durum güncellemelerini ve koordinat verilerini alır. Bu mimari, hem yazılımın esnekliğini hem de donanımın gerçek zamanlı performansını bir araya getirir. Dolayısıyla, Mach4 kullanıcının G-kodunu ve makro komutlarını yorumlayarak prob hareketini başlatır, ancak sinyalin algılanması, eksenin durdurulması ve koordinatların yakalanması tamamen motion controller’ın sorumluluğundadır.
| Parametre | Değer/Açıklama |
|---|---|
| Sinyal Kaynağı | Dokunmatik prob (mikro anahtar, piezoelektrik, optik vb.) |
| İlk İşleme Yeri | Motion Controller (Hareket Kontrol Kartı) |
| Tepki Mekanizması | Donanımsal Kesme (Hardware Interrupt) |
| Ortalama Tepki Süresi | 1-10 milisaniye (kontrol kartına bağlı olarak) |
| Mach4’ün Rolü | G-kodu yorumlama, hareket başlatma, kontrol kartından veri alma ve işleme, kullanıcı arayüzü |
| Kontrol Kartının Rolü | Gerçek zamanlı sinyal izleme, eksen durdurma, konum yakalama, Mach4’e veri iletimi |
| Hassasiyet Etkisi | Doğrudan kontrol kartının işlem hızı ve donanım kalitesiyle orantılıdır. |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Motion Controller Seçimi ve Entegrasyonu: Probe sinyallerinin güvenilir ve hassas bir şekilde işlenmesi için, kullandığınız Mach4 ile uyumlu, yüksek performanslı ve düşük gecikmeli bir motion controller seçmek kritik öneme sahiptir. Ethernet tabanlı kontrol kartları, USB tabanlı kartlara göre genellikle daha stabil ve hızlı iletişim sunar. Kartın firmware’inin güncel olduğundan ve Mach4 ile doğru şekilde yapılandırıldığından emin olun. Giriş pinlerinin doğru atanması ve polaritesinin ayarlanması (aktif yüksek/düşük) ilk adımlardır.
- Sinyal Kalitesi ve Kablolama: Probe sinyali düşük voltajlı ve hassas bir sinyal olabilir. Elektriksel gürültü (EMI/RFI) bu sinyali kolayca bozabilir ve hatalı tetiklemelere yol açabilir. Bu nedenle, prob kablolamasında ekranlı (shielded) kablolar kullanmak, kabloları güç kablolarından ayrı rotalardan geçirmek ve doğru topraklama yapmak hayati öneme sahiptir. Gürültü filtreleri veya opto-izolatörler, özellikle endüstriyel ortamlarda sinyal bütünlüğünü korumak için faydalı olabilir.
- Prob Kalibrasyonu ve Bakımı: Probun kendisinin doğru bir şekilde kalibre edilmesi, ölçüm hassasiyeti için temeldir. Probun ucu (stylus) aşınma, bükülme veya kirlenme durumunda yanlış okumalara neden olabilir. Periyodik olarak probun kalibrasyonunu yapmak ve ucunun durumunu kontrol etmek gereklidir. Ayrıca, probun montajının sağlam olduğundan ve titreşimden etkilenmediğinden emin olunmalıdır.
- Mach4 Konfigürasyonu ve G-Kodu Stratejisi: Mach4’te prob girişlerinin doğru bir şekilde tanımlandığından ve G31 (Probe Straight) veya G31.x komutlarının doğru kullanıldığından emin olun. Probing işlemlerinde kullanılan hız (feed rate) da önemlidir. Çok yüksek hızlar, probun temas anında makinenin aşırı atımını artırarak hassasiyeti düşürebilir. Genellikle, problama için düşük ilerleme hızları (örn. 100-500 mm/dk) tercih edilir. Makrolar kullanarak prob rutinlerini otomatikleştirmek, hem tutarlılığı artırır hem de operatör hatalarını azaltır.
- Mekanik Stabilite ve Titreşim Kontrolü: CNC makinesinin genel mekanik stabilitesi, problama hassasiyetini doğrudan etkiler. Boşluk (backlash) veya esneme (flex) olan eksenler, probun temas noktasında yanlış koordinatların kaydedilmesine neden olabilir. Makinenin sağlam bir zemine oturtulduğundan ve titreşim izolatörleri kullanıldığından emin olun. spindle titreşimleri de problama sırasında etki yaratabilir, bu nedenle problama yapılırken spindle’ın kapalı olması genellikle tercih edilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Probe sistemlerinde karşılaşılan sorunlar genellikle donanım, yazılım veya çevresel faktörlerden kaynaklanır. İşte sıkça karşılaşılan bazı sorunlar ve çözüm yolları:
-
Sorun 1: Hatalı Tetiklemeler (False Triggers) veya Gürültüden Kaynaklanan Problemler.
Açıklama: Prob iş parçasına temas etmeden veya beklenmedik anlarda tetikleniyor. Bu durum, genellikle elektriksel gürültü (EMI/RFI) veya zayıf sinyal kalitesinden kaynaklanır.
Çözüm:
- Prob ve kontrol kartı arasındaki tüm kabloları ekranlı (shielded) ve iyi topraklanmış kablolarla değiştirin.
- Prob kablolarını motor ve güç kablolarından mümkün olduğunca uzakta tutun.
- Kontrol kartının giriş pinlerinde pull-up/pull-down dirençleri veya gürültü filtreleri (RC devresi) kullanmayı düşünün.
- Tüm sistemin topraklamasını kontrol edin ve iyileştirin.
- Probun kendisinin arızalı olup olmadığını test edin (örn. probu manuel olarak tetikleyerek sinyal çıkışını bir multimetre ile kontrol edin).
- Mach4’te veya kontrol kartı yazılımında sinyal debounce (zıplama önleme) ayarlarını artırın.
-
Sorun 2: Prob Tetiklenmiyor veya Algılanmıyor.
Açıklama: Prob iş parçasına temas ettiğinde herhangi bir tepki alınmıyor veya Mach4’te prob durumu değişmiyor.
Çözüm:
- Kablolamayı kontrol edin: Probun kontrol kartına doğru pinlere bağlı olduğundan ve kablolarda kopukluk olmadığından emin olun.
- Kontrol kartı ayarlarını kontrol edin: İlgili giriş pininin aktif (enabled) olduğundan ve doğru polaritede (aktif yüksek/düşük) ayarlandığından emin olun.
- Mach4 konfigürasyonunu kontrol edin: Mach4’te “Ports & Pins” bölümünde prob girişinin doğru bir şekilde eşlendiğinden emin olun.
- Probun kendisini test edin: Probun manuel olarak tetiklendiğinde bir sinyal üretip üretmediğini kontrol edin. Bataryalı probların bataryalarını kontrol edin.
- G-kodu: G31 komutunun doğru kullanıldığından ve ilerleme hızının sıfır olmadığından emin olun.
-
Sorun 3: Yanlış veya Tutarsız Ölçüm Sonuçları.
Açıklama: Prob ölçümleri her seferinde farklı sonuçlar veriyor veya beklenen değerden sapıyor.
Çözüm:
- Prob kalibrasyonunu tekrar yapın: Probun bilinen bir referans yüzeye göre doğru kalibre edildiğinden emin olun. Prob ucunun çapını doğru girdiğinizden emin olun.
- Mekanik boşluk (backlash) kontrolü: Eksenlerdeki boşlukları kontrol edin ve gerekirse ayarlayın. Boşluk, prob temas ettiğinde makinenin konumunda hafif kaymalara neden olabilir.
- Makine rijitliğini kontrol edin: Makinenin ve iş parçasının sağlam bir şekilde bağlandığından ve titreşimden etkilenmediğinden emin olun.
- Prob ucu durumu: Prob ucunun aşınmış, bükülmüş veya kirlenmiş olup olmadığını kontrol edin ve gerekirse değiştirin.
- Problama hızı: Problama için kullanılan ilerleme hızını düşürerek aşırı atımı (overshoot) azaltın.
- Çevresel faktörler: Sıcaklık değişimleri veya hava akımları gibi çevresel faktörlerin ölçümleri etkileyip etkilemediğini değerlendirin.
-
Sorun 4: Mach4 Yazılımı Prob Sinyaline Tepki Vermiyor veya Donuyor.
Açıklama: Kontrol kartı sinyali alıyor ve ekseni durduruyor ancak Mach4 donuyor veya prob verilerini göstermiyor.
Çözüm:
- Mach4 eklentisi (plugin) kontrolü: Kullandığınız kontrol kartının Mach4 eklentisinin güncel ve doğru bir şekilde yüklendiğinden emin olun. Eklenti ve Mach4 sürüm uyumluluğunu kontrol edin.
- Bilgisayar performansı: Mach4’ün çalıştığı bilgisayarın minimum sistem gereksinimlerini karşıladığından ve arka planda çalışan gereksiz uygulamaların olmadığından emin olun.
- Kontrol kartı sürücüleri: Kontrol kartının bilgisayar tarafındaki sürücülerinin güncel olduğundan emin olun.
- Mach4 profilini sıfırlama: Bazen bozuk bir Mach4 profili sorunlara yol açabilir. Yeni bir profil oluşturarak test edin.
Uzman Tavsiyesi
Özetle, Mach4 tabanlı bir CNC sisteminde probe sinyalinin değerlendirilmesi, temel olarak motion controller (hareket kontrol kartı) tarafından gerçekleştirilen bir donanım fonksiyonudur. Mach4 yazılımı, prob hareketini başlatan G-kodunu yorumlar ve kontrol kartına bu komutu iletir. Ancak, probun iş parçasına temas ettiği kritik anı algılama, eksen hareketini anında durdurma ve o anki hassas koordinatları yakalama görevi, gerçek zamanlı yeteneklere sahip olan hareket kontrol kartının sorumluluğundadır. Bu ayrım, endüstriyel otomasyon uygulamalarında gerekli olan yüksek hassasiyet ve güvenilirliği sağlamanın anahtarıdır. Yazılımın işletim sistemi gecikmelerinden arındırılmış bu donanımsal müdahale, mikron seviyesindeki ölçümlerde tutarlılık ve doğruluk için vazgeçilmezdir.
Uzman tavsiyesi olarak, bir CNC sisteminde prob kullanırken sistemin bütünsel bir yaklaşımını benimsemek hayati önem taşır. Öncelikle, Mach4 ile tam uyumlu, kanıtlanmış bir geçmişe sahip, yüksek kaliteli bir motion controller seçmekle başlayın. Kontrol kartının giriş/çıkış (I/O) tepki süreleri ve sinyal işleme kapasitesi, problama performansınızı doğrudan etkileyecektir. İkinci olarak, kablolamaya ve elektriksel gürültüye karşı korumaya azami özen gösterin. Endüstriyel ortamlar, prob sinyallerini bozabilecek birçok potansiyel gürültü kaynağı barındırır; ekranlı kablolar, uygun topraklama ve gerekirse sinyal izolatörleri bu riskleri minimize edecektir. Üçüncü olarak, probun kendisinin kalitesine ve periyodik bakımına yatırım yapın. Aşınmış veya yanlış kalibre edilmiş bir prob, sistemin geri kalanı ne kadar mükemmel olursa olsun, hatalı sonuçlar üretecektir. Son olarak, Mach4’te probing rutinleri için etkili G-kodu stratejileri geliştirin ve makroları kullanarak otomasyonu artırın. Düşük ilerleme hızları kullanmak ve prob ucunun aşırı atımını minimize etmek için doğru ayarları bulmak, hassasiyetinizi maksimize edecektir. Bu adımları izleyerek, Mach4 tabanlı CNC sisteminizde prob sinyallerinden en yüksek verimi ve güvenilirliği elde edebilir, üretim süreçlerinizde önemli bir katma değer sağlayabilirsiniz.