Sepetinizde ürün bulunmuyor.
Mach4’te 4. Eksen Router, Freze ve Silindir İşleme İçin Nasıl Ayarlanır?
İçindekiler
Mach4’te 4. eksen kurulumu için öncelikle döner eksen donanımını bağlayın, ardından Mach4 yazılımında “Ports & Pins” bölümünden ekseni etkinleştirin. “Motor Tuning” sekmesinde adım/derece, hız ve ivme ayarlarını yapın. Son olarak, “General Config” ve “Toolpath” ayarlarını kontrol ederek G-kodu uyumluluğunu sağlayın ve kalibrasyonu gerçekleştirin. Bu adımlar, router, freze ve silindir işleme için eksenin doğru çalışmasını sağlar.
Mach4’te 4. Eksen Router, Freze ve Silindir İşleme İçin Nasıl Ayarlanır? Nedir?
Endüstriyel otomasyon ve CNC işleme dünyasında, 4. eksen, standart X, Y ve Z doğrusal eksenlerine ek olarak bir dönme hareketi sağlayan kritik bir bileşendir. Bu eksen genellikle bir döner tabla, ayna veya indeksleme kafası şeklinde gelir ve iş parçasının kendi etrafında dönmesini veya belirli açılarda konumlandırılmasını sağlar. Mach4, gelişmiş bir CNC kontrol yazılımı olarak, bu tür karmaşık eksenlerin entegrasyonunu ve hassas kontrolünü mümkün kılar. Özellikle router, freze ve silindir işleme uygulamalarında, 4. eksen, iş parçasının birden fazla yüzeyini tek bir bağlamada işleme, silindirik parçalar üzerine karmaşık desenler işleme veya çok taraflı parça üretiminde büyük avantajlar sunar. Bu, üretim verimliliğini artırırken, işleme doğruluğunu ve tekrarlanabilirliğini önemli ölçüde yükseltir. Mach4’te 4. ekseni ayarlamak, donanımsal bağlantıdan yazılımsal konfigürasyona, motor ayarlarından G-kodu yorumlamasına kadar bir dizi adımı içerir ve bu adımlar, sistemin sorunsuz ve doğru bir şekilde çalışabilmesi için büyük önem taşır.
Çalışma Prensibi ve Teknik Veriler
4. eksenin Mach4 ile entegrasyonu, hassas mühendislik ve yazılım konfigürasyonunun birleşimidir. Temel çalışma prensibi, Mach4’ün gönderdiği sinyallerle step veya servo motorun dönme hareketini kontrol etmesidir. Bu, genellikle A, B veya C ekseni olarak adlandırılır (çoğunlukla A ekseni kullanılır). İşleme esnasında, G-kodları (örneğin G01 A360) 4. eksenin belirli bir açıda dönmesini komut ederken, diğer doğrusal eksenler (X, Y, Z) eş zamanlı olarak hareket ederek karmaşık 3D veya silindirik kesimler yapılmasını sağlar. Bu senkronizasyon, Mach4’ün güçlü interpolasyon yetenekleri sayesinde mümkün olur.
Kurulum süreci aşağıdaki temel adımları içerir:
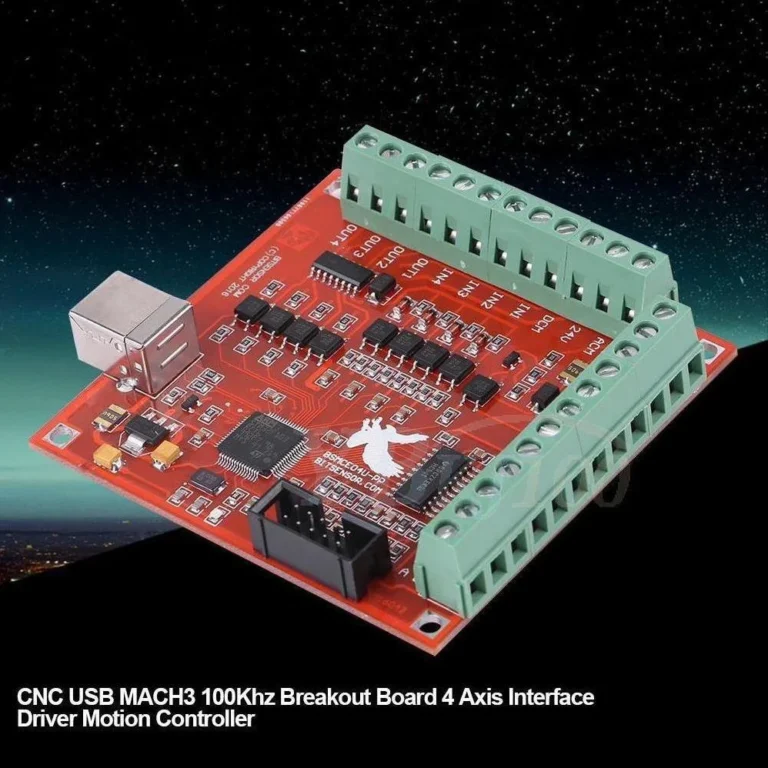
- Donanımsal Bağlantı: 4. eksen motoru (step veya servo) uygun bir sürücüye bağlanır. Bu sürücü de Mach4 kontrol kartına (örneğin Ethernet SmoothStepper, Warp9TD) bağlanır. Doğru kablolama ve topraklama, sinyal bütünlüğü ve gürültüden arınma için kritik öneme sahiptir. Limit anahtarları ve home anahtarları da eksenin güvenli çalışması için bağlanmalıdır.
- Mach4 “Ports & Pins” Konfigürasyonu: Mach4 yazılımında “Configure” menüsünden “Ports & Pins” seçeneğine gidilir. “Motor Outputs” sekmesinde, 4. eksen için ayrılmış bir pin (örneğin eksen A) seçilir ve ilgili port ve pin numaraları atanır. Yön (Direction) ve Darbe (Step) pinleri doğru şekilde tanımlanmalıdır. Limit anahtarları ve home anahtarları için de “Input Signals” sekmesinde ilgili pinler tanımlanır.
- “Motor Tuning” Ayarları: “Configure” menüsünden “Motor Tuning” seçeneği açılır. Burada 4. eksen (A ekseni) seçilerek aşağıdaki parametreler ayarlanır:
- Steps per Unit (Adım Başına Derece/Birim): Bu, motorun bir tam tur dönmesi için gereken adım sayısı, sürücünün mikro adım ayarı ve döner eksenin dişli oranı dikkate alınarak hesaplanır. Örneğin, 1.8 derecelik bir step motor (200 adım/tur), 10 mikro adımlı sürücü ve 1:10 oranında bir redüktör varsa, 1 derece için gereken adım sayısı = (200 adım/tur * 10 mikro adım/adım) / 360 derece = 5.555 adım/derece olur. Bu değerin doğru hesaplanması mutlak hassasiyet için şarttır.
- Velocity (Hız): Eksenin maksimum dönme hızıdır (derece/saniye). Uygulamanın gereksinimlerine ve motor/sürücü kapasitesine göre ayarlanır.
- Acceleration (İvme): Eksenin hızlanma ve yavaşlama oranıdır (derece/saniye²). Çok düşük ivme yavaş harekete neden olurken, çok yüksek ivme adım kayıplarına veya mekanik streslere yol açabilir.
- G-Kodu Komutu: Mach4’te genellikle A ekseni olarak tanımlanan 4. eksen için G-kodlarında ‘A’ harfi kullanılır. Örneğin, A90 komutu ekseni 90 derece döndürür.
- “General Configuration” Ayarları: “Configure” menüsünden “General Configuration” seçeneği açılır. Burada 4. eksenin tipinin (Rotary) ve çalışma modunun (örneğin, “Angular” veya “Continuous”) doğru ayarlandığından emin olunur. Ayrıca, açısal birimlerin (derece veya radyan) seçimi de önemlidir.
- CAM Yazılımı Entegrasyonu: 4. eksenli işleme için özel CAM (Computer-Aided Manufacturing) yazılımları (örneğin Fusion 360, Mastercam, Vectric Aspire) kullanılır. Bu yazılımlar, 4. eksen hareketlerini içeren G-kodlarını oluşturur. Mach4’ün bu G-kodlarını doğru bir şekilde yorumlayabilmesi için uygun bir post-processor kullanılması esastır.
- Kalibrasyon: Tüm ayarlar yapıldıktan sonra, 4. eksenin doğru dönüp dönmediği ve hassasiyeti test edilmelidir. Bir kadran göstergesi veya lazer hizalama aracı kullanarak eksenin dönme doğruluğu kontrol edilir. Gerekirse “Steps per Unit” değeri ince ayar yapılmalıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Eksen Tipi | Döner (Rotary) |
| G-Kodu Komutu | A (Genellikle), B veya C |
| Adım Başına Derece (Steps per Unit) | Motor, sürücü ve redüktör oranına göre hassas hesaplama (örn. 5.555 adım/derece) |
| Maksimum Hız (Velocity) | Motor ve uygulama kapasitesine göre (örn. 3600 derece/dakika) |
| İvme (Acceleration) | Dönüş hızlanma/yavaşlama oranı (örn. 200 derece/saniye²) |
| Kontrol Modu | Açısal (Angular) veya Sürekli (Continuous) |
| Sürücü Tipi | Step Motor Sürücü veya Servo Motor Sürücü |
| Gerekli Pinler | Step, Direction, Enable (isteğe bağlı), Home, Limitler |

Sahada Dikkat Edilmesi Gerekenler
- Mekanik Sağlamlık ve Hizalama: 4. eksen sisteminin (döner tabla, ayna vb.) tezgahınıza sağlam bir şekilde monte edildiğinden ve diğer eksenlerle (özellikle X ekseni ile) mükemmel bir şekilde hizalandığından emin olun. Yanlış hizalama, işleme hatalarına, titreşime ve takım kırılmalarına yol açabilir. İş parçasının döner eksene dengeli ve merkezlenmiş bir şekilde bağlanması, özellikle yüksek hızlarda titreşimi önlemek için hayati öneme sahiptir.
- Elektriksel Gürültü ve Kablolama: Step veya servo motor sürücüleri, yüksek akımlar ve hızlı anahtarlamalar nedeniyle önemli miktarda elektriksel gürültü üretebilir. Bu gürültü, kontrol sinyallerini etkileyerek adım kayıplarına veya yanlış komutların algılanmasına neden olabilir. Sinyal kablolarının ekranlı (shielded) olması, güç kablolarından ayrı rotadan geçirilmesi ve tüm bileşenlerin uygun şekilde topraklanması bu sorunu minimize eder. EMC (Elektromanyetik Uyumluluk) standartlarına uygunluk, uzun vadeli güvenilirlik için önemlidir.
- CAM Yazılımı ve Post-Processor Uyumluluğu: 4. eksenli işleme için kullanılan CAM yazılımının, Mach4 ile uyumlu bir post-processor’a sahip olması kritik bir konudur. Post-processor, CAM tarafından oluşturulan takım yolu verilerini, Mach4’ün anlayabileceği G-kod formatına çevirir. Yanlış veya eksik bir post-processor, hatalı G-kodlarına, eksenlerin yanlış hareket etmesine veya çarpışmalara yol açabilir. Post-processor’ın 4. eksen dönüş limitlerini, hız sınırlarını ve yönlendirme kurallarını doğru bir şekilde yansıttığından emin olun. Gerekirse, post-processor’da özelleştirmeler yapmak gerekebilir.
- İş Parçası Tutma ve Dengeleme: Silindirik veya düzensiz şekilli parçaları döner eksende işlerken, iş parçasının aynaya veya döner tablaya güvenli ve dengeli bir şekilde sabitlenmesi çok önemlidir. Dengesiz bir parça, yüksek devirlerde titreşime, işleme hassasiyetinin düşmesine ve hatta parçanın fırlamasına neden olabilir. Gerekirse karşı ağırlıklar kullanarak dengeleme yapılmalı veya özel fikstürler tasarlanmalıdır. İşlem sırasında parçanın kaymasını önlemek için uygun sıkıştırma kuvveti ve yöntemleri kullanılmalıdır.
- Referans Noktası (Home) ve Limit Ayarları: 4. eksenin doğru bir şekilde referans noktasına (home) dönebilmesi ve limit anahtarlarının etkin çalışması, güvenli ve tekrarlanabilir işlemler için elzemdir. Home anahtarı, eksenin başlangıç pozisyonunu belirlerken, limit anahtarları eksenin belirlenen fiziksel sınırların dışına çıkmasını engeller. Bu anahtarların doğru bağlanması, Mach4’te doğru pinlere atanması ve test edilmesi, olası çarpışmaları ve makine hasarını önler.
Sık Karşılaşılan Sorunlar ve Çözümleri
Mach4’te 4. eksen kurulumu sırasında veya sonrasında karşılaşılabilecek bazı yaygın sorunlar ve çözüm önerileri şunlardır:
- Eksen Hareket Etmiyor veya Yanlış Yöne Dönüyor:
- Çözüm: Mach4 “Ports & Pins” > “Motor Outputs” sekmesinde A ekseninin “Step Pin #” ve “Dir Pin #” ayarlarını kontrol edin. Sürücü ve motor arasındaki kablolamayı doğrulayın. Eğer eksen ters yöne dönüyorsa, “Dir Low Active” kutucuğunu işaretleyerek veya işaretini kaldırarak yönü tersine çevirebilirsiniz. Sürücünün “Enable” pini varsa, bu pini de Mach4’te etkinleştirdiğinizden emin olun.
- Ölçeklendirme Hatası (Yanlış Derece Dönüşü):
- Çözüm: “Motor Tuning” > A ekseni sekmesindeki “Steps per Unit” değerini yeniden hesaplayın ve doğrulayın. Motorun adım açısı, sürücünün mikro adım ayarı ve döner eksenin redüktör oranı (eğer varsa) bu hesaplamada kritik öneme sahiptir. Mekanik bir cetvel veya açı ölçer ile test ederek değeri hassas bir şekilde ayarlayın.
- Adım Kaybı veya Titreşim:
- Çözüm: “Motor Tuning” sekmesinde “Velocity” ve “Acceleration” değerlerini düşürün. Çok yüksek hız veya ivme, motorun adımlarını kaybetmesine neden olabilir. Motor sürücüsünün akım ayarlarını kontrol edin ve motorun nominal akımına uygun olduğundan emin olun. Mekanik bağlantıların gevşek olup olmadığını kontrol edin ve sıkın. Elektriksel gürültü kaynaklarını (kablolama, topraklama) inceleyin.
- G-Kodu Hataları veya Takım Yolu Sorunları:
- Çözüm: Kullanılan CAM yazılımının Mach4 için doğru bir 4. eksen post-processor’ına sahip olduğundan emin olun. Post-processor ayarlarını kontrol edin; özellikle 4. eksen dönüş limitleri ve yönlendirme kuralları. G-kodunu bir metin editörü ile inceleyerek A ekseni komutlarının doğru formatta (örneğin A90.000) yazıldığından emin olun. Bazı CAM yazılımları, 4. eksen için özel başlangıç/bitiş G-kodları gerektirebilir.
- Referans Noktasına Dönme (Homing) Sorunları:
- Çözüm: A ekseninin home anahtarının doğru bağlandığını ve “Ports & Pins” > “Input Signals” sekmesinde etkinleştirildiğini kontrol edin. Home anahtarının fiziksel konumunu ve çalışma şeklini (NC/NO) doğrulayın. Mach4’ün “Homing/Limits” ayarlarında A ekseninin homing yönü ve ofseti doğru ayarlanmalıdır.
- Eksenler Arası Senkronizasyon Sorunları (Özellikle Helisel İşlemede):
- Çözüm: Bu genellikle “Motor Tuning” ayarlarındaki hız ve ivme değerlerinin eksenler arasında uyumsuz olmasından kaynaklanır. Tüm eksenlerin ivme ve hızlanma profillerinin birbiriyle tutarlı olduğundan emin olun. Kontrol kartınızın (örneğin SmoothStepper) yeterli işlem gücüne sahip olduğundan ve yeterli adım darbesi üretebildiğinden emin olun. Gerekirse Mach4’ün “Kernel Speed” ayarını kontrol edin.
Uzman Tavsiyesi
Mach4’te 4. eksen router, freze ve silindir işleme için kurulumu, hassasiyet ve detaylara dikkat gerektiren çok yönlü bir süreçtir. Doğru donanım seçimi, titiz elektriksel bağlantılar, Mach4 yazılımında eksiksiz ve doğru yapılandırma ile CAM yazılımı entegrasyonu, bu sistemlerin optimum performansla çalışmasının temelini oluşturur. Endüstriyel otomasyon sektöründe, 4. eksen yeteneği, karmaşık geometrilerin işlenmesinde, çoklu yüzey işlemlerinde ve üretim verimliliğini artırmada kritik bir avantaj sağlar. Bu sayede tek bağlamada daha fazla iş yapılabilir, parça kalitesi artar ve operatör müdahalesi azalır.
Uzman tavsiyesi olarak, bu tür karmaşık bir kurulumda adım adım ilerlemek ve her aşamayı dikkatlice test etmek hayati önem taşır. Öncelikle tüm mekanik bağlantıların sağlam ve hizalı olduğundan emin olun. Elektriksel kablolamada gürültüden arınma ve topraklama kurallarına harfiyen uyun. Mach4 ayarlarında “Steps per Unit” değerini hassas bir şekilde hesaplamak ve kalibre etmek, işleme doğruluğunun temelidir. Unutmayın ki, küçük bir hesaplama hatası bile büyük ölçekli işleme hatalarına yol açabilir. CAM yazılımı ve post-processor seçimi, 4. eksenli işleme yeteneklerinizin kilidini açan anahtardır; bu nedenle, Mach4 ile uyumlu ve 4. eksen komutlarını doğru bir şekilde üretebilen bir post-processor kullanmaya özen gösterin. İlk deneme kesimlerini düşük hızlarda ve güvenli bir ortamda yaparak sistemin tepkilerini gözlemleyin. Ayrıca, Mach4 topluluk forumları ve teknik destek kaynakları, karşılaşılabilecek sorunlar için değerli bir bilgi kaynağıdır. Sürekli öğrenme ve deneyim kazanma, 4. eksenli CNC işlemede ustalaşmanın anahtarıdır. Güvenlik protokollerine her zaman öncelik verin ve makineyi çalıştırmadan önce tüm güvenlik önlemlerinin alındığından emin olun.