Sepetinizde ürün bulunmuyor.
Mach3’te Z Probe Çalışıyor Ama Ölçü Kaçıyorsa Prob Hızı, Debounce ve Kablo Paraziti Nasıl Kontrol Edilir?

İçindekiler
Mach3’te Z probe ölçüm hatalarını gidermek için öncelikle prob hızını düşürün ve debounce interval değerini artırın. Ardından, Z probe kablosunun ekranlamasını, topraklamasını ve güç kablolarından uzak rotasını kontrol ederek elektromanyetik paraziti (EMI) minimize edin. Sistemli bir yaklaşımla bu üç ana parametreyi optimize etmek, ölçüm tutarlılığını sağlar.
Mach3’te Z Probe Çalışıyor Ama Ölçü Kaçıyorsa Prob Hızı, Debounce ve Kablo Paraziti Nasıl Kontrol Edilir? Nedir?
Endüstriyel otomasyon sistemlerinde, özellikle CNC makinelerinde, Z ekseni probu (Z Probe) takım boyu ölçümü, iş parçası sıfırlama ve yüzey profil oluşturma gibi kritik hassasiyet gerektiren işlemlerde vazgeçilmez bir araçtır. Ancak, probun fiziksel olarak çalışır durumda olmasına rağmen ölçüm değerlerinde tutarsızlık veya hatalı sonuçlar alınması, operatörler ve mühendisler için yaygın ve sinir bozucu bir sorundur. Bu durum, genellikle üç temel faktörden kaynaklanır: prob hızı, debounce ayarları ve kablo paraziti. Bu makale, bu sorunların kökenini anlamak ve Mach3 kontrol yazılımı üzerinden etkili çözümler sunmak amacıyla hazırlanmıştır. Amacımız, sahadaki teknik personelin bu hassasiyet kaybını gidermesi ve üretim süreçlerindeki verimliliği maksimize etmesidir.
Çalışma Prensibi ve Teknik Veriler
Z probun doğru çalışmasına rağmen ölçüm kaçırması, çoğu zaman sistemin fiziksel veya elektriksel tepki süreleriyle, çevresel gürültüyle veya yazılım ayarlarıyla ilgili bir uyumsuzluktan kaynaklanır. Her bir parametrenin çalışma prensibini ve teknik detaylarını anlamak, sorun giderme sürecinin temelini oluşturur.
Prob Hızı (Probe Speed)
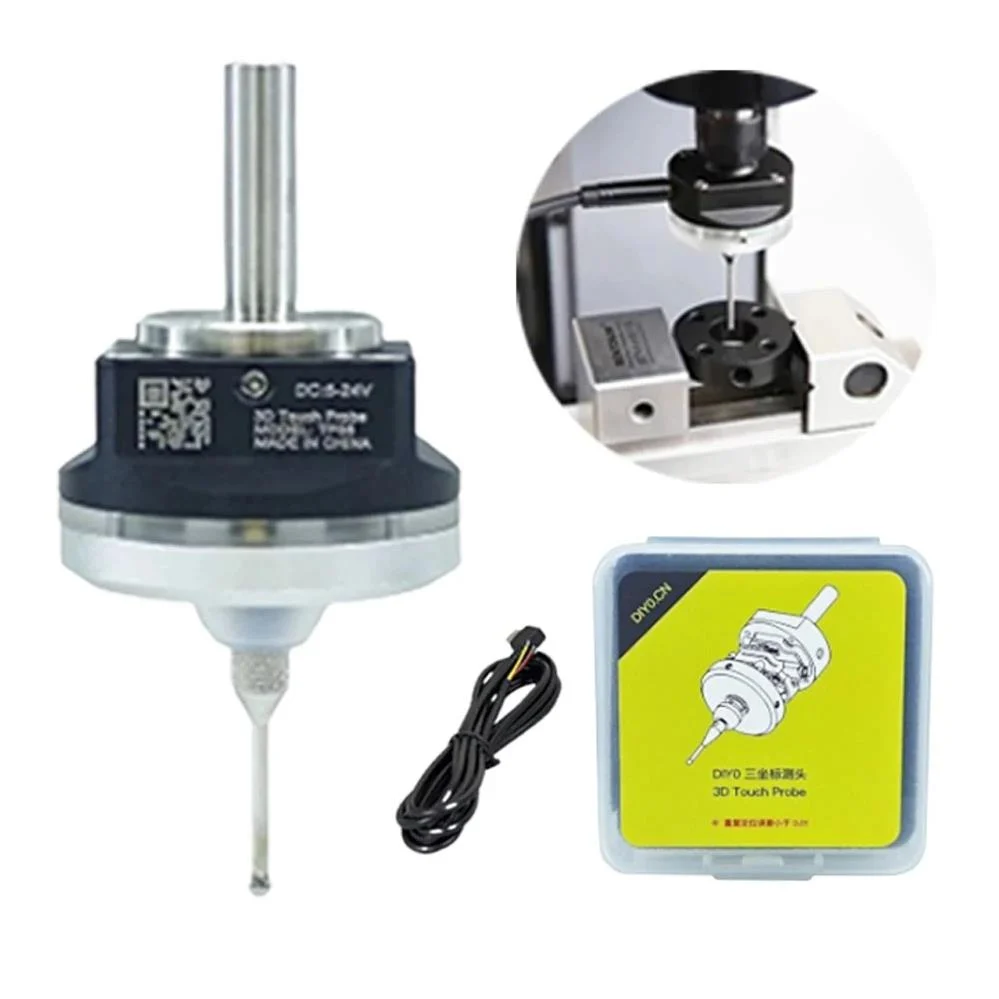
Prob hızı, Z ekseninin prob ile teması anında ne kadar hızlı hareket ettiğini belirler. Yüksek prob hızları, ölçüm süresini kısaltarak verimliliği artırır; ancak, temas anında makinenin ve probun mekanik tepki süresini aşabilir. Özellikle hassas prob anahtarlarında, yüksek hızda temas, anahtarın tam olarak kapanıp bir sinyal göndermesi için yeterli zamanı bırakmayabilir veya anahtarın geri sekmesine neden olabilir. Mach3’te bu ayar, genellikle “Config” menüsü altındaki “General Logic Configuration” veya G-kodu (örneğin, G31 komutu içinde F parametresi) ile kontrol edilir. İdeal prob hızı, makinenin mekanik rijitliği, probun tipi ve kontrolörün tepki süresi ile doğrudan ilişkilidir. Çok hızlı bir prob, fiziksel temas anında kontrolörün bu teması algılamadan önce takımın daha derinlere inmesine neden olarak hatalı bir sıfır noktası belirlemesine yol açar.
Debounce
Debounce, mekanik anahtarların açılıp kapanması sırasında meydana gelen anlık, istenmeyen sinyal dalgalanmalarını (sıçramaları) filtrelemek için kullanılan bir tekniktir. Bir prob, bir yüzeye temas ettiğinde, anahtar kontakları anlık olarak birkaç kez açılıp kapanabilir. Bu “sıçrama” olayı, kontrolör tarafından birden fazla tetikleme sinyali olarak algılanabilir ve hatalı bir ölçüme neden olabilir. Mach3’te “Config” menüsü altındaki “Ports and Pins” -> “Input Signals” bölümünde “Debounce Interval” ve “Debounce Index” ayarları bulunur. Debounce Interval, kontrolörün bir sinyali geçerli kabul etmeden önce ne kadar süreyle sabit kalmasını bekleyeceğini milisaniye cinsinden belirler. Debounce Index ise, debounce filtresinin ne kadar agresif olacağını ayarlar. Yetersiz debounce, yanlış tetiklemelere yol açarken, aşırı debounce ise sinyal algılama süresini uzatarak probun daha derinlere inmesine ve yine hatalı ölçümlere neden olabilir.

Kablo Paraziti (Cable Interference)
Kablo paraziti, Z probe sinyal kablosunun çevresel elektromanyetik gürültüden (EMI) veya radyo frekansı parazitinden (RFI) etkilenmesi durumudur. CNC ortamları, genellikle yüksek güçlü motorlar, spindle sürücüleri (VFD’ler), anahtarlamalı güç kaynakları ve diğer elektriksel ekipmanlar nedeniyle yüksek EMI/RFI seviyelerine sahiptir. Z prob sinyali genellikle düşük voltajlı ve hassas olduğundan, bu tür parazitlere karşı oldukça savunmasızdır. Parazit, sinyal kablosunda istenmeyen voltaj indüksiyonlarına neden olarak, prob temas etmediği halde kontrolörün bir tetikleme sinyali algılamasına yol açabilir. Bu durum, “hayalet tetiklemeler” olarak da bilinir ve ölçümün tamamen yanlış olmasına sebep olur. Kablo parazitini kontrol etmek için ekranlı (shielded) kablolar kullanmak, kabloyu güç hatlarından ayrı rotalarda yönlendirmek ve doğru topraklama tekniklerini uygulamak kritik öneme sahiptir.
| Parametre | Değer/Açıklama |
|---|---|
| Prob Hızı (Mach3) | Önerilen başlangıç: 25-50 mm/dak (1-2 inç/dak). Malzeme sertliğine göre ayarlanır. |
| Debounce Interval (Mach3) | Önerilen başlangıç: 50-200 ms. Genellikle 100 ms iyi bir başlangıç noktasıdır. |
| Debounce Index (Mach3) | Önerilen başlangıç: 1-3. Daha yüksek değerler daha agresif filtreleme sağlar. |
| Kablo Tipi | Minimum 22 AWG, Bükümlü Çift (Twisted Pair) ve Ekranlı (Shielded) kablo. |
| Ekranlama Topraklaması | Kabloların ekranı, kontrolör tarafında tek noktadan şasiye topraklanmalı. |
| Sinyal Voltajı | Genellikle TTL (5V) veya Open Collector (NC/NO) tipi prob çıkışına göre ayarlanır. |
| Maksimum Kablo Uzunluğu | Parazit riskini azaltmak için mümkün olduğunca kısa tutulmalı (genellikle 5-10m arası ideal). |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Prob Hızı Ayarı: Prob hızını ayarlarken, makinenin ve probun mekanik limitlerini göz önünde bulundurun. Çok yüksek hızlar, probun tam olarak tetiklenmeden önce iş parçasına çarpmasına veya anahtarın geri sekmesine neden olabilir. Genellikle 25-50 mm/dakika (1-2 inç/dakika) aralığında bir hız, çoğu uygulama için uygun bir başlangıç noktasıdır. Hızı kademeli olarak düşürerek en tutarlı ölçümü yakalayana kadar testler yapın. Özellikle yumuşak malzemelerde veya çok hassas prob uçlarında daha düşük hızlar gerekebilir.
- Debounce Ayarlarının Optimizasyonu: Mach3’teki “Debounce Interval” ayarı, sinyal gürültüsünü filtrelemek için kritik öneme sahiptir. Çok düşük bir değer, anahtar sıçramalarını algılayarak hatalı tetiklemelere yol açar. Çok yüksek bir değer ise, probun gerçek temasını gecikmeli algılayarak takımın iş parçasına fazla girmesine neden olur. Başlangıç olarak 50-100 ms aralığında bir değer deneyin ve ardından test ölçümleri yaparak optimum noktayı bulun. “Debounce Index” ayarı da sinyal filtresinin hassasiyetini artırır; genellikle 1 veya 2 değeri yeterlidir. Bu ayarlar, makinenizin elektriksel ortamına ve probunuzun tipine göre değişiklik gösterecektir.
- Kablo Yalıtımı ve Topraklama: Z prob kablosu, düşük akım ve voltaj taşıyan bir sinyal kablosu olduğundan, elektromanyetik girişime (EMI) karşı oldukça hassastır. Mutlaka ekranlı (shielded) bir kablo kullanın. Kablonun ekranı (örgülü veya folyo), sadece kontrolör tarafında tek bir noktadan makine şasisine doğru şekilde topraklanmalıdır. İki ucu topraklamak, bir toprak döngüsü oluşturarak paraziti daha da kötüleştirebilir. İyi bir topraklama, çevresel gürültünün sinyal hattına sızmasını engeller.
- Kablo Yönlendirmesi ve Ayrımı: Z prob sinyal kablosunu, yüksek akım taşıyan güç kablolarından (özellikle spindle motoru, step motorlar veya servo motor kabloları) mümkün olduğunca uzak tutun. Paralel olarak uzun mesafeler boyunca çalıştırmaktan kaçının; eğer kesişmeleri gerekiyorsa, 90 derecelik açıyla kesişmelerini sağlayın. Enerji besleme hatları ve sinyal hatları için ayrı kablo kanalları veya borular kullanmak, endüstriyel ortamlarda standart bir uygulamadır ve parazit riskini önemli ölçüde azaltır.
- Konektör ve Bağlantı Kontrolü: Tüm konektörlerin (probun kendisi, kablo bağlantı noktaları, kontrol paneli girişleri) temiz, sıkı ve korozyondan arındırılmış olduğundan emin olun. Gevşek veya kirli bağlantılar, sinyal bütünlüğünü bozarak aralıklı veya hatalı tetiklemelere yol açabilir. Lehimli bağlantılar tercih edilmeli, ancak sıkıştırma tipi konektörler kullanılıyorsa, düzenli olarak kontrol edilmelidir.
- Prob Kalibrasyonu ve Tekrarlanabilirlik Testleri: Ayarlarda herhangi bir değişiklik yaptıktan sonra, probun kalibrasyonunu kontrol edin ve tekrarlanabilirlik testleri yapın. Aynı noktaya birden fazla kez prob dokunuşu yaparak ölçülen Z değerlerinin tutarlılığını gözlemleyin. Standart bir kalibrasyon bloğu veya bilinen bir referans yüzey kullanarak sapmaları belirleyin.

Sık Karşılaşılan Sorunlar ve Çözümleri
Sahada karşılaşılan Z prob sorunları genellikle benzer semptomlarla ortaya çıkar. İşte bazı yaygın senaryolar ve çözüm önerileri:
-
Sorun: Prob temas ettiğinde sürekli veya birden fazla tetikleme (Chattering).
Çözüm: Bu durum genellikle yetersiz debounce ayarından kaynaklanır. Mach3’te “Debounce Interval” değerini kademeli olarak artırın (örneğin 50ms’den 100ms’ye, sonra 150ms’ye). Aşırıya kaçmamaya dikkat edin, aksi takdirde gerçek teması gecikmeli algılayabilirsiniz. Ayrıca, probun mekanik olarak sağlam olduğundan ve içindeki anahtarın sıkışmadığından emin olun.
-
Sorun: Prob temas etmeden veya iş parçasından uzaktayken tetikleme (Hayalet Tetikleme).
Çözüm: Bu durumun en yaygın nedeni kablo parazitidir (EMI/RFI). Prob kablosunun ekranlı olduğundan ve ekranın kontrolör tarafında doğru şekilde şasiye topraklanmış olduğundan emin olun. Kabloyu güç hatlarından, spindle sürücülerinden ve diğer gürültü kaynaklarından uzaklaştırın. Gerekirse, ferrite boncuklar veya sinyal filtreleri kullanmayı düşünün. Ayrıca, probun kendisinin veya bağlantı noktasının nemden veya kirden etkilenip etkilenmediğini kontrol edin.
-
Sorun: Prob temas ettiğinde geç tetikleme veya takımın iş parçasına fazla girmesi.
Çözüm: Bu, prob hızının çok yüksek olmasından veya debounce süresinin aşırı yüksek ayarlanmasından kaynaklanabilir. “Prob Hızı”nı düşürün (örneğin 50mm/dak’dan 25mm/dak’ya). Eğer debounce ayarınız çok yüksekse, kontrolör sinyali algılayana kadar takım daha derinlere inebilir; bu durumda “Debounce Interval” değerini optimize edin. Makinenin mekanik rijitliğini ve eksen boşluğunu (backlash) da kontrol etmek faydalı olabilir.
-
Sorun: Ölçümlerde tutarsızlık ve tekrarlanabilirlik sorunları.
Çözüm: Bu, yukarıdaki tüm faktörlerin bir kombinasyonu olabilir. Öncelikle kablo paraziti kaynaklarını elimine edin, ardından prob hızı ve debounce ayarlarını optimize edin. Mekanik boşluk (backlash) veya eksenlerdeki gevşeklikler de tutarsızlığa neden olabilir; makinenin mekanik bileşenlerini kontrol edin. Prob ucunun aşınmış veya kirli olup olmadığını kontrol edin ve gerekirse değiştirin. Probun monte edildiği yerin sağlam ve titreşimsiz olduğundan emin olun.
-
Sorun: Probun hiç çalışmaması.
Çözüm: Mach3’te “Ports and Pins” -> “Input Signals” bölümünde prob giriş pininin doğru ayarlandığından ve etkinleştirildiğinden emin olun. Kablonun fiziksel olarak kopuk olup olmadığını veya konektörlerin gevşek olup olmadığını kontrol edin. Probun kendisinin arızalı olup olmadığını test etmek için multimetre ile süreklilik testi yapın (NC/NO tipine göre). Probun LED göstergesi varsa, çalışıp çalışmadığını kontrol edin.
Uzman Tavsiyesi
Mach3 kontrollü CNC sistemlerinde Z probun doğru çalışmasına rağmen ölçüm hataları vermesi, endüstriyel otomasyon ortamlarında karşılaşılan yaygın ancak çözülebilir bir sorundur. Bu tür hassasiyet kayıplarının temelinde genellikle prob hızı, debounce ayarları ve kablo paraziti yatmaktadır. Sahada edindiğimiz tecrübeler, bu üç parametrenin birbirleriyle etkileşim içinde olduğunu ve optimum performans için sistemli bir yaklaşımla ele alınması gerektiğini göstermektedir. Öncelikle, düşük bir prob hızı ile başlayarak makinenizin ve probunuzun mekanik tepki süresine uygun bir zemin oluşturmalısınız. Ardından, debounce ayarlarını ortamınızdaki elektriksel gürültüyü en aza indirecek, ancak gerçek sinyal algılamasını geciktirmeyecek şekilde hassasiyetle optimize etmelisiniz. En kritik adımlardan biri ise, Z prob kablosunun doğru ekranlanması, tek noktadan topraklanması ve güç kablolarından izole bir şekilde yönlendirilmesidir. Unutmayın ki, yüksek frekanslı spindle motorları ve VFD’ler gibi ekipmanlar, hassas sinyal hatları için sürekli bir parazit kaynağıdır ve bu etkiyi minimize etmek, stabil ve tekrarlanabilir ölçümlerin anahtarıdır. Her değişiklik sonrası tekrarlanabilirlik testleri yapmak ve sonuçları belgelemek, gelecekteki sorun giderme süreçleri için değerli bir referans noktası oluşturacaktır. Zamanla, bu parametrelerin doğru kombinasyonunu bulmak, üretim süreçlerinizde yüksek hassasiyet ve güvenilirlik sağlayacak, dolayısıyla hurda oranlarını azaltırken verimliliği artıracaktır. Unutmayın, iyi bir kalibrasyon, iyi bir bakımdan ve detaylı bir sistem analizinden geçer.