Sepetinizde ürün bulunmuyor.
Mach3 CNC Makinede İlk Devreye Alma Sırasında Hangi Testler Yapılmalıdır?

İçindekiler
Mach3 CNC makinede ilk devreye alma sırasında elektriksel bağlantı doğruluğu, acil durdurma sistemleri, eksen hareketleri, limit anahtarları, motor yönleri, kalibrasyon ve G kodu testleri hayati önem taşır. Bu testler, makinenin güvenli ve doğru çalışmasını garanti ederek olası hasarları ve üretim kayıplarını engeller.
Mach3 CNC Makinede İlk Devreye Alma Sırasında Hangi Testler Yapılmalıdır? Nedir?
Endüstriyel otomasyonun vazgeçilmez bir parçası olan Mach3 CNC kontrol yazılımı ile yönetilen bir makinenin ilk devreye alınması, sadece elektriği açıp kapatmaktan çok daha fazlasını ifade eder. Bu süreç, makinenin tüm mekanik, elektriksel ve yazılımsal bileşenlerinin birbiriyle uyumlu ve doğru çalıştığını doğrulamak için kritik bir dizi testin uygulanmasını gerektirir. “Devreye alma testleri” terimi, makinenin belirlenen toleranslar içinde, güvenli bir şekilde ve optimum performansla çalışmaya hazır olduğunu teyit etme sürecini kapsar. Bu testlerin amacı; olası kablolama hatalarını, yazılım konfigürasyon yanlışlıklarını, mekanik montaj eksikliklerini ve güvenlik açıklarını üretim başlamadan önce tespit ederek, hem ekipman ömrünü uzatmak hem de operatör güvenliğini sağlamaktır. Özellikle endüstriyel ortamlarda, bu titiz yaklaşım, beklenmedik arızaların ve maliyetli duruş sürelerinin önüne geçmek için temel bir adımdır.
Çalışma Prensibi ve Teknik Veriler
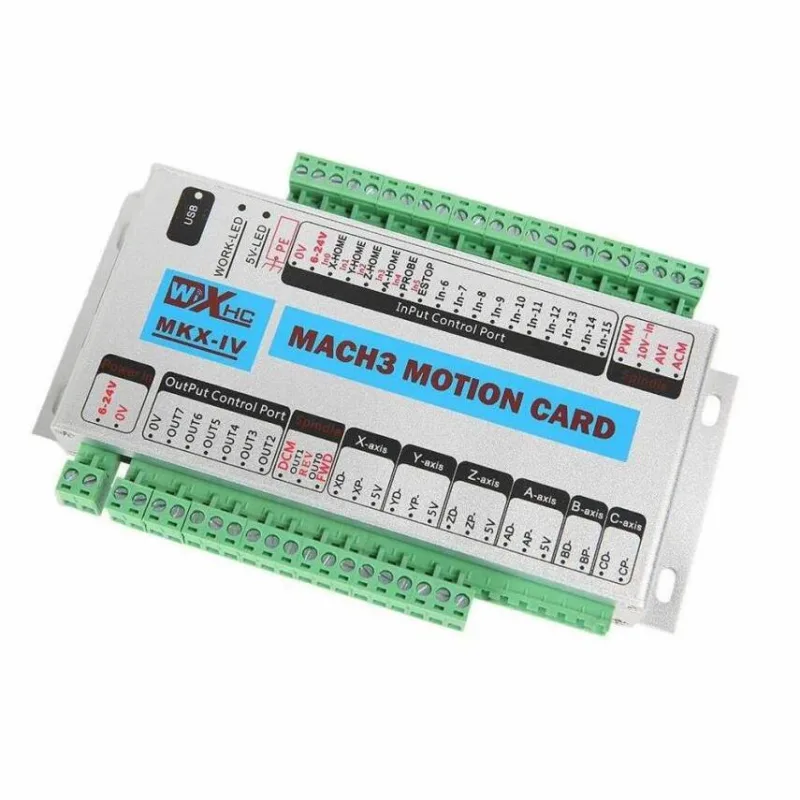
Mach3, bir bilgisayarı CNC kontrolörüne dönüştüren güçlü ve esnek bir yazılımdır. Genellikle paralel port (LPT) aracılığıyla veya harici bir hareket kontrol kartı (Ethernet/USB) ile makine elektroniğiyle iletişim kurar. Bu arayüz, bilgisayardan gelen sinyallerin (adım ve yön sinyalleri) motor sürücülerine iletilmesini ve makine üzerindeki sensörlerden (limit anahtarları, home anahtarları) gelen geri bildirimlerin okunmasını sağlar. İlk devreye alma testleri, bu karmaşık iletişimin ve mekanik hareketin her aşamasını doğrular.
Testler genel olarak aşağıdaki ana kategorilere ayrılabilir:
- Elektriksel Bütünlük ve Güvenlik Testleri:
- Topraklama Kontrolü: Tüm metal aksamın doğru şekilde topraklanıp topraklanmadığı multimetre ile kontrol edilir. Zayıf topraklama, elektrik gürültüsüne, kararsız çalışmaya ve hatta elektrik çarpması riskine yol açabilir.
- Kablolama Kontrolü: Tüm güç ve sinyal kablolarının doğru terminallere bağlı olduğu, gevşek bağlantıların olmadığı ve izolasyonun sağlam olduğu görsel olarak ve gerekirse süreklilik testi ile doğrulanır. Özellikle motor fazları, limit anahtarı bağlantıları ve acil durdurma devresi kritik öneme sahiptir.
- Voltaj Kontrolü: Güç kaynaklarının (örneğin, motor sürücüleri için 24V/48V, kontrol kartı için 5V) doğru voltaj çıkışlarını verdiğinden emin olunur.
- Acil Durdurma (E-Stop) Sistemi Testi:
- E-Stop butonuna basıldığında makinenin anında ve güvenli bir şekilde tüm hareketini durdurduğu, spindle’ın kapandığı ve güç kaynaklarının kesildiği doğrulanır. Bu, operatör güvenliği için en kritik testlerden biridir. Devre, genellikle Normalde Kapalı (NC) kontaklar kullanılarak tasarlanır, böylece kablo kopması durumunda bile makine durur.
- Eksen Hareket ve Yön Testleri:
- Manuel Hareket (Jogging): Mach3 arayüzünden her eksenin (X, Y, Z ve varsa A, B, C) manuel olarak ileri ve geri hareket ettirilebildiği kontrol edilir. Her eksenin beklenen yönde hareket ettiğinden emin olunur. Ters yönde hareket eden eksenler, Mach3’ün Port ve Pinler ayarları bölümünden “Dir LowActive” seçeneği işaretlenerek veya kaldırılarak düzeltilebilir.
- Pürüzsüzlük ve Gürültü Kontrolü: Eksen hareketleri sırasında anormal sesler, takılmalar veya titreşimler olup olmadığı gözlemlenir. Bu tür durumlar, mekanik sıkışma, motor sürücü ayarı sorunları veya rulman arızalarını işaret edebilir.
- Limit ve Home Anahtarı Testleri:
- Limit Anahtarı Fonksiyonu: Her eksenin pozitif ve negatif yöndeki limit anahtarları manuel olarak tetiklenerek Mach3’ün Diagnostik ekranında ilgili LED’in yandığı ve makinenin hareketinin durduğu kontrol edilir. Bu anahtarlar, makinenin çalışma alanının dışına çıkmasını ve mekanik hasar görmesini engeller.
- Home Anahtarı Fonksiyonu: Makine “Ref All Home” komutu verildiğinde her eksenin kendi home anahtarına doğru hareket edip, anahtarı tetikledikten sonra referans noktasına ulaşıp ulaşmadığı kontrol edilir. Bu, makinenin her açılışta konumunu sıfırlaması için gereklidir.
- Motor Ayarları ve Kalibrasyon:
- Steps per Unit (Adım Başına Birim): Her eksen için doğru adım/birim değeri (örneğin, mm başına adım sayısı) “Motor Tuning” bölümünde ayarlanır. Bu değer, motorun bir tam devrinde attığı adım sayısı, sürücü mikro adım ayarı ve mekanik aktarım (vidalamil hatvesi veya kayış oranı) ile hesaplanır. Örneğin, 5mm hatveli bir vidalamil ve 200 adımlı bir motor için 1/8 mikro adımda (1600 adım/devir) Steps/Unit = 1600 / 5 = 320 olur.
- Hız (Velocity) ve İvme (Acceleration): Her eksenin maksimum güvenli hızı ve ivmelenme/yavaşlama oranları ayarlanır. Bu değerler, motorların atlama yapmadan veya tork kaybetmeden hareket edebileceği sınırlar içinde olmalıdır. Yüksek ivme, işleme kalitesini artırırken, aşırı yüksek değerler motorların adım kaybetmesine neden olabilir.
- Geri Boşluk (Backlash) Ayarı: Mekanik sistemlerdeki boşluklar (örneğin, vidalamil somunu ile mil arasındaki boşluk) için Mach3’ten geri boşluk telafisi ayarlanabilir. Bu, hassas işleme için önemlidir.
- Spindle Kontrol Testi:
- Açma/Kapama (M3/M5): Mach3’ten M3 (spindle aç) ve M5 (spindle kapat) komutları gönderilerek spindle’ın doğru şekilde başlayıp durduğu kontrol edilir. Bu, genellikle bir röle veya VFD (Değişken Frekans Sürücü) aracılığıyla kontrol edilir.
- Hız Kontrolü (S Komutu): Spindle’ın S komutu ile farklı hızlarda çalışıp çalışmadığı (örneğin, S1000, S5000) kontrol edilir. VFD entegrasyonu varsa, Mach3’ten gelen analog veya PWM sinyalinin VFD’yi doğru şekilde kontrol ettiği doğrulanır.
- G Kodu Çalışma Testi:
- Basit bir G kodu programı (örneğin, düz bir çizgi, bir kare veya bir daire) yüklenerek “Dry Run” modunda (kesici takım olmadan) çalıştırılır. Bu, makinenin programı doğru şekilde yorumladığını ve eksenlerin beklenen yolu izlediğini doğrular. Gerçek bir kesme işlemi yapmadan önce bu adım, olası programlama veya kalibrasyon hatalarını ortaya çıkarır.
- Koordinat Sistemi Testi: G54, G92 gibi koordinat sistemi komutlarının doğru çalışıp çalışmadığı kontrol edilir.
| Parametre | Değer/Açıklama |
|---|---|
| Elektriksel Kontrol | Topraklama sürekliliği, kablolama doğruluğu, voltaj seviyeleri. |
| Acil Durdurma (E-Stop) Testi | E-Stop butonuna basıldığında tüm hareketin anında ve güvenli duruşu, spindle kapanması. |
| Eksen Hareket Testi | Her eksenin manuel (jog) olarak doğru yönde, pürüzsüz ve takılmadan hareket etmesi. |
| Limit Anahtarı Testi | Pozitif ve negatif limit anahtarlarının tetiklendiğinde makineyi durdurması ve Mach3’te görünmesi. |
| Home Anahtarı Fonksiyonu | “Ref All Home” komutu ile eksenlerin anahtarları tetikleyip referans noktasına dönmesi. |
| Motor Ayarları Kalibrasyonu | Her eksen için doğru “Steps per Unit”, “Velocity” ve “Acceleration” değerlerinin ayarlanması. |
| Spindle Fonksiyon Testi | M3/M5 komutları ile açma/kapama, S komutu ile hız kontrolünün doğrulanması. |
| G Kodu Çalışma Testi | Basit bir G kodu programının Dry Run modunda hatasız çalışması ve yolu izlemesi. |
Sahada Dikkat Edilmesi Gerekenler
- Adım Adım ve Sistematik Yaklaşım: Devreye alma sürecini bir kontrol listesi halinde yönetmek, hiçbir önemli adımın atlanmamasını sağlar. Her bir bileşenin ve fonksiyonun tek tek test edilmesi, sorunların kaynağını tespit etmeyi kolaylaştırır. Örneğin, önce elektriksel güvenlik, sonra E-Stop, ardından eksen hareketleri gibi bir sıra izlenmelidir.
- Güvenlik Protokollerine Mutlak Uyum: Elektrik bağlantıları yapılırken veya testler sırasında her zaman gücün kesildiğinden emin olunmalıdır. E-Stop sisteminin fonksiyonelliği, makine çalıştırılmadan önce defalarca test edilmeli ve güvenliğinden emin olunmalıdır. Koruyucu gözlük, eldiven gibi kişisel koruyucu ekipmanların kullanımı zorunludur. Unutulmamalıdır ki, bir CNC makinesi, yanlış kullanıldığında ciddi yaralanmalara neden olabilecek hareketli parçalara ve kesici takımlara sahiptir.
- Detaylı Dokümantasyon ve Kayıt Tutma: Tüm ayarlar (Mach3 ayarları, motor sürücü DIP anahtarları, kablolama şemaları), test sonuçları ve karşılaşılan sorunlar/çözümleri titizlikle kaydedilmelidir. Bu dokümantasyon, gelecekteki bakım, sorun giderme veya benzer makinelerin devreye alınması süreçlerinde paha biçilmez bir referans kaynağı olacaktır. Ayrıca, makinenin ömrü boyunca performans takibi için bir temel oluşturur.
- Yazılım ve Donanım Uyumu Kontrolü: Mach3 yazılım sürümünün kullanılan hareket kontrol kartı ve işletim sistemi ile uyumlu olduğundan emin olunmalıdır. Gerekli sürücülerin (driver) doğru ve güncel versiyonlarının yüklendiği kontrol edilmelidir. Eski veya yanlış sürücüler, kararsız çalışmaya, iletişim hatalarına ve performans düşüşlerine yol açabilir.
- Çevresel Faktörlerin Değerlendirilmesi: Makinenin kurulduğu ortamın toz, nem, sıcaklık ve titreşim gibi faktörler açısından uygunluğu gözden geçirilmelidir. Aşırı toz, elektronik bileşenlerde kısa devrelere; nem, korozyona; yüksek sıcaklık, elektronik parçaların aşırı ısınmasına; titreşim ise mekanik hassasiyetin bozulmasına neden olabilir. Gerekirse ek koruma önlemleri alınmalıdır.
- Mekanik Montajın Tekrar Kontrolü: Eksenlerdeki tüm vidaların, somunların ve bağlantı elemanlarının sıkı olduğundan, kayışların gerginliğinin doğru olduğundan ve hareketli parçaların serbestçe hareket ettiğinden emin olunmalıdır. Gevşek bağlantılar veya yanlış hizalamalar, titreşime, hassasiyet kaybına ve erken aşınmaya neden olabilir.
- Titreşim ve Rezonans Kontrolü: Özellikle yüksek hızlarda veya ivmelenmelerde, makinenin yapısal rezonansa girip girmediği gözlemlenmelidir. Rezonans, yüzey kalitesini olumsuz etkileyebilir ve makine bileşenlerine zarar verebilir. Gerekirse anti-titreşim pedleri veya mekanik güçlendirmeler düşünülmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Mach3 CNC makinelerin ilk devreye alınmasında bazı yaygın sorunlarla karşılaşılabilir. Bu sorunları tanımak ve doğru çözümleri uygulamak, zaman ve maliyet tasarrufu sağlar:
-
Sorun: Motorlar Ters Yöne Hareket Ediyor.
Çözüm: Mach3’ün “Config > Ports and Pins > Motor Outputs” sekmesine gidin. İlgili eksenin “Dir LowActive” kutucuğunun işaretini değiştirin (işaretliyse kaldırın, işaretli değilse işaretleyin). Bu ayar, yön sinyalinin polaritesini değiştirir. Alternatif olarak, motor sürücüye giden yön kablosunun polaritesini ters çevirebilirsiniz, ancak yazılımsal çözüm daha pratiktir.
-
Sorun: Eksenler Hatalı Hareket Ediyor, Adım Atlıyor veya Titriyor.
Çözüm: Öncelikle “Motor Tuning” (Motor Ayarları) bölümündeki “Steps per Unit” değerini kontrol edin ve doğru hesaplandığından emin olun. Ardından “Velocity” (Hız) ve “Acceleration” (İvme) değerlerini kademeli olarak düşürerek test edin. Aşırı yüksek hız veya ivme, motorların adım kaybetmesine neden olabilir. Motor sürücülerin akım ayarlarını (DIP anahtarları veya yazılımsal) kontrol edin; yetersiz akım motorun torkunu düşürür, aşırı akım ise motoru ve sürücüyü ısıtır. Mekanik olarak, hareketli eksenlerde sürtünme veya sıkışma olup olmadığını kontrol edin; vidalamil, lineer raylar veya rulmanlarda bir sorun olabilir.
-
Sorun: Limit Anahtarları veya Home Anahtarları Çalışmıyor.
Çözüm: Mach3’ün “Config > Ports and Pins > Input Signals” sekmesindeki limit ve home anahtarı girişlerinin doğru pinlere atandığından ve “Active Low” veya “Active High” ayarlarının doğru olduğundan emin olun (anahtarın NC/NO tipine göre değişir). Diagnostik ekranından anahtar tetiklendiğinde ilgili LED’in yanıp yanmadığını kontrol edin. Anahtarların fiziksel bağlantılarını (kablolama) ve anahtarın kendisinin sağlamlığını multimetre ile kontrol edin. Gevşek bağlantılar veya hatalı kablolama yaygın nedenlerdir.
-
Sorun: Acil Durdurma (E-Stop) Butonu Çalışmıyor.
Çözüm: Bu en kritik sorunlardan biridir. E-Stop devresinin kablolamasını baştan sona kontrol edin; genellikle bir NC (Normalde Kapalı) kontak kullanılır ve bu kontak bir kopma durumunda devreyi açar. Mach3’ün “Config > Ports and Pins > Input Signals” bölümünde E-Stop girişinin doğru pine atandığından ve “Active Low” ayarının doğru olduğundan emin olun (çoğu E-Stop anahtarı NC olduğu için genellikle Active Low olarak ayarlanır). Diagnostik ekranındaki E-Stop LED’inin durumunu izleyin. Eğer E-Stop devresi bir röle veya kontaktör kontrol ediyorsa, bu elemanların düzgün çalıştığından emin olun.
-
Sorun: Spindle Açılıp Kapanmıyor veya Hızı Kontrol Edilemiyor.
Çözüm: Spindle kontrolünün (M3/M5) veya hız kontrolünün (S komutu) Mach3’te doğru şekilde yapılandırıldığından emin olun (“Config > Ports and Pins > Spindle Setup” ve “Motor Outputs” sekmeleri). Eğer bir VFD kullanılıyorsa, VFD’nin Mach3’ten gelen kontrol sinyallerini (PWM veya analog 0-10V) doğru şekilde alıp almadığını kontrol edin. VFD’nin kendi parametre ayarlarının (uzaktan kontrol modu, frekans aralığı vb.) doğru olduğundan emin olun. Röle ile kontrol ediliyorsa, röle bağlantılarının ve rölenin çalışıp çalışmadığını kontrol edin.
-
Sorun: G Kodu Programı Çalışırken Hata Veriyor veya Beklenmedik Davranış Sergiliyor.
Çözüm: Öncelikle G kodunu bir metin düzenleyici ile açarak sözdizimi hatalarını veya eksik komutları kontrol edin. Mach3’te “Dry Run” modunu etkinleştirerek programı kesici takım olmadan çalıştırın ve eksenlerin hareketlerini görsel olarak izleyin. Eğer belirli bir noktada hata veriyorsa, o satırı ve çevresindeki kodları inceleyin. “Soft Limits” (Yazılımsal Limitler) aktifse, programın bu limitlerin dışına çıkıp çıkmadığını kontrol edin ve gerekirse limitleri ayarlayın veya geçici olarak devre dışı bırakın.
Uzman Tavsiyesi
Mach3 CNC makinesinin ilk devreye alınması, sadece bir kurulum süreci değil, aynı zamanda makinenin gelecekteki performansını, güvenliğini ve verimliliğini doğrudan etkileyen kritik bir mühendislik adımıdır. Yukarıda detaylandırılan testler, bu sürecin temel taşlarını oluşturur ve her birinin titizlikle uygulanması, endüstriyel otomasyon ortamlarında başarılı bir entegrasyon için vazgeçilmezdir. Uzman bir gözlemci olarak şunu belirtmek gerekir ki, bu testlere gösterilen özen, ileride karşılaşılabilecek karmaşık ve maliyetli arızaların önüne geçmenin en etkili yoludur. Özellikle güvenlik testleri (E-Stop, limit anahtarları), hiçbir taviz verilmemesi gereken konulardır; çünkü bunlar operatörlerin ve ekipmanın korunmasının ilk ve en önemli katmanını oluşturur. Her bir eksenin hareket karakteristiği, kalibrasyon hassasiyeti ve spindle kontrolünün doğruluğu, üretilen parçaların kalitesini ve tekrarlanabilirliğini doğrudan etkileyecektir. Bu nedenle, “Steps per Unit” gibi temel kalibrasyon değerlerinin doğru hesaplanması ve test edilmesi, nihai ürünün beklentileri karşılaması açısından hayati önem taşır. Karşılaşılan sorunlarda panik yapmak yerine, sistematik bir sorun giderme yaklaşımı benimsemek, adım adım kontrol etmek ve gerektiğinde Mach3’ün detaylı diagnostik araçlarından yararlanmak en doğru yoldur. Ayrıca, Mach3 topluluğu ve ilgili forumlar, benzer sorunlarla karşılaşmış diğer kullanıcıların deneyimlerinden faydalanmak için değerli kaynaklardır. Unutulmamalıdır ki, iyi belgelenmiş bir devreye alma süreci, makinenin ömrü boyunca yapılacak bakım ve olası yükseltmeler için sağlam bir temel oluşturur. Endüstriyel otomasyonun dinamik dünyasında, sürekli öğrenme ve en iyi uygulamaları takip etme, bir uzman olarak başarıya ulaşmanın anahtarıdır.