Sepetinizde ürün bulunmuyor.
Kremayer Dişli Ses Yapıyorsa Sebebi Nedir?
İçindekiler
Kremayer dişli sistemlerinde ses oluşumu genellikle yanlış hizalama, yetersiz yağlama, aşırı boşluk (backlash), dişlilerde aşınma veya hasar, yabancı madde birikimi ve montaj hatalarından kaynaklanır. Bu durumlar, metalin metale sürtünmesi, titreşim veya darbeler sonucu ses üretir ve acil müdahale gerektirir.
Kremayer Dişli Ses Yapıyorsa Sebebi Nedir? Nedir?
Endüstriyel otomasyon sistemlerinin vazgeçilmez bir bileşeni olan kremayer dişli sistemleri, döner hareketi doğrusal harekete dönüştürerek hassas konumlandırma ve yüksek güç aktarımı sağlar. Bu sistemlerin sessiz ve sorunsuz çalışması, üretim verimliliği ve ekipman ömrü açısından kritik öneme sahiptir. Ancak zaman zaman kremayer dişli sistemlerinde duyulan anormal sesler, potansiyel bir arızanın veya bakım ihtiyacının habercisidir. Bu sesler, sistemin performansını düşürmekle kalmaz, aynı zamanda daha büyük ve maliyetli arızalara yol açabilir. Sesin kaynağını doğru bir şekilde teşhis etmek ve gidermek, sistemin güvenilirliğini ve ömrünü uzatmak için hayati adımlardır. Sesin tipi (tıkırtı, gıcırtı, sürtünme, uğultu vb.) genellikle sorunun doğası hakkında önemli ipuçları verir. Örneğin, sürekli bir sürtünme sesi genellikle yetersiz yağlama veya yanlış hizalamaya işaret ederken, periyodik tıkırtılar aşınmış dişleri veya aşırı boşluğu düşündürebilir. Bu rehber, kremayer dişli sistemlerinde ses oluşumunun temel nedenlerini, bunların teknik açıklamalarını ve sahada alınabilecek önleyici ve düzeltici adımları detaylı bir şekilde ele almaktadır.
Endüstriyel otomasyon sistemlerinde, hassas ve tekrarlanabilir hareket kabiliyeti sunan kremayer dişli sistemleri, birçok uygulamanın temelini oluşturur. Ancak bu kritik bileşenlerden gelen anormal sesler, genellikle yaklaşan veya mevcut bir arızanın ilk ve en önemli işaretidir. Bir kremayer dişli sisteminin ses yapması, basit bir yağlama eksikliğinden, karmaşık bir mekanik hasara kadar geniş bir yelpazede nedenlere dayanabilir. Bu sesler; gıcırtı, tıkırtı, uğultu, sürtünme veya vuruntu şeklinde kendini gösterebilir ve her bir ses türü farklı bir soruna işaret edebilir. Ses, sistemin performansını düşürmekle kalmaz, aynı zamanda enerji kaybına, aşınma hızının artmasına ve nihayetinde üretim duruşlarına neden olabilir. Bu nedenle, kremayer dişliden gelen sesin kaynağını doğru bir şekilde teşhis etmek ve zamanında müdahale etmek, hem operasyonel verimlilik hem de ekipman ömrü açısından hayati öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
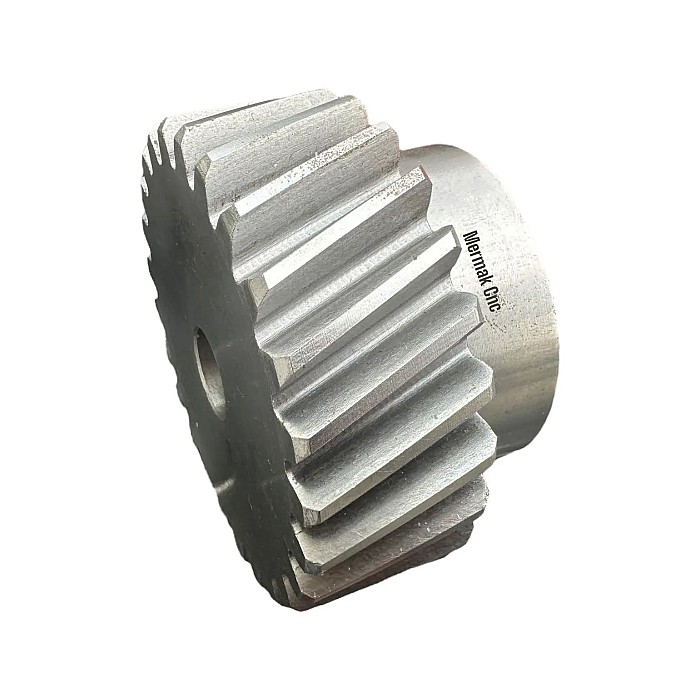
Kremayer dişli sistemi, doğrusal bir çubuk (kremayer) üzerine işlenmiş dişler ile dairesel bir dişlinin (pinyon) birleşimiyle çalışır. Pinyon dönerken, kremayer üzerinde hareket ederek doğrusal bir itme veya çekme kuvveti oluşturur. Bu basit ama etkili mekanizma, CNC makineleri, robotik kollar, kaldırma platformları ve otomasyon hatları gibi birçok uygulamada kullanılır. Sistemin verimli çalışması için dişli profilleri, modül, basınç açısı ve malzeme seçimi gibi mühendislik parametreleri büyük önem taşır. Yanlış seçilen veya kalitesiz bileşenler, sistemin ömrünü kısaltır ve gürültü seviyesini artırır. Özellikle yüksek hızlı veya yüksek yüklü uygulamalarda, helis dişli kremayerler, düz dişlilere göre daha sessiz ve titreşimsiz çalışma avantajı sunar, çünkü dişler kademeli olarak temasa geçer. Ancak, helis dişlilerde eksenel yüklerin dengelenmesi için daha karmaşık yataklama ve montaj gereklidir. Dişlilerin yüzey sertliği, hassasiyet sınıfı ve doğru boşluk ayarı da ses oluşumunu doğrudan etkileyen faktörlerdir. Aşırı boşluk, dişler arasında darbe seslerine neden olurken, yetersiz boşluk sürtünmeyi ve ısınmayı artırarak gürültüye yol açar. Aşağıdaki teknik veri tablosu, bir kremayer dişli sisteminin temel parametrelerini ve sesle ilişkilerini özetlemektedir.
| Parametre | Değer/Açıklama |
|---|---|
| Modül (m) | Diş boyutunu belirler. Yanlış modül seçimi veya uyumsuzluk, yüksek ses ve aşınmaya yol açar. |
| Basınç Açısı (α) | Genellikle 20° veya 25°’dir. Standart dışı açılar veya uyumsuzluk, diş temasını bozar ve gürültüye neden olur. |
| Malzeme | C45, 42CrMo4 gibi karbon veya alaşımlı çelikler kullanılır. Malzeme kalitesi ve ısıl işlem eksikliği, erken aşınma ve ses sorunları yaratır. |
| Yüzey Sertliği | Genellikle HRC 50-60. Düşük sertlik, aşınmayı hızlandırır ve sürtünme seslerini artırır. |
| Hassasiyet Sınıfı | ISO 5-10 arası. Daha düşük (daha iyi) sınıflar daha sessiz çalışma sağlar. Yüksek toleranslar gürültüyü artırır. |
| Boşluk (Backlash – J) | Dişler arasındaki boşluk. Aşırı boşluk tıkırtı, yetersiz boşluk sürtünme ve ısınma yapar. Optimal ayar kritiktir. |
| Yağlama Tipi | Gres veya yağ. Viskozite, katkı maddeleri ve uygulama yöntemi ses seviyesini doğrudan etkiler. |
| Montaj Hizalaması | Pinyon ve kremayerin paralelliği ve eş merkezliliği. Yanlış hizalama, dişlerin kenardan temas etmesine ve yüksek sürtünme sesine neden olur. |
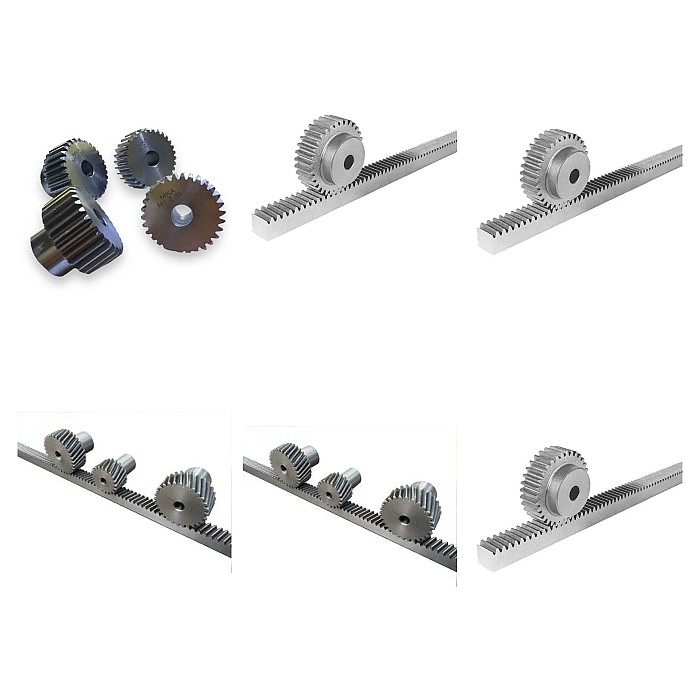
Kremayer dişli sistemi, dönme hareketini doğrusal harekete veya tam tersi yönde çeviren mekanik bir düzenektir. Temelde, üzerinde dişler bulunan düz bir çubuk olan kremayer (rack) ve bu kremayerle eşleşen, dönen dairesel bir dişli olan pinyon (pinion) olmak üzere iki ana bileşenden oluşur. Pinyon döndüğünde, dişleri kremayerin dişleriyle kilitlenerek kremayeri doğrusal bir yol boyunca hareket ettirir. Bu basit ama etkili prensip, yüksek hassasiyet, yüksek yük taşıma kapasitesi ve uzun strok mesafeleri gerektiren uygulamalarda ideal bir çözüm sunar. CNC makineleri, robotik kollar, lineer aktüatörler, otomasyon konveyör sistemleri ve malzeme taşıma ekipmanları gibi birçok endüstriyel alanda yaygın olarak kullanılırlar. Sistemdeki dişlilerin hassas bir şekilde üretilmesi, doğru malzeme seçimi ve optimum boşluk ayarı, sistemin sorunsuz ve sessiz çalışmasının anahtarıdır. Dişli modülü, basınç açısı ve malzeme sertliği gibi teknik parametreler, sistemin performansını ve ömrünü doğrudan etkiler. Yüksek hassasiyetli uygulamalar için özel olarak taşlanmış ve sertleştirilmiş dişliler tercih edilirken, daha az kritik uygulamalarda standart frezeleme ile üretilmiş dişliler kullanılabilir. Sistem genellikle bir redüktör veya servo motor ile tahrik edilir, bu da hareketin kontrolünü ve hassasiyetini artırır. Tüm bu faktörler, kremayer dişli sisteminin genel gürültü seviyesini ve operasyonel güvenilirliğini belirleyen unsurlardır.
| Parametre | Değer/Açıklama |
|---|---|
| Modül (Module) | Diş boyutunu belirler (örneğin, M1 ila M10+). Daha büyük modül, daha yüksek yük kapasitesi. |
| Basınç Açısı (Pressure Angle) | Diş profilinin geometrisi (genellikle 20°). Güç aktarımı ve diş temasını etkiler. |
| Malzeme | Karbon çeliği (C45), alaşımlı çelik (42CrMo4), paslanmaz çelik, plastik. Uygulama ve ortam koşullarına göre değişir. |
| Hassasiyet Sınıfı | DIN 5’ten DIN 10’a kadar (DIN 5 en yüksek hassasiyet). Hassasiyet, dişli kalitesi ve boşluk toleransını belirler. |
| Yağlama Tipi | Gres, yağ banyosu, otomatik yağlama sistemleri. Viskozite ve katkı maddeleri önemlidir. |
| Boşluk (Backlash) | Pinyon ve kremayer dişleri arasındaki boşluk. Genellikle 0.02mm – 0.2mm aralığında ayarlanır. |
| Çalışma Sıcaklığı | -20°C ila +80°C (malzeme ve yağlayıcıya bağlı olarak değişir). |
Sahada Dikkat Edilmesi Gerekenler
- Yanlış Hizalama ve Paralellik: Kremayer ve pinyon arasındaki en yaygın ses nedenlerinden biridir. Pinyonun kremayere tam paralel olmaması veya dişlerin doğru açıyla temas etmemesi durumunda, diş yüzeylerinde dengesiz yük dağılımı oluşur. Bu, kenar yüklenmesi olarak bilinen duruma yol açar ve metalin metale sürtünme sesleri, gıcırtılar veya yüksek frekanslı uğultular şeklinde kendini gösterir. Yanlış hizalama, dişlilerin erken aşınmasına ve hatta kırılmasına neden olabilir. Saha teknisyenleri, lazer hizalama araçları veya hassas ölçüm ekipmanları kullanarak pinyonun kremayere olan paralelliğini ve dişlerin tam temasını düzenli olarak kontrol etmelidir. Gerekirse, montaj plakaları veya ayar civataları ile ince ayarlar yapılmalıdır.
- Yetersiz veya Yanlış Yağlama: Dişliler arasındaki sürtünmeyi azaltmak, ısıyı dağıtmak ve aşınmayı önlemek için doğru ve yeterli yağlama hayati öneme sahiptir. Yetersiz yağlama, diş yüzeylerinin doğrudan temasına ve metalin metale sürtünme seslerine, gıcırtılara veya yüksek frekanslı uğultulara neden olur. Ayrıca, yanlış tipte yağlayıcı (örneğin, viskozitesi uygun olmayan gres veya yağ) kullanmak veya yağlama programına uyulmaması da benzer sorunlara yol açar. Endüstriyel otomasyon uygulamalarında, yüksek basınç (EP) katkılı endüstriyel gresler veya dişli yağları tercih edilmelidir. Yağlama noktaları düzenli olarak kontrol edilmeli, yağlayıcı seviyesi ve kalitesi periyodik olarak incelenmeli ve üretici tavsiyelerine uygun şekilde yağlama yapılmalıdır. Otomatik yağlama sistemleri, bu sorunu minimize etmek için etkili bir çözümdür.
- Aşırı Boşluk (Backlash) veya Diş Aşınması: Dişliler arasındaki boşluk, yani backlash, sistemin sorunsuz çalışması için belirli bir tolerans içinde olmalıdır. Aşırı boşluk, yük yönü değişimlerinde dişler arasında darbeye ve tıkırtı veya vuruntu seslerine neden olur. Bu durum, özellikle yüksek hızlı veya sık yön değiştiren uygulamalarda belirginleşir. Diğer yandan, pinyon veya kremayer dişlilerinde oluşan aşınma (pitting, spalling, scoring gibi yüzey yorulmaları veya malzeme kaybı), diş profillerinin bozulmasına ve düzensiz temas nedeniyle gürültüye yol açar. Aşınmış dişliler, düzgün bir yuvarlanma yerine kayma ve sürtünme eğilimi gösterir. Boşluk ayarı, sisteme özel toleranslar dahilinde yapılmalı ve aşınma belirtileri gösteren dişliler vakit kaybetmeden değiştirilmelidir. Dişli yüzeylerini düzenli olarak görsel olarak incelemek, erken aşınma belirtilerini tespit etmeye yardımcı olur.
- Montaj ve Yapısal Rijitlik Sorunları: Kremayer ve pinyonun monte edildiği şasinin veya taşıyıcı yapının yeterince rijit olmaması, sistemin çalışması sırasında titreşimlere ve rezonansa yol açabilir. Bu titreşimler, ses olarak kendini gösterir ve sistemin genel stabilitesini bozar. Bağlantı elemanlarının gevşek olması, montaj yüzeylerinin düzgün olmaması veya yetersiz destek, titreşimleri artırır. Tüm montaj cıvatalarının doğru tork değerleriyle sıkıldığından emin olunmalı, şasi tasarımı gözden geçirilmeli ve gerekirse titreşim sönümleyici elemanlar kullanılmalıdır. Sistemdeki gevşek bileşenler, sadece gürültüye neden olmakla kalmaz, aynı zamanda güvenlik riskleri de oluşturur.
- Yabancı Madde veya Kirlilik: Kremayer dişli sistemleri açıkta çalıştığı için toz, kir, metal talaşları veya diğer yabancı maddelerin dişlilerin arasına girmesi oldukça olasıdır. Bu yabancı maddeler, dişler arasında sıkışarak sürtünme, çıtırtı veya kazıma seslerine neden olur. Ayrıca, diş yüzeylerinde kalıcı hasar (çizikler, ezikler) bırakabilirler. Çalışma ortamının temizliği sağlanmalı, uygun koruyucu körükler veya kapaklar kullanılarak dişlilerin kirlenmesi önlenmelidir. Düzenli temizlik ve kontrol, bu tür sorunların önüne geçmek için kritik öneme sahiptir.
- Montaj Hassasiyeti ve Hizalama: Kremayer dişli sistemlerinde sesin en yaygın nedenlerinden biri yanlış montaj ve hizalama hatalarıdır. Kremayerin montaj yüzeyine paralelliği, pinyonun kremayere dikliği ve eksenel hizalaması kritik öneme sahiptir. En ufak bir paralellik veya diklik hatası, dişliler arasında düzensiz temasa, aşırı sürtünmeye ve dolayısıyla sese neden olur. Montaj sırasında hassas ölçüm aletleri (komparatör, lazer hizalayıcı) kullanılmalı ve tüm bağlantı elemanları üretici spesifikasyonlarına göre torklanmalıdır. Yanlış hizalanmış bir sistem, sadece gürültülü çalışmakla kalmaz, aynı zamanda dişlilerin ve yatakların ömrünü önemli ölçüde kısaltır.
- Yağlama Yönetimi ve Doğru Yağlayıcı Seçimi: Yetersiz veya yanlış yağlama, kremayer dişli sistemlerinde sesin başlıca nedenlerinden biridir. Dişliler arasındaki metal-metal temasını önlemek, sürtünmeyi azaltmak ve ısıyı dağıtmak için uygun yağlama şarttır. Kullanılan yağlayıcının tipi (gres, yağ), viskozitesi ve katkı maddeleri, çalışma ortamı, yük ve hız gibi faktörlere göre seçilmelidir. Otomatik yağlama sistemleri, sürekli ve doğru miktarda yağlayıcı sağlayarak bu riski minimize eder. Yağlama noktalarının düzenli kontrolü, yağlayıcının kirlilik seviyesi ve değişim periyotlarına uyulması, sessiz ve verimli çalışma için elzemdir. Kuru çalışan veya kirli yağlayıcı kullanan bir sistem, hızla aşınır ve karakteristik bir gıcırtı veya sürtünme sesi çıkarır.
- Boşluk (Backlash) Ayarı ve Kontrolü: Pinyon ve kremayer dişleri arasındaki boşluk (backlash), sistemin performansı ve gürültü seviyesi üzerinde doğrudan etkilidir. Çok az boşluk, dişliler arasında sıkışmaya, aşırı ısınmaya ve yüksek sürtünme seslerine yol açarken, çok fazla boşluk ise vuruntu, titreşim ve konumlandırma hassasiyetinde kayıplara neden olur. Üreticinin belirlediği optimum boşluk değeri dikkatlice ayarlanmalı ve periyodik olarak kontrol edilmelidir. Boşluk ayarı genellikle pinyonun kremayere yaklaşma mesafesi veya eksantrik burçlar aracılığıyla yapılır. Zamanla dişlilerdeki aşınma boşluğun artmasına neden olabileceğinden, düzenli kontrol ve gerekirse yeniden ayar kritik öneme sahiptir.
- Yükleme Kapasitesi ve Hız Limitleri: Kremayer dişli sistemleri, belirli bir yük ve hız aralığında optimum performans gösterecek şekilde tasarlanmıştır. Sistemin tasarım limitlerinin üzerinde yüklenmesi veya aşırı hızlarda çalıştırılması, dişlilere aşırı stres bindirerek deformasyona, kırılmaya ve dolayısıyla sese neden olabilir. Yüksek hızlarda çalışan sistemlerde rezonans veya titreşim kaynaklı uğultular da ortaya çıkabilir. Operatörlerin ve bakım teknisyenlerinin, sistemin teknik özelliklerine ve çalışma limitlerine sıkı sıkıya uyması gerekmektedir. Aşırı yüklenme belirtileri arasında artan sıcaklık, titreşim ve anormal sesler bulunur.
- Ortam Koşulları ve Kirlilik Yönetimi: Çalışma ortamındaki toz, kir, talaş veya kimyasal maddeler, kremayer dişli sistemlerinin ömrünü ve ses seviyesini olumsuz etkileyebilir. Bu yabancı cisimler, dişliler arasına sıkışarak aşınmayı hızlandırabilir, sürtünmeyi artırabilir ve karakteristik tıkırtı veya gıcırtı seslerine neden olabilir. Ayrıca, yüksek nem veya korozif ortamlar, dişlilerde paslanmaya yol açarak yüzey pürüzlülüğünü artırır ve sürtünme seslerini tetikler. Sistemlerin koruyucu körükler, sızdırmazlık elemanları ve düzenli temizlik rutinleri ile korunması, bu tür çevresel faktörlerin olumsuz etkilerini minimize eder.
- Periyodik Bakım ve Aşınma Kontrolü: Tüm mekanik sistemlerde olduğu gibi, kremayer dişli sistemleri de düzenli ve planlı bakıma ihtiyaç duyar. Diş yüzeylerindeki aşınma belirtileri (çukurlaşma, yorulma çatlakları, diş kırılmaları), pinyon yataklarındaki boşluk, bağlantı elemanlarının gevşekliği ve montaj yüzeylerindeki deformasyonlar periyodik olarak kontrol edilmelidir. Erken teşhis edilen aşınmalar veya hasarlar, daha büyük arızaların ve daha yüksek maliyetli onarımların önüne geçer. Akustik analiz, titreşim analizi ve termal görüntüleme gibi prediktif bakım teknikleri, potansiyel sorunları sesli belirtiler ortaya çıkmadan önce tespit etmeye yardımcı olabilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kremayer dişli sistemlerinde karşılaşılan ses sorunları genellikle belirli arıza senaryolarına işaret eder. Bu sorunları doğru teşhis etmek ve uygun çözümleri uygulamak, ekipman ömrünü uzatır ve arıza sürelerini minimize eder.
-
Sürtünme veya Gıcırtı Sesi: Bu tür sesler genellikle yetersiz yağlama veya yanlış hizalamadan kaynaklanır. Yağlama filmi yetersiz kaldığında metal yüzeyler birbirine sürtünür.
Çözüm: İlk olarak, yağlama sistemini kontrol edin. Yağlayıcının tipini, miktarını ve uygulama sıklığını üretici tavsiyelerine göre ayarlayın. Gerekirse, yüksek basınç (EP) katkılı daha uygun bir yağlayıcıya geçiş yapın. Ardından, pinyon ve kremayerin hizalamasını kontrol edin ve gerekli hassasiyette ayarlayın. Diş yüzeylerinde birikmiş kir veya paslanma varsa temizleyin. -
Tıkırtı veya Vuruntu Sesi: Yük yönü değişimlerinde veya ani hareketlerde duyulan bu sesler, genellikle aşırı boşluk (backlash) veya aşınmış dişlerden kaynaklanır. Gevşek montaj cıvataları da benzer seslere yol açabilir.
Çözüm: Sistemin boşluk ayarını kontrol edin ve üreticinin belirttiği toleranslar içinde ayarlayın. Eğer boşluk ayarı yapılamıyorsa veya dişlerde gözle görülür aşınma (pitting, kırık dişler) varsa, ilgili pinyon veya kremayer parçasını değiştirin. Tüm montaj cıvatalarının doğru tork ile sıkıldığından emin olun. -
Uğultu veya Vınlama Sesi: Genellikle yüksek hızlarda veya sürekli çalışma koşullarında ortaya çıkan bu sesler, hafif hizalama sorunları, yetersiz yağlama filmi (çok ince yağlayıcı) veya pinyon yataklarındaki sorunlardan kaynaklanabilir.
Çözüm: Hizalamayı daha hassas bir şekilde kontrol edin ve ayarlayın. Yağlayıcının viskozitesini gözden geçirin; yüksek hızlar için daha uygun, stabil bir yağlayıcı gerekebilir. Pinyonun bağlı olduğu milin yataklarında aşınma veya hasar olup olmadığını kontrol edin ve gerekirse yatakları değiştirin. -
Çatırtı veya Kazıma Sesi: Dişler arasına yabancı cisim girmesi, diş yüzeylerinde hasar (çapak, ezik) veya aşırı kirlilik bu tür seslere neden olur.
Çözüm: Sistemi derhal durdurun ve dişlileri yabancı cisimler açısından dikkatlice inceleyin. Sıkışmış talaş, kir veya diğer maddeleri temizleyin. Diş yüzeylerinde oluşmuş çapakları veya küçük ezikleri dikkatlice giderin (eğer çok büyük hasar yoksa). Çalışma ortamının temizliğini artırın ve dişlileri koruyucu körükler veya kapaklarla muhafaza edin. -
Titreşim ve Rezonans Sesleri: Sistemde hissedilen titreşimlerle birlikte gelen sesler, genellikle yapısal rijitlik eksikliği, gevşek montaj veya dengesiz yük dağılımından kaynaklanır.
Çözüm: Tüm montaj noktalarını ve bağlantı elemanlarını kontrol ederek sıkılıklarından emin olun. Şasinin veya montaj yüzeyinin yeterince sağlam ve rijit olup olmadığını değerlendirin. Gerekirse, ek destekler veya titreşim sönümleyici elemanlar ekleyin. Yükün sisteme eşit ve dengeli dağıldığından emin olun. Pinyon milindeki balanssızlıkları kontrol edin.
Kremayer dişli sistemlerinde karşılaşılan sesli sorunlar, genellikle belirli arıza senaryolarına işaret eder. Bu sorunları doğru bir şekilde tanımlamak ve etkili çözümler uygulamak, üretim sürekliliğini sağlamak ve bakım maliyetlerini düşürmek için kritik öneme sahiptir.
Metalik Sürtünme Sesi (Gıcırtı/Tıkırtı): Bu tür sesler genellikle dişliler arasında yetersiz yağlama, aşırı veya yanlış ayarlanmış boşluk ya da diş yüzeylerinde aşınma veya hasar olduğunda ortaya çıkar. Dişlilerdeki pürüzlülük, çentikler veya yabancı cisimler de bu sesi tetikleyebilir. Çözüm: İlk olarak yağlama sistemini kontrol edin ve uygun viskozitede taze yağlayıcı uygulayın. Otomatik yağlama sistemlerinin düzgün çalıştığından emin olun. Boşluk ayarını üretici spesifikasyonlarına göre kontrol edin ve gerekirse ayarlayın. Diş yüzeylerinde görsel kontrol yaparak aşınma, çukurlaşma veya hasar olup olmadığını tespit edin; hasarlı dişli segmentlerini veya pinyonu değiştirin. Sistemi toz ve kir gibi yabancı cisimlerden temizleyin.
Vibrasyon Kaynaklı Uğultu/Titreşim Sesi: Uğultu veya titreşim sesleri, genellikle gevşek bağlantı elemanları, montaj yüzeyindeki düzensizlikler, yüksek hızlarda oluşan rezonans veya pinyon yataklarındaki aşınmadan kaynaklanır. Sistemde dengesizlik veya yanlış hizalama da bu tür seslere yol açabilir. Çözüm: Tüm montaj cıvatalarını ve bağlantı elemanlarını kontrol edin ve tork anahtarı ile doğru tork değerlerine göre sıkın. Kremayerin montaj yüzeyinin düzgünlüğünü ve pinyonun hizalamasını kontrol edin; gerekirse yüzeyi düzeltin veya hizalamayı ayarlayın. Yüksek hızlarda rezonans oluyorsa, çalışma hızlarını optimize etmeyi veya titreşim sönümleyici elemanlar eklemeyi düşünün. Pinyon yataklarını kontrol edin ve aşınmış veya hasarlı yatakları değiştirin.
Düzensiz, Periyodik Vuruntu veya Çatlama Sesi: Bu tür sesler genellikle dişli üzerinde lokal bir hasarın, örneğin kırık bir dişin, çatlağın, derin bir çentiğin veya deformasyonun olduğunu gösterir. Ayrıca, sisteme sıkışmış büyük bir yabancı cisim de bu sese neden olabilir. Çözüm: Sistemi dikkatlice durdurun ve dişli yüzeylerini detaylı bir şekilde görsel olarak inceleyin. Özellikle her bir dişin profilini ve kök bölgelerini kontrol edin. Hasarlı veya deforme olmuş dişli segmentlerini tespit edip değiştirin. Sistemin içini yabancı cisimlere karşı temizleyin. Hasarın boyutu ve konumu, onarım veya parça değişimi kararını etkileyecektir.
Yüksek Frekanslı Islık veya Vızıldama Sesi: Bu sesler genellikle aşırı hızlarda, yetersiz yağlamadan kaynaklanan kuru sürtünme veya yanlış dişli profili/toleranslarından kaynaklanır. Dişliler arasındaki hava akışı da belirli koşullarda bu tür seslere neden olabilir. Çözüm: Sistemin çalışma hızlarını üretici limitleri dahilinde optimize edin. Yağlama sistemini kontrol ederek yeterli ve doğru yağlayıcının bulunduğundan emin olun. Dişli setinin doğru modül ve basınç açısına sahip olup olmadığını, toleransların uygunluğunu kontrol edin. Gerekirse daha düşük gürültülü dişli profiline sahip bir setle değiştirme seçeneğini değerlendirin.
Uzman Tavsiyesi
Kremayer dişli sistemlerinde ortaya çıkan sesler, endüstriyel otomasyon ortamında asla göz ardı edilmemesi gereken önemli uyarı işaretleridir. Bu sesler, genellikle sistemin temel bileşenlerinde bir sorun olduğunu, potansiyel bir arızanın yaklaştığını veya performans düşüşü yaşandığını gösterir. Erken teşhis ve doğru müdahale, basit bir bakım probleminden kaynaklanan sesin, geri dönüşü olmayan ve maliyetli bir arızaya dönüşmesini engellemenin anahtarıdır. Saha teknisyenleri ve bakım ekipleri, kremayer dişli sistemlerinin düzenli bakım ve kontrol programlarını titizlikle uygulamalıdır. Bu programlar, yağlama periyotlarının takibi, hizalama kontrolleri, boşluk ayarları ve görsel dişli muayenelerini içermelidir. Özellikle yüksek hızlı, yüksek yüklü veya sürekli çalışan sistemlerde, titreşim analizi ve akustik izleme gibi kestirimci bakım tekniklerinin kullanılması, potansiyel sorunları ses seviyesi veya titreşim spektrumundaki anormallikler aracılığıyla çok daha erken aşamalarda tespit etme olanağı sunar. Unutulmamalıdır ki, kaliteli bileşenler kullanmak, doğru montaj tekniklerini uygulamak ve düzenli, proaktif bakım yapmak, kremayer dişli sistemlerinin uzun ömürlü, verimli ve sessiz çalışmasının temelini oluşturur. Herhangi bir anormal ses duyulduğunda, sistemin hemen durdurulması, kapsamlı bir inceleme yapılması ve uzman bir teknisyen tarafından değerlendirilmesi, hem ekipman güvenliği hem de işletme maliyetleri açısından en doğru yaklaşımdır. Bu sayede, üretim kesintileri minimize edilir ve otomasyon sistemlerinin güvenilirliği sürdürülebilir bir şekilde sağlanır.
Endüstriyel otomasyon sistemlerinin kalbi olan kremayer dişli düzeneklerinden gelen her türlü anormal ses, asla göz ardı edilmemesi gereken kritik bir uyarı işaretidir. Bu sesler, çoğu zaman sistemin temel bileşenlerinde başlayan bir aşınma, hizalama hatası, yağlama eksikliği veya yabancı cisim varlığı gibi sorunların habercisidir. Erken teşhis ve zamanında müdahale, basit bir bakım veya ayarlama ile çözülebilecek sorunların, pahalı parça değişimlerine, uzun süreli üretim duruşlarına ve hatta sistemin tamamen devre dışı kalmasına dönüşmesini engeller. Bu nedenle, sahadaki teknik ekiplerin, operatörlerin ve bakım personelinin, kremayer dişli sistemlerinin sesli davranışlarını sürekli olarak izlemesi ve en ufak bir değişikliği dahi ciddiyetle ele alması gerekmektedir.
Uzman tavsiyesi olarak, kremayer dişli sistemlerinde “ses” sorununu yönetmek için bütünsel bir yaklaşım benimsenmelidir. Bu yaklaşım; kaliteli bileşen seçimi ile başlar, zira düşük kaliteli veya yanlış seçilmiş dişliler baştan sorunlara davetiye çıkarır. Ardından, hassas montaj teknikleri ve üretici spesifikasyonlarına harfiyen uyulması gelir; çünkü doğru hizalama ve boşluk ayarı, sessiz ve verimli çalışmanın temelidir. Proaktif ve düzenli bakım programları, uygun yağlama rejimi ve periyodik aşınma kontrolleri, sistemin ömrünü uzatır ve sürpriz arızaları minimize eder. Titreşim analizi, akustik izleme ve termal görüntüleme gibi prediktif bakım teknolojilerine yatırım yapmak, potansiyel sorunları sesli belirtiler ortaya çıkmadan çok önce tespit etme yeteneği kazandırır. Son olarak, teknik personelin sürekli eğitimi, bu sistemlerin karmaşıklığını anlama ve sorunları etkili bir şekilde çözme becerilerini geliştirir. Unutulmamalıdır ki, sessiz çalışan bir kremayer dişli sistemi, sadece daha verimli değil, aynı zamanda daha güvenilir ve daha uzun ömürlü bir üretim hattının göstergesidir. Ses, yalnızca bir sinyaldir; önemli olan, o sinyali doğru okuyup zamanında ve doğru eylemi gerçekleştirmektir.