Kremayer Dişli Nedir? CNC Router Eksenlerinde Nasıl Kullanılır?
İçindekiler
Kremayer dişli, dönme hareketini doğrusal harekete çeviren, uzun bir dişli çubuk (kremayer) ile dairesel bir dişlinin (pinyon) birleşimidir. CNC router eksenlerinde yüksek hız, uzun strok ve hassasiyetle büyük tablaların ve işleme kafalarının konumlandırılması için kullanılır, ağır yükleri dinamik olarak taşıyarak verimli üretim sağlar.
Kremayer Dişli Nedir? CNC Router Eksenlerinde Nasıl Kullanılır? Nedir?
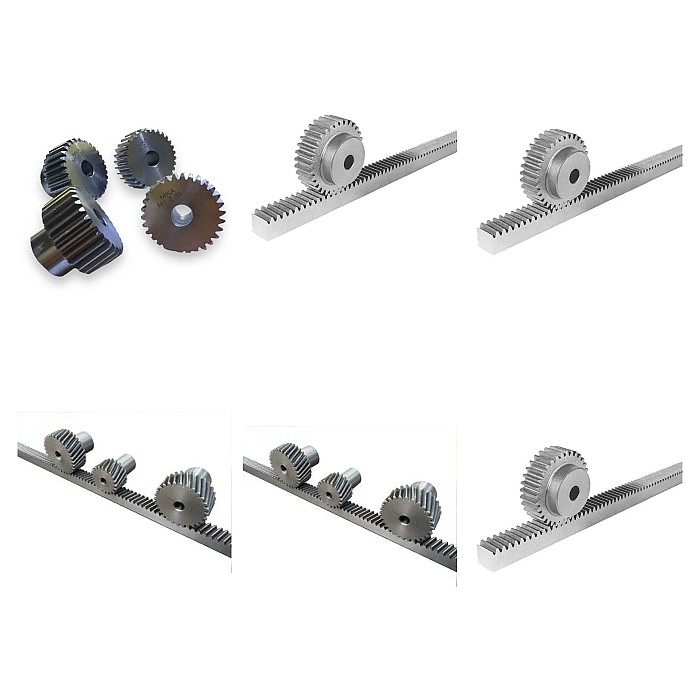
Endüstriyel otomasyon ve özellikle CNC router sistemlerinde, hassas ve hızlı doğrusal hareketin sağlanması kritik öneme sahiptir. Bu bağlamda, kremayer dişli sistemleri, dönme hareketini doğrusal harekete çeviren temel bir mekanik bileşen olarak öne çıkar. Bir kremayer dişli sistemi, esasen bir kremayer (uzun, düz bir dişli çubuk) ve bir pinyondan (dairesel bir dişli) oluşur. Pinyon, bir motor veya redüktör tarafından tahrik edildiğinde, kremayer üzerinde yuvarlanarak doğrusal hareket üretir. Bu basit ama etkili prensip, özellikle büyük çalışma alanlarına sahip CNC router ve portal tipi makinelerde, işleme kafasının veya tabla sistemlerinin uzun mesafelerde yüksek hız ve doğrulukla konumlandırılmasını sağlar. Geleneksel bilyalı vidalarla karşılaştırıldığında, kremayer dişliler daha uzun strok kapasitesi ve daha yüksek hızlara ulaşma potansiyeli sunar, bu da onları özellikle büyük formatlı uygulamalar için ideal kılar.
Çalışma Prensibi ve Teknik Veriler
Kremayer dişli sisteminin çalışma prensibi oldukça basittir: dönme hareketini doğrusal harekete dönüştürmek. Bir servo motor veya step motor tarafından tahrik edilen pinyon dişli, sabitlenmiş veya hareketli bir kremayer üzerinde dönerek ilerler. Bu ilerleme, sistemin doğrusal eksende hareket etmesini sağlar. CNC router’larda bu, genellikle işleme tablasının veya köprü ekseninin (X ve Y eksenleri) hareketini kontrol etmek için kullanılır. Z ekseninde ise genellikle bilyalı vidalar tercih edilse de, bazı büyük router’larda ve özel uygulamalarda Z ekseninde de kremayer dişli kullanımı görülebilir.
Kremayer dişlilerin tercih edilmesinin başlıca nedenleri arasında, uzun strok kapasitesi, yüksek hız potansiyeli ve rijit yapısı bulunur. Bilyalı vidaların aksine, kremayer dişlilerde strok uzunluğu sadece kremayerin uzunluğu ile sınırlıdır ve bu da çok uzun eksenlerin tasarlanmasına olanak tanır. Ayrıca, yüksek modül değerine sahip kremayer dişliler, ağır işleme yüklerini ve yüksek ivmeleri kolayca kaldırabilir. Diş profili açısından, düz dişli (spur) ve helisel dişli (helical) olmak üzere iki ana tip bulunur. Helisel dişliler, düz dişlilere göre daha fazla diş teması sağladığı için daha sessiz çalışma, daha yüksek tork iletimi ve daha düşük titreşim avantajları sunar. Bu özellikler, özellikle hassas ve yüksek performanslı CNC uygulamaları için helisel kremayer dişlileri daha cazip hale getirir.
Sistem performansını etkileyen kritik teknik parametreler şunlardır:
- Modül (m): Diş boyutunu belirler. Daha yüksek modül, daha büyük ve güçlü dişler anlamına gelir, bu da daha yüksek yük taşıma kapasitesi ve rijitlik sağlar. CNC router’larda genellikle m=2’den m=8’e kadar modüller kullanılır.
- Doğruluk Sınıfı: Dişlilerin üretim hassasiyetini ifade eder. DIN veya ISO standartlarına göre Q5’ten (en yüksek hassasiyet) Q12’ye (daha düşük hassasiyet) kadar sınıflar bulunur. CNC router’lar için genellikle Q6 veya Q7 sınıfı kremayerler tercih edilirken, çok hassas uygulamalarda Q5 sınıfına ihtiyaç duyulabilir.
- Malzeme: Genellikle sertleştirilmiş karbon çeliği (C45), alaşımlı çelikler veya paslanmaz çelik kullanılır. Yüzey sertleştirmesi (indüksiyon, sementasyon) aşınma direncini artırır.
- Geri Boşluk (Backlash): Pinyon ile kremayer arasındaki boşluktur. Konumlandırma hassasiyetini doğrudan etkiler. Çok düşük geri boşluk, hassas hareket için kritik öneme sahiptir ve genellikle ön yüklemeli pinyon sistemleri veya çift pinyonlu tahrik mekanizmaları ile minimize edilir.
- Maksimum Hız: Kullanılan pinyonun devir sayısı, modül ve sistemin dinamik limitleri ile belirlenir. Yüksek hızlı uygulamalar için özel olarak tasarlanmış ve hassas işlenmiş kremayerler gereklidir.
Bu parametrelerin doğru seçimi, CNC router sisteminin genel performansı, ömrü ve hassasiyeti üzerinde doğrudan etkilidir. Uzun ömürlü ve sorunsuz bir çalışma için, sistemin gereksinimlerine uygun kremayer ve pinyon kombinasyonunun seçilmesi, doğru montaj ve düzenli bakım hayati önem taşır.
| Parametre | Değer/Açıklama |
|---|---|
| Modül (m) | 1.0 – 10.0 (CNC Router’lar için genellikle 2.0 – 6.0) |
| Malzeme | C45 Çelik (Sertleştirilmiş), Alaşımlı Çelik, Paslanmaz Çelik |
| Diş Profili | Düz (Spur), Helisel (Helical) – Helisel daha yüksek performans için tercih edilir. |
| Doğruluk Sınıfı | DIN 6, DIN 7, DIN 8 (Q6, Q7, Q8) – Yüksek hassasiyet için DIN 6/Q6 önerilir. |
| Maksimum Doğrusal Hız | 100 m/dk – 300 m/dk (Sistem konfigürasyonuna ve modüle bağlı) |
| Geri Boşluk (Backlash) | < 20 arc-sn (ön yüklemeli sistemlerde), < 5 arc-sn (hassas uygulamalarda) |
| Yüzey Sertliği | 50-60 HRC (Indüksiyon veya Sementasyon ile) |
| Montaj Şekli | Cıvata ile sabitleme, Kaynak (özel durumlarda) |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Montaj ve Hizalama: Kremayer dişli sistemlerinin performansı ve ömrü, doğru montaj ve hizalamaya doğrudan bağlıdır. Kremayerlerin montaj yüzeylerinin mutlak düzgünlüğü ve pinyon ile kremayerin birbirine mükemmel paralel olması esastır. En ufak bir açısallık veya paralel olmama durumu, dişlerde düzensiz aşınmaya, artan sürtünmeye, gürültüye ve titreşime yol açar. Bu durum, zamanla sistemin hassasiyetini kaybetmesine ve erken arızalara neden olabilir. Montaj sırasında özel hizalama aparatları ve hassas ölçüm aletleri kullanılmalı, cıvataların tork değerlerine dikkat edilmelidir. Pinyon ile kremayer arasındaki boşluk (backlash), üreticinin tavsiyelerine göre ayarlanmalı ve sabitlenmelidir. Çok sıkı bir ayar dişlilere aşırı yük bindirirken, çok gevşek bir ayar hassasiyet kaybına neden olur.
- Düzenli ve Doğru Yağlama: Kremayer dişliler, metal-metal teması nedeniyle sürekli yağlamaya ihtiyaç duyar. Uygun viskozitede ve kalitede bir gres veya yağın düzenli olarak uygulanması, sürtünmeyi azaltır, aşınmayı minimize eder ve korozyonu önler. Yağlama programları, çalışma koşullarına (hız, yük, ortam sıcaklığı) ve üreticinin tavsiyelerine göre belirlenmelidir. Otomatik yağlama sistemleri, özellikle büyük ve sürekli çalışan CNC router’larda, optimum yağlamayı garanti ederek insan hatasını ortadan kaldırır ve bakım maliyetlerini düşürür. Yetersiz veya yanlış yağlama, diş yüzeylerinde hızlı aşınmaya, aşırı ısınmaya ve sistem arızalarına yol açan en yaygın nedenlerden biridir.
- Periyodik Bakım ve Kontrol: Kremayer dişli sistemlerinin düzenli olarak görsel ve işlevsel kontrollerden geçirilmesi, potansiyel sorunları erken aşamada tespit etmeye yardımcı olur. Diş yüzeylerinde aşınma, çentiklenme, kırık veya çatlak olup olmadığı kontrol edilmelidir. Montaj cıvatalarının gevşekliği, sistemin rijitliğini etkileyebileceğinden periyodik olarak kontrol edilip sıkılmalıdır. Pinyonun mil bağlantılarının (kamalı mil, konik sıkma vb.) sağlamlığı da önemlidir. Ayrıca, çevresel koruma elemanları (körükler, kapaklar) hasar görmüşse veya işlevini yitirmişse değiştirilmelidir. Bakım kayıtlarının tutulması, sistemin ömrü boyunca performans takibi ve arıza analizi için değerli veriler sağlar.
- Çevresel Faktörlerin Yönetimi: CNC router’lar genellikle tozlu, talaşlı veya nemli ortamlarda çalışır. Bu tür çevresel faktörler, kremayer dişlilerin ömrünü ve performansını olumsuz etkileyebilir. Özellikle talaş, toz ve metal parçacıkları, dişler arasına sıkışarak aşındırıcı etki yaratabilir veya dişlilerde hasara neden olabilir. Bu nedenle, kremayer ve pinyonun korunması için uygun körükler, kapaklar veya silecek sistemleri kullanılmalıdır. Aşırı sıcaklık değişimleri de malzeme genleşmesine ve büzülmesine neden olarak boşluk ayarlarını etkileyebilir; bu tür durumlar için uygun malzeme seçimi ve sistem tasarımı yapılmalıdır.
- Geri Boşluk (Backlash) Yönetimi: CNC router’larda hassas konumlandırma ve yüzey kalitesi için geri boşluğun minimum seviyede tutulması çok önemlidir. Geri boşluk, yön değiştirme anlarında konumlandırma hatalarına ve titreşimlere neden olabilir. Bu sorunu aşmak için çift pinyonlu sistemler (pre-loaded pinyonlar) veya ayarlanabilir boşluğa sahip pinyonlar kullanılır. Çift pinyon sistemlerinde, iki pinyon birbirine ters yönde ön yüklenerek boşluk tamamen ortadan kaldırılır. Bu, özellikle yüksek hassasiyet gerektiren frezeleme ve işleme uygulamalarında vazgeçilmez bir çözümdür.

Sık Karşılaşılan Sorunlar ve Çözümleri
Kremayer dişli sistemleri, doğru kurulduğunda ve bakımı yapıldığında oldukça güvenilir olsa da, bazı yaygın sorunlarla karşılaşılabilir. Bu sorunların erken tespiti ve doğru çözümleri, makinenin kesintisiz çalışmasını ve uzun ömürlü olmasını sağlar.
- Aşırı Aşınma ve Erken Hasar: Diş yüzeylerinde normalden fazla veya düzensiz aşınma, çentiklenme veya pitting gözlemlenebilir.
- Olası Nedenler: Yetersiz veya yanlış yağlama, yanlış hizalama, aşırı yüklenme, sert parçacıkların dişliler arasına girmesi, düşük kaliteli malzeme.
- Çözümler: Yağlama sistemini kontrol edin ve uygun yağlayıcıyı düzenli olarak uygulayın. Kremayer ve pinyonun hizalamasını hassas bir şekilde yeniden yapın. Makinenin yük kapasitesini aşmamaya dikkat edin. Çalışma ortamını temiz tutun ve koruyucu körükleri kontrol edin. Gerekirse daha yüksek kaliteli veya sertleştirilmiş dişlilerle değiştirin.
- Yüksek Gürültü ve Titreşim: Çalışma sırasında anormal derecede yüksek ses veya titreşimler oluşması.
- Olası Nedenler: Yanlış boşluk (backlash) ayarı, diş profili hataları, hasarlı veya aşınmış dişler, pinyonun dengesizliği, montaj gevşekliği.
- Çözümler: Pinyon ile kremayer arasındaki boşluğu üreticinin tavsiyelerine göre ayarlayın. Dişlilerde hasar olup olmadığını kontrol edin ve gerekiyorsa değiştirin. Pinyonun balansını kontrol ettirin. Tüm montaj cıvatalarını sıkın ve sistemin genel rijitliğini gözden geçirin. Helisel dişliler, düz dişlilere göre daha sessiz çalışır; bu bir yükseltme seçeneği olabilir.
- Konumlandırma Hataları ve Hassasiyet Kaybı: CNC router’ın istenen pozisyona tam olarak ulaşamaması veya tekrarlanabilirlik sorunları yaşaması.
- Olası Nedenler: Yüksek geri boşluk (backlash), sistemdeki esneklik (rijitlik eksikliği), motor veya sürücü kaynaklı sorunlar, enkoder geri bildirim hataları, kontrol sistemi parametrelerinin yanlış ayarlanması.
- Çözümler: Geri boşluğu minimize etmek için ön yüklemeli pinyonlar veya çift pinyon sistemleri kullanın. Sistem rijitliğini artırın (daha kalın plakalar, daha sağlam montaj). Motor, sürücü ve enkoder bağlantılarını kontrol edin. CNC kontrol ünitesinin PID parametrelerini ve diğer hareket kontrol ayarlarını optimize edin. Mekanik boşlukların kontrolü ve giderilmesi, yazılımsal kompanzasyonlardan önce yapılmalıdır.
- Ani Sıkışmalar veya Kilitlenmeler: Hareket sırasında sistemin aniden durması veya takılması.
- Olası Nedenler: Yabancı cisimlerin dişliler arasına sıkışması, dişli kırılması, aşırı yük nedeniyle dişlilerin deformasyonu, aşırı ısınma.
- Çözümler: Sistemi hemen durdurun ve dişliler arasındaki yabancı cisimleri temizleyin. Hasarlı dişlileri tespit edin ve değiştirin. Aşırı yüklenme durumlarını önlemek için işleme parametrelerini gözden geçirin. Aşırı ısınma varsa, yağlama ve soğutma sistemlerini kontrol edin.
- Korozyon: Özellikle nemli veya kimyasal buharlara maruz kalan ortamlarda dişli yüzeylerinde paslanma.
- Olası Nedenler: Yetersiz korozyon önleyici kaplama, koruyucu elemanların eksikliği, uygun olmayan yağlama.
- Çözümler: Paslanmaz çelik kremayerler kullanın veya korozyon önleyici kaplamalı (örneğin, nikel kaplama) dişliler tercih edin. Körükler ve kapaklar gibi koruyucu elemanların tam olduğundan ve işlevini yerine getirdiğinden emin olun. Korozyon önleyici özelliklere sahip özel yağlayıcılar kullanın.
Uzman Tavsiyesi
Kremayer dişli sistemleri, CNC router ve benzeri endüstriyel otomasyon uygulamalarında yüksek hız, uzun strok ve hassas konumlandırma gereksinimlerini karşılamada vazgeçilmez bir çözüm sunar. Uzman bir gözle bakıldığında, bu sistemlerin sağladığı rijitlik ve dinamik performans, özellikle büyük ve ağır iş parçalarının işlenmesinde veya yüksek üretim kapasitesi hedeflenen sektörlerde rakipsizdir. Ancak, bu avantajlardan tam olarak faydalanabilmek için sistem seçiminden montaja, periyodik bakımdan arıza gidermeye kadar her aşamada titiz bir yaklaşım sergilenmesi gerekmektedir. Doğru modül, malzeme ve doğruluk sınıfının seçimi, uygulamanın gereksinimlerine uygun olarak yapılmalıdır. Örneğin, yüksek hızlı ve hassas ahşap veya kompozit işleme router’ları için helisel, DIN 6/Q6 sınıfı kremayerler ve ön yüklemeli pinyonlar tercih edilirken, daha kaba metal işleme veya plazma kesim makinelerinde daha yüksek modüllü ve sertleştirilmiş düz dişliler yeterli olabilir.
Sahadaki tecrübelerimiz göstermektedir ki, kremayer dişli sistemlerinin ömrünü ve performansını en çok etkileyen faktörler, montaj hassasiyeti ve düzenli yağlamadır. Pinyon ile kremayer arasındaki mükemmel hizalama ve doğru boşluk ayarı, sürtünmeyi minimize ederek aşınmayı geciktirir ve sistemin sessiz, titreşimsiz çalışmasını sağlar. Otomatik yağlama sistemlerine yatırım yapmak, uzun vadede bakım maliyetlerini düşürürken, sistemin optimal çalışma koşullarında kalmasını garantiler. Ayrıca, çevresel koruma elemanlarının (körükler, silecekler) sağlamlığı ve işlevselliği, özellikle tozlu veya talaşlı ortamlarda dişlilerin dış etkenlerden korunması için kritik öneme sahiptir. Olası arızaların önüne geçmek ve makine duruş sürelerini minimize etmek için, periyodik kontroller sırasında diş aşınmaları, montaj cıvatalarının sıkılığı ve genel sistem rijitliği detaylıca incelenmelidir. Unutulmamalıdır ki, bir CNC router‘ın üretkenliği ve işleme kalitesi, doğrusal hareket sisteminin güvenilirliği ve hassasiyeti ile doğrudan orantılıdır. Bu nedenle, kremayer dişli sistemlerine yapılan yatırım, doğru bilgi ve uygulama ile desteklendiğinde, işletmeler için uzun vadede yüksek verimlilik ve rekabet avantajı sağlayacaktır.