Sepetinizde ürün bulunmuyor.
Kremayer Dişli Aşınması Nasıl Anlaşılır?
İçindekiler
Kremayer dişli aşınması, sistem performansında düşüş, artan gürültü ve görsel deformasyonlarla anlaşılır. Diş yüzeylerindeki izler, metal parçacıkları, boşluk artışı ve hareket hassasiyetinin kaybı erken uyarı işaretleridir. Düzenli görsel denetim, ses analizi ve periyodik ölçümlerle aşınma seviyesi belirlenir, böylece arıza öncesi müdahale sağlanır.
Kremayer Dişli Aşınması Nasıl Anlaşılır? Nedir?
Endüstriyel otomasyon sistemlerinin temel bileşenlerinden olan kremayer ve pinyon dişli sistemleri, doğrusal hareketin hassasiyet ve güçle sağlanmasında kritik rol oynar. Bu sistemlerin verimli çalışması, dişlilerin yüzey bütünlüğüne ve mekanik toleranslarına bağlıdır. Kremayer dişli aşınması, diş yüzeylerinde meydana gelen malzeme kaybı veya deformasyonudur. Bu durum, sürtünme, yorulma, korozyon veya yetersiz yağlama gibi çeşitli faktörlerin etkisiyle ortaya çıkar. Aşınma, sistemin hassasiyetini, tekrarlanabilirliğini ve genel performansını doğrudan etkileyerek, üretim hatalarına, duruş sürelerine ve yüksek maliyetli onarımlara yol açabilir. Bu nedenle, kremayer dişli aşınmasını erken evrelerde tespit etmek ve doğru teşhis koymak, arızaları önleyici bakım stratejilerinin temelini oluşturur. Aşınmanın anlaşılması, sadece görsel belirtilerle sınırlı kalmayıp, ses analizi, titreşim ölçümü, sıcaklık takibi ve boşluk kontrolü gibi çeşitli tekniklerle desteklenmelidir. Erken teşhis, hem sistemin ömrünü uzatır hem de beklenmedik arızaların önüne geçerek operasyonel sürekliliği garanti altına alır.
Endüstriyel otomasyon sistemlerinin temel bileşenlerinden biri olan kremayer dişliler, döner hareketi doğrusal harekete çeviren veya tam tersini yapan mekanik elemanlardır. Özellikle CNC makineleri, robotik kollar, malzeme taşıma sistemleri ve doğrusal aktüatörlerde kritik bir rol oynarlar. Bu sistemlerin kesintisiz ve hassas çalışması, kremayer dişlilerin sağlıklı durumuna bağlıdır. Zamanla ve yoğun kullanımla birlikte, kremayer dişlilerde çeşitli aşınma türleri meydana gelebilir. Bu aşınmalar, sistemin performansını düşürmekle kalmaz, aynı zamanda beklenmedik arızalara, üretim kayıplarına ve yüksek onarım maliyetlerine yol açabilir. Bu nedenle, kremayer dişli aşınmasını erken evrelerde doğru bir şekilde teşhis etmek, proaktif bakım stratejilerinin temelini oluşturur ve operasyonel verimlilik için hayati önem taşır. Aşınmanın erken belirtilerini anlamak, potansiyel sorunları büyümeden önce tespit etmeyi ve gerekli önlemleri alarak sistem ömrünü uzatmayı sağlar.
Çalışma Prensibi ve Teknik Veriler
Kremayer dişli sistemleri, döner hareketi doğrusal harekete çeviren veya tam tersini yapan mekanik düzeneklerdir. Bir pinyon dişli (genellikle döner), üzerinde dişler bulunan düz bir çubuk olan kremayer dişli ile birleşir. Pinyon döndükçe, kremayeri ileri veya geri hareket ettirir. Bu basit ama etkili prensip, CNC makineleri, robotik kollar, kaldırma sistemleri ve lineer aktüatörler gibi birçok endüstriyel uygulamada kullanılır. Çalışma sırasında, diş yüzeyleri birbirine temas ederek kuvvet iletimini sağlar. Bu temas noktalarında, yük altında sürekli tekrarlayan gerilimler, sürtünme ve kayma hareketleri meydana gelir. Bu dinamik etkileşimler, zamanla diş yüzeylerinde mikroskobik düzeyde başlayan ve giderek büyüyen aşınmalara neden olur. Aşınma türleri arasında pitting (yüzey yorulması sonucu oluşan çukurlaşmalar), spalling (daha büyük yüzey parçacıklarının ayrılması), abrasive wear (partiküllerin neden olduğu çizikler ve oyuklar), adhesive wear (metal transferi sonucu oluşan yapışma ve yırtılma) ve fatigue wear (tekrarlayan yükler sonucu çatlak oluşumu) sayılabilir. Her aşınma türü, farklı nedenlere bağlı olarak ortaya çıkar ve farklı görsel veya işitsel belirtilerle kendini gösterir. Örneğin, yetersiz yağlama genellikle yapışkan aşınmaya yol açarken, aşırı yük veya yanlış hizalama pitting ve spalling’e neden olabilir. Doğru teşhis için, sistemin teknik özelliklerini ve çalışma koşullarını detaylıca anlamak gereklidir. Dişli modülü, malzeme sertliği, yüzey işleme kalitesi, yağlama türü ve çevresel faktörler (sıcaklık, nem, toz) aşınma oranını doğrudan etkileyen teknik parametrelerdir. Özellikle yüksek hassasiyet gerektiren uygulamalarda, mikron düzeyindeki aşınmalar bile sistem performansında ciddi düşüşlere neden olabilir. Bu nedenle, düzenli kontrol ve veri analizi, aşınmayı anlamanın ve yönetmenin anahtarıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Malzeme Sertliği | Genellikle 58-62 HRC (yüzey sertleştirilmiş). Düşük sertlik hızlı aşınma anlamına gelir. |
| Dişli Modülü (m) | Diş boyutunu belirler (örneğin, m=2, m=3). Modül küçüldükçe aşınma riski artar. |
| Yüzey Pürüzlülüğü (Ra) | Genellikle Ra |
| Boşluk Toleransı (Backlash) | Tipik olarak 0.01-0.05 mm. Aşınma ile boşluk artar, hassasiyet azalır. |
| Yağlama Tipi ve Viskozitesi | Sentetik gres veya yağ (ISO VG 100-460). Yanlış yağlama aşınmayı hızlandırır. |
| Çalışma Sıcaklığı | Genellikle -10°C ile +80°C arası. Aşırı sıcaklık yağ filmini bozar, aşınmayı artırır. |
| Ömür Beklentisi (L10) | Milyonlarca devir veya saat. Aşırı yük ve bakım eksikliği ömrü kısaltır. |
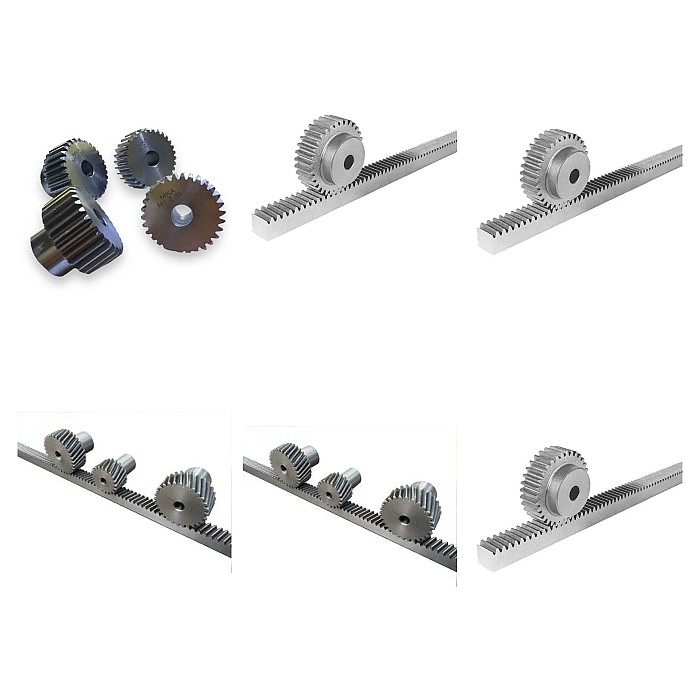
Kremayer dişli sistemleri, genellikle bir pinyon (küçük dairesel dişli) ve bir kremayer (doğrusal dişli çubuk) olmak üzere iki ana bileşenden oluşur. Pinyonun dönmesiyle, kremayer boyunca doğrusal bir hareket elde edilir. Bu basit ama etkili mekanizma, yüksek hassasiyet ve tekrarlanabilirlik gerektiren birçok uygulamada tercih edilir. Ancak, sürekli yük altında çalışma, yüksek hızlar, yetersiz yağlama ve çevresel faktörler, diş yüzeylerinde çeşitli aşınma türlerine neden olabilir.
- Aşındırıcı Aşınma (Abrasive Wear): Diş yüzeyleri arasına giren toz, kir, metal partikülleri gibi sert yabancı maddelerin sürtünme ile malzeme kaldırması sonucu oluşur. Yüzeyde ince çizikler ve oluklar şeklinde kendini gösterir.
- Yapışkan Aşınma (Adhesive Wear / Scuffing): Yetersiz yağlama veya aşırı yük altında, diş yüzeylerinin birbirine yapışıp kopmasıyla meydana gelir. Yüzeyde metal transferi, yırtılmalar ve pürüzlü alanlar oluşur. Genellikle “sürtünme izleri” veya “kazınma” olarak adlandırılır.
- Çukurlaşma (Pitting): Diş yüzeylerinde tekrarlayan yüksek temas gerilmeleri nedeniyle yorulma çatlaklarının oluşması ve yüzeyden küçük metal parçacıklarının kopmasıyla karakterizedir. Yüzeyde küçük çukurlar veya oyuklar şeklinde görülür. İlk başta mikro-çukurlar olarak başlar, zamanla büyüyebilir.
- Yorulma Aşınması (Fatigue Wear): Malzemenin sürekli tekrarlayan yüklere maruz kalması sonucu iç yapısında meydana gelen hasarların yüzeye yansımasıdır. Çatlaklar ve büyük parça kopmaları şeklinde görülebilir.
- Korozyon Aşınması: Nemli veya kimyasal olarak agresif ortamlarda, diş yüzeylerinin kimyasal reaksiyonlar sonucu bozulmasıdır. Paslanma veya yüzeyde renk değişimi şeklinde ortaya çıkar.
Bu aşınma türlerinin her biri, farklı nedenlerden kaynaklanır ve farklı görsel belirtiler gösterir. Aşınmayı doğru bir şekilde teşhis etmek, sadece mevcut sorunu gidermekle kalmaz, aynı zamanda gelecekteki arızaları önlemek için uygun bakım stratejileri geliştirmeye de yardımcı olur.
| Parametre | Değer/Açıklama |
|---|---|
| Modül (m) | Diş boyutunu belirler. Aşınma, modülün bozulmasına yol açar. |
| Basınç Açısı (α) | Genellikle 20° veya 25°. Aşınma, bu açıyı değiştirebilir, boşluğu artırır. |
| Malzeme Sertliği | Genellikle 50-60 HRC (indüksiyonla sertleştirilmiş). Düşük sertlik aşınmayı hızlandırır. |
| Yüzey İşlemi | Nitrasyon, karbürizasyon veya indüksiyon sertleştirme. Yüzey kalitesi aşınma direncini artırır. |
| Yağlama Tipi | Gres, yağ banyosu veya merkezi yağlama sistemi. Yetersiz/yanlış yağlama aşınmanın ana nedenidir. |
| Çalışma Sıcaklığı Aralığı | -20°C ile +80°C arası. Aşırı sıcaklıklar yağlama özelliğini bozar, malzeme yorulmasını hızlandırır. |
| Beklenen Ömür | Doğru koşullarda 10.000 – 40.000+ saat. Aşınma, bu ömrü dramatik şekilde kısaltır. |
| Maks. Yük Kapasitesi | Uygulamaya ve modüle göre değişir. Aşırı yük, diş kırılmasına ve hızlandırılmış aşınmaya yol açar. |
Sahada Dikkat Edilmesi Gerekenler
- Görsel Muayene ve Diş Yüzeyi Analizi: En temel ve ilk adım, diş yüzeylerini dikkatlice incelemektir.
- Renk Değişiklikleri: Aşırı ısınma veya kimyasal reaksiyonlar nedeniyle diş yüzeylerinde kararma, mavileşme veya renk solması görülebilir. Bu, yağlama yetersizliğine veya aşırı yüke işaret eder.
- Parlak Noktalar (Scoring): Sürtünme nedeniyle metalin yer değiştirdiği veya kaynaklandığı parlak, çizgi şeklinde izlerdir. Yetersiz yağlama veya yüksek yük altında kayma sonucu oluşur.
- Çukurlaşmalar (Pitting/Spalling): Diş yüzeyinde küçük veya büyük oyuklar, çukurlar. Tekrarlayan gerilmeler ve yorulma sonucu malzemenin yüzeyden ayrılmasıyla oluşur. Genellikle diş dibi veya pinyonun temas noktalarında başlar.
- Çizikler ve Oluklar (Abrasive Wear): Diş yüzeyinde yabancı partiküllerin (toz, metal talaşı) neden olduğu paralel çizikler veya oluklar. Ortam kirliliği veya filtreleme yetersizliğinin bir göstergesidir.
- Plastik Deformasyon (Plastic Flow): Diş tepelerinde veya kenarlarında malzemenin akması, ezilmesi veya kenarların yuvarlaklaşması. Aşırı yük veya yüksek sıcaklık altında malzemenin akma sınırının aşılmasıyla meydana gelir.
- Çatlaklar: Özellikle diş dibinde veya gerilimin yoğunlaştığı bölgelerde oluşan kılcal veya büyük çatlaklar. Yorulma aşınmasının son aşamasıdır ve ciddi arıza riskini gösterir.
- Ses Analizi ve Titreşim Ölçümü: Aşınmış dişliler genellikle anormal sesler ve titreşimler üretir.
- Anormal Gürültü: Normal çalışma sesinden farklı olarak, tıkırtı, gıcırtı, uğultu veya metal sürtünme sesleri aşınmanın belirtisi olabilir. Özellikle yük altında bu sesler daha belirgin hale gelir.
- Titreşim Değişiklikleri: Titreşim sensörleri ile alınan verilerdeki anormal artışlar veya frekans spektrumundaki değişiklikler, dişli hasarını işaret edebilir. Özellikle belirli frekanslardaki pikler, dişli hasarının tipini ve konumunu belirlemeye yardımcı olabilir.
- Boşluk (Backlash) Kontrolü: Kremayer ve pinyon arasındaki boşluk, aşınmanın en net göstergelerinden biridir.
- Artan Boşluk: Dişlilerin aşınmasıyla diş profilleri değişir ve pinyon ile kremayer arasındaki “boşluk” artar. Bu durum, hassasiyet kaybına, titreşime ve konumlandırma hatalarına yol açar. Boşluk, bir komparatör saati veya özel boşluk ölçüm cihazları ile düzenli olarak kontrol edilmelidir. Üreticinin belirlediği toleransların dışına çıkılması, kritik aşınma seviyesine ulaşıldığını gösterir.
- Sıcaklık Takibi: Sürtünme, ısı üretir. Aşırı aşınma, sistemde anormal sıcaklık artışlarına neden olabilir.
- Lokal Isınma: Termal kameralar veya temassız termometreler ile dişli yüzeylerindeki veya yataklardaki anormal sıcaklık artışları tespit edilebilir. Yetersiz yağlama veya aşırı sürtünme nedeniyle oluşan lokal ısınma, aşınmanın hızlandığının bir işaretidir.
- Yağ Analizi: Yağlama maddesi içindeki metal partiküllerinin analizi, dişli aşınmasını moleküler düzeyde tespit etmeye yardımcı olur.
- Metal Partikülleri: Yağ örneklerinin laboratuvar analizi (spektroskopik analiz), demir, krom, nikel gibi metallerin varlığını ve konsantrasyonunu belirleyebilir. Bu metaller, dişli yüzeylerinden kopan mikroskobik parçacıklardır ve aşınmanın ciddiyetini gösterir.
- Konumlandırma Hassasiyeti ve Tekrarlanabilirlik Testleri: Sistem performansında gözle görülür düşüşler.
- Hassasiyet Kaybı: Özellikle CNC makinelerinde veya robotik uygulamalarda, programlanan konum ile gerçek konum arasındaki farkın artması, kremayer dişli aşınmasının doğrudan bir sonucudur. Periyodik kalibrasyon ve hassasiyet testleri ile bu durum izlenebilir.
-
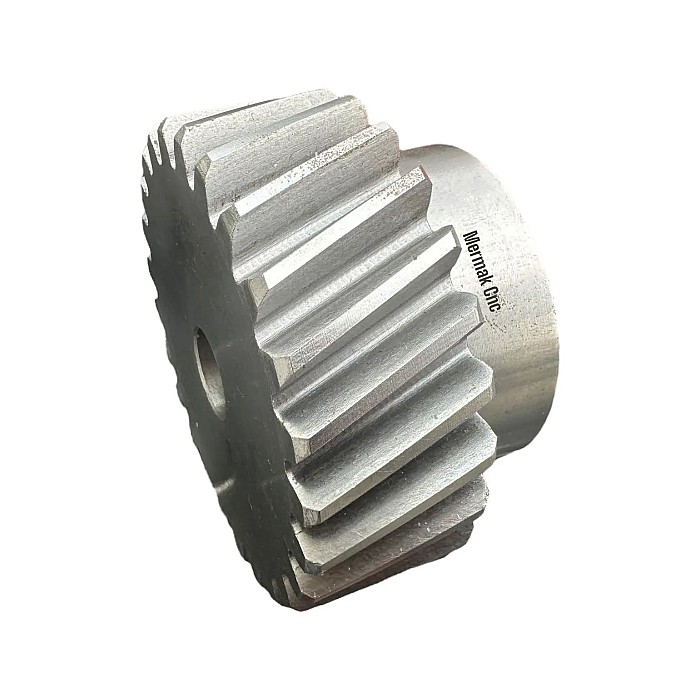
Görsel Muayene: En temel ve etkili yöntemlerden biridir. Diş yüzeylerini detaylı bir şekilde incelemek gerekir.
- Parlak Alanlar: Dişlerin normalde mat olması gereken bölgelerinde oluşan aşırı parlaklık veya ayna benzeri yüzeyler, yetersiz yağlama veya aşırı temas basıncı nedeniyle metalin sürtünme ile parladığını gösterir.
- Çizikler ve Oluklar: Diş yüzeyindeki ince veya derin çizikler, aşındırıcı partiküllerin (toz, kir, metal talaşı) dişler arasına girerek yüzeyi aşındırdığını işaret eder. Bu, genellikle yağlama sisteminin kirlendiğini veya çevre korumasının yetersiz olduğunu gösterir.
- Çukurlaşma (Pitting): Diş yüzeyinde oluşan küçük krater benzeri oyuklar, metal yorulmasının bir belirtisidir. Başlangıçta küçük noktacıklar halinde başlar ve zamanla büyüyebilir. Bu durum, tekrarlayan yüksek yükler veya malzeme kusurlarından kaynaklanabilir.
- Malzeme Transferi/Yırtılma (Scuffing/Galling): Diş yüzeylerinde biriken veya kopan metal parçacıkları, özellikle yetersiz yağlama veya aşırı yük altında dişlerin birbirine yapışıp kopmasıyla oluşur. Yüzeyde pürüzlü, yırtılmış alanlar veya bir dişten diğerine metal transferi görülebilir.
- Diş Kırılması veya Çatlaklar: En ciddi aşınma belirtisidir. Dişlerin kenarlarında veya tabanında oluşan çatlaklar ve kırıklar, aşırı yük, darbe veya malzeme yorulmasının sonucudur. Bu durum, sistemin derhal durdurulmasını gerektirir.
- Tıkırtı veya Gıcırtı: Genellikle boşluk (backlash) artışı, diş profili bozulması veya yabancı cisimlerin varlığına işaret eder.
- Uğultu veya Sürtünme Sesi: Yetersiz yağlama, yanlış hizalama veya aşırı aşınmış diş yüzeylerinin belirtisi olabilir.
- Metalik Sesler: Ciddi aşınma, diş kırılması veya gevşek bağlantı elemanlarının göstergesidir.
- Artan Titreşim: Aşınmış dişliler, yanlış hizalama veya dengesiz yükler nedeniyle artan titreşimlere yol açar. Belirli frekanslardaki titreşim artışları, spesifik arızaları işaret edebilir.
- Boşluk (Backlash) Artışı: Dişler arasındaki boşluğun normalden fazla olması, konumlandırma hassasiyetini düşürür. Bu, genellikle diş profilinin aşınması veya yanlış hizalamadan kaynaklanır.
- Konumlandırma Hatası: Hedeflenen pozisyona ulaşmada tekrarlayan hatalar veya sapmalar, aşınmış dişlilerin hareket doğruluğunu kaybettiğini gösterir.
- Hareket Düzgünlüğünde Bozulma: Özellikle düşük hızlarda veya hızlanma/yavaşlama sırasında titreme, takılma veya düzensiz hareketler.
- Artan Motor Akımı: Aşınmış dişliler daha fazla sürtünme oluşturduğu için, motorun aynı işi yapmak için daha fazla akım çekmesi gerekebilir. Bu da aşırı ısınmaya ve enerji tüketimine yol açar.
- Yağda Metal Partikülleri: Yağ numunelerinde metal talaşları veya partiküllerinin bulunması, içeride aktif bir aşınma sürecinin devam ettiğini gösterir. Yağ analizleri bu konuda değerli bilgiler sunar.
- Yağ Rengi ve Viskozitesi: Yağın renginin koyulaşması, viskozitesinin değişmesi (incelmesi veya kalınlaşması) veya yanık kokusu, yağın bozulduğunu ve koruyucu özelliğini yitirdiğini gösterir.
- Yanlış Hizalama: Dişlerin bir tarafında veya belirli bir bölgesinde yoğunlaşan aşınma, yanlış hizalamanın bir işaretidir. Lazer hizalama araçları veya hassas ölçüm cihazları ile kontrol edilmelidir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kremayer dişli sistemlerinde aşınma, genellikle belirli sorun senaryolarıyla kendini gösterir. Bu sorunları tanımak ve doğru çözümleri uygulamak, sistemin ömrünü uzatır ve operasyonel verimliliği artırır.
Sorun 1: Artan Gürültü ve Titreşim
Belirti: Sistem çalışırken normalden daha yüksek bir uğultu, tıkırtı veya metal sürtünme sesi duyulur. Ayrıca, makine gövdesinde veya iş parçasında anormal titreşimler hissedilir.
Olası Nedenler: Diş yüzeylerinde pitting, spalling veya aşındırıcı aşınma, artan boşluk (backlash), pinyon-kremayer hizalama bozukluğu veya yetersiz yağlama.
Çözüm: Öncelikle görsel muayene ile diş yüzeylerindeki hasar kontrol edilmelidir. Boşluk ölçümü yapılarak tolerans dışı değerler tespit edilirse, pinyon veya kremayerin değiştirilmesi gerekebilir. Yağlama sistemi kontrol edilmeli, doğru tip ve miktarda yağlama sağlandığından emin olunmalıdır. Gerekirse, dişlilerin hizalaması lazer hizalama cihazları ile kontrol edilip düzeltilmelidir. Titreşim analizi ile spesifik frekanslardaki artışlar takip edilerek aşınmanın kaynağı daha net belirlenebilir.
Sorun 2: Konumlandırma Hassasiyetinde Düşüş ve Tekrarlanabilirlik Sorunları
Belirti: CNC tezgahları veya robotik kollar gibi hassas uygulamalarda, belirlenen hedefe ulaşmada zorluklar yaşanır, iş parçalarında ölçüsel hatalar veya tekrarlayan konumlandırma sapmaları görülür.
Olası Nedenler: Artan boşluk (backlash) nedeniyle dişliler arasında “oynama” oluşması, diş profili deformasyonu veya aşırı aşınma sonucu diş yüksekliğinin azalması.
Çözüm: Boşluk ayarı ve kontrolü kritik öneme sahiptir. Mekanik olarak ayarlanabilir pinyon-kremayer sistemlerinde boşluk yeniden ayarlanmalıdır. Eğer aşınma çok ilerlemişse ve boşluk ayarı yeterli gelmiyorsa, aşınmış kremayer veya pinyonun değiştirilmesi kaçınılmazdır. Yüksek hassasiyet gerektiren uygulamalarda, aşınmaya daha dayanıklı (örneğin, sertleştirilmiş ve taşlanmış) dişliler tercih edilmelidir. Periyodik kalibrasyon testleri ile sistemin konumlandırma doğruluğu düzenli olarak izlenmelidir.
Sorun 3: Aşırı Isınma ve Yağlama Maddesinin Bozulması
Belirti: Dişli kutusu veya kremayer bölgesinde elle hissedilir derecede veya termal kamera ile tespit edilebilir anormal sıcaklık artışları. Yağlama maddesinin renginde koyulaşma, viskozitesinde değişiklik veya yanık kokusu.
Olası Nedenler: Yetersiz veya yanlış yağlama maddesi kullanımı, aşırı yük altında çalışma, dişliler arasındaki sürtünmenin artması (aşınma nedeniyle), yabancı partiküllerin yağlama sistemine karışması.
Çözüm: Öncelikle doğru viskoziteye sahip ve uygun katkı maddeleri içeren yağlama maddesi kullanıldığından emin olunmalıdır. Yağlama periyotları kontrol edilmeli ve gerekirse sıklaştırılmalıdır. Sistemin yük kapasitesi gözden geçirilmeli, aşırı yüklenmeden kaçınılmalıdır. Dişlilerdeki aşınma kaynaklı sürtünme artışı tespit edilirse, aşınmış bileşenler değiştirilmelidir. Yağ filtresi düzenli olarak kontrol edilmeli ve temizlenmelidir. Termal izleme sistemleri kurularak olası aşırı ısınmalar erken tespit edilebilir.
Sorun 4: Diş Yüzeylerinde Çizikler, Oluklar ve Korozyon
Belirti: Diş yüzeylerinde gözle görülür çizikler, derin oluklar veya paslanma/oksitlenme belirtileri.
Olası Nedenler: Ortamdaki toz, kir, metal talaşları gibi aşındırıcı partiküllerin dişliler arasına girmesi (aşındırıcı aşınma), yetersiz sızdırmazlık, nemli veya kimyasal buharlara maruz kalma.
Çözüm: Çalışma ortamının temizliği ve toz kontrolü sağlanmalıdır. Dişli sisteminin sızdırmazlık elemanları (keçeler, körükler) düzenli olarak kontrol edilmeli ve hasarlı olanlar değiştirilmelidir. Ortamın nem seviyesi kontrol altında tutulmalı, gerekirse nem gidericiler kullanılmalıdır. Korozyon direnci yüksek malzemeler veya yüzey kaplamaları (örneğin, nitrürleme, DLC kaplama) tercih edilebilir. Yağlama maddesinin korozyon önleyici katkılar içerdiğinden emin olunmalıdır.
Bu sorunların her biri, kremayer dişli aşınmasının farklı bir yüzünü temsil eder. Kapsamlı bir bakım programı ve düzenli denetimler, bu sorunların erken tespit edilmesini ve maliyetli arızalara dönüşmeden çözülmesini sağlar.
Kremayer dişli sistemlerinde karşılaşılan sorunlar genellikle aşınma belirtileriyle yakından ilişkilidir ve doğru teşhisle etkili çözümler üretilebilir.
-
Aşırı Boşluk (Backlash) ve Konumlandırma Hassasiyeti Kaybı:
- Sorun: Sistemin hedeflenen pozisyona tam olarak ulaşamaması, hareket başlangıcında veya yön değişiminde boşluk hissi. Genellikle diş profili aşınması veya pinyon-kremayer arasındaki yanlış montajdan kaynaklanır.
- Çözüm: Öncelikle pinyonun kremayere olan baskı ayarı kontrol edilmelidir. Ayarlanabilir pinyon blokları veya eksantrik burçlar kullanılarak boşluk minimize edilebilir. Eğer aşınma ileri düzeydeyse, aşınmış pinyon veya kremayerin değiştirilmesi gereklidir. Hassas uygulamalar için, sıfır boşluklu veya düşük boşluklu (zero-backlash) dişli sistemleri düşünülebilir.
- Sorun: Diş yüzeylerinde veya tabanlarında gözle görülür çatlaklar veya kopmalar. Genellikle ani aşırı yükler, darbe, yorulma veya malzeme kusurlarından kaynaklanır.
- Çözüm: Kırık dişler, sistemin derhal durdurulmasını gerektirir. Kırık bir diş, diğer dişlere de zarar verebilir. Bu durumda kremayer veya pinyonun tamamen değiştirilmesi zorunludur. Aşırı yüklenmeyi önlemek için sistemin çalışma parametreleri gözden geçirilmeli, gerekirse güvenlik sınırları ayarlanmalıdır. Malzeme seçimi ve ısıl işlem kalitesi de önemlidir.
- Sorun: Diş yüzeylerinde çukurlaşmalar, metal transferi, çizikler veya pürüzlü alanlar. Yetersiz yağlama, aşırı basınç, kirlilik veya yanlış malzeme seçimi bu sorunlara yol açar.
- Çözüm: Yağlama sistemi kontrol edilmeli ve iyileştirilmelidir. Doğru tipte ve yeterli miktarda yağlayıcı kullanıldığından emin olunmalıdır. Kirleticilerin sisteme girmesini engellemek için koruyucu körükler veya contalar kontrol edilmelidir. Eğer yüzey yıpranması ileri düzeydeyse, dişlilerin değiştirilmesi gerekir. Daha dayanıklı yüzey işlemine sahip (örn. nitrürlenmiş veya karbürlenmiş) veya daha sert malzemeden yapılmış dişliler tercih edilebilir.
- Sorun: Çalışma sırasında artan gürültü (tıkırtı, uğultu, gıcırtı) ve belirgin titreşimler. Aşınma, yanlış hizalama, gevşek bağlantılar veya rulman sorunlarından kaynaklanabilir.
- Çözüm: Öncelikle sistemin hizalaması lazer veya hassas ölçüm aletleriyle kontrol edilmeli ve düzeltilmelidir. Gevşek bağlantı elemanları sıkılmalı veya değiştirilmelidir. Eğer gürültü ve titreşim aşınmadan kaynaklanıyorsa, aşınmış parçaların değiştirilmesi zorunludur. Rulmanların durumu da kontrol edilmeli, gerekirse değiştirilmelidir.
Uzman Tavsiyesi
Kremayer ve pinyon dişli sistemlerinin endüstriyel otomasyonun kalbindeki yeri göz önüne alındığında, aşınmanın erken ve doğru bir şekilde anlaşılması, operasyonel süreklilik ve maliyet etkinliği açısından hayati öneme sahiptir. Bu detaylı saha rehberinde ele aldığımız gibi, aşınma belirtileri sadece görsel ipuçlarıyla sınırlı kalmayıp, sistemin performansında meydana gelen incelikli değişikliklerle de kendini gösterir. Diş yüzeylerindeki mikroskobik deformasyonlardan anormal seslere, artan titreşim seviyelerinden konumlandırma hassasiyetindeki düşüşlere kadar her bir gösterge, potansiyel bir sorunun habercisidir. Uzman bir gözlemci, bu belirtileri doğru yorumlayarak, arızanın kökenini tespit edebilir ve uygun önleyici veya düzeltici eylemleri başlatabilir.
Saha tecrübemiz gösteriyor ki, en iyi yaklaşım, proaktif bir bakım stratejisi benimsemektir. Bu, sadece arızaları gidermekle kalmaz, aynı zamanda potansiyel sorunları önceden tahmin ederek planlı duruş süreleri ile müdahale etme imkanı sunar. Düzenli görsel denetimlerin yanı sıra, gelişmiş durum izleme (Condition Monitoring) tekniklerinin entegrasyonu, modern endüstriyel tesisler için vazgeçilmezdir. Titreşim analizi, akustik emisyon, termal görüntüleme ve yağ analizi gibi yöntemler, dişlilerin “sağlık durumunu” anlık olarak izleyerek, aşınma trendlerini belirlememizi ve kritik eşiklere ulaşmadan önce müdahale etmemizi sağlar. Özellikle yüksek hassasiyet ve sürekli çalışma gerektiren sistemlerde, bu tür teknolojilerin kullanımı, beklenmedik üretim kayıplarını minimize etmede kilit rol oynar.
Son olarak, personelin eğitimi ve bilinçlendirilmesi de büyük önem taşır. Operatörler ve bakım teknisyenleri, günlük kontroller sırasında anormal sesleri, titreşimleri veya görsel değişiklikleri fark edebilecek bilgi ve beceriye sahip olmalıdır. Bu, “insan sensörünün” sistemin ilk savunma hattı olmasını sağlar. Doğru yağlama prosedürlerinin uygulanması, uygun yük limitlerine uyulması ve çevresel korumanın sağlanması da aşınma ömrünü uzatan temel faktörlerdir. Unutmayalım ki, bir kremayer dişli sistemindeki küçük bir aşınma belirtisi, zamanında müdahale edilmezse, tüm üretim hattını durdurabilecek domino etkisi yaratabilir. Bu nedenle, aşınmayı anlamak ve yönetmek, sadece bir bakım görevi değil, aynı zamanda operasyonel mükemmelliğe ulaşmanın temel bir adımıdır.
Endüstriyel otomasyonun kalbinde yer alan kremayer dişli sistemlerinin sorunsuz çalışması, üretim sürekliliği ve operasyonel verimlilik açısından kritik öneme sahiptir. Bu kapsamlı saha rehberinde ele aldığımız gibi, kremayer dişli aşınmasını anlamak ve erken teşhis etmek, karmaşık ve maliyetli arızaların önüne geçmenin anahtarıdır. Uzman bir gözle yapılan görsel muayene, sistemden gelen anormal seslerin dikkatli dinlenmesi, titreşim analizleri ve performans düşüşlerinin takibi, aşınma belirtilerini yakalamada ilk adımlardır. Özellikle diş yüzeylerindeki parlama, çizikler, çukurlaşmalar, malzeme transferi ve en önemlisi diş kırıkları, sistemin acil müdahaleye ihtiyaç duyduğunun göstergeleridir. Boşluk (backlash) artışı ve konumlandırma hassasiyetindeki kayıplar, sistemin doğruluk ve tekrarlanabilirlik yeteneğini doğrudan etkileyerek üretim kalitesini düşürebilir. Bu nedenle, düzenli ve proaktif bakım, doğru yağlama rejimlerinin uygulanması ve sistemin çalışma ortamının korunması, dişli ömrünü uzatmak için vazgeçilmezdir. Saha tecrübemize dayanarak, otomasyon sistemlerinde çalışan her teknisyenin ve mühendisin, bu belirtilere karşı uyanık olması gerektiğini vurgulamak isteriz. Erken teşhis, sadece bir parçayı değiştirmek anlamına gelmeyip, tüm bir üretim hattının durmasını veya daha büyük, geri dönülemez hasarların oluşmasını engeller. Unutmayın ki, küçük bir aşınma belirtisi, zamanında müdahale edilmezse, domino etkisi yaratarak tüm mekanik sistemin çökmesine neden olabilir. Bu nedenle, düzenli denetimler, periyodik yağlama analizleri ve gerektiğinde profesyonel destek almak, endüstriyel otomasyon yatırımlarınızın korunması ve maksimum verimlilikle çalışmaya devam etmesi için en akılcı yaklaşımdır.