Sepetinizde ürün bulunmuyor.
Kompozit panelde kanal derinliği doğru olsa bile katlama neden düzgün kapanmaz?
İçindekiler
Kompozit panelde kanal derinliği doğru olsa bile katlama düzgün kapanmayabilir çünkü; malzeme iç gerilimleri, çekirdek yapısının esnekliği, dış yüzey kaplamasının elastikiyeti, kullanılan V-kanal takımının aşınması, CNC makine kalibrasyon hataları, ortam sıcaklığı ve nem gibi çevresel faktörler ile bükme işlemi sırasındaki dinamik kuvvetler birleşerek beklenen ideal kapanmayı engeller.
Kompozit panelde kanal derinliği doğru olsa bile katlama neden düzgün kapanmaz? Nedir?
Endüstriyel otomasyon süreçlerinde, özellikle alüminyum kompozit paneller (ACP – Aluminum Composite Panel veya ACM – Aluminum Composite Material) gibi malzemelerin işlenmesinde, V-kanal açma işlemi kritik bir adımdır. Bu işlem, panellerin belirli bir açı ile kusursuz bir şekilde katlanarak kutu veya köşe formları oluşturmasını sağlar. Yüzeydeki alüminyum tabakaların ve içteki polietilen (PE) veya mineral dolgulu (FR) çekirdeğin büyük bir kısmının CNC router ile hassas bir şekilde kaldırılması, geriye sadece ince bir alüminyum katmanı bırakılması prensibine dayanır. Ancak, kanal derinliğinin teorik olarak doğru ayarlanmış olmasına rağmen, katlama işleminin beklenen mükemmellikte sonuçlanmaması, sadece tek bir parametreye indirgenemeyecek kadar karmaşık bir mühendislik problemidir. Bu durum, malzemenin kendi iç dinamikleri, işleme ekipmanının performansı, çevresel koşullar ve operasyonel hataların birleşiminden kaynaklanan bir dizi faktörün etkileşimiyle ortaya çıkar.
Temel olarak, katlamanın düzgün kapanmamasının ardında yatan nedenler, malzemenin fiziksel ve mekanik özellikleri ile işleme sürecinin hassasiyetindeki sapmalardır. Malzemenin “hafızası” veya iç gerilimleri, özellikle bükme sonrası geri yaylanma (spring-back) eğilimi, en yaygın sorunlardan biridir. Ayrıca, V-kanalın hassasiyeti, takımın keskinliği, ilerleme hızı ve devir sayısı gibi CNC parametrelerinin optimizasyonu, malzemenin homojenliği ve çekirdek yapısının deformasyon davranışı gibi unsurlar, nihai katlama kalitesini doğrudan etkiler. Bu makalede, endüstriyel otomasyon perspektifinden, bu karmaşık problemin kökenlerine inerek, sahada karşılaşılan sorunları ve bunlara yönelik çözüm önerilerini detaylı bir şekilde inceleyeceğiz.
Çalışma Prensibi ve Teknik Veriler
Kompozit panellerde katlama işlemi, genellikle bir CNC router kullanılarak uygulanan V-kanal açma tekniği ile gerçekleştirilir. Bu teknikte, panelin bükülecek hattı boyunca, dış alüminyum tabaka ve iç çekirdek malzemenin büyük bir kısmı özel bir V-açılı freze ucu ile kaldırılır. Geriye, panelin bükülmesini sağlayacak kadar ince, genellikle 0.2 mm ila 0.5 mm arasında bir alüminyum tabaka bırakılır. Bu tabaka, bükme sırasında bir menteşe görevi görür ve paneli istenilen açıya katlamayı mümkün kılar. Ancak, bu prensibin ideal sonuçlar vermesi için birçok teknik detayın kusursuz bir uyum içinde olması gerekir.
Malzeme Bilgisi ve Davranışı: Alüminyum kompozit paneller, iki ince alüminyum levha arasına yerleştirilmiş bir termoplastik çekirdekten (genellikle polietilen – PE veya mineral dolgulu – FR) oluşur. Bu farklı malzemelerin birleşimi, panellere yüksek rijitlik ve hafiflik kazandırır. Ancak, bükme sırasında bu tabakaların farklı mekanik özellikleri, özellikle de elastikiyet modülleri ve akma dayanımları, sorunlara yol açabilir. Alüminyum dış tabaka bükülürken gerilir, iç tabaka ise sıkışır. Çekirdek malzeme ise bu gerilimi absorbe etmeli ve deforme olmalıdır. Eğer çekirdek malzeme yeterince esnek değilse veya homojen değilse, bükülme hattı boyunca istenmeyen gerilim konsantrasyonları oluşabilir ve bu da katlamanın düzgün kapanmamasına veya yüzeyde çatlamalara neden olabilir.
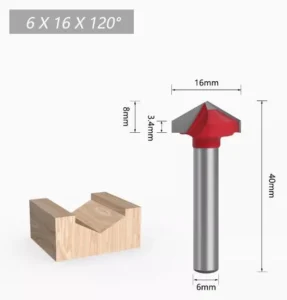
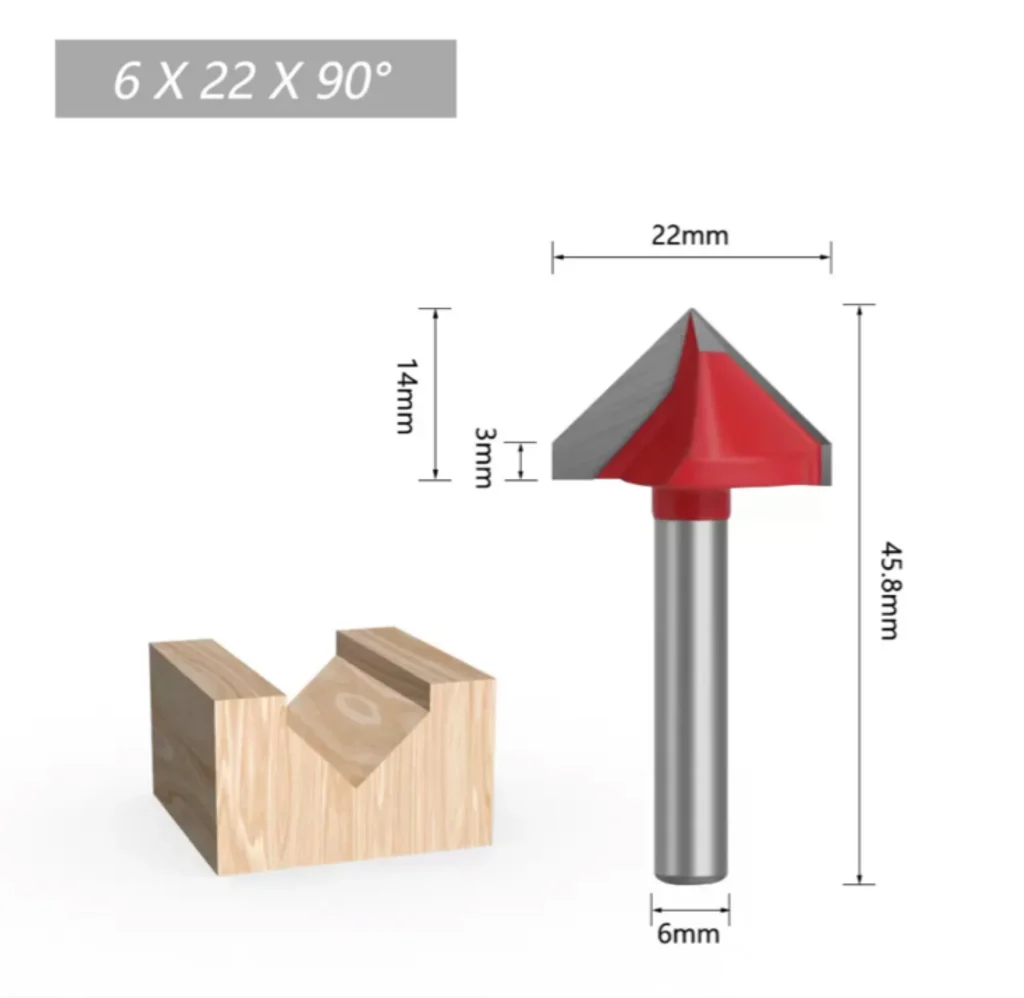
V-Kanal Açma Parametreleri: Kanal derinliği, en kritik parametrelerden biridir. “Doğru derinlik” genellikle, büküldüğünde malzemenin dış yüzeyinde çatlama yapmayacak ve iç köşede boşluk bırakmayacak kadar ince bir alüminyum tabaka bırakacak şekilde tanımlanır. Ancak bu derinlik, sadece teorik bir değerden ibaret değildir. Takımın çapı, V açısı (genellikle 90° veya 135°), ilerleme hızı (feed rate), iş mili devri (spindle speed) ve takımın aşınma durumu gibi faktörler, gerçek kesim profilini ve dolayısıyla kalan malzemenin kalınlığını ve homojenliğini doğrudan etkiler. Örneğin, aşınmış bir takım, ideal geometriyi koruyamayarak kanalın tabanında pürüzler veya tutarsız kalınlıklar bırakabilir. Yüksek ilerleme hızları, takımın malzemeyi “yırtmasına” neden olabilirken, düşük hızlar gereksiz ısı birikimine yol açabilir ve bu da çekirdek malzemenin deformasyonuna neden olabilir.
Makine Kalibrasyonu ve Rijitlik: Endüstriyel otomasyon ortamında kullanılan CNC router’lar yüksek hassasiyetle çalışmalıdır. Ancak, zamanla veya çevresel faktörlerle (sıcaklık değişimleri, titreşimler) makine eksenlerinde kalibrasyon kaymaları, boşluk (backlash) veya rijitlik kayıpları meydana gelebilir. Bu durumlar, V-kanalın panel boyunca tam olarak aynı derinlik ve açıda kesilmemesine yol açar. Mili sarsıntısı (spindle runout) veya takım tutucudaki hassasiyet eksiklikleri de kesim kalitesini düşürerek katlama sorunlarına zemin hazırlar. Lazer hizalama sistemleri ve düzenli kalibrasyon rutinleri, bu tür sapmaları minimize etmek için vazgeçilmezdir.
Çevresel Faktörler: Ortam sıcaklığı ve nem de kompozit panellerin davranışını etkileyebilir. Özellikle polietilen çekirdekli panellerde, yüksek sıcaklıklar malzemenin daha yumuşak hale gelmesine neden olabilirken, düşük sıcaklıklar daha kırılgan bir yapıya yol açabilir. Bu durum, bükme sırasında malzemenin nasıl tepki vereceğini değiştirerek, beklenenden farklı sonuçlar doğurabilir. Nem ise, özellikle dış yüzey kaplamasının elastikiyetini veya malzemenin genel yapısını dolaylı olarak etkileyebilir.
| Parametre | Değer/Açıklama |
|---|---|
| Panel Kalınlığı | 3mm, 4mm, 6mm gibi farklı kalınlıklar için kanal derinliği ayarı kritiktir. |
| Çekirdek Malzemesi | Polietilen (PE) veya Mineral Dolgulu (FR) çekirdeklerin bükülme davranışları farklıdır. |
| Alüminyum Cilt Kalınlığı | 0.21mm, 0.30mm, 0.40mm, 0.50mm gibi değerler bükme direncini etkiler. |
| V-Kanal Açısı | 90°, 135° gibi standart açılar, bükme yarıçapını ve iç köşe gerilimini belirler. |
| Kalan Alüminyum Cilt Kalınlığı | Genellikle 0.2mm – 0.5mm arasında olmalı, ideal değer çatlamayı önler. |
| İlerleme Hızı (Feed Rate) | CNC router’da takımın ilerleme hızı, kesim kalitesi ve ısı oluşumu için önemlidir (örneğin 10-20 m/dk). |
| İş Mili Devri (Spindle Speed) | Takımın dönüş hızı, kesme performansını ve takım ömrünü etkiler (örneğin 18.000-24.000 RPM). |
| Takım Aşınma Toleransı | Takım geometrisindeki 0.01mm’lik sapmalar bile kesim kalitesini bozabilir. |

Sahada Dikkat Edilmesi Gerekenler
- Malzeme Kalitesi ve Homojenliği: Kompozit panellerin üretim kalitesi, bükme performansını doğrudan etkiler. İç çekirdek malzemenin yoğunluğundaki veya alüminyum cilt kalınlığındaki bölgesel farklılıklar, V-kanalın açılması sırasında homojen olmayan bir malzeme kaldırımına neden olabilir. Bu da bükülme hattı boyunca farklı gerilim dağılımları yaratarak düzgün kapanmayı engeller. Tedarikçi seçiminde kalite sertifikalarına ve ürün tutarlılığına dikkat edilmeli, her yeni parti malzeme için test kesimleri yapılmalıdır.
- Takım Seçimi, Aşınması ve Bakımı: V-kanal açma işleminde kullanılan freze uçlarının doğru geometriye sahip olması (açı, çap) ve keskin olması hayati öneme sahiptir. Körelmiş veya yanlış açılı bir takım, malzemeyi kesmek yerine yırtar veya ezer, bu da kanal tabanında pürüzlü yüzeylere, mikro çatlaklara ve tutarsız kalan malzeme kalınlığına yol açar. Takımların düzenli olarak kontrol edilmesi, bileme veya değiştirme programlarının otomasyon sistemine entegre edilmesi, takım ömrü takibinin yapılması gereklidir.
- CNC Makine Kalibrasyonu ve Rijitlik: CNC router’ın eksenel hassasiyeti, iş mili sarsıntısı (runout), tabla düzgünlüğü ve genel yapısal rijitliği, V-kanalın doğruluğunu belirler. Makine kalibrasyonunun düzenli olarak yapılması, boşluk (backlash) kontrolü ve eksenel hareketlerdeki sapmaların giderilmesi, kanal derinliğinin ve açısının tüm panel boyunca tutarlı olmasını sağlar. Titreşim sönümleme sistemleri ve sağlam bir makine temeli de kritik öneme sahiptir.
- İşleme Parametrelerinin Optimizasyonu: İlerleme hızı (feed rate) ve iş mili devri (spindle speed) gibi parametreler, takımın malzemeyi nasıl kestiğini doğrudan etkiler. Çok hızlı ilerleme veya yanlış devir, takımda aşırı ısınmaya, malzemenin erimesine (özellikle PE çekirdekte) veya yırtılmasına neden olabilir. Bu da kanalın temizliğini ve doğruluğunu bozar. Her malzeme türü ve kalınlığı için en uygun parametrelerin deneysel olarak belirlenmesi ve bu parametrelerin CNC programlarına doğru bir şekilde işlenmesi gereklidir.
- Çevresel Koşullar: Atölye ortamının sıcaklığı ve nem seviyesi, kompozit panellerin termal genleşme/büzülme ve nem emme özelliklerini etkileyebilir. Özellikle büyük panellerde, sıcaklık değişimleri malzemenin boyutlarında mikroskobik ama kritik değişikliklere yol açabilir. Bu durum, hassas V-kanal açma işlemini etkileyerek katlama sonrası düzgün kapanmayı zorlaştırabilir. Çalışma ortamının stabil sıcaklık ve nem değerlerinde tutulması, bu tür sorunların önüne geçebilir.
- Bükme İşlemi ve Ekipmanları: V-kanal açıldıktan sonraki bükme işlemi de önemlidir. Manuel bükmelerde insan faktörü devreye girerken, otomatik bükme makinelerinde basınç ve hızın doğru ayarlanması gerekir. Bükme sırasında uygulanan kuvvetin homojen olmaması veya bükme kalıbının panel yüzeyine tam oturmaması, gerilimlerin eşit dağılmamasına ve sonuç olarak düzgün kapanmamaya neden olabilir.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kompozit panel katlamalarında “doğru” kanal derinliğine rağmen yaşanan sorunlar genellikle birkaç ana kategoriye ayrılabilir. Endüstriyel otomasyon süreçlerinde bu sorunların tespiti ve çözümü, üretim verimliliği ve ürün kalitesi için kritik öneme sahiptir.
-
Sorun: Bükülme Hattında Mikro Çatlaklar veya Yüzeyde Çatlama
Neden: Bu, genellikle kalan alüminyum cilt kalınlığının çok ince olmasından veya malzemenin bükme sırasında aşırı gerilime maruz kalmasından kaynaklanır. Ayrıca, kullanılan alüminyum alaşımının yeterince esnek olmaması veya dış yüzey kaplamasının (boya/lak) bükülmeye karşı dirençli olmaması da bir neden olabilir. Körelmiş bir takım da malzemeyi yırtarak mikro çatlaklara yol açabilir.
Çözüm: Kanal derinliğini hafifçe azaltarak kalan alüminyum cilt kalınlığını artırın. Malzeme tedarikçisi ile görüşerek daha esnek bir alaşım veya kaplama alternatifleri hakkında bilgi alın. Takım aşınma durumunu düzenli olarak kontrol edin ve gerekli durumlarda takımı değiştirin veya bazeleyin. Bükme işlemini daha yavaş ve kontrollü bir şekilde gerçekleştirerek malzemenin adapte olmasına izin verin.
-
Sorun: Katlamanın İç Köşesinde Boşluk Kalması veya Düzgün Kapanmama (Geri Yaylanma – Spring-back)
Neden: Kalan alüminyum cilt kalınlığının çok kalın olması, çekirdek malzemenin yeterince deforme olmaması veya malzemenin doğal “hafızası” (geri yaylanma eğilimi) nedeniyle büküldükten sonra orijinal formuna dönme isteği bu soruna yol açar. Yanlış bükme açısı veya yetersiz bükme kuvveti de etken olabilir.
Çözüm: Kanal derinliğini artırarak kalan alüminyum cilt kalınlığını azaltın. Bükme kalıbının veya makinesinin bükme açısını hedef açıdan birkaç derece daha dar (overshoot) ayarlayarak geri yaylanmayı telafi edin. Özellikle otomatik bükme makinelerinde, bükme kuvvetini artırarak malzemenin kalıcı deformasyonunu sağlayın. Malzemeyi bükmeden önce hafifçe ısıtmak, çekirdek malzemenin daha esnek hale gelmesine yardımcı olabilir.
-
Sorun: Katlama Hattında Dalgalanma veya Burkulma
Neden: V-kanalın panel boyunca derinlik veya genişlik olarak tutarsız olması, makine kalibrasyon hataları, tabla düzensizlikleri veya takımın işleme sırasında titreşim yapması bu duruma neden olabilir. Malzemenin iç gerilimlerinin eşit dağılmaması da dalgalanmalara yol açabilir.
Çözüm: CNC makinesinin eksenel kalibrasyonunu, tabla düzgünlüğünü ve iş mili hassasiyetini kontrol edin. Gerekirse yeniden kalibre edin. Takım tutucunun sağlam olduğundan ve takımın doğru bir şekilde takıldığından emin olun. İşleme parametrelerini (ilerleme hızı, devir) optimize ederek titreşimleri azaltın. Malzeme beslemesinin ve sabitlemesinin panel boyunca eşit ve sağlam olduğundan emin olun.
-
Sorun: Bükülen Köşede Renk Tonu Farklılıkları veya Parlaklık Kaybı
Neden: Bükme sırasında alüminyum yüzeyin aşırı gerilmesi veya sıkışması, yüzey kaplamasının mikroskobik düzeyde deformasyonuna ve buna bağlı olarak ışığı farklı yansıtmasına neden olabilir. Bu durum, özellikle koyu renkli veya metalik boyalı panellerde daha belirgin olabilir.
Çözüm: Kalan alüminyum cilt kalınlığını artırarak veya bükme yarıçapını hafifçe büyüterek yüzeydeki gerilimi azaltın. Yüksek kaliteli, esnek kaplamalara sahip paneller tercih edin. Bükme işlemini daha nazik ve kontrollü bir şekilde gerçekleştirin.
-
Sorun: Tutarsız Katlama Açıları ve Boyutsal Sapmalar
Neden: Kanal derinliği ayarının zamanla veya farklı paneller arasında değişmesi, takım aşınması, makine kalibrasyon kaymaları, operatör hataları veya çevresel faktörlerin (sıcaklık, nem) etkisiyle malzeme davranışının değişmesi.
Çözüm: CNC programlarında kanal derinliği için toleransları daraltın ve düzenli olarak ölçüm yaparak doğruluğu teyit edin. Takım ömrünü takip eden bir sistem kurun ve aşınan takımları zamanında değiştirin. Makine kalibrasyonunu rutin hale getirin. Çalışma ortamının sıcaklık ve nemini mümkün olduğunca stabil tutun. Otomasyon sistemlerinde kapalı döngü geri besleme sistemleri kullanarak bükme açısını anlık olarak kontrol ve düzeltme yeteneklerini geliştirin.
Uzman Tavsiyesi
Kompozit panellerde kanal derinliğinin doğru ayarlanmasına rağmen katlamanın düzgün kapanmaması, endüstriyel otomasyon sektöründe karşılaşılan, tek bir değişkene indirgenemeyen, çok faktörlü bir problem setidir. Bu durum, malzemenin doğasından (iç gerilimler, homojenlik, çekirdek yapısı), işleme ekipmanının hassasiyetinden (CNC makine kalibrasyonu, takım durumu), operasyonel parametrelerin optimizasyonundan (ilerleme hızı, devir) ve çevresel koşulların etkileşiminden (sıcaklık, nem) kaynaklanır. Başarılı bir katlama işlemi, bu unsurların her birinin titizlikle yönetilmesini gerektiren bütünsel bir yaklaşımla mümkündür.
Uzman tavsiyesi olarak, bu tür sorunları çözmek ve üretim kalitesini artırmak için proaktif ve veri odaklı bir strateji benimsemek şarttır. Öncelikle, malzeme tedarikçileriyle yakın çalışarak, kullanılan kompozit panellerin mekanik özelliklerini, toleranslarını ve parti tutarlılıklarını tam olarak anlamak gerekir. Her yeni malzeme partisinden numuneler alarak, V-kanal açma ve bükme testleri yapmak, potansiyel sorunları üretim başlamadan önce tespit etmeye yardımcı olacaktır. İkinci olarak, CNC router’ların ve bükme ekipmanlarının düzenli ve kapsamlı bir bakım ve kalibrasyon programına tabi tutulması elzemdir. Lazer hizalama sistemleri, titreşim analizörleri ve takım ömrü izleme sensörleri gibi otomasyon teknolojileri, makine performansındaki sapmaları erken aşamada belirleyerek müdahale imkanı sunar. Üçüncü olarak, işleme parametrelerinin (ilerleme hızı, devir, kanal derinliği) her farklı malzeme türü ve kalınlığı için ayrı ayrı optimize edilmesi ve bu parametrelerin kesinlikle uygulanması gerekmektedir. Deneme-yanılma yerine, istatistiksel proses kontrol (SPC) ve altı sigma metodolojileri gibi veri analiz araçları kullanılarak optimum parametre setleri belirlenmelidir. Dördüncü olarak, üretim ortamının sıcaklık ve nem gibi çevresel faktörler açısından mümkün olduğunca stabil tutulması, malzemenin öngörülebilir davranış sergilemesini sağlar. Son olarak, operatörlerin bu karmaşık süreçler hakkında detaylı eğitim alması ve sorun giderme yeteneklerinin geliştirilmesi, sahada hızlı ve etkili çözümler üretmek için kritik öneme sahiptir. Endüstriyel otomasyonun getirdiği hassasiyet ve tekrarlanabilirlik avantajlarından tam olarak faydalanmak için, malzeme biliminden makine mühendisliğine, proses kontrolünden kalite güvencesine kadar geniş bir yelpazede uzmanlık ve sürekli iyileştirme kültürü benimsemek, düzgün kapanan, estetik ve dayanıklı kompozit panel katlamalarının anahtarıdır.