Sepetinizde ürün bulunmuyor.
Kesici Takım Sarf Malzemesi Sayılır mı?
İçindekiler
Kesici takımlar, endüstriyel otomasyon ve imalat süreçlerinde, özellikle değiştirilebilir uçlar (insertler) ve monoblok karbür takımlar gibi aşınmaya maruz kalan bileşenleriyle sarf malzemesi olarak kabul edilir. Yüksek hızda malzeme işleme sırasında doğal olarak aşınır, performanslarını kaybeder ve düzenli olarak yenilenmeleri gerekir. Bu durum, üretim sürekliliği ve maliyet yönetimi açısından kritik öneme sahiptir.
Kesici Takım Sarf Malzemesi Sayılır mı? Nedir?
Endüstriyel üretimde ve özellikle CNC işleme merkezleri, robotik otomasyon ve diğer talaşlı imalat süreçlerinde kullanılan kesici takımların sarf malzemesi olup olmadığı sorusu, muhasebe, envanter yönetimi ve üretim planlaması açısından büyük önem taşır. Genel kabul gören tanıma göre, bir malzeme veya bileşen, belirli bir kullanım ömrü sonunda tükeniyor, aşınıyor veya işlevini yitirerek düzenli olarak değiştirilmesi gerekiyorsa, bu bir sarf malzemesidir. Kesici takımlar da bu tanıma büyük ölçüde uymaktadır.
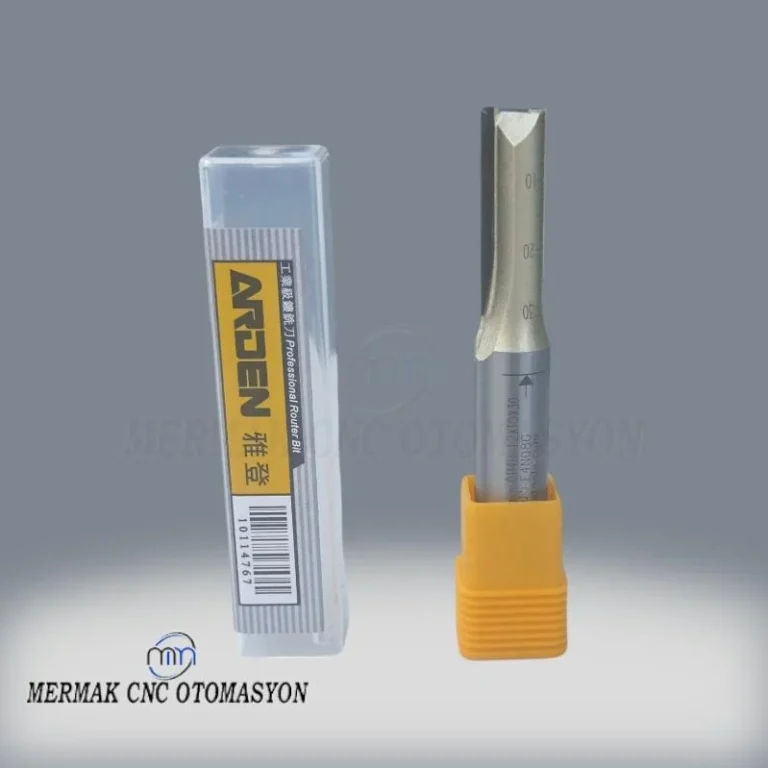
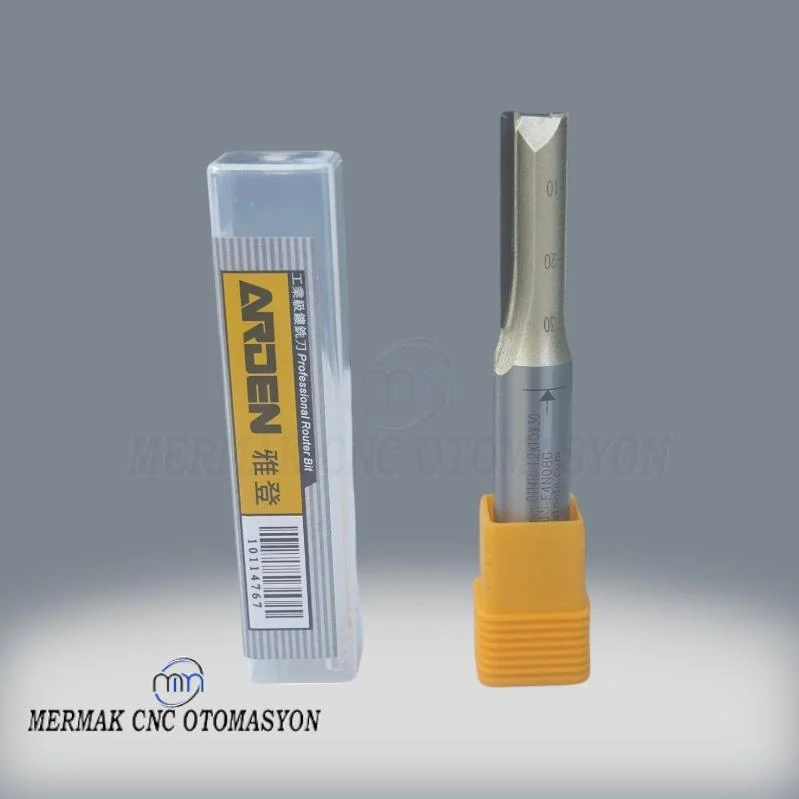
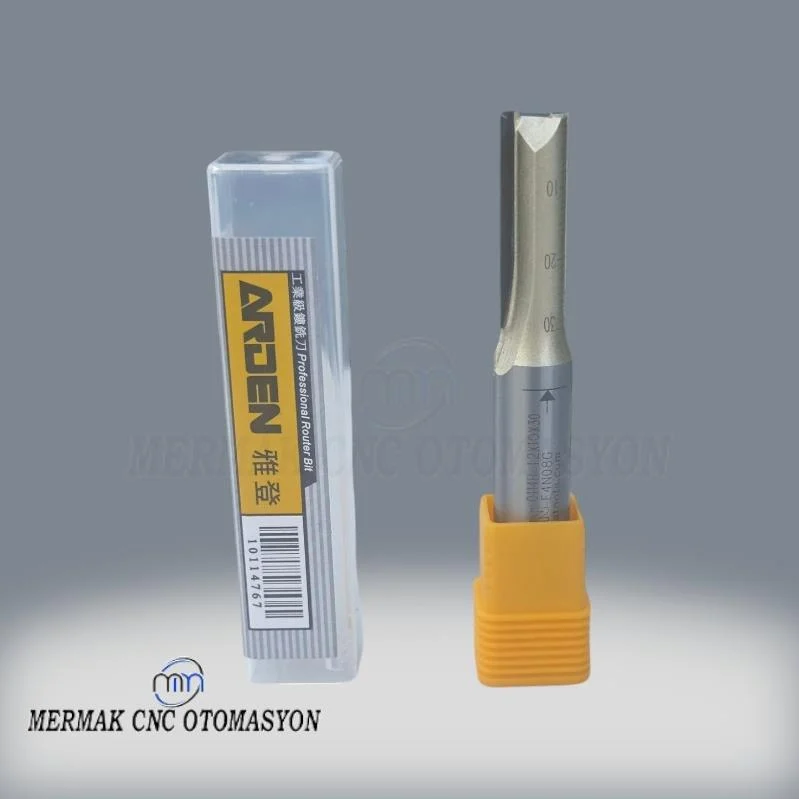
Kesici takımlar genellikle iki ana kategoriye ayrılabilir: takım tutucular (tool holders) ve kesici uçlar (cutting inserts) veya monoblok takımlar (solid carbide tools). Takım tutucular, genellikle yüksek mukavemetli çelikten yapılmış olup, uzun ömürlüdür ve doğrudan işlenen malzeme ile temas etmezler. Bu nedenle, takım tutucular genellikle birer sabit kıymet veya demirbaş olarak kabul edilirler. Ancak kesici uçlar, matkaplar, frezeler ve tornalama uçları gibi işleme sırasında doğrudan malzeme ile temas eden ve yüksek sıcaklık, sürtünme ve mekanik gerilmelere maruz kalan kısımlar, kaçınılmaz olarak aşınır, körelir veya kırılır. Bu bileşenler, belirli bir işleme süresi veya parça adedinden sonra değiştirilmek zorunda kalır.
Özellikle modern imalatta kullanılan karbür uçlar, seramik uçlar, CBN (kübik bor nitrür) veya PCD (polikristalin elmas) kaplamalı takımlar, belirli bir ömürleri vardır ve bu ömrün sonunda yenileriyle değiştirilirler. Bu değişim süreci, üretim maliyetlerine doğrudan yansır ve sürekli bir stoklama ve tedarik zinciri yönetimini gerektirir. Dolayısıyla, bu takımlar, üretim sürecinin devamlılığı için tüketilen, yenilenmesi gereken ve işletme gideri olarak muhasebeleştirilen sarf malzemesi kategorisine girer. Bu ayrım, hem finansal raporlama hem de operasyonel verimlilik açısından kritik bir fark yaratır.
Çalışma Prensibi ve Teknik Veriler
Kesici takımların çalışma prensibi, işlenecek malzemeden talaş kaldırarak istenen şekil ve boyutlara ulaşmaktır. Bu işlem, kesici kenarların malzeme üzerinde sürtünme, kesme ve deformasyon yoluyla gerçekleşir. Bu mekanik etkileşimler sırasında, kesici takımın ucu yüksek sıcaklıklara, basınca ve aşındırıcı etkilere maruz kalır. Bu durum, takımın malzemesine ve kaplamasına bağlı olarak belirli bir süre sonra aşınma ve deformasyon ile sonuçlanır.
Takım aşınmasının başlıca mekanizmaları şunlardır:
- Yanak Aşınması (Flank Wear): Takımın yan yüzeyinin iş parçası ile sürtünmesi sonucu oluşan aşınmadır. En yaygın aşınma türüdür ve genellikle takım ömrünün sonunu belirler.
- Krater Aşınması (Crater Wear): Talaşın takımın üst yüzeyinde oluşturduğu sürtünme ve difüzyon nedeniyle oluşan oyuklardır. Yüksek kesme hızlarında ve sıcaklıklarda daha belirgindir.
- Çentik Aşınması (Notch Wear): Kesici kenarın işlenmiş yüzey ile kesilmemiş yüzeyin birleştiği noktada oluşan aşınmadır. Özellikle sertleşmiş yüzeyli malzemelerde görülür.
- Plastik Deformasyon: Yüksek sıcaklık ve basınç altında kesici kenarın kalıcı olarak şekil değiştirmesidir. Takımın geometrisini bozar ve kesme performansını düşürür.
- Kırılma/Çentiklenme: Ani yükler, titreşimler veya malzemenin heterojen yapısı nedeniyle kesici kenarın küçük parçalar halinde kopmasıdır.
Bu aşınma mekanizmaları, takımın geometrisi, takım malzemesi (karbür, seramik, CBN, PCD), kaplama teknolojisi (PVD, CVD) ve kesme parametreleri (kesme hızı, ilerleme, talaş derinliği) gibi faktörlere bağlı olarak farklı hızlarda ilerler. Özellikle kaplamalar, takımın sertliğini, aşınma direncini ve ısı direncini artırarak ömrünü önemli ölçüde uzatır. Ancak kaplamalar bile zamanla aşınır ve takımın temel malzemesi ortaya çıkarak aşınma hızını artırır.
Teknik olarak, bir kesici takımın ömrü genellikle belirli bir aşınma kriterine (örneğin, 0.3 mm yanak aşınması) ulaştığında veya belirli bir sayıda iş parçasını başarıyla işledikten sonra sona erdiği kabul edilir. Bu, takımın performansını ve işlenen yüzey kalitesini korumak için kritik öneme sahiptir. Endüstriyel otomasyon sistemlerinde, bu ömür beklentisi, üretim planlaması, takım değişim stratejileri ve maliyet analizi için temel bir veri girdisidir.
| Parametre | Değer/Açıklama |
|---|---|
| Takım Tipi (Örnek) | Karbür Tornalama Ucu (Insert) |
| Ana Malzeme | Sinterlenmiş Tungsten Karbür (WC-Co) |
| Kaplama Tipi | CVD TiN/Al2O3/TiCN (Çok Katmanlı) |
| Ömür Kriteri | Yanak Aşınması (VB) > 0.3 mm veya 500 adet parça |
| Değişim Sıklığı | İşlenen malzeme ve parametrelere göre değişken (Ort. 1-8 saatte bir) |
| Maliyet Etkisi | Doğrudan üretim maliyetine yansıyan değişken gider |
| Sarf Malzemesi Durumu | Evet, aşınma ve tükenme nedeniyle düzenli değişim gerektirir. |
| Geri Dönüştürülebilirlik | Karbür uçlar genellikle geri dönüştürülebilir (hurda değeri vardır). |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Takım Seçimi ve Optimizasyonu: İşlenecek malzemenin türü, sertliği, işleme yöntemi (tornalama, frezeleme, delme) ve makine özellikleri dikkate alınarak en uygun kesici takımın seçilmesi kritik öneme sahiptir. Yanlış takım seçimi, hem erken aşınmaya hem de düşük yüzey kalitesine yol açar. Takımın geometrisi, talaş kırıcı özelliği, takım malzemesi ve kaplaması doğru kombinasyon olmalıdır. Optimizasyon, takım ömrünü uzatırken verimliliği artırmayı hedefler.
- Kesme Parametrelerinin Ayarlanması: Kesme hızı (Vc), ilerleme (f) ve talaş derinliği (ap) gibi parametreler, takım ömrü ve işleme performansı üzerinde doğrudan etkilidir. Üretici tavsiyeleri, malzeme özellikleri ve makine rijitliği göz önünde bulundurularak optimum parametreler belirlenmelidir. Aşırı yüksek hızlar veya ilerlemeler takım aşınmasını hızlandırırken, çok düşük parametreler verimsizliğe yol açar.
- Soğutma ve Yağlama Yönetimi: Kesme işlemi sırasında oluşan ısıyı dağıtmak, sürtünmeyi azaltmak ve talaş tahliyesini kolaylaştırmak için doğru soğutma sıvısı (kesme yağı, emülsiyon, minimum miktar yağlama – MQL) ve uygulama yöntemi (içten soğutma, dıştan soğutma) kullanılmalıdır. Yetersiz soğutma, takımın plastik deformasyonuna ve erken aşınmasına neden olur.
- Takım Yönetimi ve Envanter Kontrolü: Sarf malzemesi olarak kesici takımların etkin bir şekilde yönetilmesi gerekir. Bu, doğru stok seviyelerinin belirlenmesi, FIFO (İlk Giren İlk Çıkar) prensibine göre stok rotasyonu, takım ömrü takibi ve tedarikçi ilişkilerinin optimize edilmesini içerir. Takım dolapları, otomatik takım kütüphaneleri ve yazılımlarla bu süreçler kolaylaştırılabilir.
- Düzenli Bakım ve Kontrol: Takım tutucuların ve takım yataklarının düzenli olarak temizlenmesi ve kontrol edilmesi, titreşimi azaltır ve takım ömrünü uzatır. Ayrıca, işleme sırasında takım aşınması veya kırılması belirtileri (ses değişikliği, yüzey kalitesi bozulması, güç çekimi artışı) yakından izlenmeli ve gerekli durumlarda takım değişimi yapılmalıdır.
- Operatör Eğitimi ve Bilinçlendirme: Kesici takımların doğru kullanımı, depolanması ve takım değişim prosedürleri hakkında operatörlerin yeterli bilgiye sahip olması, hatalı kullanımdan kaynaklanan erken takım aşınmasını ve kırılmalarını önler. Takım ömrünü etkileyen faktörler konusunda bilinçli olmak, verimliliği artırır.
Sık Karşılaşılan Sorunlar ve Çözümleri
Kesici takımların sarf malzemesi olması, beraberinde birtakım operasyonel sorunları da getirir. Bu sorunları tanımak ve doğru çözümler uygulamak, üretim verimliliği ve maliyet etkinliği için hayati öneme sahiptir:
- Erken Takım Aşınması veya Kırılması:
- Sorun: Takımın beklenen ömründen çok daha önce aşınması, talaş kaldırma yeteneğini yitirmesi veya tamamen kırılması.
- Nedenler: Yanlış kesme parametreleri (çok yüksek hız/ilerleme, çok derin talaş), takım-malzeme uyumsuzluğu, makine titreşimleri, yetersiz soğutma, iş parçası bağlama hatası, takımın kalitesiz olması veya hatalı montaj.
- Çözüm: Kesme parametrelerini üretici tavsiyelerine ve malzeme özelliklerine göre optimize etmek, daha rijit takım tutucular kullanmak, takımın doğru montajını sağlamak, soğutma sıvısı akışını ve basıncını kontrol etmek, makine rijitliğini ve titreşimleri kontrol etmek, takım tedarikçisi ile işbirliği yaparak uygun takım malzemesi ve kaplama seçmek.
- İşlenmiş Yüzey Kalitesinde Bozulma:
- Sorun: İşlenmiş yüzeyde pürüzlülük, izler, yanıklar veya boyut sapmaları.
- Nedenler: Aşınmış veya körelmiş kesici takım, yanlış talaş kırıcı geometri, yetersiz soğutma, makine titreşimleri, yanlış kesme parametreleri.
- Çözüm: Takımı düzenli olarak kontrol etmek ve gerektiğinde değiştirmek, uygun talaş kırıcı geometriye sahip takımlar kullanmak, kesme parametrelerini yüzey kalitesini artıracak şekilde ayarlamak (örn. ilerlemeyi azaltmak), soğutma sistemini iyileştirmek.
- Talaş Tahliye Problemleri:
- Sorun: Talaşların kesme bölgesinde birikmesi, takıma dolanması, iş parçasına zarar vermesi veya takım kırılmasına yol açması.
- Nedenler: Yanlış talaş kırıcı geometri, yetersiz soğutma sıvısı basıncı/akışı, yanlış kesme parametreleri (örn. çok düşük ilerleme).
- Çözüm: Talaşları etkili bir şekilde kıracak ve tahliye edecek uygun talaş kırıcı geometriye sahip takımlar seçmek, soğutma sıvısı basıncını ve yönünü optimize etmek, kesme parametrelerini talaş oluşumunu iyileştirecek şekilde ayarlamak.
- Takım Ömrü Tutarsızlığı:
- Sorun: Aynı takımların farklı zamanlarda veya farklı makinelerde farklı ömürler vermesi.
- Nedenler: İş parçası malzemesindeki homojenlik sorunları, makine kondisyonundaki farklılıklar, operatörden kaynaklanan değişkenlikler, takım partileri arasındaki kalite farkları.
- Çözüm: İş parçası malzemesinin kalitesini ve homojenliğini kontrol etmek, makinelerin düzenli bakımını yaparak kondisyonlarını standartlaştırmak, operatör eğitimini ve standart çalışma prosedürlerini güçlendirmek, takım tedarikçisi ile kalite kontrol süreçlerini gözden geçirmek.
Uzman Tavsiyesi
Endüstriyel otomasyon ve talaşlı imalat dünyasında kesici takımlar, şüphesiz birer sarf malzemesi olarak kabul edilmelidir. Özellikle değiştirilebilir kesici uçlar ve monoblok karbür takımlar, yüksek performanslı üretim süreçlerinin ayrılmaz bir parçası olsalar da, doğal aşınma ve tükenme süreçleri nedeniyle düzenli olarak yenilenmeleri gerekir. Bu durum, onları birer işletme gideri ve değişken maliyet unsuru yapar. Bu perspektif, hem muhasebe kayıtları hem de üretim stratejileri için temel bir başlangıç noktasıdır.
Uzmanlar olarak tavsiyemiz, kesici takım yönetimini sadece bir “satın alma” faaliyeti olarak görmek yerine, bütünsel bir proses optimizasyonu ve maliyet kontrolü stratejisinin merkezi bir bileşeni olarak ele almaktır. Doğru takımın seçimi, kesme parametrelerinin titizlikle ayarlanması, soğutma ve yağlama sistemlerinin etkin kullanımı, takım ömrü takibi ve envanter yönetimi gibi her adım, genel üretim verimliliğini ve karlılığı doğrudan etkiler. Otomasyonun getirdiği hassasiyet ve tekrarlanabilirlik avantajları, doğru takım yönetimi ile birleştiğinde maksimum potansiyele ulaşır. Takım aşınma sensörleri, takım ömrü izleme yazılımları ve otomatik takım değişim sistemleri gibi modern otomasyon çözümleri, bu sarf malzemelerinin ömrünü optimize etmede ve üretim kesintilerini minimize etmede kilit rol oynar. Unutulmamalıdır ki, bir kesici takımın maliyeti, toplam üretim maliyetinin küçük bir yüzdesini oluştursa da, doğru veya yanlış kullanımı, iş parçası kalitesinden makine duruş sürelerine kadar tüm üretim zinciri üzerinde çarpan etkisi yaratabilir. Bu nedenle, kesici takımlara yatırım yapmak, sadece bir maliyet kalemi değil, aynı zamanda üretim kalitesi, verimlilik ve rekabetçilik için stratejik bir yatırımdır. Sürekli eğitim, teknolojik yenilikleri takip etme ve tedarikçilerle yakın işbirliği içinde olma, bu sarf malzemelerinin yönetiminde başarıyı getirecektir.