
Sepetinizde ürün bulunmuyor.
Kayış Neden Sıyırır?

İçindekiler
Kayış sıyırması genellikle yetersiz gerilim, yanlış hizalama, aşırı yük, kayış veya kasnak aşınması ya da yağ/kir gibi kontaminasyon nedeniyle sürtünme kaybı yaşandığında meydana gelir. Bu durum, güç aktarım verimliliğini düşürür ve ekipman ömrünü kısaltır.
Kayış Neden Sıyırır? Nedir?
Endüstriyel otomasyon ve makine mühendisliği uygulamalarında, kayışlar motorlardan işlenecek yükseklere güç aktarımının temel elemanlarından biridir. Bir kayışın “sıyırması” veya “kayması” (İngilizce’de “belt slip”), kayışın tahrik eden kasnak ile tahrik edilen kasnak arasında tam bir senkronizasyon sağlayamadan, kasnak yüzeyinde sürtünme kaybı yaşayarak dönmesidir. Bu durum, kasnakların dönme hızı ile kayışın yüzey hızının birbirinden farklı olmasıyla karakterize edilir. Kayış sıyırması, sistemin tasarlanan güç aktarım kapasitesine ulaşamamasına, enerji kaybına, aşırı ısınmaya ve nihayetinde üretim verimliliğinde düşüşe yol açar. Otomasyon sistemlerinde hassas hareket ve güç aktarımı kritik olduğundan, kayış sıyırması kontrol sistemlerinde hatalara, konumlandırma sapmalarına ve hatta ciddi ekipman arızalarına neden olabilir. Bu nedenle, kayış sıyırmasının nedenlerini anlamak ve önleyici tedbirler almak, endüstriyel tesislerin kesintisiz ve verimli çalışması için hayati öneme sahiptir.
Çalışma Prensibi ve Teknik Veriler
Kayış tahrik sistemleri, genellikle bir motor veya başka bir tahrik ünitesinden gelen dönme hareketini, bir veya daha fazla kasnak ve kayış aracılığıyla başka bir şafta veya yüke aktarır. Bu aktarımın temelinde, kayış ile kasnak yüzeyleri arasındaki sürtünme kuvveti yatar. Kayış, kasnak üzerine belirli bir gerilimle oturtulur ve bu gerilim, sürtünme kuvvetinin oluşması için gerekli normal kuvveti sağlar. Güç aktarımı sırasında, tahrik eden kasnak kayışı çeker ve bu çekme kuvveti, kayışın diğer kasnağı döndürmesini sağlar. Eğer aktarılması gereken tork, kayış ile kasnak arasındaki maksimum sürtünme kuvvetini aşarsa, kayış kasnak üzerinde kaymaya başlar. Bu durum, kayışın sıyırması olarak adlandırılır.
Teknik olarak, kayışın sıyırmasını etkileyen başlıca faktörler şunlardır:
- Gerilim (Tension): Kayışın kasnaklar arasına doğru gerilimle monte edilmesi kritik öneme sahiptir. Yetersiz gerilim, kayış ile kasnak arasındaki normal kuvveti azaltır ve sürtünme kuvvetini düşürür, bu da kayışın kolayca sıyırmasına neden olur. Aşırı gerilim ise kayışın ve yatakların ömrünü kısaltır, enerji tüketimini artırır. Doğru gerilim, kayış tipine, uzunluğuna ve aktarılacak güce göre hesaplanır ve genellikle bir gerilim ölçer ile kontrol edilir.
- Sürtünme Katsayısı (Coefficient of Friction): Kayış malzemesi (örneğin, kauçuk, poliüretan) ile kasnak malzemesi (örneğin, dökme demir, çelik, alüminyum) arasındaki sürtünme katsayısı, aktarılabilecek maksimum torku doğrudan etkiler. Yağ, kir, nem veya diğer kontaminantlar bu katsayıyı önemli ölçüde düşürerek kayışın sıyırmasına yol açar.
- Kasnak Çapı ve Sarılma Açısı (Pulley Diameter and Arc of Contact): Kayışın kasnağı sardığı açı (sarılma açısı) ve kasnak çapı, kayış ile kasnak arasındaki temas yüzeyini belirler. Daha büyük bir sarılma açısı ve/veya daha büyük kasnak çapı, daha fazla temas alanı ve dolayısıyla daha yüksek sürtünme kuvveti anlamına gelir. Küçük kasnaklar veya kısa merkez mesafeleri, yetersiz sarılma açısına yol açarak sıyırma riskini artırabilir.
- Kayış Tipi ve Profili (Belt Type and Profile): V-kayışlar, düz kayışlara göre daha yüksek sürtünme katsayısı ve kama etkisi sayesinde daha fazla güç aktarımı kapasitesi sunar. Triger (zamanlama) kayışları ise dişli yapıları sayesinde sıyırmayı tamamen ortadan kaldırır ve senkronize hareket için kullanılır. Uygulamaya uygun kayış tipi seçimi, sıyırma sorunlarını önlemede temel adımdır.
- Yük Miktarı (Load Magnitude): Aktarılması gereken tork veya güç, sistemin tasarım kapasitesini aştığında kayış sıyırması kaçınılmaz hale gelir. Ani yük değişimleri veya şok yükler de kayışın anlık olarak sıyırmasına neden olabilir.
- Kayış ve Kasnak Aşınması (Belt and Pulley Wear): Zamanla kayışın yüzeyi sertleşebilir, çatlayabilir veya aşınabilir. Kasnak yüzeyleri de paslanma, oyuklar veya pürüzler nedeniyle aşınabilir. Bu durumlar, sürtünme katsayısını düşürerek kayışın sıyırmasına zemin hazırlar.
Bu teknik parametrelerin doğru bir şekilde yönetilmesi, kayış tahrik sistemlerinin güvenilir ve verimli çalışmasını sağlar. Endüstriyel otomasyon sistemlerinde, bu faktörlerin sürekli izlenmesi ve periyodik bakımla kontrol altında tutulması, beklenmedik duruşları ve maliyetli arızaları engeller.
| Parametre | Değer/Açıklama |
|---|---|
| Kayış Gerilimi | Üretici tarafından belirtilen gerilim aralığında (örn. N/mm veya Hz cinsinden frekans). Genellikle kayışın ömrünü ve güç aktarım verimliliğini doğrudan etkiler. |
| Hizalama Toleransı | Açısal ve paralel hizasızlık için maksimum 0.5 derece veya 0.5 mm/m. Hassas sistemlerde bu değerler daha da sıkı olabilir. |
| Sürtünme Katsayısı (μ) | Kayış ve kasnak malzemesine göre değişir (örn. V-kayış için ~0.3-0.5, düz kayış için ~0.2-0.4). Kirlilik bu değeri düşürür. |
| Sarılma Açısı | Küçük kasnakta minimum 120-160 derece önerilir. Daha küçük açılar sıyırma riskini artırır. |
| Kayış Ömrü (Ortalama) | Kullanım koşullarına bağlı olarak 15.000 – 25.000 saat veya 3-5 yıl. Aşırı gerilim/yük ömrü kısaltır. |
| Çalışma Sıcaklığı | Genellikle -30°C ile +80°C arası. Aşırı sıcaklıklar kayış malzemesinin özelliklerini bozar, erken yaşlanmaya neden olur. |
| Kayış Hızı (Maks.) | Kayış tipine göre değişir (örn. V-kayışlar için 30 m/s, düz kayışlar için 50 m/s’ye kadar). Yüksek hızlarda merkezkaç kuvveti gerilimi azaltabilir. |
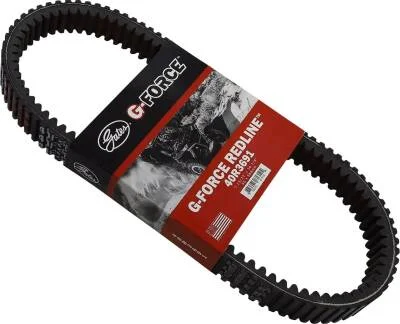
Sahada Dikkat Edilmesi Gerekenler
- Doğru Gerilim Ayarı ve Kontrolü: Kayış gerilimi, kayışın sıyırmasını engelleyen en kritik faktördür. Hem yetersiz hem de aşırı gerilim zararlıdır. Yetersiz gerilim doğrudan sıyırmaya yol açarken, aşırı gerilim kayışın ve yatakların ömrünü kısaltır, enerji tüketimini artırır. Sahada, kayış gerilimini kontrol etmek için frekans tabanlı gerilim ölçerler veya mekanik gerilim metreler kullanılmalıdır. Üretici tarafından belirtilen gerilim değerlerine titizlikle uyulmalı ve bu kontroller periyodik bakım rutinlerine dahil edilmelidir. Özellikle yeni kayış montajından sonraki ilk birkaç saatlik çalışma süresi içinde gerilim kontrolü ve gerekirse ayarı yapılmalıdır.
- Hassas Hizalama Kontrolü: Kasnakların birbirine göre doğru hizalanması, kayışın düzgün çalışması ve ömrü açısından hayati öneme sahiptir. Yanlış hizalama, kayışın kenarlarında aşınmaya, aşırı ısınmaya ve sıyırmaya neden olabilir. Hizalama kontrolü için günümüzde lazer hizalama cihazları endüstriyel standart haline gelmiştir. Bu cihazlar, açısal ve paralel hizasızlıkları milimetrenin kesirleri hassasiyetinde tespit edebilir. Gözle yapılan kontroller genellikle yetersiz kalır ve küçük sapmaları gözden kaçırabilir. Hizalama sorunları, kayışın kasnaktan çıkmasına veya hızla bozulmasına da neden olabilir.
- Kayış ve Kasnak Yüzeylerinin Durumu: Kayışın yüzeyi zamanla aşınabilir, çatlayabilir, sertleşebilir veya parlaklaşabilir. Bu durumlar, sürtünme katsayısını düşürerek sıyırma riskini artırır. Aynı şekilde, kasnak yüzeylerinde paslanma, çukurlaşma, oyuklar, kir birikintileri veya aşırı parlaklık (polisaj) sürtünmeyi azaltır. Düzenli olarak kayış ve kasnak yüzeyleri görsel olarak kontrol edilmeli, aşınma belirtileri gösteren veya hasarlı parçalar derhal değiştirilmelidir. Kasnakların olukları, V-kayışlarda kayışın doğru oturmasını sağlamak için temiz ve hasarsız olmalıdır.
- Çevresel Faktörlerin Yönetimi: Çalışma ortamındaki toz, yağ, nem, kimyasallar veya aşırı sıcaklık değişimleri kayışın performansını olumsuz etkileyebilir. Yağ veya gres bulaşması, sürtünme katsayısını dramatik bir şekilde düşürerek kayışın sıyırmasına neden olan en yaygın etkenlerden biridir. Bu tür kontaminasyonlar derhal temizlenmeli ve kaynağı giderilmelidir. Aşırı nem veya kimyasal buharlar kayış malzemesinin yapısını bozabilir. Yüksek sıcaklıklar kayışın erken yaşlanmasına ve sertleşmesine yol açar. Bu nedenle, kayış tahrik sistemleri mümkün olduğunca temiz, kuru ve uygun sıcaklıkta bir ortamda çalıştırılmalıdır.
- Doğru Kayış Seçimi ve Yük Kapasitesi: Uygulamanın gerektirdiği güç, hız ve çalışma koşullarına uygun tipte, boyutta ve malzemede kayış seçimi hayati öneme sahiptir. Yanlış kayış tipi (örneğin, yüksek tork gerektiren bir uygulamada düz kayış kullanmak), yetersiz güç aktarım kapasitesine ve sürekli sıyırmaya yol açar. Sistem, tasarım kapasitesinin üzerinde bir yüke maruz kaldığında da sıyırma yaşanabilir. Bu durum, motorun aşırı zorlanmasına ve diğer ekipmanların zarar görmesine de neden olabilir. Makine veya sistemin yük profili iyi analiz edilmeli ve kayış tahrik sistemi bu yüke göre doğru bir şekilde boyutlandırılmalıdır.
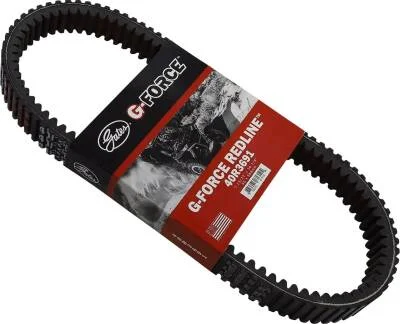
Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel otomasyon sistemlerinde kayış sıyırması, çeşitli belirtilerle kendini gösteren ve genellikle birden fazla faktörün birleşimi sonucu ortaya çıkan karmaşık bir sorundur. İşte sık karşılaşılan sorunlar ve uzman çözüm önerileri:
- Sorun: Yüksek Sesle Gıcırtı veya Ciyaklama
- Nedenler: Bu genellikle kayışın kasnak üzerinde kaydığının en belirgin işaretidir. Yetersiz kayış gerilimi, kayış veya kasnak yüzeyinde yağ/kir kontaminasyonu, kayışın sertleşmesi veya aşınması en yaygın nedenlerdir.
- Çözüm: Öncelikle kayış gerilimini kontrol edin ve üretici spesifikasyonlarına göre ayarlayın. Kayış ve kasnak yüzeylerini temizleyin; yağ veya gres kalıntılarını giderin. Eğer kayış sertleşmiş, çatlak veya parlak görünüyorsa, yeni, doğru tipte bir kayışla değiştirin. Kasnak yüzeylerinde aşınma veya paslanma varsa, kasnakları da kontrol edin ve gerekirse değiştirin.
- Sorun: Artan Motor Akımı veya Güç Tüketimi
- Nedenler: Kayış sıyırması, aktarılan gücün bir kısmının ısıya dönüşmesine neden olur. Bu, motorun aynı işi yapmak için daha fazla enerji harcamasına ve dolayısıyla akım çekişinin artmasına yol açar. Sistemdeki aşırı yüklenme de kayışın sıyırmasına ve motorun zorlanmasına neden olur.
- Çözüm: Kayış gerilimini ve hizalamasını kontrol edin. Sistemdeki yükü değerlendirin; makine kapasitesinin üzerinde mi çalışıyor? Aşırı yüklenme varsa, iş yükünü azaltın veya daha yüksek kapasiteli bir kayış tahrik sistemi düşünün. Kayışın ve kasnakların aşınma durumunu kontrol edin ve gerekli parçaları değiştirin.
- Sorun: Kayış Kenarlarında Aşınma veya Hasar
- Nedenler: Kayışın kenarlarında görülen aşınma, genellikle yanlış hizalamadan veya kasnak flanşlarında oluşan hasardan kaynaklanır. Kayış, kasnağın kenarlarına sürtünerek bu tür hasarlara yol açar.
- Çözüm: Lazer hizalama cihazı kullanarak kasnakların açısal ve paralel hizalamasını kontrol edin ve düzeltin. Kasnakların kenarlarında veya flanşlarında keskin kenarlar, çapaklar veya hasarlar olup olmadığını inceleyin. Hasarlı kasnakları değiştirin. Kayışın doğru kasnak oluklarına oturduğundan emin olun (V-kayışlar için).
- Sorun: Tahrik Edilen Şaftın Hızında Düşüş veya Dalgalanma
- Nedenler: Kayış sıyırması, tahrik eden kasnaktan tahrik edilen kasnağa tam güç aktarımını engeller. Bu da tahrik edilen şaftın beklenen hızına ulaşamamasına veya hızında düzensiz dalgalanmalara neden olabilir, özellikle değişken yük koşullarında.
- Çözüm: Kayış gerilimini, hizalamayı ve kayış/kasnak aşınmasını detaylıca inceleyin. Bu faktörlerden herhangi biri sıyırmaya neden oluyorsa, gerekli ayarlamaları veya parça değişimlerini yapın. Eğer sorun devam ederse, sistemin yük kapasitesini yeniden değerlendirin ve belki daha yüksek sürtünme katsayısına sahip veya dişli (triger) kayış sistemine geçişi düşünün.
- Sorun: Kayışın Kasnaktan Çıkması
- Nedenler: Aşırı yanlış hizalama, kasnak flanşlarında ciddi hasar, kayışın aşırı gevşek olması veya sisteme ani, şiddetli bir dış darbe gelmesi kayışın kasnaktan tamamen çıkmasına neden olabilir.
- Çözüm: Derhal makineyi durdurun ve güvenlik önlemlerini alın. Kasnakların hizalamasını çok hassas bir şekilde kontrol edin ve düzeltin. Kasnakların flanşlarının sağlam ve hasarsız olduğundan emin olun. Kayışın gerilimini doğru ayarlayın. Eğer sistemde titreşim veya darbe sorunları varsa, bunların kaynağını bulup giderin.
Uzman Tavsiyesi
Endüstriyel otomasyon sistemlerinde kayış sıyırması, sadece küçük bir aksaklık olmaktan öte, ciddi üretim kayıplarına, ekipman hasarına ve beklenmedik duruşlara yol açabilecek kritik bir problemdir. Bu kapsamlı rehberde detaylandırıldığı üzere, kayışın sıyırmasının ardında yatan nedenler genellikle yetersiz veya aşırı gerilim, yanlış hizalama, kayış ve kasnakların aşınması, aşırı yüklenme ve çevresel kontaminasyon gibi temel mühendislik prensiplerine aykırı durumlar yatmaktadır. Bu faktörlerin her biri, güç aktarımının temelini oluşturan sürtünme kuvvetini doğrudan etkileyerek sistemin verimliliğini ve güvenilirliğini düşürür.
Bir uzman olarak tavsiyem, kayış tahrik sistemlerinin bakımına proaktif ve sistematik bir yaklaşım benimsemektir. Bu, sadece arıza sonrası müdahale etmek yerine, potansiyel sorunları önceden tespit edip gidermeyi içerir. Başta lazer hizalama cihazları ve frekans tabanlı kayış gerilim ölçerler olmak üzere modern bakım araçlarına yatırım yapmak, insan hatasını minimize eder ve çok daha hassas ayarlamalar yapılmasını sağlar. Periyodik bakım rutinleri oluşturulmalı ve bu rutinler, kayış ve kasnakların görsel denetimini, gerilim ve hizalama kontrollerini, temizlik işlemlerini ve aşınma değerlendirmelerini kapsamalıdır. Kayış ömrü beklentileri, üretici verileri ve çalışma koşulları dikkate alınarak yedek parça envanteri yönetimi de kritik öneme sahiptir.
Ayrıca, işletme personeline kayış tahrik sistemlerinin doğru montajı, bakımı ve sorun giderme teknikleri konusunda düzenli eğitimler verilmesi, sahadaki farkındalığı ve müdahale yeteneğini artıracaktır. Unutulmamalıdır ki, kaliteli kayış ve kasnak seçimi, sistemin ilk kurulum aşamasında yapılan doğru mühendislik hesaplamaları kadar önemlidir. Ucuz veya kalitesiz bileşenler, uzun vadede çok daha yüksek maliyetlere yol açabilir. Kayış sıyırması gibi görünüşte basit bir sorunu çözmek, aslında endüstriyel otomasyon tesislerinin genel işletme verimliliğini, güvenliğini ve sürdürülebilirliğini doğrudan etkileyen stratejik bir adımdır. Doğru bilgi, doğru araçlar ve düzenli bakım ile bu tür sorunların önüne geçmek ve kesintisiz üretimi sağlamak mümkündür.

