Sepetinizde ürün bulunmuyor.
Karbür Freze Ucu ile HSS Freze Ucu Arasındaki Farklar Nelerdir?
İçindekiler
Karbür freze uçları, yüksek sertlikleri, aşınma dirençleri ve yüksek sıcaklık dayanımları sayesinde daha sert malzemeleri, daha yüksek kesme hızlarında işlemek için idealdir. HSS (Yüksek Hız Çeliği) freze uçları ise daha ekonomiktir, daha iyi tokluğa sahiptir ve daha yumuşak malzemelerin genel amaçlı, düşük hızlı işlenmesi için uygundur.
Karbür Freze Ucu ile HSS Freze Ucu Arasındaki Farklar Nelerdir? Nedir?
Endüstriyel otomasyon ve talaşlı imalat sektöründe, doğru kesici takım seçimi verimlilik, maliyet etkinliği ve iş parçası kalitesi açısından kritik öneme sahiptir. Bu bağlamda, frezeleme işlemlerinde en sık kullanılan kesici takım malzemelerinden ikisi olan Karbür Freze Uçları ve HSS (High-Speed Steel) Freze Uçları, farklı özelliklere ve uygulama alanlarına sahiptir. Temel fark, malzemelerinin kimyasal bileşimi ve bu bileşimin sağladığı mekanik özelliklerdir. Bu farklılıklar, takımın kesme performansı, ömrü, işlenebilecek malzeme türleri ve operasyonel maliyetler üzerinde doğrudan etkilidir. Endüstriyel otomasyon sistemlerinde, bu iki takım türünün doğru seçimi, üretim hattının genel verimliliğini ve otomasyon seviyesini doğrudan etkiler.
Çalışma Prensibi ve Teknik Veriler
Karbür ve HSS freze uçları arasındaki temel farklar, onların üretim malzemeleri, sertlikleri, aşınma dirençleri, sıcak sertlikleri (hot hardness) ve toklukları gibi mekanik özelliklerinden kaynaklanır. Bu özellikler, her bir takım türünün hangi işleme koşullarında ve hangi malzeme türlerinde üstün performans göstereceğini belirler.
HSS (High-Speed Steel) Freze Uçları: Geleneksel olarak, yüksek hız çeliği, demir bazlı bir alaşım olup, özellikle yüksek karbon içeriği ve tungsten, molibden, krom, vanadyum gibi alaşım elementleri içerir. Bu elementler, çeliğin sertleşebilirliğini, aşınma direncini ve sıcakta sertliğini artırır. HSS, özellikle düşük ve orta kesme hızlarında iyi performans gösterir. Tokluğu yüksektir, bu da onu titreşimli veya kesintili kesimler için daha uygun hale getirir. Maliyeti karbüre göre daha düşüktür ve bilenmesi veya yeniden keskinleştirilmesi daha kolaydır. Ancak, yüksek sıcaklıklarda sertliğini hızla kaybeder, bu da yüksek kesme hızlarında veya sert malzemelerde kullanımını sınırlar. Yüksek sıcaklıklarda deformasyon ve hızlı aşınma eğilimi gösterir.
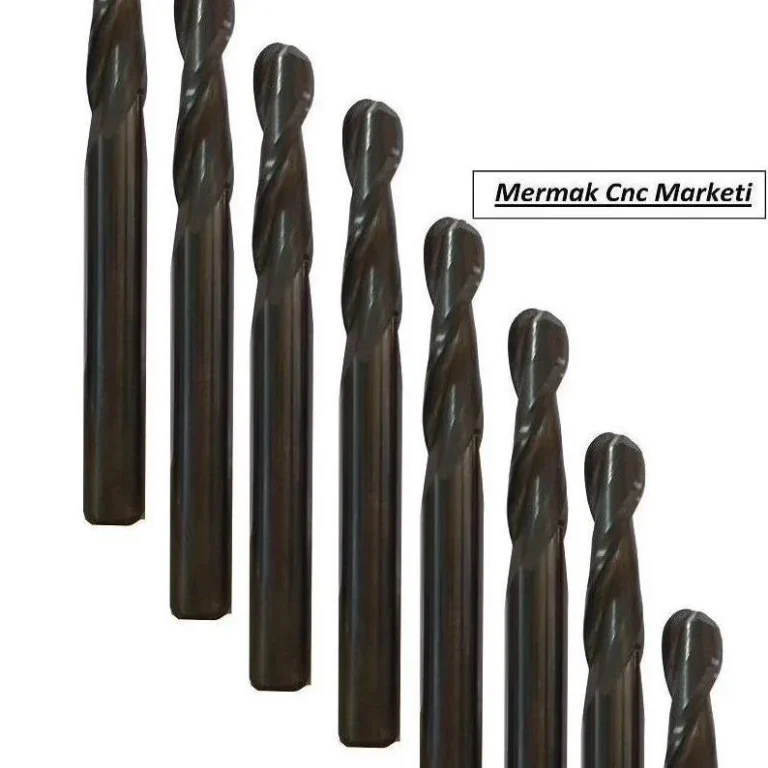
Karbür Freze Uçları: Genellikle sert metal veya tungsten karbür olarak da bilinen karbür uçlar, metal bağlayıcı (çoğunlukla kobalt) içinde sinterlenmiş tungsten karbür (WC) partiküllerinden oluşan kompozit malzemelerdir. Bu yapı, karbüre olağanüstü sertlik, aşınma direnci ve yüksek sıcaklık dayanımı sağlar. Karbür uçlar, HSS’ye göre çok daha yüksek kesme hızlarında ve daha sert malzemelerin işlenmesinde kullanılabilir. Yüksek sıcaklıklarda bile sertliğini koruyabilirler (yüksek sıcak sertliği). Bu özellikleri sayesinde, paslanmaz çelikler, nikel alaşımları, titanyum ve diğer süper alaşımlar gibi zorlu malzemelerin işlenmesinde tercih edilirler. Ancak, karbürün tokluğu HSS’ye göre daha düşüktür, bu da onu darbelere ve titreşimlere karşı daha hassas hale getirir. Bu nedenle, karbür uçlar yüksek rijitliğe sahip makinelerde ve stabil işleme koşullarında kullanılmalıdır. Ayrıca, maliyetleri HSS uçlara göre daha yüksektir ve bilenmeleri özel ekipman gerektirir.
Günümüzde, hem HSS hem de karbür uçlar için performanslarını artırıcı çeşitli kaplamalar (örneğin, TiN, TiCN, AlTiN, AlCrN) mevcuttur. Bu kaplamalar, aşınma direncini, sürtünmeyi azaltarak ısı oluşumunu ve takım ömrünü önemli ölçüde artırabilir. Karbür uçlarda kaplamalar, özellikle yüksek performanslı ve zorlu uygulamalarda standart hale gelmiştir.
| Parametre | Karbür Freze Ucu Değeri/Açıklama | HSS Freze Ucu Değeri/Açıklama |
|---|---|---|
| Malzeme Bileşimi | Tungsten Karbür (WC) partikülleri ve Kobalt (Co) bağlayıcı | Demir (Fe) bazlı, Tungsten, Molibden, Krom, Vanadyum alaşımları |
| Sertlik (HV) | Çok Yüksek (1400-2000+ HV) | Orta (800-900 HV) |
| Sıcak Sertlik | Mükemmel (Yüksek sıcaklıklarda sertliğini korur) | Düşük (Yüksek sıcaklıklarda sertliğini kaybeder) |
| Aşınma Direnci | Mükemmel (Çok yüksek) | İyi (Ortalama) |
| Tokluk / Kırılma Direnci | Düşük (Çatlamaya daha yatkın) | Yüksek (Darbeye ve titreşime daha dayanıklı) |
| Maks. Kesme Hızı | Çok Yüksek (3-5 kata kadar daha hızlı) | Düşük (Geleneksel hızlar) |
| Maliyet | Yüksek | Düşük |
| Tipik Uygulamalar | Sert çelikler, paslanmaz çelikler, süper alaşımlar, dökme demir, titanyum, yüksek performanslı üretim | Yumuşak çelikler, alüminyum, pirinç, plastikler, genel amaçlı işleme, prototipleme |
| Makine Rijiditesi İhtiyacı | Yüksek (CNC makineler) | Orta (Manuel veya daha az rijit makineler) |

Sahada Dikkat Edilmesi Gerekenler
- Makine Rijiditesi ve Stabilite: Karbür freze uçları, yüksek kesme hızları ve sertlikleri nedeniyle işleme sırasında oluşan kuvvetlere karşı daha az esnekliğe sahiptir. Bu nedenle, karbür uçlar kullanılırken CNC tezgâhının rijiditesi, takım tutucunun hassasiyeti ve iş parçasının sağlam bir şekilde bağlanmış olması kritik öneme sahiptir. Titreşimler, karbür uçlarda kolayca kırılmaya yol açabilir. HSS uçlar ise daha yüksek toklukları sayesinde daha az rijit makinelerde ve manuel operasyonlarda daha affedici olabilir.
- Kesme Parametreleri (Hız ve İlerleme): Her iki takım türü için de doğru kesme hızı (devir/dakika) ve ilerleme (mm/devir veya mm/diş) parametrelerinin belirlenmesi hayati önem taşır. Karbür uçlar, HSS’ye göre çok daha yüksek kesme hızlarında çalışabilir. Yanlış parametreler, takım ömrünü kısaltır, yüzey kalitesini düşürür ve takım kırılmasına yol açar. Karbürde düşük hızlar, HSS’de yüksek hızlar takımın erken aşınmasına neden olur. Üretici tavsiyeleri ve malzeme veri tabanları bu konuda rehber olmalıdır.
- Soğutma Sıvısı ve Talaş Tahliyesi: Talaşlı imalat sürecinde oluşan ısı, takım ömrünü ve iş parçası kalitesini etkileyen en önemli faktörlerden biridir. Karbür uçlar yüksek sıcaklıklara dayanıklı olsa da, uygun soğutma sıvısı kullanımı (özellikle kaplamasız karbürler için) takım ömrünü uzatır ve talaş tahliyesini kolaylaştırır. HSS uçlar için soğutma sıvısı, takımın sıcak sertliğini koruması ve aşınmayı azaltması açısından daha da önemlidir. Kuru işleme durumunda, karbürün belirli kaplamalarla (örn. AlTiN) kullanılması gerekebilir. Talaşların etkili bir şekilde uzaklaştırılması, takımın yeniden kesme yapmasını engeller ve yüzey kalitesini artırır.
- Takım Tutucu ve Dengeleme: Özellikle yüksek devirlerde çalışan karbür freze uçları için yüksek hassasiyetli, dengeli ve titreşimi minimize eden takım tutucular kullanılmalıdır. Hidrolik veya shrink-fit takım tutucular, salgıyı ve titreşimi en aza indirerek takım ömrünü ve işleme performansını artırır. Dengesiz bir takım tutucu, yüksek hızlarda takım kırılmasına veya iş parçası yüzeyinde dalgalanmalara neden olabilir.
- İş Parçası Malzemesi ve İşleme Stratejisi: İşlenecek malzemenin sertliği, aşındırıcılığı ve termal özellikleri, takım seçimini doğrudan etkiler. Karbür, sert ve aşındırıcı malzemeler için vazgeçilmezken, HSS daha yumuşak ve daha az aşındırıcı malzemelerde ekonomik bir çözüm sunar. Kesintili kesimler, derin kanal frezeleme gibi zorlu uygulamalar için tokluğu daha yüksek olan HSS veya özel toklukta karbür kaliteleri tercih edilebilir. İşleme stratejisi (örn. tırmanma frezeleme vs. geleneksel frezeleme) de takım ömrünü ve yüzey kalitesini etkiler.
- Takım Ömrü İzleme ve Yenileme: Hem karbür hem de HSS uçlarda takım aşınmasının düzenli olarak izlenmesi, takım ömrünün optimize edilmesi ve planlanmamış duruşların önlenmesi için önemlidir. Körelmiş bir takım, yüzey kalitesini düşürür, takım kırılması riskini artırır ve makineye aşırı yük bindirir. HSS uçlar genellikle yeniden bilenebilirken, karbür uçlar genellikle kaplama yenileme veya tamamen değiştirme gerektirir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Her iki freze ucu türü de kendi avantaj ve dezavantajlarıyla birlikte gelir ve bu da farklı sorunlara yol açabilir. Doğru teşhis ve çözüm, üretim verimliliği için esastır.
Karbür Freze Uçlarında Sık Karşılaşılan Sorunlar:
- Çatlama ve Kırılma: Karbürün düşük tokluğu nedeniyle en sık görülen sorundur. Genellikle aşırı ilerleme hızları, yetersiz makine rijiditesi, aşırı titreşim, yanlış takım tutucu veya ani sıcaklık değişiklikleri (termal şok) sonucu oluşur.
Çözüm: Kesme parametrelerini (ilerleme, kesme derinliği) azaltın. Makine ve iş parçası bağlama rijiditesini kontrol edin. Yüksek hassasiyetli ve dengeli takım tutucular kullanın. Kesintili kesimlerde daha yüksek tokluğa sahip karbür kaliteleri veya daha uygun bir işleme stratejisi (örn. rampa yerine helisel dalma) seçin. Soğutma sıvısı kullanımını optimize edin.
- Kenar Aşınması (Chipping/Flaking): Takımın kesici kenarlarında küçük parçaların kopmasıdır. Genellikle titreşim, yetersiz soğutma, yanlış takım geometrisi veya çok sert malzeme işleme sonucu oluşur.
Çözüm: Titreşimi azaltın. Soğutma sıvısı akışını iyileştirin. Takım geometrisini (helis açısı, köşe yarıçapı) işlenecek malzemeye göre gözden geçirin. Aşınmaya dayanıklı özel kaplamalı karbür uçlar kullanın.
- Hızlı Aşınma ve Takım Ömrü Kısalığı: Takımın beklenenden daha kısa sürede körelmesi. Yüksek kesme hızları, yanlış kaplama seçimi, yetersiz soğutma veya aşındırıcı malzeme işleme neden olabilir.
Çözüm: Kesme hızlarını optimize edin. İşlenecek malzemeye en uygun kaplamayı (örn. paslanmaz için AlCrN, sert çelik için AlTiN) seçin. Soğutma sıvısı konsantrasyonunu ve akışını kontrol edin.
HSS Freze Uçlarında Sık Karşılaşılan Sorunlar:
- Hızlı Aşınma ve Körelme: Yüksek kesme hızları veya yetersiz soğutma nedeniyle takımın keskinliğini çabucak kaybetmesidir. Özellikle takımın sıcak sertliğinin düşük olmasından kaynaklanır.
Çözüm: Kesme hızlarını azaltın. Yeterli ve sürekli soğutma sıvısı kullanın. Aşınma direncini artırmak için kaplamalı HSS uçları (örn. TiN) değerlendirin.
- Çapak Oluşumu ve Yüzey Kalitesi Bozukluğu: Körelmiş takım veya yanlış kesme parametreleri nedeniyle iş parçası yüzeyinde istenmeyen metal çıkıntılarının oluşmasıdır.
Çözüm: Takımı düzenli olarak kontrol edin ve köreldiğinde bileyin veya değiştirin. İlerleme hızını ve kesme derinliğini optimize edin. Keskin kenarlı HSS uçları kullanın.
- Plastik Deformasyon: Yüksek sıcaklıklar ve basınç altında HSS takımın kesici kenarlarının kalıcı olarak şekil değiştirmesi.
Çözüm: Kesme hızlarını düşürün. Etkili soğutma sağlayın. Daha iyi sıcak sertliğe sahip HSS kaliteleri (örn. Kobalt HSS) kullanmayı düşünün.
Genel Sorunlar ve Çözümleri:
- Takım Titreşimi (Chatter): Hem karbür hem de HSS uçlarda görülebilir ve yüzey kalitesi bozukluğuna, takım ömrünün kısalmasına ve gürültüye neden olur.
Çözüm: Takım çıkıntısını minimize edin. Takım tutucuyu ve iş parçası bağlamayı kontrol edin. Kesme parametrelerini değiştirin (hız, ilerleme, radyal/aksiyal kesme derinliği). Daha kısa, daha rijit takımlar veya titreşim sönümleyici takım tutucular kullanın.
- İş Parçası Hasarı: Yanlış takım seçimi, körelmiş takım veya hatalı parametreler nedeniyle iş parçasında çizikler, deformasyon veya boyut sapmaları.
Çözüm: Takım seçimini ve parametreleri işlenecek malzemeye ve istenen yüzey kalitesine göre dikkatlice gözden geçirin. Takım aşınmasını düzenli olarak kontrol edin. Makine kalibrasyonunu ve takım sıfırlamalarını doğrulayın.
Uzman Tavsiyesi
Endüstriyel otomasyonun hızla geliştiği günümüz üretim ortamlarında, kesici takım seçimi sadece bir tercih meselesi değil, aynı zamanda stratejik bir karardır. Karbür freze uçları ve HSS freze uçları arasındaki temel farklar, onların malzeme bileşimleri ve bu bileşimlerin sağladığı mekanik özelliklerden kaynaklanır. Karbür, yüksek sertliği, aşınma direnci ve yüksek sıcaklık dayanımı ile zorlu malzemelerin yüksek hızlarda ve verimli bir şekilde işlenmesi için idealdir. Paslanmaz çelikler, nikel alaşımları ve titanyum gibi süper alaşımların işlenmesinde, karbür uçlar sayesinde daha kısa çevrim süreleri ve üstün yüzey kaliteleri elde edilebilir. Ancak, karbürün düşük tokluğu, yüksek rijitliğe sahip makineler, hassas takım tutucular ve stabil işleme koşulları gerektirir. Küçük atölyeler veya daha az rijit makineler için, karbür uçların kırılma riski yüksek olabilir, bu da maliyetli duruşlara yol açabilir. Bu nedenle, karbür yatırımı yapmadan önce makine parkurunun kapasitesi ve işleme ihtiyaçları detaylıca analiz edilmelidir.
Diğer yandan, HSS freze uçları, daha yüksek toklukları ve daha düşük maliyetleri ile öne çıkar. Alüminyum, pirinç, yumuşak çelikler ve plastikler gibi malzemelerin genel amaçlı işlenmesi, prototipleme veya kesintili kesimler için HSS, ekonomik ve pratik bir çözüm sunar. HSS uçlar, daha az rijit makinelerde veya manuel operasyonlarda daha affedicidir ve takım kırılması riski karbüre göre daha düşüktür. Ayrıca, bilenmesi ve yeniden kullanılması daha kolaydır, bu da takım maliyetlerini daha da düşürebilir. Ancak, HSS’nin düşük sıcak sertliği, yüksek kesme hızlarında veya sert malzemelerde hızlı aşınmaya ve takım ömrünün kısalmasına neden olur. Bu durum, özellikle yüksek hacimli üretimde verimlilik kaybına yol açabilir.
Uzman tavsiyesi olarak, takım seçimi yapılırken “en iyi” takım diye bir kavram olmadığını, sadece “uygun” takım olduğunu unutmamak gerekir. Karar verirken şu faktörler göz önünde bulundurulmalıdır: işlenecek malzeme türü ve sertliği, istenilen yüzey kalitesi ve toleranslar, üretim hacmi ve çevrim süresi hedefleri, mevcut makine parkurunun rijiditesi ve gücü, takım maliyeti ve takım ömrü beklentisi. Yüksek hacimli, zorlu malzeme işleme ve maksimum verimlilik hedeflenen otomasyon sistemlerinde karbür vazgeçilmezdir. Daha esnek, düşük hacimli veya genel amaçlı işlerde ise HSS veya kaplamalı HSS uçlar, maliyet etkin bir alternatif sunabilir. Modern kaplama teknolojileri, hem karbür hem de HSS uçların performansını önemli ölçüde artırarak, uygulama alanlarını genişletmiştir. Dolayısıyla, doğru kaplama seçimi de takım ömrü ve performans optimizasyonunda kritik bir rol oynar. Her zaman takım üreticilerinin teknik verilerini ve uygulama kılavuzlarını incelemek, en doğru kararı vermenize yardımcı olacaktır. Unutmayın, doğru takım seçimi, sadece bir kesme işlemi değil, tüm üretim hattının verimliliğini ve karlılığını doğrudan etkileyen bir mühendislik kararıdır.