Sepetinizde ürün bulunmuyor.
Havşa Başlı Cıvata Nerede Kullanılır?
İçindekiler
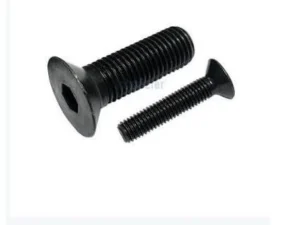
Havşa başlı cıvatalar, montaj yüzeyiyle aynı hizada veya yüzeyin altında kalacak şekilde estetik ve fonksiyonel bir bağlantı sağlamak amacıyla kullanılır. Özellikle pürüzsüz yüzey gereksiniminin bulunduğu, titreşimin yüksek olduğu ve güvenlik açısından çıkıntı istenmeyen endüstriyel otomasyon sistemleri, makine imalatı, elektronik muhafazalar ve robotik uygulamalarda tercih edilirler. Bu cıvatalar, montajın hem görsel hem de operasyonel olarak entegre olmasını sağlar.
Havşa Başlı Cıvata Nerede Kullanılır? Nedir?
Havşa başlı cıvata, baş kısmı konik bir yapıya sahip olan ve özel olarak açılmış havşa deliğine oturduğunda yüzeyle aynı hizaya gelen veya yüzeyin altında kalan bir bağlantı elemanıdır. Bu özelliği sayesinde, montaj yapılan yüzeyde herhangi bir çıkıntı oluşturmaz, bu da hem estetik bir görünüm sağlar hem de takılma, sürtünme veya yaralanma risklerini ortadan kaldırır. Endüstriyel otomasyon sektöründe, bu tip cıvataların kullanımı kritik öneme sahiptir. Özellikle hareketli parçaların bulunduğu sistemlerde, robotik kolların eklem noktalarında, konveyör hatlarının birleşim yerlerinde, sensör montaj plakalarında ve kontrol panolarının kapaklarında havşa başlı cıvatalar, sistemin genel güvenliğini ve verimliliğini artırır.
Bu cıvatalar, genellikle DIN 7991, ISO 10642 gibi uluslararası standartlara uygun olarak üretilir ve metrik veya inç ölçülerinde dişlere sahip olabilirler. Malzeme seçimi, uygulama alanının gerektirdiği mukavemet, korozyon direnci ve sıcaklık koşullarına göre yapılır. Paslanmaz çelik (A2, A4), alaşımlı çelik (8.8, 10.9, 12.9 mukavemet sınıfı) ve özel kaplamalı (çinko, nikel, dacromet) çeşitleri mevcuttur. Havşa başlı cıvatanın başındaki altıgen veya torx yuva, montaj ve demontaj kolaylığı sağlar. Konik baş yapısı, cıvatanın havşa deliğine tam oturmasını ve yükün daha geniş bir alana yayılarak bağlantının stabilitesini artırmasını sağlar. Bu durum, özellikle dinamik yükler altında çalışan veya titreşime maruz kalan uygulamalarda bağlantının gevşemesini önlemeye yardımcı olur.
Çalışma Prensibi ve Teknik Veriler
Havşa başlı cıvatanın çalışma prensibi, başının konik yapısı sayesinde, önceden hazırlanmış konik bir deliğe (havşa deliği) tam olarak oturarak yüzeyle sıfır veya yüzey altı bir bitiş sağlamasına dayanır. Bu, cıvatanın başının dışarıda kalmasını engelleyerek, montajın yapıldığı yüzeyin pürüzsüzlüğünü korur. Endüstriyel otomasyon uygulamalarında bu özellik, hareketli parçaların birbirine sürtünmesini engeller, operatör güvenliğini artırır ve estetik bir görünüm sunar. Örneğin, bir robot kolunun dış yüzeyinde veya bir üretim hattındaki taşıma bandının birleşim noktalarında çıkıntı yapan bir cıvata başı, hem ürün akışını engelleyebilir hem de potansiyel bir takılma noktası oluşturabilir.
Teknik açıdan, havşa başlı cıvataların seçimi ve kullanımı, belirli mühendislik kriterlerine göre yapılmalıdır. Cıvatanın çapı, diş hatvesi, boyu, baş açısı (genellikle 90 derece), malzeme türü ve mukavemet sınıfı, uygulamanın gerektirdiği yük taşıma kapasitesi, titreşim direnci ve çevresel koşullara göre belirlenir. Yüksek mukavemetli çelik cıvatalar (örneğin 10.9 veya 12.9 sınıfı), ağır yüklere veya yüksek gerilmelere maruz kalan robotik eklemler ve hidrolik sistemler gibi kritik uygulamalarda kullanılır. Paslanmaz çelik (A2, A4) cıvatalar ise, gıda işleme tesisleri, ilaç endüstrisi veya dış mekan otomasyon ekipmanları gibi korozyon direncinin önemli olduğu yerlerde tercih edilir. Cıvatanın doğru tork değeriyle sıkılması, bağlantının optimum mukavemeti ve uzun ömürlü olması için hayati öneme sahiptir. Aşırı tork, cıvatanın veya havşa deliğinin deformasyonuna yol açabilirken, yetersiz tork bağlantının gevşemesine neden olabilir. Bu nedenle, üretici spesifikasyonlarına ve ilgili standartlara (örneğin VDI 2230) uygun torklama teknikleri kullanılmalıdır.
| Parametre | Değer/Açıklama |
|---|---|
| Baş Tipi | Konik (Genellikle 90°), DIN 7991 / ISO 10642 standardına uygun |
| Sürücü Tipi | İç Altıgen (Allen), Torx (Yıldız) veya Düz (nadiren) |
| Malzeme Türü | Paslanmaz Çelik (A2, A4), Alaşımlı Çelik (Karbon Çelik), Pirinç |
| Mukavemet Sınıfı | 4.6, 8.8, 10.9, 12.9 (Çelik için); A2-70, A4-80 (Paslanmaz Çelik için) |
| Yüzey İşlemi | Çinko Kaplama (Beyaz, Sarı), Nikel Kaplama, Dacromet, Siyah Oksit |
| Diş Tipi | Metrik (M3’ten M24’e kadar yaygın), UNC/UNF (inç) |
| Uygulama Alanları | Endüstriyel Otomasyon, Makine İmalatı, Robotik, Elektronik Muhafazalar, Hassas Montajlar |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Havşa Açısı ve Derinliği: Havşa başlı cıvatanın tam olarak oturabilmesi ve yükü eşit dağıtabilmesi için havşa deliğinin açısı (genellikle 90°) ve derinliği cıvata başının ölçülerine tam olarak uygun olmalıdır. Yanlış açılmış bir havşa, cıvatanın başının yüzeyden dışarıda kalmasına veya sadece kenarlardan temas ederek yükü dengesiz taşımasına neden olabilir. Bu durum, özellikle yüksek tork veya titreşim altında cıvatanın gevşemesine veya baş kısmında deformasyona yol açabilir. Havşa frezesi seçimi ve kullanımı bu noktada kritik öneme sahiptir.
- Malzeme Uyumu ve Korozyon Direnci: Cıvata ile monte edilen parçanın malzemesi arasında galvanik korozyonu önlemek için dikkatli seçim yapılmalıdır. Farklı metallerin doğrudan teması, özellikle nemli veya kimyasal buharlı ortamlarda hızlandırılmış korozyona yol açabilir. Paslanmaz çelik cıvatalar, paslanmaz çelik veya alüminyum parçalarla kullanılırken, çelik cıvatalar genellikle çinko kaplama ile korozyona karşı korunur. Endüstriyel otomasyonun zorlu ortamlarında, yüksek sıcaklık, kimyasal maruziyet veya nem gibi faktörler göz önünde bulundurularak doğru malzeme ve yüzey işlemi seçimi, sistemin ömrünü doğrudan etkiler.
- Tork Kontrolü ve Montaj Sırası: Havşa başlı cıvataların doğru tork değeriyle sıkılması, bağlantının mukavemeti ve gevşeme direnci açısından hayati öneme sahiptir. Aşırı tork, cıvatanın başının veya dişlerinin zarar görmesine, havşa deliğinde çatlamaya veya deformasyona neden olabilir. Yetersiz tork ise cıvatanın zamanla gevşemesine ve bağlantının zayıflamasına yol açar. Özellikle çoklu cıvata bağlantılarında, torklama sırası ve çapraz sıkma tekniği, parçalar arasında eşit gerilim dağılımı sağlamak için önemlidir. Tork anahtarları ve periyodik tork kontrolleri, sahada güvenli ve dayanıklı bağlantılar için vazgeçilmezdir.
- Titreşim Önleyici Önlemler: Endüstriyel otomasyon sistemlerinde titreşim, bağlantı elemanlarının gevşemesine neden olan yaygın bir faktördür. Havşa başlı cıvataların kullanıldığı yerlerde, özellikle sürekli titreşime maruz kalan uygulamalarda, ek önlemler almak gerekebilir. Bu önlemler arasında yaylı rondelalar (örneğin konik yaylı rondelalar), dişli kilit sıvısı (Loctite gibi) veya tırtıklı somunlar yer alabilir. Bu elemanlar, cıvatanın titreşim etkisiyle gevşemesini engelleyerek bağlantının güvenilirliğini artırır.

Sık Karşılaşılan Sorunlar ve Çözümleri
Havşa başlı cıvataların kullanımında karşılaşılan bazı yaygın sorunlar ve bunların endüstriyel otomasyon bağlamındaki çözümleri şunlardır:
- Cıvata Başının Yüzeyden Dışarıda Kalması veya Yetersiz Oturması: En sık karşılaşılan sorunlardan biridir. Genellikle havşa deliğinin açısının veya derinliğinin cıvata başının ölçülerine uygun olmamasından kaynaklanır. Yanlış havşa frezesi kullanımı veya frezeleme derinliğinin yetersiz olması bu duruma yol açar.
- Çözüm: Cıvata başının konik açısına (genellikle 90°) ve çapına uygun, doğru boyutlarda bir havşa frezesi kullanılmalıdır. Frezeleme işlemi sırasında derinlik ayarı hassas bir şekilde yapılmalı ve cıvatanın başının yüzeyle aynı hizada veya hafifçe altında kaldığından emin olunmalıdır. Gerekirse, montaj öncesinde test parçaları üzerinde deneme yapılabilir.
- Cıvata Başında veya Dişlerde Deformasyon/Yalama: Aşırı torklama, yanlış anahtar (örn. aşınmış Allen anahtarı) kullanımı veya cıvata malzemesinin yeterli mukavemete sahip olmaması nedeniyle meydana gelir.
- Çözüm: Daima cıvatanın mukavemet sınıfına uygun tork değerleri kullanılmalı ve kalibre edilmiş bir tork anahtarı ile sıkma işlemi yapılmalıdır. Cıvata başındaki yuvaya tam oturan, kaliteli ve aşınmamış anahtarlar tercih edilmelidir. Yüksek mukavemet gerektiren uygulamalarda, daha yüksek mukavemet sınıfına sahip cıvatalar (örn. 10.9 veya 12.9) seçilmelidir.
- Bağlantının Gevşemesi (Titreşim Nedeniyle): Özellikle robotik kollar, konveyörler veya vibrasyonlu besleyiciler gibi sürekli titreşime maruz kalan sistemlerde cıvatalar zamanla gevşeyebilir.
- Çözüm: Titreşim önleyici elemanlar kullanılmalıdır. Bunlar, yaylı rondelalar (örn. konik yaylı rondela), kendinden kilitli somunlar veya dişli kilit sıvısı (örneğin orta veya yüksek mukavemetli Loctite) olabilir. Periyodik bakım planlarına tork kontrolü ve cıvata sıkılığının denetlenmesi eklenmelidir.
- Korozyon ve Paslanma: Özellikle nemli, kimyasal buharlı veya açık hava koşullarında çalışan otomasyon ekipmanlarında, cıvata malzemesinin çevresel koşullara uygun olmaması nedeniyle korozyon oluşabilir.
- Çözüm: Uygulama ortamına uygun korozyon direncine sahip malzeme (örn. A4 paslanmaz çelik) veya yüzey kaplaması (örn. Dacromet, nikel kaplama) seçilmelidir. Galvanik korozyon riskini azaltmak için cıvata ve monte edilen parçanın malzeme uyumuna dikkat edilmelidir.
Uzman Tavsiyesi
Havşa başlı cıvatalar, endüstriyel otomasyon sektöründe sadece bir bağlantı elemanı olmanın ötesinde, sistemin genel performansı, güvenliği ve estetiği üzerinde doğrudan etkisi olan kritik bileşenlerdir. Yüzeyle sıfır veya yüzey altı montaj imkanı sunarak, hareketli parçaların sorunsuz çalışmasını sağlar, operatörler için takılma risklerini minimize eder ve makinelerin modern, temiz bir görünüme sahip olmasına katkıda bulunur. Robotik kolların hassas eklemlerinden, yüksek hızlı konveyör bantlarının birleşim noktalarına, kontrol panolarının kapaklarından sensör montaj plakalarına kadar geniş bir kullanım alanına sahiptirler.
Uzman tavsiyesi olarak, havşa başlı cıvata seçiminde öncelikle uygulamanın gerektirdiği mekanik yükler, çevresel koşullar (sıcaklık, nem, kimyasal maruziyet), titreşim seviyesi ve estetik beklentiler titizlikle değerlendirilmelidir. Doğru malzeme (paslanmaz çelik, alaşımlı çelik), mukavemet sınıfı (8.8, 10.9, 12.9) ve yüzey işlemi (çinko, nikel kaplama) seçimi, bağlantının ömrünü ve güvenilirliğini doğrudan etkiler. Montaj aşamasında ise, havşa deliğinin cıvata başının açısına ve derinliğine tam olarak uygun olduğundan emin olunması, kalibre edilmiş bir tork anahtarı ile üretici spesifikasyonlarına uygun torklama yapılması ve gerekirse titreşim önleyici elemanların kullanılması hayati öneme sahiptir. Yanlış uygulama, sadece bir cıvatanın gevşemesine değil, tüm bir otomasyon hattının durmasına, üretim kayıplarına ve hatta güvenlik risklerine yol açabilir. Bu nedenle, havşa başlı cıvataların seçimi ve montajı, mühendislik standartlarına (DIN, ISO) ve en iyi saha uygulamalarına uygun olarak yapılmalı, periyodik bakım ve kontrol rutinleri aksatılmamalıdır. Unutulmamalıdır ki, sağlam bir temel, güvenilir bir otomasyon sisteminin anahtarıdır ve bu temelin önemli bir parçası da doğru seçilmiş ve uygulanmış bağlantı elemanlarıdır.