Flanş Nedir? Motor, Redüktör ve Bağlantı Sistemlerinde Ne İşe Yarar?

İçindekiler
Flanş, iki boru, valf, pompa veya ekipman parçasını birleştiren, genellikle cıvatalarla sıkılan ve sızdırmazlığı conta ile sağlanan disk şeklinde bir bağlantı elemanıdır. Motor, redüktör ve bağlantı sistemlerinde, mekanik bileşenler arasında güvenli, sızdırmaz ve hassas hizalanmış güç aktarımı ve yapısal bütünlük sağlamak için kritik bir rol oynar.
Flanş Nedir? Motor, Redüktör ve Bağlantı Sistemlerinde Ne İşe Yarar? Nedir?
Endüstriyel otomasyon ve mekanik sistemlerin temel yapı taşlarından biri olan flanş, iki bileşeni birbirine bağlamak için kullanılan, genellikle dairesel veya kare kesitli, kenarlarında cıvata delikleri bulunan bir bağlantı elemanıdır. Bu eleman, boru hatlarında akışkanların taşınmasında, valf, pompa, motor ve redüktör gibi ekipmanların sistem entegrasyonunda hayati bir fonksiyona sahiptir. Temel amacı, yüksek basınç, sıcaklık ve mekanik yükler altında bile güvenli, sızdırmaz ve sabit bir bağlantı oluşturmaktır. Flanşlar, bağlantı noktasına kolay sökülüp takılabilirlik, bakım ve onarım kolaylığı gibi avantajlar sunar. Bu sayede, karmaşık endüstriyel sistemlerde modülerlik ve esneklik sağlanır.
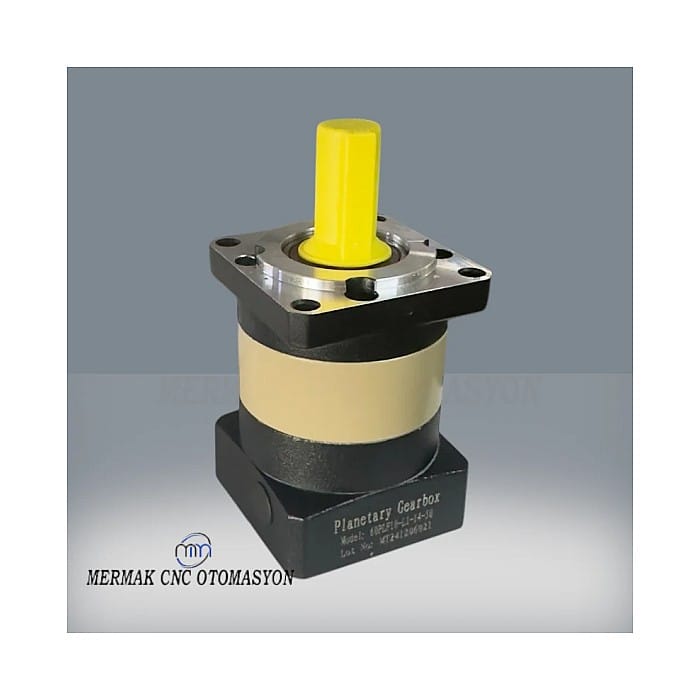
Motor ve redüktör gibi güç aktarım elemanlarında flanşlar, özellikle tork aktarımı ve hassas hizalama için vazgeçilmezdir. Bir elektrik motorunun çıkış milini bir redüktörün giriş miline bağlamak veya bir redüktörün çıkışını tahrik edilecek makineye entegre etmek için flanşlı bağlantılar kullanılır. Bu bağlantılar, sistemin titreşimden, aşırı yükten ve yanlış hizalamadan kaynaklanan erken arızalarını önlemede kilit rol oynar. Doğru flanş seçimi ve montajı, sistemin verimliliğini, güvenilirliğini ve ömrünü doğrudan etkiler. Çeşitli tiplerdeki flanşlar (kaynak boyunlu, kayar, kör, dişli, soket kaynaklı, entegre flanşlar vb.) uygulama gereksinimlerine göre farklı malzeme ve basınç sınıflarında üretilir. Örneğin, yüksek basınçlı ve yüksek sıcaklıklı uygulamalarda alaşımlı çelik veya paslanmaz çelik flanşlar tercih edilirken, daha düşük basınçlı ve korozif olmayan ortamlarda karbon çelik veya dökme demir flanşlar kullanılabilir. Endüstriyel otomasyon sistemlerinde, sensörlerin, aktüatörlerin ve diğer çevresel cihazların montajında da özel amaçlı flanşlar kullanılabilmektedir.
Çalışma Prensibi ve Teknik Veriler
Flanşlı bağlantılar, iki flanş yüzeyinin arasına yerleştirilen bir conta (gasket) ile cıvatalar vasıtasıyla sıkılarak çalışır. Cıvataların belirli bir tork değeriyle sıkılması, contanın flanş yüzeyleri arasında sıkışarak sızdırmaz bir bariyer oluşturmasını sağlar. Bu sıkıştırma kuvveti, hem akışkan sızıntılarını önler hem de mekanik yüklerin güvenli bir şekilde aktarılmasını sağlar. Motor ve redüktör bağlantılarında, bu sıkıştırma kuvveti aynı zamanda bağlantının yapısal bütünlüğünü ve dönme hareketinden kaynaklanan torku absorbe etme kapasitesini belirler.
Özellikle döner ekipmanlarda, hassas hizalama flanşlı bağlantıların en kritik yönlerinden biridir. Bir motorun ve redüktörün flanş yüzeyleri mükemmel bir şekilde hizalanmadığında, miller arasında eksenel veya açısal yanlış hizalama meydana gelir. Bu durum, yataklarda, contalarda ve kaplinlerde aşırı gerilime yol açarak titreşim, gürültü, enerji kaybı ve erken arızalara neden olur. Bu nedenle, montaj sırasında lazerli hizalama cihazları gibi yüksek hassasiyetli araçlar kullanılarak mikron seviyesinde doğruluk elde edilmesi hedeflenir. Flanşların yüzey kalitesi, cıvata deliklerinin hassasiyeti ve contanın malzeme özellikleri de sızdırmazlık ve bağlantı ömrü üzerinde doğrudan etkilidir.
Flanşlar genellikle uluslararası standartlara (DIN, ANSI/ASME, EN, ISO) göre üretilir. Bu standartlar, flanşların boyutlarını, basınç sınıflarını (PN veya Class), malzeme özelliklerini ve yüzey bitişlerini tanımlar. Basınç sınıfları, flanşın belirli bir sıcaklıkta dayanabileceği maksimum işletme basıncını gösterir. Örneğin, PN16 flanş, 16 bar nominal basınca dayanacak şekilde tasarlanmıştır. Yüzey tipleri de sızdırmazlık performansı için önemlidir; yükseltilmiş yüzey (Raised Face – RF), düz yüzey (Flat Face – FF) ve halka eklem yüzeyi (Ring Type Joint – RTJ) en yaygın olanlardır. RF ve RTJ, özellikle yüksek basınç ve sıcaklık uygulamalarında daha güvenilir sızdırmazlık sağlar. Malzeme seçimi ise taşınan akışkanın kimyasal özellikleri, işletme sıcaklığı ve basıncı ile çevresel koşullar dikkate alınarak yapılır. Karbon çelik (ASTM A105, A266), paslanmaz çelik (ASTM A182 F304/316), alaşımlı çelik (ASTM A182 F11/F22) ve hatta PVC, PP gibi plastik malzemeler, farklı uygulama gereksinimlerini karşılamak üzere kullanılır.
| Parametre | Değer/Açıklama |
|---|---|
| Malzeme Türleri | Karbon Çelik (A105), Paslanmaz Çelik (304/316), Alaşımlı Çelik (F11/F22), Dökme Demir, PVC, PP |
| Basınç Sınıfları | PN (Nominal Basınç): PN6, PN10, PN16, PN25, PN40, PN64, PN100; ASME Class: 150, 300, 600, 900, 1500, 2500 |
| Bağlantı Tipleri | Kaynak Boyunlu (Weld Neck), Kayar (Slip-On), Kör (Blind), Dişli (Threaded), Soket Kaynaklı (Socket Weld), Lap Joint |
| Yüzey Tipleri | Yükseltilmiş Yüzey (RF), Düz Yüzey (FF), Halka Eklem Yüzeyi (RTJ), Erkek-Dişi (M-F), Dil-Oluk (T-G) |
| Uygulama Alanları | Boru Hatları, Pompa/Valf Bağlantıları, Motor/Redüktör Bağlantıları, Basınçlı Kaplar, Isı Eşanjörleri |
| Standartlar | DIN EN 1092-1, ASME B16.5, ASME B16.47, API 6A, ISO 7005 |
| Çap Aralığı | DN15 (1/2″)’ten DN2000 (80″) ve üzerine kadar değişen geniş bir yelpaze |
Sahada Dikkat Edilmesi Gerekenler
- Doğru Flanş Seçimi ve Malzeme Uygunluğu: Saha mühendisleri ve teknisyenler, flanş seçiminde işletme basıncı, sıcaklık, taşınan akışkanın kimyasal özellikleri ve çevresel koşullar gibi faktörleri titizlikle değerlendirmelidir. Yanlış malzeme seçimi, korozyon, erozyon ve erken malzeme yorgunluğuna yol açarak sistem arızalarına neden olabilir. Örneğin, asidik veya bazik akışkanlar için paslanmaz çelik veya özel alaşımlar gerekirken, yüksek sıcaklıkta karbon çelik yerine alaşımlı çelikler tercih edilmelidir. Ayrıca, flanşın basınç sınıfının sistemin maksimum çalışma basıncından daha yüksek olması, güvenlik marjı açısından elzemdir. Conta malzemesi de flanş ve akışkan ile uyumlu olmalı, sıcaklık ve basınca dayanıklı seçilmelidir.
- Montaj ve Hizalama Hassasiyeti: Motor ve redüktör gibi döner ekipmanların flanşlı bağlantılarında, mil hizalaması kritik öneme sahiptir. Yanlış hizalama, yatak ömrünü kısaltır, titreşimi artırır, kaplin arızalarına yol açar ve enerji tüketimini yükseltir. Lazerli hizalama cihazları kullanılarak mikron seviyesinde doğrulukla eksenel ve açısal hizalamanın yapılması şarttır. Cıvataların doğru tork sırasına göre ve önerilen tork değerleriyle sıkılması da sızdırmazlığı ve bağlantı bütünlüğünü garanti altına alır. Aşırı veya yetersiz torklama, flanş deformasyonuna, conta ezilmesine veya cıvata gevşemesine neden olabilir. Montaj sırasında flanş yüzeylerinin temiz ve hasarsız olduğundan emin olunmalıdır.
- Periyodik Bakım ve Kontroller: Flanşlı bağlantılar, işletme süresi boyunca düzenli olarak denetlenmeli ve bakımı yapılmalıdır. Bu kontroller, sızıntı belirtileri, korozyon, cıvata gevşemesi veya hasarı, conta bozulması gibi potansiyel sorunları erken aşamada tespit etmeyi amaçlar. Özellikle termal çevrimlere ve titreşime maruz kalan sistemlerde cıvataların periyodik olarak yeniden torklanması gerekebilir. Bakım kayıtlarının tutulması, olası arızaların nedenlerini anlamak ve gelecekteki bakımları planlamak için önemlidir. Contaların belirli bir ömrü olduğu unutulmamalı ve üretici tavsiyeleri doğrultusunda değiştirilmelidir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Endüstriyel uygulamalarda flanşlı bağlantılarda karşılaşılan yaygın sorunlar ve bunlara yönelik çözümler, sistem güvenilirliği ve verimliliği açısından büyük önem taşır:
- Sızıntılar:
- Nedenleri: Yanlış conta seçimi veya montajı, yetersiz veya dengesiz cıvata torku, flanş yüzeylerindeki hasar veya deformasyon, korozyon, termal şoklar.
- Çözümleri: Doğru conta malzemesi ve tipinin seçimi, cıvataların üretici talimatlarına göre sıralı ve doğru torkta sıkılması, flanş yüzeylerinin kontrolü ve gerekirse yüzey işleme (lapping), korozyona dayanıklı malzeme kullanımı, termal genleşmeyi dikkate alan tasarım.
- Mil Hizalama Hataları (Motor-Redüktör Bağlantılarında):
- Nedenleri: Yanlış montaj teknikleri, temel yerleşiminde kayma veya oturma, termal genleşme farklılıkları, titreşim.
- Çözümleri: Lazerli hizalama araçları kullanarak hassas hizalama, yeterli rijitlikte temel konstrüksiyon, termal genleşmeyi absorbe edebilen esnek kaplinlerin kullanımı, periyodik hizalama kontrolleri.
- Cıvata Gevşemesi veya Kopması:
- Nedenleri: Yetersiz torklama, aşırı titreşim, termal çevrimlerden kaynaklanan genleşme/büzülme, cıvata malzemesi yorgunluğu, korozyon.
- Çözümleri: Doğru torklama prosedürlerinin uygulanması, titreşim sönümleyici elemanlar (yaylı rondela, kilit somunları) kullanılması, yüksek kaliteli ve doğru mukavemet sınıfında cıvataların seçimi, düzenli cıvata kontrolü ve gerekirse değişimi.
- Flanş Deformasyonu veya Çatlaması:
- Nedenleri: Aşırı cıvata torku, sistemdeki aşırı basınç veya sıcaklık dalgalanmaları, yanlış malzeme seçimi, dışarıdan gelen darbe veya aşırı yük.
- Çözümleri: Tasarım parametrelerine uygun flanş seçimi, doğru montaj teknikleri, sistemde ani basınç/sıcaklık değişimlerini önleyici kontrol mekanizmaları, hasarlı flanşların derhal değiştirilmesi.
Uzman Tavsiyesi
Flanşlar, endüstriyel otomasyonun görünmez kahramanlarıdır; basit gibi görünen bu elemanlar, modern üretim tesislerinin kesintisiz ve güvenli çalışmasında kritik bir rol oynar. Motorlar, redüktörler, pompalar ve boru hatları arasındaki güvenilir bağlantıları sağlayarak, enerji aktarımının verimli bir şekilde gerçekleşmesini ve akışkanların sızdırmaz bir ortamda taşınmasını mümkün kılarlar. Bir flanşın doğru seçimi, montajı ve bakımı, bir sistemin ömrünü uzatır, işletme maliyetlerini düşürür ve en önemlisi, operasyonel güvenliği artırır. Gerekli özen gösterilmediğinde ise sızıntılar, ekipman arızaları, enerji kayıpları ve hatta ciddi iş kazaları gibi olumsuz sonuçlarla karşılaşmak kaçınılmazdır.
Uzman bir bakış açısıyla, endüstriyel otomasyon sektöründeki her mühendis ve teknisyenin flanş teknolojisine hakim olması şarttır. Bu hakimiyet, sadece teorik bilgiyi değil, aynı zamanda saha tecrübesini de kapsar. Her bir flanşlı bağlantının, sistemin genel performansı üzerinde potansiyel bir etkisi olduğunu unutmamak gerekir. Bu nedenle, projelerde flanş seçimi yapılırken mühendislik standartlarına, uygulama gereksinimlerine ve malzeme uyumluluğuna azami dikkat gösterilmelidir. Montaj aşamasında ise kalifiye personel tarafından, hassas ölçüm ve torklama ekipmanları kullanılarak titizlikle işlem yapılmalıdır. Periyodik bakım programları, flanşlı bağlantıların düzenli olarak kontrol edilmesini ve potansiyel sorunların proaktif bir şekilde giderilmesini sağlamalıdır. Unutulmamalıdır ki, sağlam bir temel üzerine inşa edilmeyen hiçbir sistem, uzun vadede verimli ve güvenilir olamaz; flanşlar da bu temelin en kritik bileşenlerinden biridir. Endüstri 4.0 ve akıllı fabrikaların yükselişiyle birlikte, sensör entegrasyonu ve durum izleme (condition monitoring) teknikleri ile flanş bağlantılarının performansının sürekli takip edilmesi, geleceğin otomasyon sistemlerinde vazgeçilmez bir uygulama haline gelecektir.