Sepetinizde ürün bulunmuyor.
ER Pens Takımı Sıkmıyorsa Sebebi Nedir?
İçindekiler
ER pens takımının sıkmaması genellikle pensin, somunun veya pens tutucunun aşınması, kirlenmesi, yanlış montajı, uygun olmayan pens boyutu veya takım çapı ile pens çapı uyuşmazlığı gibi nedenlerden kaynaklanır. Bu durum, işleme kalitesini düşürür ve takım ömrünü kısaltır, acil müdahale gerektirir.
ER Pens Takımı Sıkmıyorsa Sebebi Nedir? Nedir?
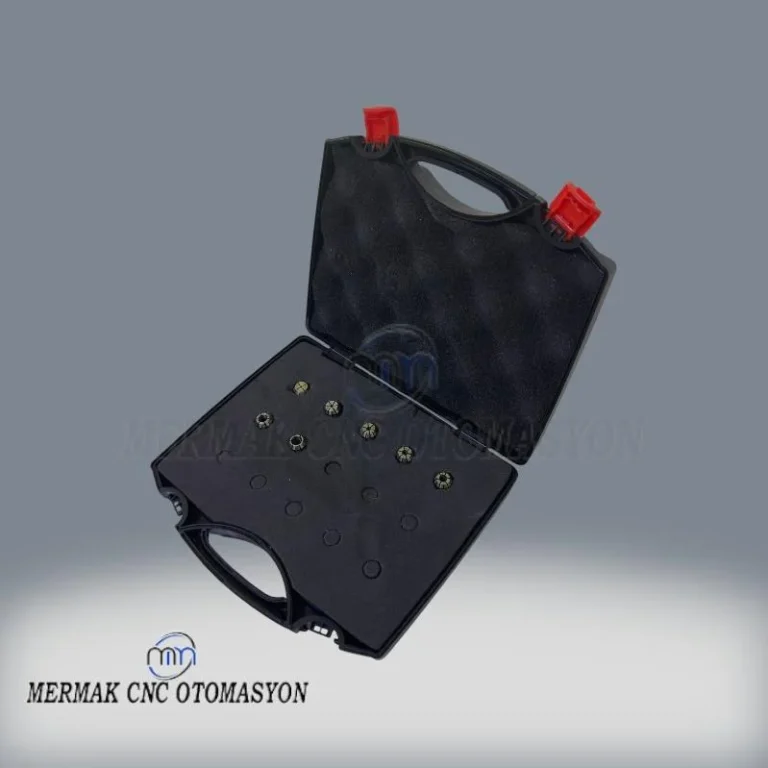
Endüstriyel otomasyon ve talaşlı imalat sektörlerinde, özellikle CNC tezgahlarında kesici takımları iş mili üzerinde güvenli ve hassas bir şekilde tutmak için çeşitli takım tutucu sistemleri kullanılır. Bu sistemler arasında ER pens takımları (ER Collet Chucks) en yaygın ve çok yönlü olanlardan biridir. ER pens takımı, konik bir pens tutucu gövdesi, yay çeliğinden yapılmış bir pens (collet) ve pensi sıkıştıran bir somundan oluşur. Temel amacı, kesici takımı (matkap, freze, rayba vb.) işleme sırasında yüksek hassasiyetle sabitlemek ve iş mili ile takım arasında güvenilir bir bağlantı kurmaktır. Ancak zaman zaman, ER pens takımının kesici takımı yeterince sıkmadığı, yani bağlama kuvvetinin yetersiz kaldığı durumlarla karşılaşılabilir. Bu durum, sadece işleme kalitesini düşürmekle kalmaz, aynı zamanda takım ömrünü kısaltır, iş parçası hasarına yol açabilir ve en önemlisi, takımın işleme sırasında fırlaması gibi ciddi güvenlik riskleri oluşturabilir. Pens takımının sıkmamasının arkasında yatan nedenler genellikle mekanik aşınma, kirlilik, yanlış kullanım veya bileşen uyumsuzlukları gibi faktörlere dayanır. Bu makale, bu kritik sorunun nedenlerini derinlemesine inceleyerek, saha uzmanlarına yönelik pratik çözüm önerileri sunmayı hedeflemektedir.
Çalışma Prensibi ve Teknik Veriler
ER pens sistemleri, esnek bir yay çeliği pensin, konik bir yuvaya yerleştirilerek ve bir somun vasıtasıyla sıkıştırılarak kesici takımı kavraması prensibiyle çalışır. Pensin dış yüzeyi konik bir yapıya sahipken, iç yüzeyinde takım sapını kavrayacak silindirik bir delik bulunur. Somun sıkıldığında, pens tutucunun konik yuvasına doğru itilir ve pensin esnek kanatları içe doğru büzülerek takımı sıkıca kavrar. Bu sistem, yüksek hassasiyet ve tekrarlanabilirlik sunar. ER pensler, genellikle ER8’den ER50’ye kadar farklı boyutlarda üretilir ve her boyutun belirli bir sıkma aralığı vardır. Örneğin, ER32 pensleri genellikle 2 mm’den 20 mm’ye kadar olan takım çaplarını sıkabilir, ancak her pensin kendi nominal çapından yaklaşık 0.5 mm daha küçük çapları sıkma kapasitesi bulunur. Takım çapının pensin nominal çapından daha büyük olması veya sıkma aralığının dışına çıkılması, pensin yeterince sıkmamasına veya zarar görmesine neden olur.
Penslerin malzemesi genellikle yüksek kaliteli yay çeliği (65Mn, SUJ2 gibi) olup, belirli bir sertlik ve esneklik dengesine sahiptir. Bu malzeme seçimi, pensin defalarca sıkılıp gevşetildikten sonra bile orijinal formunu korumasını sağlar. Pens tutucu gövdeleri ise daha yüksek sertlikte, genellikle alaşımlı çelikten imal edilir ve iç konik yüzeyleri hassas taşlama ile işlenir. Bu yüzeylerin pürüzsüzlüğü ve doğruluğu, pensin tam oturması ve homojen bir sıkma kuvveti uygulaması için hayati öneme sahiptir. Sistemdeki salınım hassasiyeti (runout), yani takımın dönme ekseninden ne kadar saptığı, işleme kalitesini doğrudan etkileyen kritik bir parametredir. Standart ER pens takımlarında salınım hassasiyeti genellikle 0.010 mm’nin altında iken, yüksek hassasiyetli (HP) veya ultra hassas (UP) serilerde bu değer 0.005 mm veya daha altına düşebilir. Yanlış montaj, aşınmış bileşenler veya kirlilik, salınım hassasiyetini artırarak takımın titremesine ve sıkma kuvvetinin azalmasına yol açar.
Doğru sıkma torku uygulaması da pens sistemlerinin verimli çalışması için vazgeçilmezdir. Üreticiler, pens boyutuna ve takım çapına göre belirli tork değerleri önerirler. Bu değerlere uyulmaması, yetersiz sıkmaya veya aşırı sıkmaya bağlı olarak pensin, somunun veya takımın deformasyonuna neden olabilir. Aşırı sıkma, pensin kalıcı deformasyonuna yol açarak bir daha asla doğru sıkma kuvvetini uygulayamamasına neden olabilirken, yetersiz sıkma takımın kaymasına ve işleme hatalarına yol açar. Bu nedenle, tork anahtarı kullanımı, pens takımının ömrünü uzatmak ve güvenli bir işleme ortamı sağlamak için şiddetle tavsiye edilir.
| Parametre | Değer/Açıklama |
|---|---|
| Pens Tipi | ER (ER8, ER11, ER16, ER20, ER25, ER32, ER40, ER50) |
| Malzeme | Yüksek Kaliteli Yay Çeliği (Örn: 65Mn, SUJ2) |
| Sertlik (Pens) | HRC 44-48 (Esneklik ve aşınma direnci dengesi) |
| Sertlik (Pens Tutucu) | HRC 58-62 (Yüksek aşınma direnci için) |
| Salınım Hassasiyeti (Runout) | Standart: < 0.010 mm; Hassas: < 0.005 mm; Ultra Hassas: < 0.003 mm |
| Sıkma Aralığı | Nominal çaptan -0.5 mm ila +0.0 mm (Örn: ER32 için 2.0-20.0 mm) |
| Tavsiye Edilen Sıkma Torku | Pens tipine, takım çapına ve üreticiye göre değişir (Örn: ER32 için 60-120 Nm) |
| Yüzey Pürüzlülüğü | Pens konik yüzeyi Ra < 0.4 µm (Sürtünmeyi ve aşınmayı azaltır) |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Pens Seçimi ve Takım Uyumsuzluğu: En yaygın hatalardan biri, takım çapına uygun olmayan pensin kullanılmasıdır. Her pensin belirli bir sıkma aralığı vardır (genellikle nominal çapından 0.5 mm daha küçük). Örneğin, 10 mm çapında bir takım için 10 mm’lik bir pens kullanılmalı, ancak 9.5 mm veya 10.5 mm’lik bir pens kullanılmamalıdır. Pensin sıkma aralığının dışına çıkmak, pensin takımı yeterince sıkamamasına veya aşırı gerilerek kalıcı deformasyona uğramasına yol açar. Ayrıca, takım sapının pensin içine yeterince derin yerleştirilmemesi de sıkma kuvvetini azaltır ve yüksek salınıma neden olur. Takım, pensin en az %75’i kadar derinliğe yerleştirilmelidir.
- Kirlilik ve Yabancı Maddeler: Pens, somun ve pens tutucunun konik yüzeylerinde talaş, yağ, kir, pas veya diğer yabancı maddelerin bulunması, pensin tam oturmasını engeller ve sıkma kuvvetini önemli ölçüde azaltır. Bu durum, takımın kaymasına, salınım hassasiyetinin bozulmasına ve yüzey kalitesinin düşmesine neden olur. Her takım değişiminde ve düzenli aralıklarla, tüm yüzeylerin basınçlı hava ve uygun bir temizleyici ile titizlikle temizlenmesi hayati öneme sahiptir. Temizlik sonrası yüzeylerde paslanmayı önlemek için hafif bir koruyucu yağ tabakası uygulanabilir, ancak bu yağın sıkma yüzeylerinde birikinti yapmamasına dikkat edilmelidir.
- Aşınma ve Deformasyon: Zamanla ve yoğun kullanımla birlikte, pensin iç ve dış konik yüzeyleri, somunun dişleri ve pens tutucunun konik yuvası aşınabilir veya deforme olabilir. Pensin esnek kanatlarında çatlaklar veya kalıcı deformasyonlar meydana gelebilir. Somun dişlilerindeki aşınma veya hasar, somunun doğru torkla sıkılmasını engeller. Pens tutucunun konik yuvasındaki aşınma veya çukurlaşmalar ise pensin tam ve homojen bir şekilde oturmasını imkansız hale getirir. Bu tür aşınmalar, sıkma kuvvetinin azalmasına ve salınım hassasiyetinin bozulmasına yol açar. Periyodik görsel kontrol ve gerektiğinde bileşenlerin değiştirilmesi şarttır.
- Yanlış Montaj ve Tork Uygulaması: Pensin somuna doğru şekilde takılması ve ardından somunun pens tutucuya tork anahtarı ile uygun değerde sıkılması kritik öneme sahiptir. Pensin somuna doğru oturtulmaması (genellikle somunun içindeki eksantrik halkaya oturtulur) veya somunun pens tutucuya elle sıkılıp bırakılması, yetersiz sıkma kuvvetine neden olur. Aşırı sıkma, pensin ve somunun dişlilerinin deformasyonuna yol açabilirken, yetersiz sıkma takımın kaymasına neden olur. Üretici tarafından belirtilen tork değerlerine uyulması ve kalibre edilmiş bir tork anahtarı kullanılması, pens takımının ömrünü uzatır ve güvenli bir bağlama sağlar.
- Kalitesiz veya Standart Dışı Bileşenler: Piyasada çok sayıda farklı kalitede ER pens ve somun bulunmaktadır. Kalitesiz veya standart dışı üretilmiş pensler, doğru yay çeliği özelliklerine sahip olmayabilir, yanlış ısıl işlem görmüş olabilir veya hassasiyet toleranslarının dışında kalabilir. Bu tür bileşenler, yeterli sıkma kuvvetini sağlayamaz, çabuk aşınır ve yüksek salınım hassasiyeti sergiler. Daima güvenilir markaların orijinal veya yüksek kaliteli yedek parçalarını kullanmak, uzun vadede maliyet tasarrufu sağlar ve işleme güvenliğini artırır.

Sık Karşılaşılan Sorunlar ve Çözümleri
ER pens takımlarının sıkmaması, çeşitli belirtilerle kendini gösterebilir ve her bir belirti farklı bir soruna işaret edebilir. Aşağıda, sık karşılaşılan sorunlar ve bu sorunlara yönelik çözüm yöntemleri listelenmiştir:
- Sorun: Takım İşleme Sırasında Kayıyor veya Fırlıyor.
- Sebep 1: Pensin veya somunun aşınması/deformasyonu. Sıkma yüzeyleri pürüzlülüğünü kaybetmiş veya somun dişlileri aşınmış olabilir.
- Çözüm 1: Pens ve/veya somunu yenisiyle değiştirin. Kaliteli, orijinal yedek parça kullanmaya özen gösterin.
- Sebep 2: Pensin, somunun veya pens tutucunun konik yüzeylerinde talaş, yağ veya kir birikintisi. Bu, pensin tam oturmasını engeller.
- Çözüm 2: Tüm bileşenleri (pens, somun, pens tutucunun konik yuvası) basınçlı hava ve uygun bir temizleyici ile iyice temizleyin.
- Sebep 3: Yanlış pens boyutu veya takım çapının pensin sıkma aralığının dışında olması.
- Çözüm 3: Takım çapına tam uygun pensi seçin. Pensin sıkma aralığına dikkat edin (örn: 10 mm takım için 10 mm pens).
- Sebep 4: Yetersiz sıkma torku. Somun, üreticinin önerdiği tork değerine göre sıkılmamış olabilir.
- Çözüm 4: Kalibre edilmiş bir tork anahtarı kullanarak somunu doğru tork değerinde sıkın. Asla el yordamıyla aşırı sıkma yapmayın.
- Sebep 5: Takım sapının pens içine yeterince derin yerleştirilmemesi.
- Çözüm 5: Takım sapını pensin en az %75’i kadar derinliğe yerleştirdiğinizden emin olun.
- Sorun: İşlenmiş Parçalarda Yüksek Salınım (Runout) veya Düşük Yüzey Kalitesi.
- Sebep 1: Pens, somun veya pens tutucunun konik yüzeylerindeki kirlilik veya aşınma. Bu durum pensin eksantrik oturmasına neden olur.
- Çözüm 1: Tüm bileşenleri temizleyin ve aşınma belirtileri varsa değiştirin.
- Sebep 2: Pensin kalıcı deformasyonu (örneğin, aşırı sıkma nedeniyle).
- Çözüm 2: Pensin dış konik yüzeyini ve iç çapını kontrol edin. Deformasyon varsa değiştirin.
- Sebep 3: Takımın pens içine yanlış yerleştirilmesi veya takım sapının kendisinin hasarlı/eğri olması.
- Çözüm 3: Takımı pens içine doğru ve eksenel olarak yerleştirin. Takım sapının doğruluğunu kontrol edin.
- Sebep 4: Pens tutucu gövdesinin kendisinde (iş mili ile bağlantı koniği veya pens yuvası) hasar veya aşınma.
- Çözüm 4: Pens tutucuyu iş milinden sökerek detaylı bir şekilde kontrol edin. Gerekirse pens tutucuyu değiştirin veya bakımını yaptırın.
- Sorun: Pensin Somuna veya Pens Tutucuya Sıkışması, Takılıp Çıkarılamaması.
- Sebep 1: Pensin veya somunun kirlenmesi, paslanması veya deformasyonu.
- Çözüm 1: Bileşenleri temizleyin, paslanma varsa pas sökücü kullanın ve hafifçe yağlayın. Deformasyon varsa değiştirin.
- Sebep 2: Pensin somuna yanlış şekilde takılması.
- Çözüm 2: Pensin somundaki eksantrik halkaya doğru şekilde oturduğundan emin olun.
- Sorun: Takım Sapında Çizikler veya Deformasyon İzleri.
- Sebep 1: Pensin içinde kir veya talaş birikintisi.
- Çözüm 1: Pensin içini temizleyin.
- Sebep 2: Aşırı sıkma torku uygulanması veya yanlış pens kullanılması.
- Çözüm 2: Doğru torku uygulayın ve takım çapına uygun pensi kullandığınızdan emin olun.
Uzman Tavsiyesi
ER pens takımlarının sıkmaması, CNC işleme operasyonlarında karşılaşılabilecek en kritik sorunlardan biridir ve üretkenlikten güvenlik risklerine kadar geniş bir yelpazede olumsuz sonuçlar doğurabilir. Bu sorunların çoğu, basit ancak gözden kaçan detaylardan kaynaklanmaktadır: yanlış pens seçimi, yetersiz temizlik, bileşen aşınması veya hatalı montaj. Uzman bir saha mühendisi olarak tavsiyem, bu tür sorunların önüne geçmek için proaktif bir bakım ve kontrol rutini benimsemektir. Her takım değişiminde pens, somun ve pens tutucunun konik yüzeylerini temizlemek, aşınma ve deformasyon belirtileri için düzenli görsel kontroller yapmak ve daima üretici tarafından belirtilen tork değerlerine uygun, kalibre edilmiş bir tork anahtarı kullanmak, pens takımının ömrünü uzatır ve işleme kalitesini güvence altına alır.
Unutulmamalıdır ki, takım tutucu sistemleri, kesici takımın performansını doğrudan etkileyen ve işleme hassasiyetini belirleyen kritik bileşenlerdir. Kaliteli pensler, somunlar ve pens tutucular kullanmak, uzun vadede daha az arıza, daha uzun takım ömrü, daha yüksek işleme kalitesi ve en önemlisi, daha güvenli bir çalışma ortamı anlamına gelir. Piyasada bulunan ucuz ve standart dışı ürünlerden kaçınarak, sektörde kendini kanıtlamış markaların ürünlerine yatırım yapmak, başlangıç maliyeti yüksek gibi görünse de, operasyonel verimlilik ve güvenilirlik açısından kendini fazlasıyla amorti edecektir. Herhangi bir sıkma sorunu yaşandığında, yukarıda belirtilen adımları sırasıyla kontrol etmek ve sorunu kaynağında çözmek, olası büyük arızaların ve üretim kayıplarının önüne geçecektir. Bu saha rehberi, endüstriyel otomasyon profesyonellerine, ER pens takımı sıkmama sorunlarına karşı bilinçli ve etkili çözümler üretmeleri için bir yol haritası sunmayı amaçlamaktadır.