Sepetinizde ürün bulunmuyor.
ER Pens Nedir? Takım Çapına Göre Nasıl Seçilir?
İçindekiler
ER Pensler (Elastic Ring Collets), CNC işleme merkezleri, freze ve torna tezgahlarında kesici takımları yüksek hassasiyetle tutmak için kullanılan standartlaştırılmış, esnek penslerdir. Takım çapına göre seçim, hassasiyet, takım ömrü ve iş güvenliği için kritik öneme sahiptir; daima takım şaft çapına tam uyan nominal pens çapı tercih edilmelidir.
ER Pens Nedir? Takım Çapına Göre Nasıl Seçilir? Nedir?
Endüstriyel otomasyon ve talaşlı imalat dünyasında, kesici takımların spindle’a güvenli ve hassas bir şekilde bağlanması, işleme kalitesi, takım ömrü ve genel verimlilik açısından hayati bir öneme sahiptir. Bu bağlamda, ER Pensler (Elastic Ring Collets) en yaygın ve çok yönlü takım tutma sistemlerinden biridir. ER pensler, belirli bir takım şaft çapını sıkıca kavrayarak, yüksek devirlerde dahi takımın merkezden kaçmasını (salgı) minimuma indirmeyi ve stabil bir işleme ortamı sağlamayı hedefler.
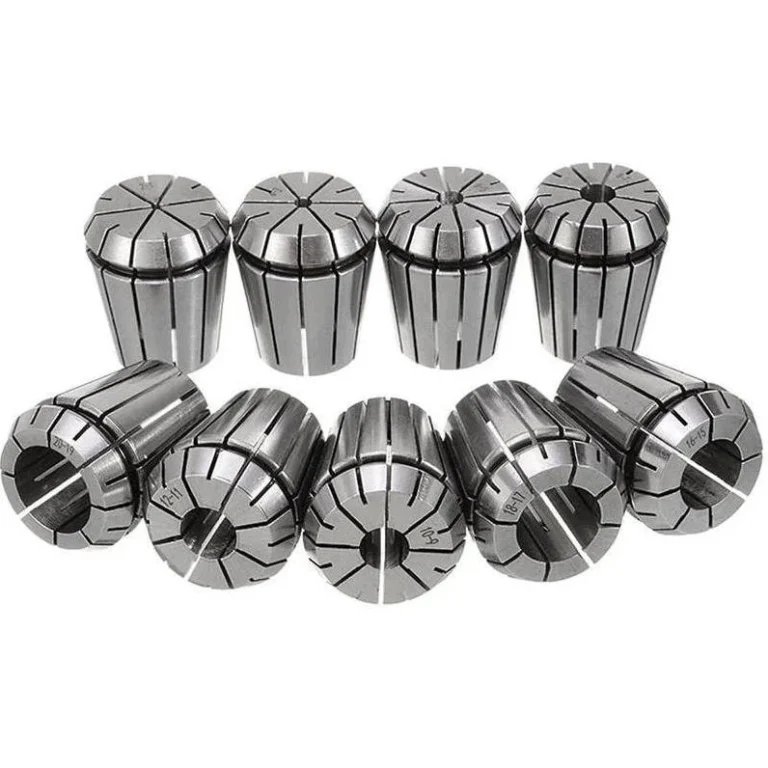
Bir ER pens, konik bir dış profile ve içinde kesici takımın şaftını tutacak silindirik bir deliğe sahip, genellikle yüksek kaliteli yay çeliğinden imal edilmiş, boylamasına yarıklar içeren esnek bir bileşendir. Bu yarıklar, pensin bir sıkma somunu (collet nut) yardımıyla pens tutucuya (collet chuck) yerleştirilip sıkıldığında esneyerek takım şaftını eşit ve güçlü bir şekilde kavramasını sağlar. ER pens sistemleri, DIN 6499 veya ISO 15488 gibi uluslararası standartlara göre üretilir, bu da farklı üreticilerin ürünleri arasında uyumluluk sağlar.
ER pens serileri, genellikle tutabilecekleri maksimum takım çapına göre adlandırılır. En yaygın seriler arasında ER-8, ER-11, ER-16, ER-20, ER-25, ER-32, ER-40 ve ER-50 bulunur. Her serinin belirli bir nominal sıkma aralığı vardır. Örneğin, bir ER-32 pens, genellikle 2 mm’den 20 mm’ye kadar çeşitli çaplardaki takımları tutabilir, ancak her bir takım çapı için o çapa özel bir ER-32 pensi kullanılmalıdır. Örneğin, 10 mm çapında bir takım için ER-32-10 pensi, 16 mm çapında bir takım için ER-32-16 pensi gereklidir. Bu, takımın pens içine tam ve doğru oturmasını sağlayarak maksimum kavrama gücü ve minimum salgı elde edilmesini temin eder.
Çalışma Prensibi ve Teknik Veriler
ER penslerin çalışma prensibi oldukça basittir ancak mühendislik hassasiyeti gerektirir. Pens, konik bir yuvaya sahip pens tutucuya yerleştirilir. Kesici takım pensin içine takıldıktan sonra, bir sıkma somunu pens tutucunun üzerine vidalanır. Somun sıkıldıkça, iç kısmındaki konik yüzey pensin dış konik yüzeyini iter ve pensin boylamasına yarıkları sayesinde iç çapı daralır. Bu daralma, takım şaftını dört veya altı noktadan (pensin yarık sayısına bağlı olarak) eşit bir kuvvetle sıkıca kavrar. Bu mekanizma, yüksek devirlerde bile takımın eksenel ve radyal hareketini engelleyerek stabil bir işleme sağlar.
Teknik Veriler ve Seçim Kriterleri:
- Malzeme: Genellikle özel alaşımlı yay çeliği (örneğin 65Mn veya 40CrMnTi) kullanılır. Bu çelikler, yüksek elastikiyet, aşınma direnci ve sertlik (genellikle HRC 44-48) sağlar.
- Hassasiyet Sınıfları (Runout/Salgı): ER pensler farklı hassasiyet sınıflarında üretilir. Bu sınıflar, pensin takımı ne kadar merkezde tutabildiğini, yani “salgı” miktarını (Total Indicated Runout – TIR) belirtir.
- Standart (B Sınıfı): Genellikle 0.015 mm – 0.020 mm (15-20 mikron) TIR. Daha genel uygulamalar için uygundur.
- Hassas (A Sınıfı): Genellikle 0.008 mm – 0.010 mm (8-10 mikron) TIR. Daha yüksek hassasiyet gerektiren uygulamalar için.
- Süper Hassas (AA Sınıfı): Genellikle 0.005 mm (5 mikron) veya daha az TIR. Yüksek hızlı işleme, kalıpçılık ve çok dar toleranslı işler için idealdir.
Salgı ne kadar düşük olursa, işlenen yüzey kalitesi o kadar iyi olur, takım ömrü uzar ve titreşim azalır.
- Sıkma Aralığı: Her ER pens, nominal çapına göre belirli bir sıkma aralığına sahiptir. Örneğin, 10 mm’lik bir ER-32 pensi genellikle 10 mm çapındaki takımları en iyi şekilde kavrar. Bazı pensler, nominal çapın altında 0.5 mm’ye kadar esneme kabiliyetine sahip olabilir (örn. 10 mm pens 9.5 mm’yi tutabilir), ancak bu durum pensin ömrünü kısaltabilir ve salgıyı artırabilir. Asla pensin nominal çapından daha büyük bir takım takılmamalıdır. En iyi performans için her zaman takım şaft çapına tam uygun pens kullanılmalıdır.
- Soğutma Sıvısı İçin Sızdırmaz Pensler: Bazı uygulamalar, takım içinden soğutma sıvısı geçişi gerektirir. Bu tür durumlar için, sızdırmazlık halkasına sahip özel “sızdırmaz ER pensler” (sealed ER collets) mevcuttur. Bu pensler, soğutma sıvısının pens tutucudan dışarı sızmasını engeller ve yüksek basınçlı soğutma sıvısının doğrudan kesme bölgesine ulaşmasını sağlar.
- Uygulama Alanları: ER pensler, frezeleme, delme, raybalama, kılavuz çekme ve hatta bazı taşlama uygulamalarında geniş bir kullanım alanına sahiptir. CNC router‘lar, işleme merkezleri ve üniversal freze tezgahlarında vazgeçilmezdir.
| Parametre | Değer/Açıklama |
|---|---|
| ER Pens Serisi | ER-8’den ER-50’ye kadar (maksimum takım çapına göre adlandırılır) |
| Malzeme | Yüksek Kaliteli Yay Çeliği (65Mn, 40CrMnTi) |
| Sertlik | HRC 44-48 (işlem görmüş ve taşlanmış) |
| Hassasiyet Sınıfı (TIR) | AA (≤0.005 mm), A (≤0.010 mm), B (≤0.015 mm) |
| Nominal Sıkma Aralığı | Her pens kendi nominal çapını tutar (örn. ER-32-16 pensi 16mm takım için) |
| Standart | DIN 6499 / ISO 15488 |
| Uygulama Alanları | Frezeleme, Delme, Raybalama, Kılavuz Çekme, Kalıpçılık, Yüksek Hızlı İşleme |

Sahada Dikkat Edilmesi Gerekenler
- Doğru Takım Çapına Göre Pens Seçimi: Bu, en kritik adımdır. Daima kesici takımın şaft çapına tam olarak uyan nominal çaptaki pensi seçmelisiniz. Örneğin, 12 mm şaft çapına sahip bir freze ucu için mutlaka 12 mm ER pensi kullanılmalıdır. 11.5 mm’lik bir pensi 12 mm’lik takım için kullanmaya çalışmak, pensi zorlar, hasar görmesine neden olur ve takımın tam olarak kavranamaması sonucu salgı ve titreşim sorunlarına yol açar. Tersine, 12.5 mm’lik bir pensi 12 mm’lik takım için kullanmak, yeterli sıkma kuvveti sağlamaz ve takımın kaymasına neden olabilir.
- Temizlik ve Bakım: Pensler, pens tutucular ve sıkma somunları kullanımdan önce ve sonra mutlaka temizlenmelidir. Talaş, toz, yağ ve diğer kirleticiler, pensin tam olarak oturmasını engelleyerek salgıyı artırır, sıkma kuvvetini düşürür ve takımın kaymasına neden olabilir. Basınçlı hava ve uygun temizlik spreyleri bu işlem için idealdir. Düzenli temizlik, pensin ömrünü uzatır ve işleme kalitesini garanti eder.
- Sıkma Torkunun Önemi: Pens somununu sıkarken uygun tork değerine uyulması çok önemlidir. Aşırı sıkma, pensin ve somunun deformasyonuna, hatta kırılmasına yol açabilir. Yetersiz sıkma ise takımın kaymasına, salgının artmasına ve işleme sırasında takımın fırlamasına neden olabilir. Her pens serisi ve somun tipi için belirlenmiş tork değerleri vardır. Bu değerlere ulaşmak için tork anahtarı kullanılması şiddetle tavsiye edilir. Tork anahtarı, tutarlı ve güvenli bir sıkma sağlar.
- Takım Uzunluğu ve Çıkıntı: Kesici takımın pens içinden ne kadar dışarıda kaldığı, işleme stabilitesini doğrudan etkiler. Takım ne kadar kısa tutulursa, rijitlik o kadar artar, titreşim azalır ve salgı minimuma iner. Mümkün olduğunca takımın pens tutucuya derinlemesine yerleştirilmesi ve sadece gerekli kesme uzunluğunun dışarıda bırakılması önerilir. Aşırı uzun takım çıkıntıları, titreşimi artırarak yüzey kalitesini düşürür ve takım ömrünü kısaltır.
- Pens Değişimi ve Kontrolü: ER pensler zamanla aşınabilir veya deforme olabilir. Özellikle sık sık takım değiştirilen veya yüksek devirlerde çalışan penslerin düzenli olarak kontrol edilmesi gerekir. Pensin yarıklarında çatlaklar, konik yüzeylerde aşınma veya deformasyon belirtileri varsa, pens hemen değiştirilmelidir. Hasarlı bir pens kullanmak, işleme kalitesini düşürür ve ciddi güvenlik riskleri oluşturabilir.
- Pens Tutucu Uyumu: Pensin kullanılacağı pens tutucunun (collet chuck) tipi (BT, CAT, HSK, SK vb.) ve kalitesi de önemlidir. Yüksek kaliteli bir pens tutucu, pensin tam olarak oturmasını ve minimum salgı ile çalışmasını sağlar. Pens tutucunun konik yuvasının temizliği ve durumu da pens performansını doğrudan etkiler.

Sık Karşılaşılan Sorunlar ve Çözümleri
ER pens sistemlerinin doğru kullanılması, verimli ve kaliteli bir üretim süreci için elzemdir. Ancak sahada bazı yaygın sorunlarla karşılaşılabilir. İşte bunlardan bazıları ve çözüm önerileri:
- Takım Kayması veya Titreşim:
- Sorun: İşleme sırasında takımın pens içinde kayması veya aşırı titreşim yapması, yüzey kalitesinin bozulmasına, takım kırılmasına ve hatta iş parçasının hasar görmesine neden olur.
- Olası Nedenler: Yanlış pens çapı (takım şaftından daha büyük), pensin veya pens tutucunun kirliliği, yetersiz sıkma torku, aşınmış pens.
- Çözüm: Takım şaft çapına tam olarak uyan pensi seçin. Pens, pens tutucu ve somunu düzenli olarak temizleyin. Tork anahtarı kullanarak önerilen sıkma torkuna ulaşın. Aşınmış veya hasarlı pensleri derhal yenisiyle değiştirin.
- Yüksek Salgı (Runout):
- Sorun: Takımın spindle ekseninden kaçık dönmesi, işlenen yüzeyde izler bırakır, takım ömrünü kısaltır, titreşimi artırır ve hassasiyeti düşürür.
- Olası Nedenler: Kirli pens veya pens tutucu konik yüzeyleri, hasarlı veya deforme olmuş pens, düşük kaliteli pens, yanlış montaj (pensin somuna doğru takılmaması).
- Çözüm: Tüm bileşenleri titizlikle temizleyin. Pensin ve pens tutucunun konik yüzeylerini kontrol edin, herhangi bir hasar varsa değiştirin. Yüksek hassasiyetli (AA sınıfı) pensler kullanmayı düşünün. Pensin somuna doğru şekilde takıldığından ve ardından tutucuya yerleştirildiğinden emin olun.
- Pens Kırılması veya Deformasyonu:
- Sorun: Pensin yarıklarında çatlaklar oluşması, konik yüzeylerinin ezilmesi veya kalıcı deformasyon göstermesi.
- Olası Nedenler: Aşırı sıkma torku, nominal çapından daha büyük bir takımın zorla takılması, pensin ömrünü tamamlamış olması.
- Çözüm: Daima tork anahtarı kullanarak doğru tork değerine ulaşın. Takım şaftına tam uyan pens çapını kullanın. Pensleri düzenli olarak kontrol edin ve aşırı aşınma veya hasar belirtileri gösterenleri değiştirin.
- Takım Ömründe Azalma:
- Sorun: Kesici takımların normalden daha hızlı körelmesi veya kırılması.
- Olası Nedenler: Yüksek salgı, aşırı titreşim, takımın pens içinde kayması, yetersiz soğutma.
- Çözüm: Yukarıdaki tüm sorun giderme adımlarını uygulayarak takım tutma sisteminin hassasiyetini ve stabilitesini sağlayın. Doğru kesme parametrelerini ve yeterli soğutma sıvısı kullanımını kontrol edin. Sızdırmaz pensler ile takım içinden soğutma sıvısı veriliyorsa, pensin doğru tipte olduğundan emin olun.
Uzman Tavsiyesi
Endüstriyel otomasyonun kalbinde yer alan talaşlı imalat süreçlerinde, ER pensler gibi basit görünen ancak kritik öneme sahip bileşenlerin doğru seçimi ve kullanımı, üretim kalitesi, verimlilik ve maliyet etkinliği üzerinde doğrudan etkilidir. Bu detaylı rehberde de görüldüğü üzere, bir ER pensin seçimi sadece “hangi ER serisi?” sorusuyla sınırlı değildir; aynı zamanda takım şaft çapına tam uyum, pensin hassasiyet sınıfı, malzeme kalitesi ve kullanım senaryosuna uygunluğu gibi birçok faktörü kapsar. Uzman bir gözle bakıldığında, takım çapına göre doğru ER pensini seçmek, sadece bir teknik gereklilik değil, aynı zamanda operasyonel mükemmelliğin temelini oluşturan stratejik bir karardır. Yanlış pens seçimi, yüksek salgıya, takım kaymasına, işlenmiş yüzey kalitesinin düşmesine, takım ömrünün kısalmasına ve hatta makineye zarar verebilecek ciddi güvenlik risklerine yol açabilir. Bu nedenle, her zaman kesici takımın şaft çapına tam olarak uyan, yüksek kaliteli ve uygun hassasiyet sınıfındaki bir ER pensi tercih edilmelidir. Ayrıca, penslerin, pens tutucuların ve sıkma somunlarının düzenli olarak temizlenmesi, aşınma ve hasar açısından kontrol edilmesi ve tork anahtarı kullanılarak doğru sıkma torklarının uygulanması, istikrarlı ve güvenilir bir işleme süreci için vazgeçilmezdir. Unutulmamalıdır ki, takım tutma sistemine yapılan yatırım, kesici takımlara, makineye ve nihayetinde üretilen ürünün kalitesine yapılan bir yatırımdır. Bu nedenle, ER pens seçimi ve bakımı konusunda gösterilecek özen, işletmelerin rekabet gücünü artırarak uzun vadede önemli getiriler sağlayacaktır. Endüstriyel otomasyon profesyonelleri olarak, bu temel prensiplere bağlı kalmak, üretim süreçlerimizde sürekli iyileşmeyi ve en yüksek standartlarda performansı garanti altına alacaktır.