Sepetinizde ürün bulunmuyor.
ER Pens Kirliyse Kesim Kalitesi Nasıl Bozulur?
İçindekiler
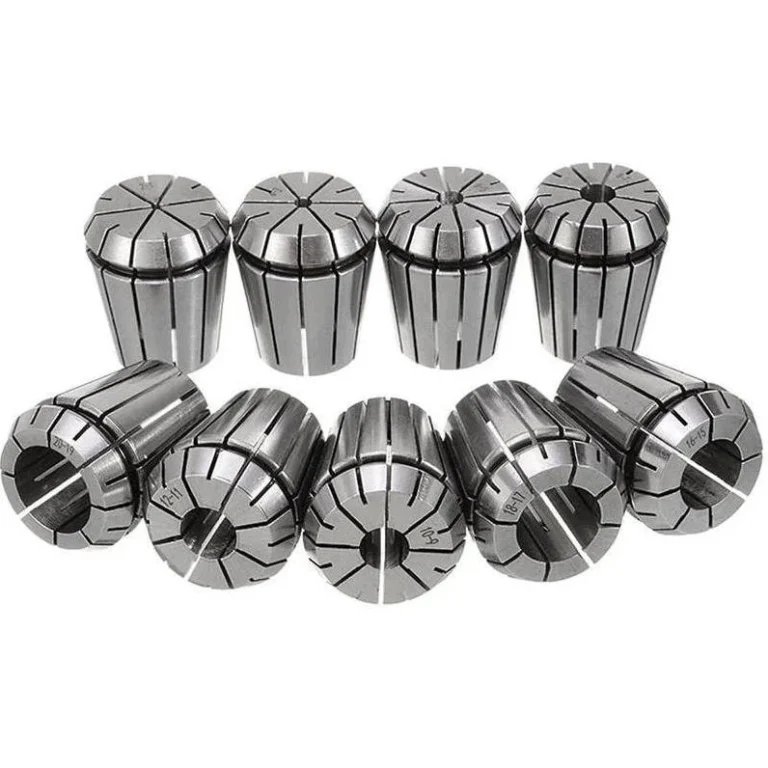
ER penslerin kirli olması, takımın eksenel salgısını (runout) artırarak kesim kalitesini doğrudan bozar. Bu durum, yüzey pürüzlülüğünü kötüleştirir, boyutsal hassasiyeti düşürür, takım ömrünü kısaltır ve iş parçası üzerinde istenmeyen izler bırakır. Kir, pens ile takım sapı arasındaki tam teması engeller, titreşime yol açar ve dengesiz kesme kuvvetleri oluşturur.
ER Pens Kirliyse Kesim Kalitesi Nasıl Bozulur? Nedir?
Endüstriyel otomasyon ve CNC işleme süreçlerinde, kesici takımın iş miline doğru ve sabit bir şekilde bağlanması, elde edilecek nihai ürün kalitesi için kritik öneme sahiptir. Bu bağlantıyı sağlayan en yaygın ve etkili ekipmanlardan biri ER penslerdir (collets). ER pensler, konik yapıları sayesinde takım sapını eşit ve güçlü bir şekilde kavrayarak işleme sırasında stabilite sağlar. Ancak, bu penslerin kirlenmesi, tüm bu hassasiyet mekanizmasını olumsuz etkiler ve kesim kalitesinde ciddi bozulmalara yol açar. Kirli bir ER pens, takım sapı ile pensin iç yüzeyi arasında veya pens ile pens somunu ve iş mili koniği arasında tam ve homojen bir temas kurulmasını engeller. Bu durum, takımın merkezden kaçmasına, yani eksenel salgı (runout) değerinin artmasına neden olur. Artan salgı, kesici kenarların iş parçasına düzensiz ve dengesiz bir şekilde temas etmesine, dolayısıyla beklenen hassasiyet ve yüzey kalitesinin elde edilememesine yol açar. Bu sadece estetik bir sorun değil, aynı zamanda işlevsel ve ekonomik bir problemdir; takım ömrü kısalır, işleme süreleri uzar ve hurda oranı artabilir.
Çalışma Prensibi ve Teknik Veriler
ER pensler, iş mili somunu sıkıldığında, pensin konik dış yüzeyinin iş mili iç koniğine doğru itilmesiyle takım sapını sıkıştırarak çalışır. Bu sıkıştırma işlemi, takımın ekseninde kalmasını ve işleme sırasında titreşimleri absorbe etmesini sağlar. Ancak, bu sistemin hassasiyeti, tüm temas yüzeylerinin temiz ve pürüzsüz olmasına bağlıdır. Kirli bir pens, bu kritik temas yüzeylerinde boşluklar veya dengesiz basınç noktaları oluşturur. Örneğin, metal talaşları, soğutma sıvısı kalıntıları, yağ, toz veya diğer yabancı maddeler pensin iç koniği, dış koniği veya takım sapı üzerinde birikerek aşağıdaki teknik sorunlara yol açar:
- Artan Eksenel Salgı (Runout): Kir, takımın eksenel merkezden kaymasına neden olur. Milimetre cinsinden ölçülen bu sapma, kesici takımın her dönüşünde iş parçasını farklı noktalardan kesmesine yol açar. Yüksek salgı, özellikle hassas işleme, delik delme veya frezeleme işlemlerinde boyutsal sapmalara ve tolerans dışı parçalara neden olur. Normalde, kaliteli bir ER pens sisteminde salgı değeri 0.005 mm (5 mikron) altında olmalıyken, kirli bir pens ile bu değer kolayca 0.020 mm ve üzerine çıkabilir.
- Dengesiz Takım Yüklemesi: Salgı arttığında, takımın sadece bir veya birkaç kesici kenarı aşırı yük altında kalır. Bu durum, tüm kesici kenarların eşit şekilde aşınması yerine, belirli kenarlarda hızlı aşınma veya kırılmalara yol açar. Bu da takım ömrünü önemli ölçüde kısaltır ve sık takım değişimleri gerektirir.
- Mikro-Titreşimler ve Yüzey Pürüzlülüğü: Kirin neden olduğu dengesiz sıkma, işleme sırasında takımda mikro-titreşimlere yol açar. Bu titreşimler, işlenmiş yüzeyde istenmeyen izler, dalgalanmalar veya mat bir görünüm oluşmasına neden olur. Yüzey pürüzlülüğü değerleri (Ra, Rz) artar ve istenen estetik veya fonksiyonel yüzey kalitesi elde edilemez.
- Isı Birikimi: Dengesiz kesme kuvvetleri ve artan sürtünme, kesim noktasında lokalize ısı birikimine neden olabilir. Bu durum, hem takımın hem de iş parçasının termal deformasyonuna yol açarak boyutsal hassasiyeti daha da kötüleştirebilir ve takım ömrünü olumsuz etkileyebilir.
- Pens ve Somun Aşınması: Kirli yüzeyler, pensin somunla veya iş mili koniğiyle tam temas etmesini engellediği için, sıkma sırasında aşırı kuvvet uygulanabilir. Bu, pensin veya somunun erken aşınmasına, deformasyonuna veya hatta çatlamasına neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| ER Pens Tipi | ER8’den ER50’ye kadar çeşitli boyutlar |
| Sıkma Aralığı | Nominal çaptan -0.5 mm’ye kadar (örn: Ø6 pens için Ø5.5-6.0 mm) |
| Maksimum Salgı (Temiz Pens) | 0.005 mm (5 mikron) veya daha iyi (hassasiyet sınıfına göre) |
| Kirli Pensin Salgıya Etkisi | 0.020 mm (20 mikron) ve üzerine çıkabilir |
| Yüzey Pürüzlülüğü Etkisi | Ra değerini %50’den fazla artırabilir |
| Takım Ömrü Azalması | %30-%70 oranında kısalma gözlemlenebilir |
| Kesim Hassasiyeti Kaybı | Tolerans aralığının dışına çıkma riski yüksek |
| Titreşim Amplitüdü Artışı | %100’den fazla artış görülebilir |

Sahada Dikkat Edilmesi Gerekenler
- Düzenli ve Kapsamlı Temizlik: ER penslerin, pens somunlarının ve iş mili koniklerinin her takım değişiminde veya belirli aralıklarla temizlenmesi esastır. Temizlik için basınçlı hava, özel pens fırçaları, alkol bazlı temizleyiciler veya ultrasonik temizleyiciler kullanılabilir. Özellikle pensin iç ve dış konik yüzeyleri ile somunun dişleri ve konik yüzeyi kirlerden arındırılmalıdır. Takım sapının da temiz olduğundan emin olunmalıdır.
- Doğru Montaj ve Torklama: Pens ve takım takıldıktan sonra pens somununun doğru torklama anahtarı ile ve üreticinin belirttiği tork değerinde sıkılması gerekmektedir. Aşırı sıkma, pensin deformasyonuna veya somunun yıpranmasına neden olabilirken, yetersiz sıkma takımın kaymasına yol açar. Torklama öncesinde somun dişlerinin hafifçe yağlanması, sürtünmeyi azaltarak daha doğru ve homojen bir sıkma sağlar.
- Pens ve Somun Kontrolü: Pensler ve somunlar zamanla aşınabilir veya darbe alabilir. İç ve dış konik yüzeylerde gözle görülür aşınma, çizik, çapak veya deformasyon olup olmadığı düzenli olarak kontrol edilmelidir. Aşınmış veya hasarlı pensler ile somunlar derhal yenileriyle değiştirilmelidir, çünkü bunlar temiz olsalar bile doğru sıkma ve salgı kontrolünü sağlayamazlar.
- Takım Sapı Temizliği ve Durumu: Takımın işleme öncesi yüzeyinde yağ, talaş veya kir olmadığından emin olunmalıdır. Kirli veya hasarlı (çizik, ezik) takım sapları, pens ile tam temas kuramayacağı için pensin performansını düşürür.
- Soğutma Sıvısı Yönetimi: Kesme işlemi sırasında kullanılan soğutma sıvıları, yanlış yönetildiğinde penslerin içinde veya yüzeylerinde kalıntı bırakabilir. Soğutma sıvısının kalitesi, filtrasyonu ve uygulama şekli, penslerin kirlenme hızını doğrudan etkiler. İşlem sonrası penslerin ve takımların kalıntı bırakmayan bir şekilde kurutulması önemlidir.
- Doğru Pens Seçimi ve Depolama: Her takım çapı için doğru pens kullanılmalıdır (örn: 6 mm çapındaki bir takım için 6 mm pens, 5.5 mm için değil). Pensler kullanılmadığında, toz ve kirden uzak, koruyucu kutularında veya kapalı çekmecelerde saklanmalıdır. Bu, uzun ömürlü ve performanslı bir kullanım için önemlidir.

Sık Karşılaşılan Sorunlar ve Çözümleri
Kirli ER pensler nedeniyle sahada karşılaşılan sorunlar genellikle tekrarlayan ve maliyetli problemlerdir. Bu sorunların doğru teşhisi ve çözümü, üretim verimliliği için hayati öneme sahiptir.
-
Sorun 1: Kesici Takım Ömrünün Anormal Derecede Kısa Olması veya Sık Kırılmalar.
Açıklama: Takım, beklenenden çok daha kısa sürede köreliyor, kenarları kırılıyor veya işlem sırasında tamamen kopuyor. Bu durum, özellikle hassas ve pahalı takımlarda büyük maliyetlere yol açar.
Neden: Kirli pens nedeniyle oluşan yüksek eksenel salgı, takımın sadece bir veya birkaç kesici kenarının aşırı yüklenmesine neden olur. Bu dengesiz yük dağılımı, lokalize stres ve ısı birikimine yol açarak takımın erken aşınmasına veya kırılmasına neden olur.
Çözüm: Her takım değişiminde pensi, pens somununu ve takım sapını dikkatlice temizleyin. İş mili koniğini de kontrol edin ve gerekirse temizleyin. Takım salgısını bir komparatör saati ile kontrol edin; kabul edilebilir sınırlar içinde değilse, pensi değiştirin veya temizlik prosedürlerini gözden geçirin. Pensin ve somunun aşınma belirtilerini kontrol edin ve gerekirse yenileyin.
-
Sorun 2: İşlenmiş Yüzeyde Kötü Kalite, Pürüzlülük veya Çizikler.
Açıklama: İşlenmiş parçaların yüzeyinde istenmeyen dalgalanmalar, mat bölgeler, belirgin takım izleri veya kabul edilemez seviyede pürüzlülük (yüksek Ra değeri) görülür.
Neden: Yüksek salgı ve pensin neden olduğu mikro-titreşimler, takımın iş parçasına düzenli bir şekilde temas etmesini engeller. Bu durum, kesme işleminin düzensiz olmasına ve yüzey kalitesinin bozulmasına yol açar.
Çözüm: Pens, somun ve takım sapının temizliğini sağlayın. Salgı değerlerini kontrol edin. Kesme parametrelerini (devir, ilerleme) optimize edin, ancak temiz bir pens olmadan bu optimizasyonun etkisi sınırlı kalacaktır. Gerekirse daha yüksek hassasiyetli pensler veya hidrolik/shrink-fit takım tutucular gibi alternatifleri değerlendirin.
-
Sorun 3: İş Parçasında Boyutsal Sapmalar veya Tolerans Dışı Üretim.
Açıklama: İşlenmiş parçaların ölçüleri, belirtilen toleransların dışında kalır. Özellikle delik çapları, yuva genişlikleri veya profil ölçülerinde sapmalar gözlemlenir.
Neden: Kirli bir pensin neden olduğu salgı, takımın nominal merkezinden kaymasına yol açar. Bu kayma, işlenen geometrinin gerçek boyutlarından farklı çıkmasına neden olur.
Çözüm: Takım salgısını en aza indirmek için pensin, somunun ve takım sapının temizliğini ve doğru montajını sağlayın. İş mili koniğinin de temiz ve hasarsız olduğundan emin olun. Periyodik olarak salgı ölçümü yaparak pens sisteminin performansını izleyin. Gerekirse takım tutucu sistemini kalibre edin veya aşınmış parçaları değiştirin.
-
Sorun 4: Pensin Takımı Sıkı Tutamaması veya İşleme Sırasında Takımın Kayması.
Açıklama: İşleme sırasında takımın pens içinde dönmesi, yukarı-aşağı hareket etmesi veya tamamen yerinden çıkması durumu.
Neden: Pens ile takım sapı arasında kir nedeniyle tam temas olmaması, pensin sıkma kuvvetinin yetersiz kalmasına yol açar. Ayrıca, pensin kendisinin veya somunun aşınmış olması da sıkma kuvvetini azaltabilir.
Çözüm: Pensin, somunun ve takım sapının kir ve yağdan arındırıldığından emin olun. Pens somununu üreticinin belirttiği tork değerinde sıkın. Pensin ve somunun aşınma veya hasar belirtileri gösterip göstermediğini kontrol edin; özellikle pensin çatlakları veya deformasyonları varsa derhal değiştirin. Takım sapının doğru boyutta ve temiz olduğundan emin olun.
Uzman Tavsiyesi
ER penslerin kirlenmesi, CNC işleme süreçlerinde sıkça göz ardı edilen ancak sonuçları itibarıyla oldukça maliyetli ve yıkıcı olabilen bir problemdir. Yüzey kalitesinden boyutsal hassasiyete, takım ömründen üretim verimliliğine kadar birçok kritik parametreyi doğrudan etkileyen bu durum, modern imalatın vazgeçilmez hassasiyetini tehlikeye atar. Temiz bir pens, sadece “daha iyi” bir kesim sağlamakla kalmaz, aynı zamanda tutarlı, tekrarlanabilir ve öngörülebilir sonuçlar elde etmenin temelini oluşturur. Saha tecrübelerimiz göstermektedir ki, birçok “anlaşılamayan” takım kırılması, yüzey bozukluğu veya boyutsal sapma problemi, genellikle basit bir pens temizliği veya değişimi ile çözülebilmektedir. Bu nedenle, operatörlerin ve bakım personelinin pens temizliğinin ve doğru montajının önemine dair düzenli eğitimler alması, bu konuda farkındalıklarının artırılması büyük önem taşır. Üretim ortamında, “hızlı olmak” adına yapılan temizlikten ödün verme veya aşınmış pensleri kullanmaya devam etme gibi pratikler, kısa vadede zaman kazandırıyor gibi görünse de, uzun vadede yüksek hurda oranı, artan takım maliyetleri, uzayan duruş süreleri ve genel üretim kalitesindeki düşüş nedeniyle çok daha büyük maliyetlere yol açmaktadır. Bu sebeple, her takım değişiminde pensi, somunu ve takım sapını temizlemek, düzenli olarak penslerin aşınma durumunu kontrol etmek ve doğru torklama anahtarı ile üretici spesifikasyonlarına uygun sıkma torklarını uygulamak, birer rutin haline getirilmelidir. Unutulmamalıdır ki, hassas işleme, en temel detaylara gösterilen özenle başlar ve ER penslerin temizliği, bu detayların başında gelir. Bu basit ama kritik adım, yatırımınız olan pahalı CNC makinelerinizin ve kesici takımlarınızın potansiyelini tam olarak ortaya çıkarmanıza ve rekabetçi bir üretim ortamında başarıya ulaşmanıza olanak tanıyacaktır.