Sepetinizde ürün bulunmuyor.
CNC Tabla Eğriyse Kesim Kalitesi Nasıl Bozulur?

İçindekiler
CNC tabla eğriliği, kesim derinliğinde tutarsızlık, parça boyutlarında sapma, yüzey pürüzlülüğü ve kenar kusurlarına yol açarak kesim kalitesini ciddi şekilde bozar. Bu durum, takım aşınmasını artırır, malzeme israfına neden olur ve üretim verimliliğini düşürerek işletme maliyetlerini yükseltir.
CNC Tabla Eğriyse Kesim Kalitesi Nasıl Bozulur? Nedir?
Endüstriyel otomasyonun temel taşlarından olan CNC (Bilgisayarlı Sayısal Kontrol) makineleri, yüksek hassasiyetli kesim, oyma ve işleme yetenekleriyle modern üretimin vazgeçilmezidir. Ancak bu makinelerin performansını doğrudan etkileyen kritik bir bileşen, üzerinde iş parçalarının konumlandığı ve sabitlendiği CNC tablasıdır. Eğer bir CNC tablası düzlemselliğini yitirmiş, yani eğrilmiş veya dalgalı bir yapıya sahipse, bu durum kesim kalitesini kökten bozarak ciddi üretim sorunlarına yol açar. Tabla eğriliği, iş parçasının Z eksenindeki konumunun her noktada farklı olmasına neden olur. Bu da, belirlenen kesim derinliğinin uygulanamaması, işlenmiş parçaların geometrik olarak hatalı olması ve genel yüzey kalitesinin düşmesi gibi bir dizi domino etkisi yaratır. Sonuç olarak, üretilen parçalar teknik spesifikasyonları karşılamaz, hurda oranı artar ve işletme için ek maliyetler doğar.
Çalışma Prensibi ve Teknik Veriler
Bir CNC makinesi, G kodları aracılığıyla takımın (kesici ucun) X, Y ve Z eksenlerindeki hareketlerini milimetrik hassasiyetle kontrol eder. Normal şartlarda, iş parçası düz ve stabil bir tabla üzerine sabitlenir. Takım, belirlenen Z derinliğine inerek malzemeyi işler. Ancak tabla eğriyse, bu ideal çalışma prensibi bozulur. Eğrilik nedeniyle, tabla yüzeyi ile takım arasındaki Z mesafesi her noktada farklılık gösterir. Örneğin, tabla çukurlaşan bir bölgede ise takım olması gerekenden daha derine inebilir; tümsek bir bölgede ise daha az malzeme kaldırır veya hiç kesmeyebilir. Bu durum, aşağıdaki teknik sorunlara yol açar:
- Derinlik Tutarsızlığı: En belirgin sorunlardan biridir. Kesim derinliği, iş parçasının farklı bölgelerinde değişir. Bu, özellikle hassas derinlik gerektiren cebelleme, kanal açma veya gravür işlemlerinde büyük sorunlara yol açar. Örneğin, 10 mm derinliğinde bir kanal açılması gereken yerde, tabla eğriliği nedeniyle bazı bölgelerde 9.5 mm, bazı bölgelerde ise 10.5 mm derinlik oluşabilir.
- Boyutsal Sapmalar: Parçaların nihai boyutları ve geometrileri etkilenebilir. Özellikle büyük parçaların işlenmesinde, eğriliğin etkisiyle uzun kenarların paralelliği veya köşelerin dikliği bozulabilir. Bu, montajda uyumsuzluklara ve ürünün işlevselliğinin azalmasına neden olur.
- Yüzey Kalitesi Bozukluğu: Kesim derinliğindeki dalgalanmalar, işlenmiş yüzeylerde pürüzlülüğe, dalgalanmalara ve çapaklanmalara yol açar. Bu durum, ek zımparalama veya son işlem gerektirerek üretim süresini ve maliyetini artırır.
- Kenar Kalitesi Kusurları: Dik veya düzgün olması gereken kenarlar, tabla eğriliği nedeniyle eğimli, yuvarlak veya düzensiz olabilir. Özellikle keskin hatlar ve hassas profiller gerektiren uygulamalarda bu kabul edilemez.
- Takım Ömrünün Azalması: Eğri bir tabla üzerinde kesim yaparken, takım dengesiz yüklere maruz kalır. Bazı bölgelerde aşırı malzeme kaldırmaya çalışırken, bazı bölgelerde boşta dönebilir. Bu dengesiz yüklenme, takımın aşırı ısınmasına, daha hızlı aşınmasına ve hatta kırılmasına neden olarak takım ömrünü önemli ölçüde kısaltır.
- Malzeme İsrafı: Hatalı kesilen parçalar hurdaya ayrılmak zorunda kalır, bu da hammadde israfına ve üretim maliyetlerinin artmasına neden olur.
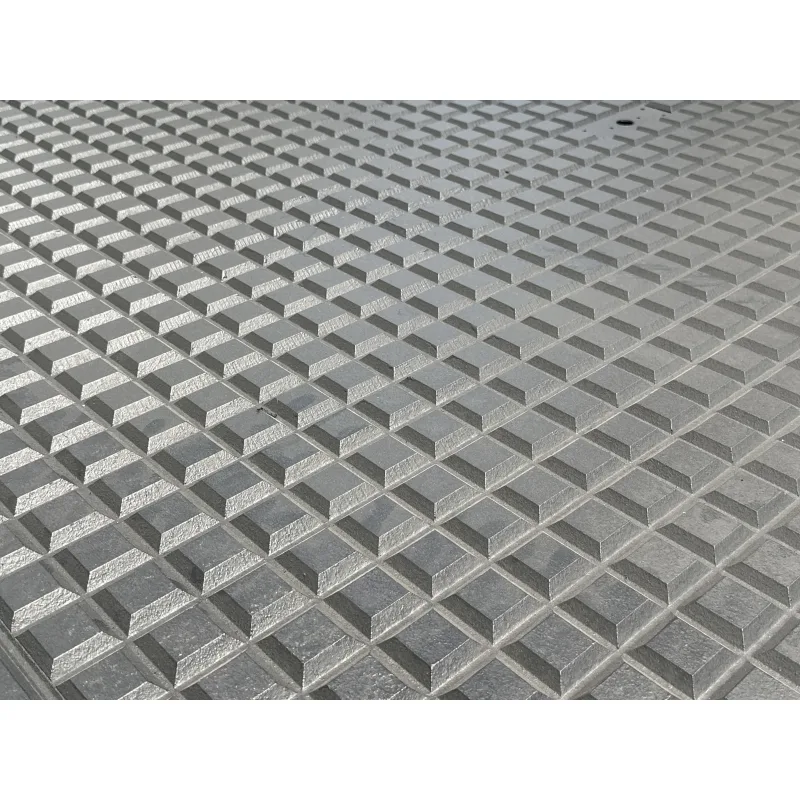
- Parça Bağlama Sorunları: Özellikle vakum tablalarında, tabla yüzeyindeki eğrilik hava sızıntılarına yol açarak iş parçasının yeterince sıkı tutulmasını engeller. Bu da kesim sırasında parçanın hareket etmesine ve daha büyük hatalara neden olabilir.
| Parametre | Değer/Açıklama |
|---|---|
| Tabla Düzlemsellik Toleransı (Endüstriyel) | Genellikle ±0.05 mm ila ±0.1 mm arası (parça hassasiyetine göre değişir) |
| Maksimum Kabul Edilebilir Tabla Eğriliği | Makine boyutuna ve uygulama hassasiyetine göre 0.05 mm’den 0.5 mm’ye kadar değişebilir. |
| Ortalama Derinlik Sapması (Eğri Tablada) | Tabla eğriliğinin %50 ila %100’ü kadar (örn: 0.2 mm eğrilikte 0.1-0.2 mm derinlik sapması) |
| Yüzey Pürüzlülüğü (Ra) Etkisi | Eğri tablada Ra değeri hedef değerin 2-5 katına kadar artabilir (örn: Ra 1.6 hedeflenirken Ra 3.2-8.0 çıkabilir) |
| Boyutsal Tolerans Etkisi (Uzunluk/Genişlik) | Eğrilik nedeniyle ±0.1 mm’den ±0.5 mm’ye kadar ek sapmalar oluşabilir. |
| Takım Ömrü Azalması | Dengesiz yükler nedeniyle %20 ila %50 oranında azalma gözlemlenebilir. |
| Malzeme Fire Oranı Artışı | %5’ten %25’e kadar artış görülebilir, özellikle hassas üretimde. |
Sahada Dikkat Edilmesi Gerekenler
- Düzenli Tabla Düzlemsellik Kontrolü: CNC makinesinin tablası, periyodik olarak düzlemsellik açısından kontrol edilmelidir. Bu kontrol, hassas bir komparatör saati, lazer interferometre veya özel kalibrasyon araçları kullanılarak yapılmalıdır. Özellikle yoğun kullanımdan sonra veya makine yer değiştirdiğinde bu kontrol hayati önem taşır.
- Doğru Parça Bağlama Teknikleri: İş parçasının tabla üzerine tam ve düzgün bir şekilde sabitlendiğinden emin olunmalıdır. Vakum tablalarında, vakum kaçaklarını önlemek için tabla yüzeyinin temizliği, contaların sağlamlığı ve vakum gücünün yeterliliği düzenli olarak kontrol edilmelidir. Mekanik bağlamada ise, iş parçasının her noktasından eşit şekilde desteklendiğinden ve sıkıştırıldığından emin olunmalıdır. Eğri bir tablada, parça tam olarak oturmayabilir ve kesim sırasında hareket edebilir.
- Malzeme Desteği ve Kalınlık Toleransları: İşlenecek malzemenin kendi düzgünlüğü de önemlidir. Özellikle ince veya esnek malzemeler, tabla eğriliğini daha kolay yansıtır. Malzeme kalınlık toleransları da kesim derinliğini etkileyebilir. Mümkünse, malzemenin tabla ile temas eden yüzeyinin de düzgün olduğundan emin olunmalıdır.
- Çevre Koşullarının Yönetimi: CNC makineleri genellikle stabil bir ortamda çalışmalıdır. Sıcaklık değişimleri ve nem, özellikle ahşap veya kompozit malzemeden yapılmış tablaların genleşmesine veya büzülmesine neden olarak eğrilik oluşturabilir. Bu nedenle, çalışma ortamının sıcaklık ve nem dengesi korunmalıdır.
- Makine Ayaklarının ve Zeminin Kontrolü: Makinenin kendisi zemine düzgün bir şekilde oturmalıdır. Makine ayaklarındaki dengesizlikler veya zemindeki eğrilikler, tabla düzlemselliğini doğrudan etkileyebilir. Makine kurulumu sırasında lazer tesviye cihazları ile hassas ayar yapılmalı ve periyodik olarak kontrol edilmelidir.
- Takım Yolu ve Kesme Stratejisi Optimizasyonu: Eğrilik sorunu tam olarak giderilemiyorsa, geçici bir önlem olarak takım yolu stratejileri yeniden gözden geçirilebilir. Örneğin, daha küçük adımlarla veya farklı derinlik geçişleriyle kesim yapmak, eğriliğin etkisini bir miktar azaltabilir. Ancak bu, sorunu kalıcı olarak çözmez ve genellikle verimliliği düşürür.
Sık Karşılaşılan Sorunlar ve Çözümleri
CNC tabla eğriliği nedeniyle sahada karşılaşılan başlıca sorunlar ve bu sorunlara yönelik çözüm önerileri şunlardır:
- Sorun 1: Kesim Derinliğinde Anormal Farklılıklar ve Yüzeyde Dalgalanmalar.
- Belirti: İşlenmiş parçanın farklı noktalarında kesim derinliğinin değişmesi, yüzeyin pürüzlü veya dalgalı görünmesi.
- Çözüm: Tabla düzlemselliğini kontrol edin. Eğer eğrilik varsa, profesyonel bir tabla taşlama (surfacing) veya tesviye işlemi yapılması gerekebilir. Bazı durumlarda, tabla üzerine daha düz bir “feda tablası” (sacrificial board) monte edilerek bu tabla düzleştirilebilir. Makine Z ekseni kalibrasyonunu da kontrol edin.
- Sorun 2: Parça Boyutlarında ve Geometrisinde Sürekli Sapmalar.
- Belirti: Üretilen parçaların istenen uzunluk, genişlik veya açılardan sapma göstermesi, özellikle büyük parçalarda bu durum daha belirgindir.
- Çözüm: Tabla düzlemselliğinin yanı sıra, makinenin genel geometrik doğruluğunu (X, Y eksenlerinin dikliği) kontrol edin. Tabla eğriliği, Z ekseni hareketini etkileyerek dolaylı olarak X ve Y eksenlerindeki boyutları da bozabilir. Gerekirse makine servisi ile iletişime geçerek kapsamlı bir kalibrasyon yaptırın.
- Sorun 3: Takım Kırılması veya Aşırı Hızlı Aşınma.
- Belirti: Takımların normalden daha kısa sürede körelmesi, kırılması veya kesim sırasında anormal sesler gelmesi.
- Çözüm: Tabla eğriliği nedeniyle takım dengesiz yüklere maruz kalır. Tabla düzeltme işlemi öncelikli olmalıdır. Ayrıca, kesme parametrelerini (ilerleme hızı, devir) ve takım tipini (malzemeye ve işleme uygunluğunu) gözden geçirin. Dengesiz yükleri azaltmak için daha sağlam takımlar veya farklı kesme stratejileri denenebilir, ancak bu geçici bir çözümdür.
- Sorun 4: Vakum Tablalarında Parça Oynaması veya Yetersiz Tutuş.
- Belirti: Kesim sırasında iş parçasının yerinden oynaması, vakum pompasının sürekli çalışmasına rağmen yeterli tutuşun sağlanamaması.
- Çözüm: Tabla yüzeyindeki eğrilik, vakum kaçaklarına neden olabilir. Tabla yüzeyini temizleyin ve contaların durumunu kontrol edin. Eğer eğrilik çok fazlaysa, tabla yüzeyinin taşlanması veya feda tablasının yenilenmesi gerekebilir. Vakum pompasının kapasitesini ve filtrelerini de kontrol edin.
- Sorun 5: Makine Üzerinde Titreşim ve Anormal Gürültü.
- Belirti: Kesim sırasında makinede hissedilir titreşimler ve normalden yüksek gürültü seviyeleri.
- Çözüm: Dengesiz kesme kuvvetleri titreşime neden olabilir. Tabla düzlemselliğini sağlayın. Makine ayaklarının zemine tam ve dengeli oturduğundan emin olun. Gerekirse makine ayaklarını ayarlayın veya titreşim emici pedler kullanın. Mil (spindle) ve takım tutucu sisteminin de balansını kontrol edin.
Uzman Tavsiyesi
CNC tabla eğriliği, basit bir gözden kaçırma gibi görünse de, endüstriyel otomasyon süreçlerinde kesim kalitesini doğrudan ve derinden etkileyen kritik bir faktördür. Bu tür bir eğrilik, sadece estetik kusurlara yol açmakla kalmaz, aynı zamanda parçaların fonksiyonel uyumsuzluğuna, takım ömrünün kısalmasına, malzeme israfına ve sonuç olarak üretim maliyetlerinin artmasına neden olur. Bir işletmenin rekabet gücünü ve karlılığını doğrudan etkileyen bu sorun, asla ihmal edilmemelidir. Uzman bir saha mühendisi olarak tavsiyem, CNC makinelerinin tablalarının düzenli bakım ve kalibrasyon programlarına dahil edilmesidir. Periyodik düzlemsellik ölçümleri, makine ayaklarının ve zeminin kontrolü, uygun parça bağlama tekniklerinin uygulanması ve çevresel faktörlerin yönetimi, tabla eğriliği sorununu önlemenin anahtarıdır. Erken teşhis ve doğru müdahale, büyük maliyetli arızaların ve üretim kayıplarının önüne geçer. Unutulmamalıdır ki, bir CNC makinesinin hassasiyeti, en temel bileşeni olan tablasının düzgünlüğü ile başlar. Bu nedenle, tabla düzlemselliğine yapılan yatırım, uzun vadede üretim kalitesini, verimliliği ve işletmenin genel başarısını doğrudan etkileyen stratejik bir yatırımdır. Herhangi bir eğrilik belirtisi fark edildiğinde, sorunu ertelemek yerine derhal uzman desteği almak ve gerekli düzeltmeleri yapmak, üretim hattının kesintisiz ve yüksek kalitede çalışmasını sağlamak için hayati önem taşır.